Automatización de fundición a presión: Cómo reducir defectos y chatarra
Un fundidor de zinc en España nos contactó después de un trimestre malo. Su tasa de chatarra había aumentado de 4% a 11%, y nadie podía decir por qué. Mismo aleación, mismos moldes, mismo patrón de turnos. Lo que había cambiado eran las personas — operadores experimentados se habían ido, y la nueva tripulación ajustaba las máquinas por sensación. Esa es la verdad silenciosa sobre los defectos en la fundición a presión: la mayoría de ellos no son problemas de la máquina, son variabilidad problemas. La automatización es la forma de eliminar esa variabilidad del proceso.
Esta guía cubre dónde la automatización realmente reduce la chatarra, y dónde solo oculta la causa real.
De dónde Proviene Realmente la Chatarra
Antes de comprar cualquier cosa, nombra el defecto. Los sospechosos habituales en la fundición a presión son cierre en frío, porosidad, rebaba, llenado insuficiente y grietas por calor. Casi todos ellos se remontan a una de tres cosas: parámetros de disparo inconsistentes, temperatura del metal inconsistente o extracción y enfriamiento inconsistentes. Un humano atendiendo seis máquinas no puede mantener las tres constantes durante un turno. La automatización puede.
Palancas de Automatización que Reducen Defectos
Parámetros de disparo y llenado bloqueados
La mayor victoria es eliminar el ajuste por operador. Un máquina de fundición a presión automática almacena recetas por pieza — velocidad de inyección, presión, intensificación y tiempo de mantenimiento — y las ejecuta de manera idéntica en cada ciclo. Ya no hay “sensación del martes”. El disparo milésimo coincide con el primero, por lo que el cierre en frío y el llenado insuficiente dejan de ser eventos aleatorios.
Temperatura del Metal Estable
La porosidad ama un fundido frío o fluctuante. La ladle automática o un horno de mantenimiento controlado mantienen la temperatura de vertido en un rango ajustado en lugar de variar con la cuchara. Si estás luchando contra la porosidad, primero revisa la temperatura — es más barato de arreglar que la máquina.
Enfriamiento y extracción controlados
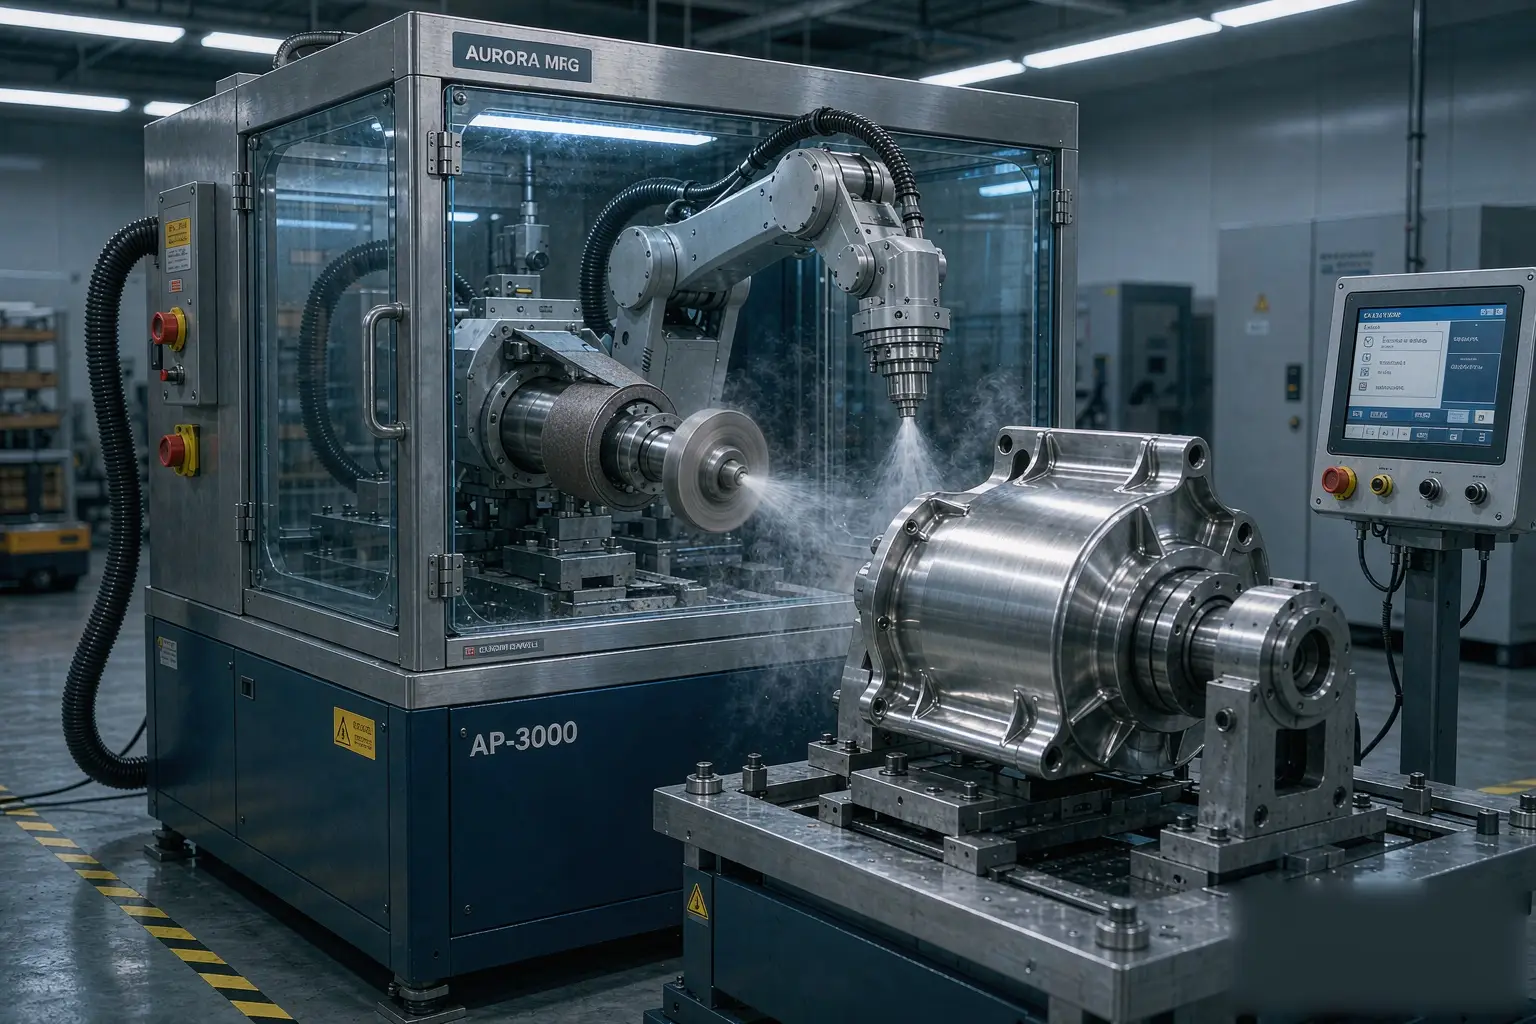
Las piezas deformadas y las grietas por calor provienen de extraer una pieza antes de que esté lista o enfriarla de manera desigual. La extracción robótica sostiene la pieza, rocía el molde en un ciclo fijo y la libera a una temperatura constante. La pieza sale con la misma forma cada vez, lo que también protege tu acabado y acabado final en etapas posteriores.
Detección temprana de defectos
La automatización no solo es la máquina — es el sensor. La visión o los medidores simples en la celda pueden detectar un cierre en frío o una característica faltante antes de que la pieza pase, para que puedas desechar una pieza en lugar de mil. Este es el paso que la mayoría de los talleres omiten y luego culpan al fundidor por ello.
Lo que la automatización NO solucionará
Este es el aspecto que los compradores pasan por alto. La automatización amplifica un buen proceso y expone uno malo. Si la ventilación de tu molde es incorrecta, tu sistema de alimentación es deficiente o tu aleación está contaminada, un robot fabricará piezas malas más rápido y de manera más constante. Automatiza el proceso después has solucionado la causa raíz, no en lugar de ella.
Si tus desechos están relacionados con la herramienta, nuestra guía de mantenimiento de máquinas cubre las verificaciones que mantienen una celda honesta antes de agregar robots.
Un camino práctico para reducir desechos
1. Mide primero. Registra defectos por tipo y turno durante dos semanas. No puedes reducir lo que no has nombrado.
2. Corrige las causas baratas. El control de temperatura, la ventilación y el enrejado suelen ser el 80% del problema y cuestan poco.
3. Bloquea los parámetros con recetas. Traslada el control de disparo y llenado fuera del operador y pásalo al controlador.
4. Añade extracción y detección. La extracción robótica más la inspección en la celda eliminan las dos variables humanas restantes.
5. Cierra el ciclo. Reintroduce los datos de defectos en la receta para que la celda siga mejorando.
Preguntas frecuentes
¿Eliminará la automatización todos los desechos de fundición a presión?
No. Elimina la variabilidad humana — la mayor fuente de defectos aleatorios — pero no puede arreglar un enrejado deficiente, una ventilación pobre o una aleación contaminada. Considera la automatización como el último paso, después de solucionar las causas raíz.
¿Qué reducción de desechos es realista?
Los talleres que pasan de ajuste manual a recetas bloqueadas más temperatura estable suelen reducir aproximadamente a la mitad los desechos aleatorios. El número exacto depende de cuánto de tus desechos era variabilidad frente a herramienta.
¿Necesito robots para reducir defectos?
No completamente. El control de disparo bloqueado por receta y la temperatura estable del metal por sí solos eliminan la mayor parte de la variabilidad. La extracción robótica y la detección en la celda añaden consistencia y detección temprana, pero son la segunda ola, no el punto de entrada.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las cifras reflejan resultados típicos de fundición; confirme los objetivos exactos con respecto a su pieza, aleación y proveedor antes de la compra.
Etiquetas: fundición a presión, defectos en fundición a presión, Defectos de fundición, máquina de fundición a presión, automatización, calidad de fundición a presión, selección de máquinas