Control de deformación y planitud en fundición a presión: capacidad, causas y contramedidas
La deformación es el defecto que convierte un buen programa de fundición en una discusión permanente. A diferencia de la porosidad, es visible. A diferencia del reborde, no se puede recortar. Y, a diferencia de la mayoría de los defectos de fundición, aparece con frecuencia después de que la pieza ya ha pasado la inspección, porque el estrés que la causa se libera en la siguiente operación — un corte de mecanizado, un tratamiento térmico, o simplemente una noche en el suelo.
Para el acabado automatizado, la deformación es el defecto de fundición más dañino. Un robot de rectificado o pulido programado para una pieza nominal y presentado con una pieza que está 1.5 mm fuera de planitud, o bien cortará demasiado profundo en los puntos altos y se perderá en los bajos, o bien chocará contra el husillo. La flexibilidad ayuda, pero tiene un rango de trabajo, y más allá de ese rango ninguna estrategia de control te salva.
Este artículo explica por qué las fundiciones de presión se deforman, la capacidad realista de planitud según el tamaño de la pieza, las reglas de diseño que lo previenen, las contramedidas del proceso, las opciones de enderezado, el método de medición y la interacción con el acabado automatizado.
Qué es realmente la deformación
La deformación es un error de forma causado por una tensión no uniforme. La fundición sale del molde con una forma, y el campo de tensión en su interior no está en equilibrio; cuando se elimina parte de la restricción, la forma cambia hasta que lo está. Tres categorías ayudan en el diagnóstico:
- Curvatura global. Toda la pieza se curva a lo largo de su eje largo. Generalmente impulsada por un gradiente térmico a través del espesor o por contracción diferencial entre una región gruesa y una delgada.
- Deformación local. Una característica específica — una pestaña, un borde, una base de boss — se desvía de la nominal mientras el resto de la pieza está bien. Generalmente impulsada por un desequilibrio en el enfriamiento local o por la expulsión.
- Movimiento dependiente del tiempo. La pieza cumple con la tolerancia en la inspección y está fuera de tolerancia 24 horas después. Impulsada por la relajación del estrés residual, el envejecimiento natural o la precipitación continua en la aleación.
Distinguirlas es importante porque las contramedidas difieren. La curvatura global es un problema térmico y de diseño. La deformación local suele ser un problema de enfriamiento o expulsión del molde. El movimiento dependiente del tiempo es un problema de alivio de estrés, y ningún cambio en el molde lo solucionará.
Los cinco mecanismos
Gradiente térmico a través de la sección
Las dos caras de una fundición no se enfrían a la misma velocidad. La cara contra la superficie del molde pierde calor rápidamente; una cara con núcleo o con cavidades profundas lo pierde lentamente. Si una cara se contrae antes de que la otra haya terminado de contraerse, la pieza se dobla hacia el lado más caliente a medida que se enfría. La magnitud escala con el cuadrado de la diferencia de espesor de la sección y con la diferencia en la tasa de enfriamiento. Por eso, una pared de 3 mm junto a un boss de 10 mm es la geometría clásica de deformación, y por eso la regla de diseño número uno es mantener un espesor de pared uniforme.
Estrés por expulsión
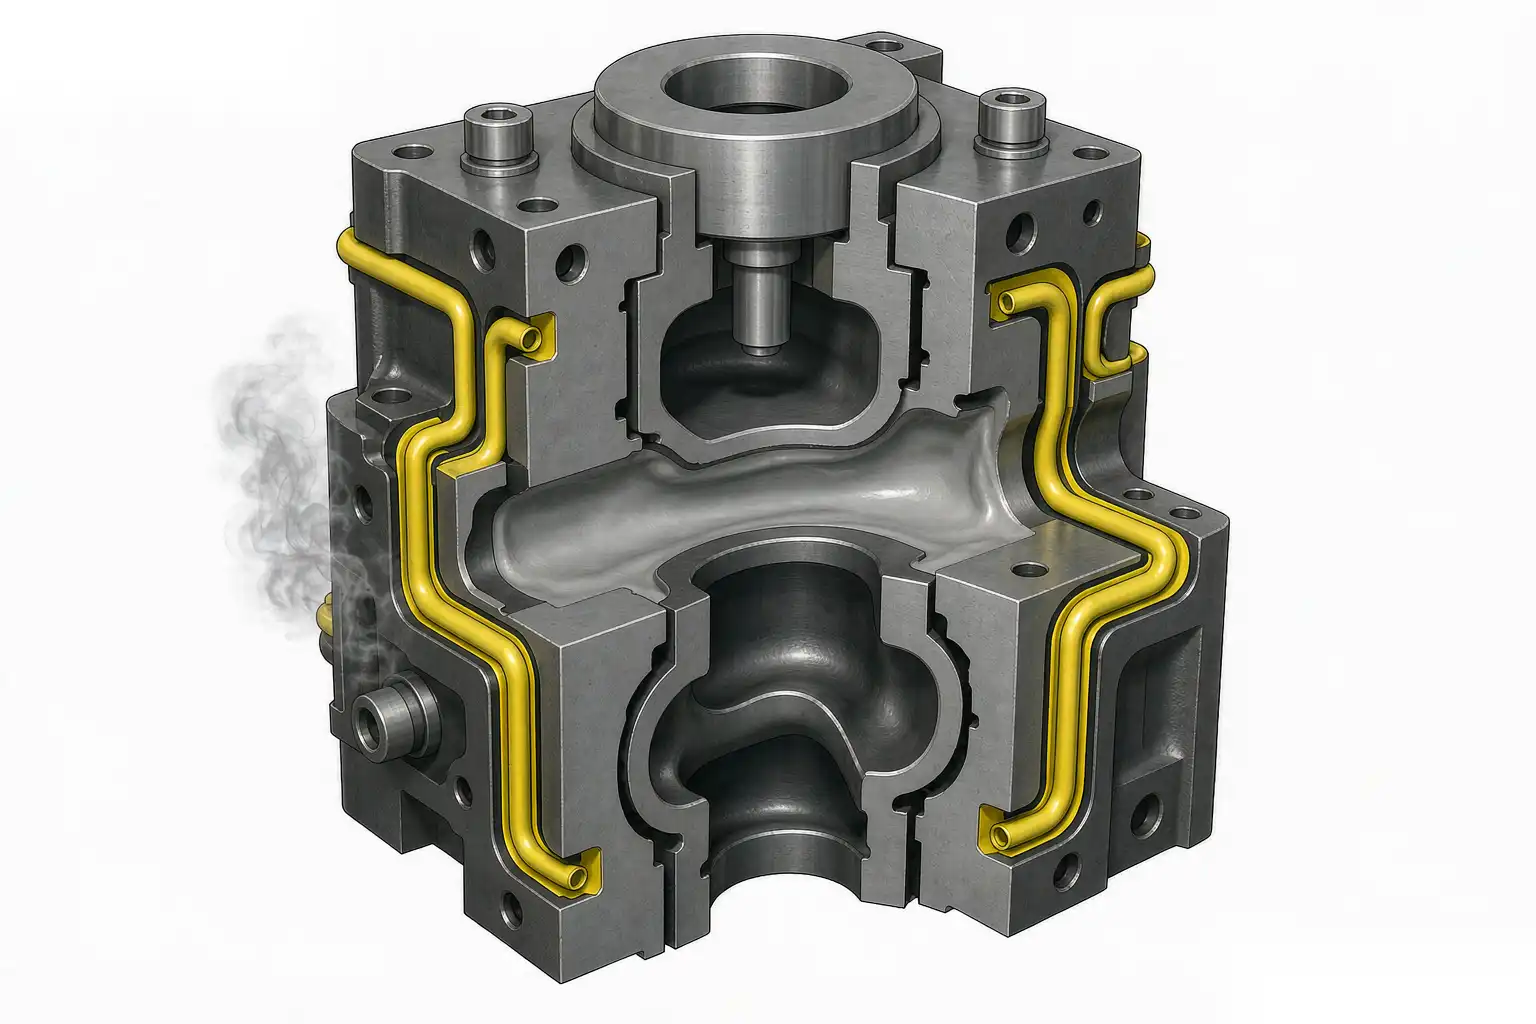
Los pasadores de expulsión empujan sobre una fundición que todavía está caliente, típicamente a 350 a 450 °C para aluminio, y aún muy por debajo de su límite elástico. Si los pasadores no están equilibrados en número, diámetro o recorrido, o si un núcleo arrastra, la pieza se dobla al salir del molde y permanece doblada. Los síntomas son diagnósticos: curvatura alejada del lado del expulsor, una dirección consistente en cada disparo, y a menudo variación en la profundidad de la indentación de los pasadores de expulsión alrededor de la pieza. Esto suele ser lo primero que se debe verificar, porque es lo más barato de arreglar.
Sección desigual y contracción diferencial
Incluso con una temperatura uniforme del molde, un vertido con un borde grueso y una web delgada se contrae de manera diferente en distintas regiones. La web delgada se congela primero y se vuelve rígida; luego, el borde grueso se contrae contra ese esqueleto rígido y lo deforma. La medida correctora es el diseño: vaciar las secciones gruesas, añadir nervios en lugar de masa, y mantener la proporción de grosor entre secciones adyacentes por debajo de aproximadamente 2:1, con transiciones en una longitud de al menos tres veces la diferencia de grosor.
Distorsión en el acabado
La matriz de acabado elimina el canal de alimentación, los sobrantes y los restos. Si la herramienta de acabado está desgastada, si la holgura es incorrecta, o si la pieza no está completamente soportada durante el acabado, la operación de acabado misma dobla el vertido. Esto es común en piezas grandes y planas y en piezas con una pestaña delgada. Verifique midiendo la planitud inmediatamente antes y después del acabado; un cambio de más de 0,1 mm significa que la matriz de acabado es la sospechosa, no la matriz de fundición.
Tratamiento térmico y envejecimiento
El tratamiento de solución y el temple introducen el mayor choque térmico que un vertido puede experimentar. Un temple en agua desde 480 °C produce un gradiente a través del espesor mucho mayor que cualquier cosa en el molde, y es la causa habitual de deformaciones en los vertidos sometidos a tratamiento térmico. Incluso sin tratamiento térmico, el envejecimiento natural durante días cambia las dimensiones de manera medible en algunas aleaciones, y el tratamiento de estabilización T5 se especifica a menudo precisamente para detener ese movimiento antes del mecanizado.
Capacidad de planitud por tamaño de pieza
Estos son los valores alcanzables de planitud para fundiciones a presión en aluminio, medidos en una superficie de referencia o CMM sin fuerza de sujeción, con un molde bien mantenido y un enfriamiento equilibrado. Son lecturas totales del indicador en la dimensión indicada, y asumen un diseño razonable.
| Dimensión más grande | Planitud alcanzable, buenas prácticas | Rango típico de producción | Requiere aplanado por encima de |
|---|---|---|---|
| Menos de 80 mm | 0,10 a 0,20 mm | 0,15 a 0,35 mm | 0,5 mm |
| 80 a 150 mm | 0,15 a 0,30 mm | 0,25 a 0,60 mm | 0.8 mm |
| 150 a 300 mm | 0.25 a 0.50 mm | 0.40 a 1.00 mm | 1.2 mm |
| 300 a 500 mm | 0.40 a 0.90 mm | 0.70 a 1.80 mm | 2,0 mm |
| Más de 500 mm, o paneles grandes y planos | 0.8 a 1.5 mm, a menudo peor | 1.2 a 3.0 mm | 2,5 mm |
Dos cualificaciones que importan en la discusión comercial. Primero, la cifra alcanzable asume que la pieza se mide sin sujeción. Una pieza que mide 0.2 mm plana en una superficie puede ser estirada hasta 0.5 mm por un dispositivo, y eso es un artefacto de medición en lugar de un defecto de la pieza. Segundo, la planitud debe especificarse como una tolerancia en un área definida y con un método de referencia definido; “planitud dentro de 0.5 mm” en un dibujo, sin referencia ni método de medición, es inejecutable.
Las aleaciones de zinc fundidas más delgadas y más frías generalmente logran una planitud un 30 a 50 por ciento mejor que el aluminio en el mismo tamaño, lo cual es una de las razones por las que el zinc sigue siendo competitivo para herrajes decorativos grandes y planos.
Reglas de diseño que previenen la deformación
El control de deformación más barato es el diseño, porque no cuesta nada por pieza.
- Grosor de pared uniforme. Mantén la proporción entre la sección más gruesa y la más delgada adyacente por debajo de 2:1. Cuando una sección gruesa sea inevitable, vacíala en lugar de dejar masa sólida.
- Viga en lugar de masa. Una viga de 2 mm en una pared de 2.5 mm proporciona rigidez sin un punto caliente. Una almohadilla sólida de 6 mm genera un punto caliente, porosidad por encogimiento y deformación juntos.
- Secciones simétricas. La asimetría respecto a la planeza neutral garantiza la flexión. Si no puedes hacer la sección simétrica, espera compensar en el molde.
- Filetes generosos. Los radios internos de al menos 0,5 a 1,0 veces el grosor de la pared reducen la concentración de tensiones y proporcionan al metal un camino de contracción continuo.
- Compense en el molde. Si una pieza siempre se curva 0,4 mm en una dirección conocida, mecanice la cavidad del molde con 0,4 mm de corona opuesta. Esto funciona y es una práctica estándar, pero solo se mantiene mientras el proceso permanezca en el estado en que se estableció la compensación.
- Agregue características de refuerzo temporales. Las nervaduras o una barra de amarre a través de un marco abierto que se recorta posteriormente pueden mantener la forma durante la eyección y el enfriamiento rápido. El costo es una operación de recorte y un vestigio de puerta o amarre que hay que eliminar.
- Evite grandes áreas planas ininterrumpidas. Divídalas con un escalón, una protuberancia o un hueco. Un panel plano continuo de 300 × 200 mm es la geometría más difícil de mantener plano en fundición a presión.
Medidas contra el proceso
Cuando el diseño está definido, las palancas del proceso son la eyección, el enfriamiento y el enfriamiento rápido.
Equilibrio de eyección
- Distribuya los pasadores de eyección de modo que la fuerza total de los ejectores actúe a través del centro del área proyectada, y dimensione los pasadores para que la presión local en la pieza permanezca por debajo de aproximadamente 30 a 50 MPa a la temperatura de eyección.
- Verifique que todos los pasadores se muevan juntos. Un pasador que se retrasa 0,3 mm respecto a sus vecinos es una carga de flexión local.
- Revise semanalmente el estado de las puntas de los pasadores. Las puntas de los pasadores abombadas sujetan la pieza y la tiran.
- Agregue eyección con placa desmoldeadora para piezas grandes y planas. Una placa desmoldeadora aplica fuerza alrededor de todo el perímetro en lugar de en puntos, y es el cambio más efectivo para evitar deformaciones en paneles planos.
- Reduzca la temperatura de eyección si la aleación y el ciclo lo permiten. Una pieza eyectada a 350 °C es mucho más resistente a la deformación permanente que una eyectada a 450 °C, a costa del tiempo de ciclo.
Equilibrio de enfriamiento
- Mida la temperatura de la superficie del molde con imagen térmica durante la producción y mapee la temperatura. Apunte a una dispersión de no más de 30 a 40 °C en toda la superficie de la cavidad en una herramienta de tamaño medio.
- Verifique el flujo en cada circuito de enfriamiento. Las líneas obstruidas, escamosas o bloqueadas por vapor son comunes, y una línea que está instalada pero no circula es peor que no tener línea, porque nadie la revisa.
- Utilice enfriamiento conformal o con deflectores cerca de secciones gruesas y núcleos. Un núcleo que funciona a 80 °C más caliente que la cavidad circundante es una fuente garantizada de distorsión local.
- Equilibre la pulverización. La pulverización dependiente del operador es una fuente importante de variación de pieza a pieza en piezas planas; la pulverización automatizada o con colector fijo con un tiempo de permanencia definido es mucho más repetible.
Método de templado
- Prefiera el templado con aire o aire forzado en lugar del templado con agua siempre que la metalurgia lo permita.
- Si se requiere templado con agua, utilice agua tibia a 60 a 80 °C en lugar de fría, y agite.
- Sumerja la pieza en un dispositivo restringido en una geometría que se sabe que se mueve.
- Agregue un tratamiento de estabilización antes del mecanizado cuando la estabilidad dimensional sea importante. El envejecimiento T5 a 150 a 200 °C durante 2 a 6 horas es común y económico en comparación con el desperdicio de mecanizado.
Dispositivos de enderezado y restricción
A veces, la deformación es inevitable y debe corregirse. Opciones, en orden de preferencia:
- Dispositivo de enfriamiento restringido. La pieza se coloca en un dispositivo inmediatamente después de la eyección o el recorte y se mantiene plana mientras se enfría hasta cerca de la temperatura ambiente. Bajo costo, sin deformación plástica y efectivo para piezas donde la deformación es causada por el gradiente de enfriamiento. La limitación es el tiempo de ciclo: el dispositivo debe mantener la pieza durante 30 segundos a varios minutos, y se necesita uno por pieza en la ventana de enfriamiento.
- Dispositivo de tratamiento térmico restringido. La pieza se mantiene en un dispositivo durante el ciclo de envejecimiento o solución. Más efectivo que la restricción por enfriamiento para movimientos impulsados por tensiones, pero el dispositivo permanece a temperatura y debe estar hecho de un material que la soporte y no se deforme.
- Prensa de enderezado en frío. Una operación controlada de prensa o rodillo que deforma plásticamente la pieza de vuelta a plana. Funciona para curvaturas simples en aleaciones dúctiles, y es arriesgado: añade tensión residual, no mantendrá una forma compleja y puede agrietar secciones con porosidad incorporada o inserciones. Siempre seguido de un tratamiento de estabilización si la estabilidad dimensional es importante.
- Mecanizado de la planitud. Si el diseño lo permite, especifique la cara como mecanizada y deje suficiente margen. Esta es la respuesta más fiable y generalmente la más costosa, y debe compararse con las opciones de los dispositivos en lugar de asumirse.
C cualquier operación de enderezado debe validarse volviendo a medir después de 24 a 72 horas. Las piezas enderezadas que vuelven a deformarse son una causa clásica de fallos en campo y de células de acabado que funcionan bien por la mañana y mal por la tarde.
Método de medición y estrategia de datum
Las discrepancias en la medición causan más fricciones comerciales que la deformación en sí. Defina los cuatro elementos en el dibujo:
- Método de datum. Para una cara plana, un datum de tres puntos establecido en los tres puntos más altos es el más repetible y el más representativo de cómo se colocará la pieza en servicio. Para una brida, especifique si la planitud se evalúa solo en la cara de sellado o en toda la superficie, incluyendo los orificios de tornillo.
- Condición de sujeción. Indique si la pieza se mide en estado libre o restringido. El estado libre es el predeterminado y debe indicarse explícitamente. La medición restringida debe especificar las posiciones de sujeción y el par de apriete, y debe usarse cuando la pieza funcione sujeta.
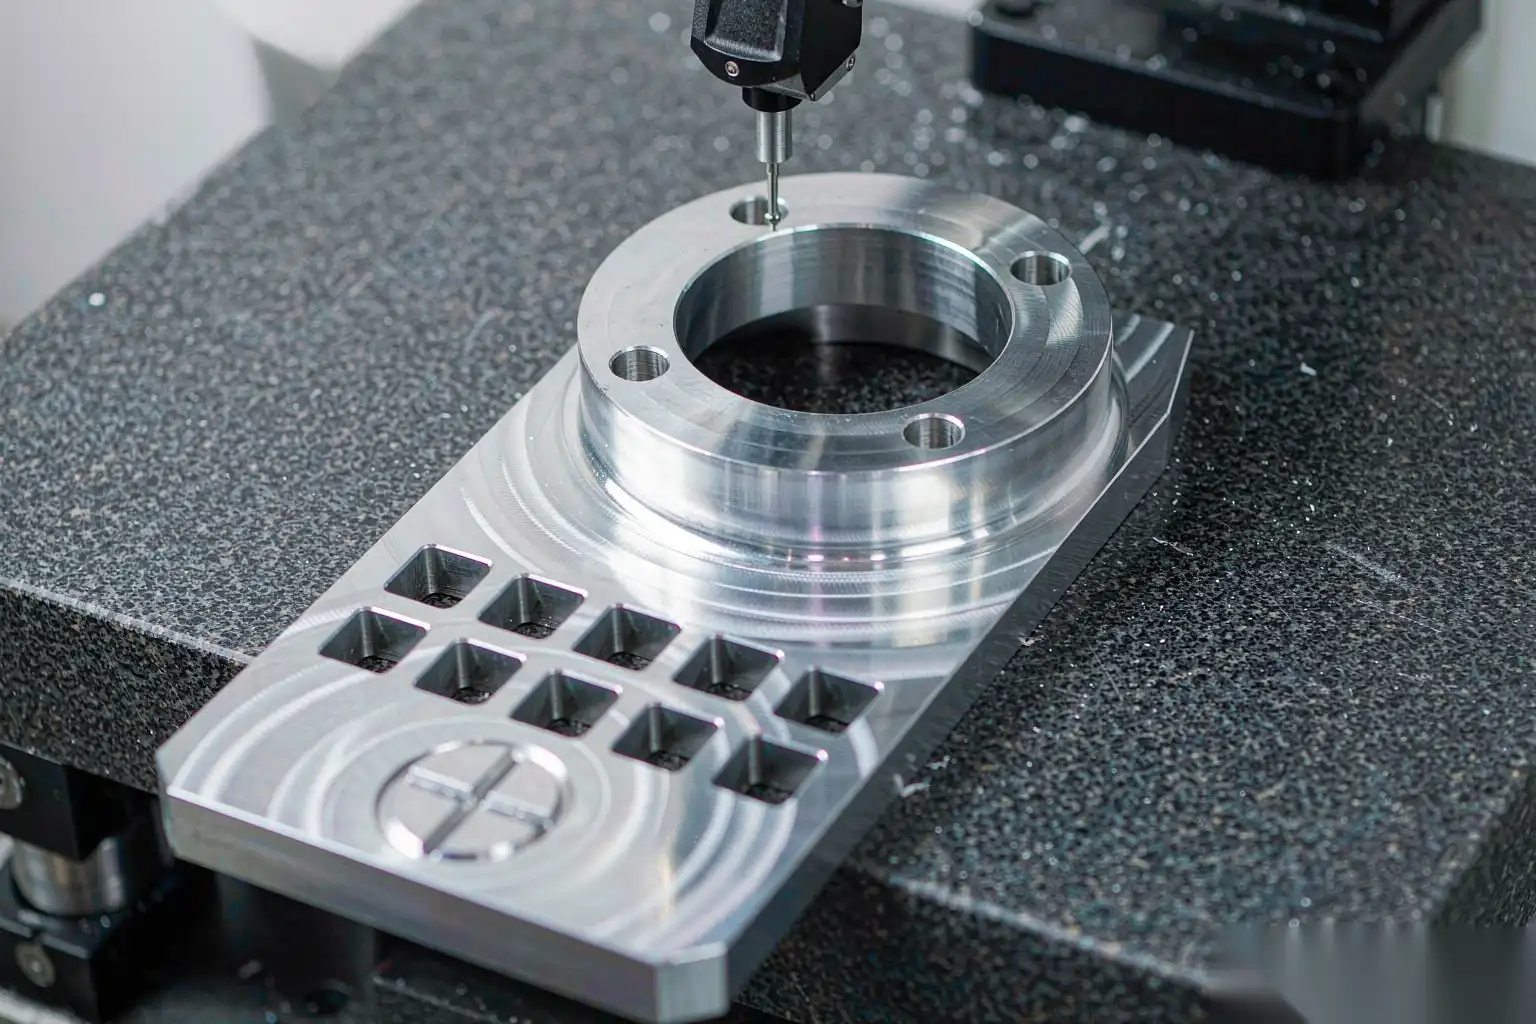
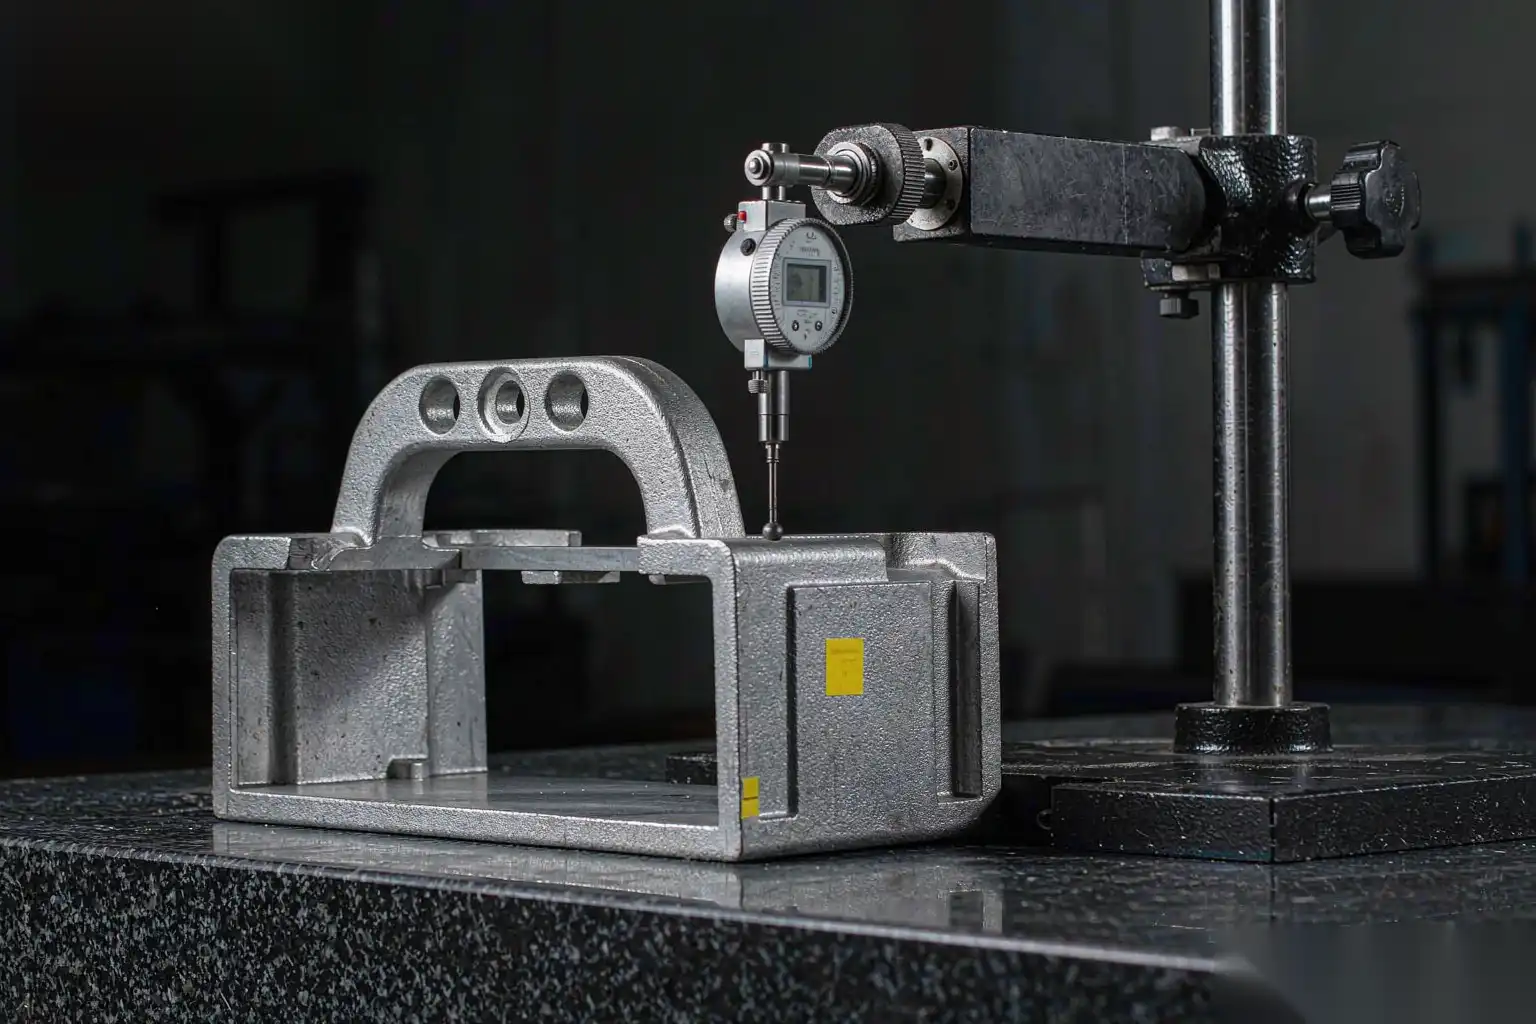
- Instrumento. Placa de superficie con un indicador de dial para controles en el taller con una resolución de 0,05 mm; CMM con escaneo para estudios de capacidad; escaneo óptico o láser para paneles grandes y mapas de deformación de campo completo que muestran la forma del error en lugar de un solo número.
- Temporización. Medir en un momento definido después del vertido, típicamente 24 horas, y especificarlo. Medir una pieza recién vertida y una estabilizada dará respuestas diferentes, y el cliente medirá más tarde que tú.
Para trabajos de capacidad, muestre al menos 30 piezas en al menos tres lotes de producción y reporte tanto la media como el rango. Un Cpk de planitud por debajo de 1,33 en una cara crítica significa que el proceso, no la inspección, necesita atención.
Por qué las piezas deformadas rompen el acabado automatizado
Aquí es donde la deformación deja de ser un problema de fundición y se convierte en nuestro problema.
Una celda de rectificado o pulido robótica funciona presentando una pieza a un abrasivo giratorio con una fuerza controlada y un recorrido programado. El recorrido se genera a partir de la geometría nominal. Si la pieza real se desvía de la nominal, la celda tiene tres formas de responder, y las tres cuestan algo:
- Ruta fija, sin compensación. El abrasivo contacta duro en los puntos altos y no en absoluto en los puntos bajos. Resultado: corte en las áreas altas, piel de fundición residual en las áreas bajas, y un parche visible después del pulido. Chatarra y retrabajo.
- Control de fuerza conforme. Un husillo flotante o controlado por fuerza sigue la superficie dentro de su recorrido, típicamente ±5 a ±15 mm de flotación mecánica o una banda de fuerza de unos pocos newtons. Esto absorbe bien la deformación moderada: piezas fuera de plano hasta aproximadamente 0,5 a 1,0 mm en una pieza de tamaño medio pueden terminarse de manera consistente. Más allá del rango de conformidad, el husillo se queda sin recorrido o la fuerza de contacto fluctúa lo suficiente como para cambiar la tasa de corte.
- Compensación activa de la trayectoria. Probar o escanear la pieza y desplazar la trayectoria. Preciso, y cuesta tiempo de ciclo y capital. Vale la pena en paneles grandes donde la deformación supera el rango de conformidad.
La orientación práctica que damos a los clientes: especificar la planitud de entrada a la celda de acabado como una característica controlada, con un número derivado de la tabla de capacidad anterior y del rango de conformidad de la celda. Si la deformación de entrada está dentro de la banda de conformidad, una celda de maquinaria DZ con husillos controlados por fuerza conforme mantendrá un acabado consistente en el tiempo de ciclo de producción. Si está fuera, ya sea que el proceso de fundición necesite las medidas correctivas en este artículo, o que la celda requiera una estación de escaneo, y la diferencia de coste entre esas dos respuestas es significativa.
Hay un segundo efecto que vale la pena nombrar. Las piezas deformadas no sujetan de manera repetible. Una pieza que se balancea en la fijación se mueve bajo la fuerza de rectificado, y la variación resultante se manifiesta como rotura de borde inconsistente y brillo inconsistente. El diseño de la fijación para piezas deformadas implica localizadores conformes o autoalineables y sujeción sobre áreas soportadas, no más fuerza de sujeción.
Si trabajas en el lado de la fundición de este problema, defectos y soluciones en fundición de aluminio a presión cubre la familia de defectos en contexto, y desbarbado robótico versus desbarbado manual establece dónde la automatización se detiene frente a la variación de la pieza y dónde no. Nuestra gama de celdas se describe en equipo automatizado de acabado superficial.
DZ Machinery construye células robóticas de desbarbado, rectificado y pulido con control de fuerza compatible para fundición a presión y herrajes de grifería, y ajustamos el rango de cumplimiento a la planitud real de sus piezas fundidas. Envíenos un lote de 30 piezas de producción con un informe de planitud y le diremos qué puede soportar la célula y qué límite de planitud de entrada necesita especificar.