Diseño de Caja de Fundición de Aluminio: Desde Requisitos hasta Producción
Por qué el aluminio fundido a presión es la opción predeterminada para las carcasas
Para carcasas electrónicas, carcasas de equipos industriales y carcasas de productos para exteriores, el aluminio fundido a presión suele ser la respuesta correcta:
- Rigidez estructural — Resiste impactos, vibraciones y manipulación brusca
- Blindaje EMI/RFI — La carcasa metálica natural bloquea la interferencia electromagnética
- Disipación de calor — Actúa como disipador de calor para la electrónica interna
- Clasificación IP — Proporciona protección contra la entrada cuando está sellado correctamente
- Apariencia premium — Tiene un aspecto y tacto de alta calidad
- Reciclable — Opción sostenible al final de su vida útil
La contrapartida frente a las carcasas de plástico es el peso y el coste. Las carcasas de aluminio fundido a presión suelen costar entre un 30 y un 50 % más que las de plástico y pesan entre 2 y 3 veces más. Para productos premium, aplicaciones industriales o cualquier producto en el que la carcasa sea parte de la propuesta de valor, la contrapartida merece la pena.
Reglas de diseño estructural
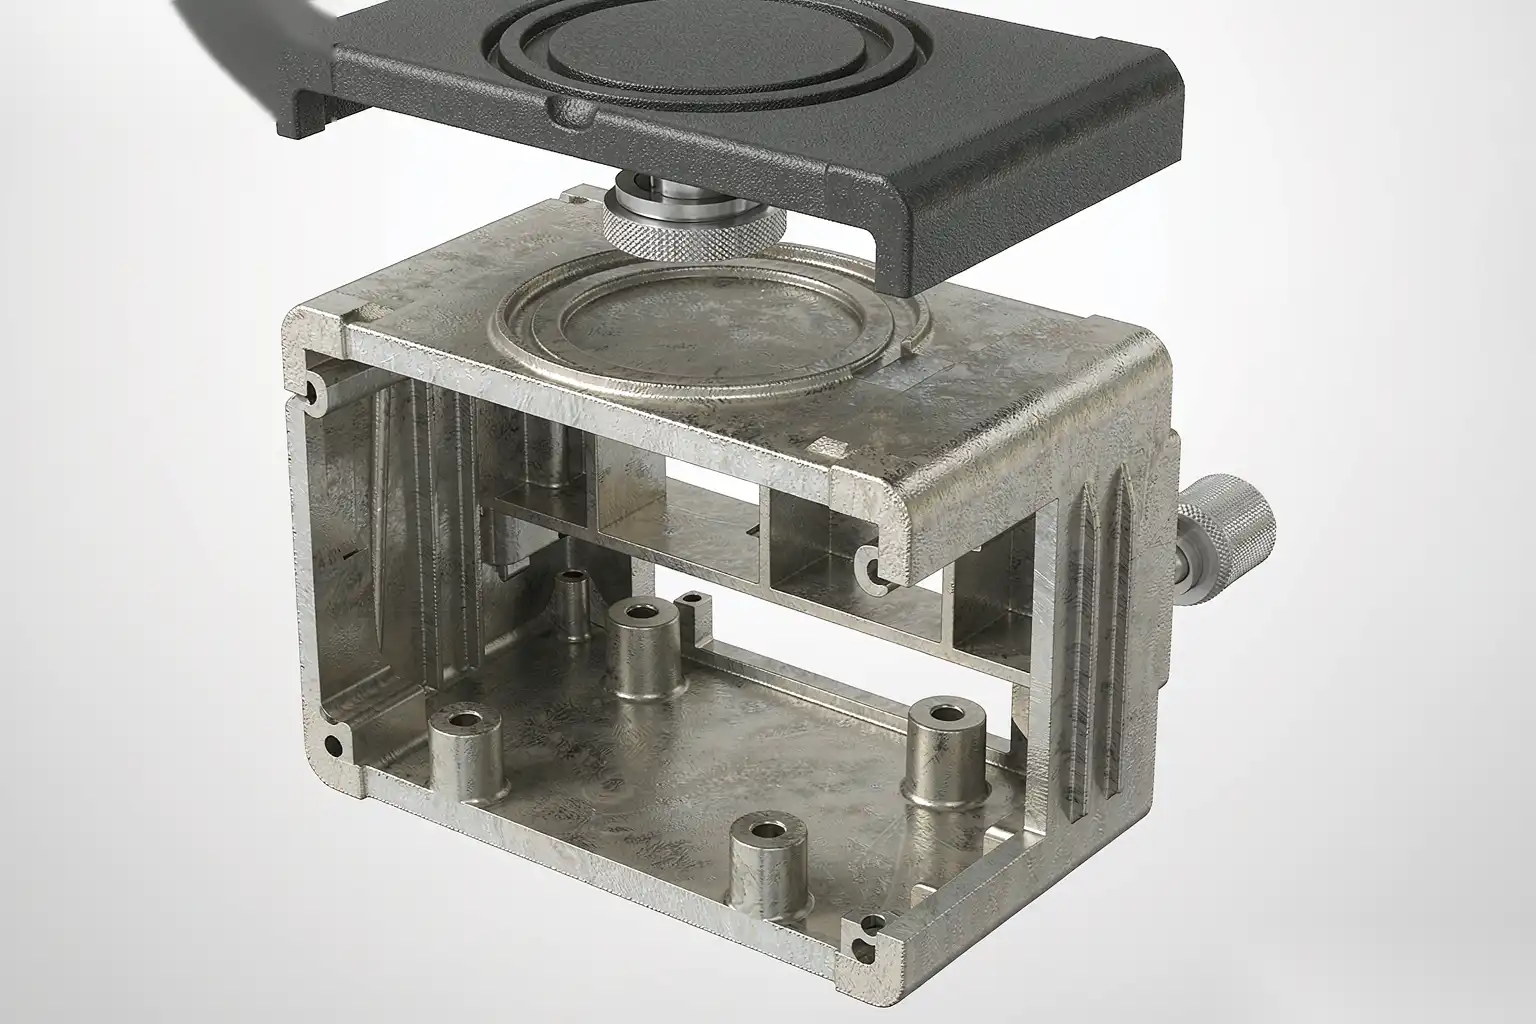
Grosor de pared
El parámetro de diseño más importante:
- Pared mínima: 1,5 mm para A380 (alcanzable en HPDC)
- Mínimo recomendado: 2.0 mm para producción robusta
- Pared máxima individual: 4.0 mm (paredes más gruesas causan porosidad por encogimiento)
- Variación en el grosor de la pared: ±0.5 mm dentro de cualquier pared individual, ±1.0 mm entre secciones adyacentes
La variación no uniforme en el grosor de la pared es la causa principal de defectos en la fundición a presión. Use nervios, refuerzos o núcleos para añadir rigidez sin paredes gruesas.
Nervios y Refuerzos
Para mayor rigidez sin peso:
- Grosor del nervio: 60-80% del grosor de la pared adyacente (más delgado que la pared para evitar puntos calientes)
- Altura del nervio: generalmente 3-5 veces el grosor de la pared
- Espaciado de nervios: 4-6 veces el grosor de la pared para máxima rigidez
- Ángulo de escuadra: 1-3° en todas las superficies de nervios, igual que en las paredes
Pernos y Características de Montaje
Para montaje de componentes internos:
- Diámetro del perno: generalmente 2-3 veces el diámetro del tornillo
- Grosor de pared del saliente: 0.6-0.8x la pared nominal
- Separación de salientes: mínimo 2x el diámetro del saliente desde los bordes u otros salientes
- Socavado para tornillos autorroscantes: opcional, requiere corredera en el molde
Redondeos y radios
- Redondeos internos: R0.5 mínimo, R1.0 preferido
- Esquinas externas: radio pequeño (R0.5-1.0) para apariencia, afilado para superficies técnicas
- Uniones nervio-pared: Redondeo R0.5-1.0 para reducir la concentración de tensiones
Diseño Térmico
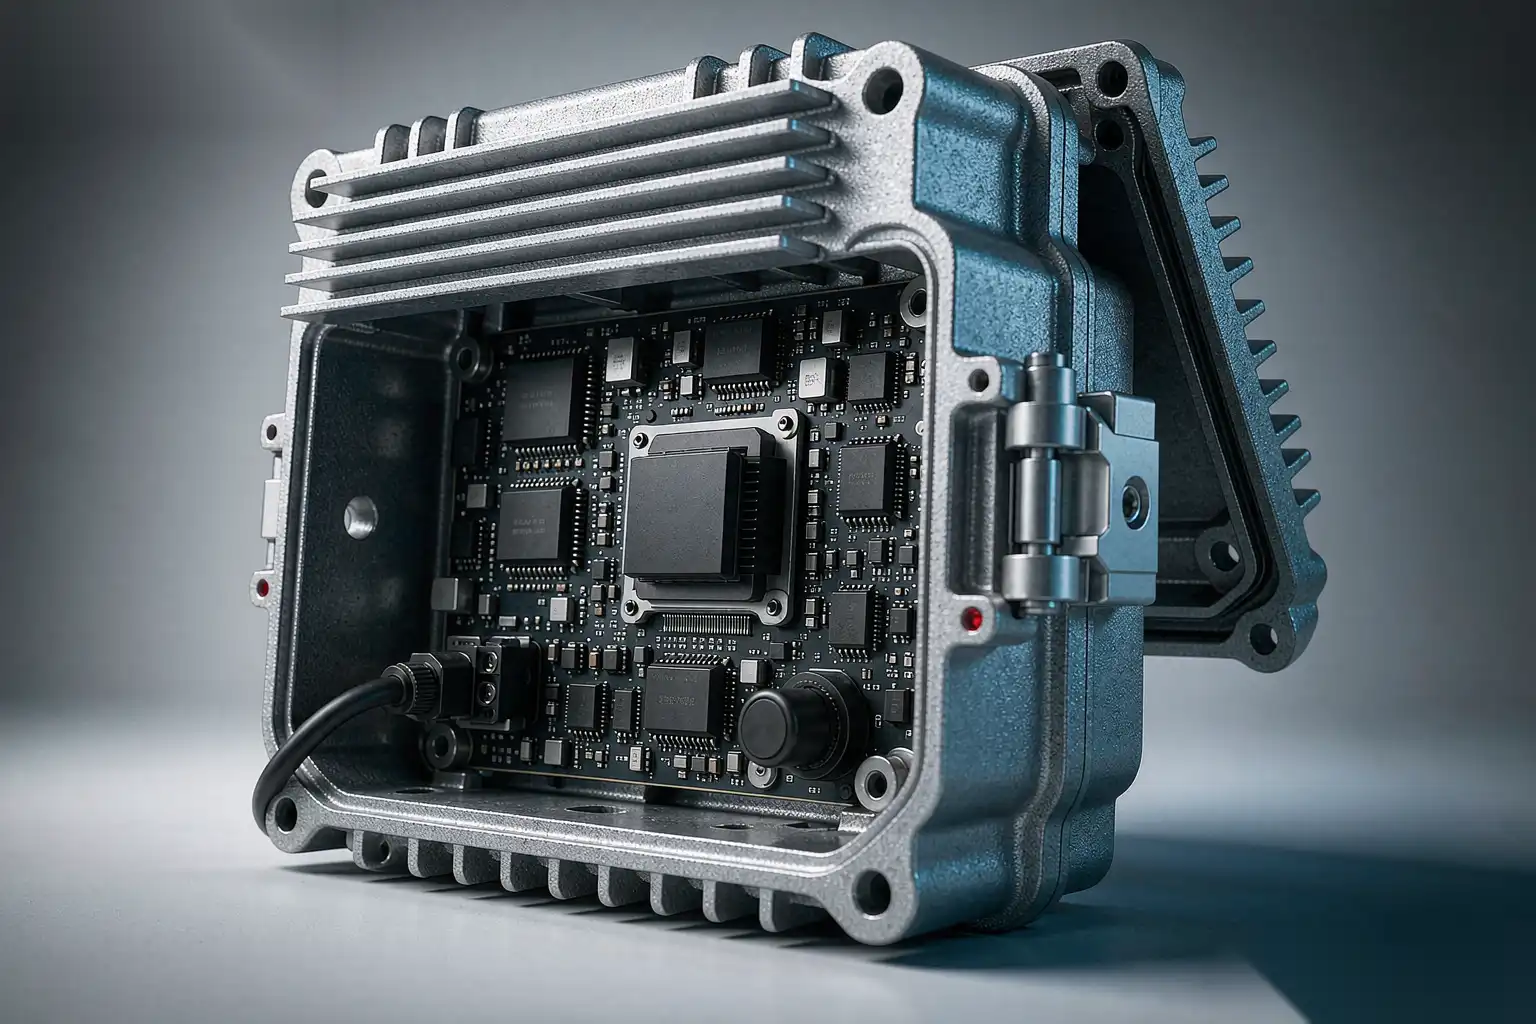
Para carcasas con fuentes de calor internas (electrónica, drivers, baterías), la carcasa puede actuar como disipador de calor.
Caminos de transferencia de calor
- Conducción desde la fuente de calor interna a través de la pared de la carcasa
- Convección de la superficie externa al aire ambiente
- Radiación de la superficie externa, especialmente si está anodizada en negro
Integración del disipador de calor
Para aplicaciones de alta potencia, integre aletas del disipador de calor directamente en la carcasa:
- Altura de la aleta: 15-40 mm típico para convección natural
- Espesor de la aleta: 1.5-3.0 mm para facilidad de fundición
- Espaciado de las aletas: 8-12 mm para convección natural
- Ángulo de desmoldeo en las aletas: 1-3° (obligatorio para facilidad de fundición)
- Material: A380 o A384 (mejor conductividad térmica que A390)
Material de Interfaz Térmica
Entre la fuente de calor y la carcasa:
- Pastillas térmicas: precortadas, fáciles de aplicar, conductividad de 0.5-5.0 W/m·K
- Pasta térmica: mayor conductividad (1-10 W/m·K), más difícil de aplicar
- Epoxy térmico: adhesión permanente, alta conductividad
- Almohadillas de espacio: compresible, rellena huecos irregulares, 1-15 W/m·K
Elija según el proceso de ensamblaje y el requisito de resistencia térmica.
Compatibilidad Electromagnética (CEM)
Las carcasas de aluminio proporcionan un blindaje CEM natural. Para que sea efectivo:
Continuidad conductora
- Superficies de acoplamiento deben ser conductoras — sin pintura, anodizado u otro recubrimiento no conductor en las superficies de acoplamiento
- Juntas conductoras (silicona con relleno de plata, contactos de cobre y berilio) en las uniones de la tapa
- Puesta a tierra de todas las partes metálicas a un punto de tierra común
- Entrada de cable a través de conectores blindados con pasamuros conductores
Aberturas y penetraciones
Las aberturas en la carcasa filtran EMI. Para minimizar la fuga:
- Relación de aspecto de la ranura (largo/ancho) — manténgala por debajo de 3:1 para un mejor blindaje
- Tamaño máximo de la abertura — manténgalo por debajo de λ/20 de la frecuencia más alta a blindar (por ejemplo, 6 mm a 2,5 GHz)
- Paneles de ventilación tipo panal de abeja para el flujo de aire requerido — mucho mejor que una chapa perforada
- Malla conductora sobre cualquier abertura grande
Tratamiento de superficie y EMC
El anodizado (especialmente los tipos II y III) crea una capa de óxido de aluminio no conductora. Para EMC:
- Enmascarar las superficies de contacto antes del anodizado
- Usar película química (conversión de cromato) en lugar de anodizado en las superficies de contacto
- Usar juntas conductoras para puentear recubrimientos no conductores
Sellado y clasificación IP
Para carcasas que requieren clasificación IP (protección contra polvo y agua):
Requisitos de clasificación IP
| Clasificación | Polvo | Agua |
|---|---|---|
| IP54 | Protegido contra polvo | Salpicadura desde cualquier dirección |
| IP65 | A prueba de polvo | Jets de agua desde cualquier dirección |
| IP66 | A prueba de polvo | Jets de agua potentes |
| IP67 | A prueba de polvo | Inmersión a 1 m durante 30 minutos |
| IP68 | A prueba de polvo | Inmersión continua (profundidad especificada) |
Diseño de sellado
- Ranura para junta — mecanizado o fundido en una superficie de acoplamiento
- Compresión de la junta — 20-30% del grosor original de la junta
- Material de la junta — silicona para altas temperaturas, EPDM para resistencia a las condiciones climáticas, fluorocarbono para resistencia química
- Drenaje — conducto de drenaje para cualquier condensación o entrada de agua
- Entrada de cable — prensaestopas sellados, conectores con clasificación IP
Errores comunes de sellado
- Sin tope de compresión — la sobrecompresión de la junta provoca fallos
- Profundidad de ranura insuficiente — la junta se extruye bajo compresión
- Sin drenaje — el agua se acumula en el interior, provocando corrosión
- Material de junta incorrecto — ataque químico, degradación por UV, fallo por temperatura
- Superficies de sellado pintadas — la pintura impide el contacto adecuado de la junta
Acabado superficial
El acabado de la carcasa afecta a la apariencia, durabilidad y función:
- En bruto + chorreado con perlas: aspecto industrial, bajo coste
- Anodizado (Tipo II): aspecto premium, opciones de color, resistente a los arañazos
- Recubrimiento en polvo: amplia gama de colores, resistente a los rayos UV, oculta defectos superficiales
- Pintura líquida: La mejor coincidencia de color, apariencia premium, costo más alto
- Pulido + capa de barniz transparente: Aspecto premium para el consumidor, requiere acabado a mano
Para acabados multicolor o selectivos, enmascare las superficies críticas durante la aplicación del acabado principal.
Consideraciones de Fabricación
La carcasa debe ser tanto un buen producto COMO una pieza fabricable.
Revisión DFM (Diseño para la Fabricación)
Antes de la fabricación de utillajes, el fundidor a presión debe revisar:
- Uniformidad del espesor de la pared — señalar cualquier sección no uniforme
- Ángulos de desmoldeo — confirmar que todas las superficies de extracción tienen el desmoldeo adecuado
- Línea de separación — proponer una línea de partición que minimice la visibilidad de las rebabas
- Ubicación de la compuerta — proponer la ubicación de la compuerta para un llenado limpio
- Requisitos de correderas — confirmar cualquier característica de acción lateral
- Ubicaciones de los expulsores — proponer la disposición de los expulsores
- Selección del acero del molde — basado en el volumen de producción
- Disposición de los canales de refrigeración — basado en simulación térmica
Una buena revisión DFM lleva de 5 a 7 días y ahorra meses de reelaboración de utillajes.
Especificación de tolerancias
Para una carcasa, tolerancias típicas:
- Dimensiones globales: ±0,20 mm por 100 mm
- Ubicaciones de orificios de montaje: ±0.10 mm
- Planitud de la superficie de acoplamiento: 0,20 mm por 100 mm
- Grosor de pared: ±0,20 mm
- Rugosidad superficial en superficies cosméticas: Ra 1,6 µm (después del acabado)
Las tolerancias más ajustadas deben especificarse solo en las características que se acoplan con otras piezas o que afecten al ensamblaje.
Consideraciones de herramental
- Costo de herramental: $20,000-80,000 para un troquel típico de carcasa
- Tiempo de entrega del herramental: 6-10 semanas
- Vida del troquel: 100,000-300,000 disparos para acero herramienta H13
- Opciones de múltiples cavidades: Troqueles de 2 cavidades o 4 cavidades para una mayor tasa de producción (mayor costo de herramental)
Errores Comunes de Diseño
En nuestra experiencia, los errores de diseño de la carcasa más comunes:
- Espesor de pared no uniforme — la causa más común de defectos de fundición a presión
- Conicidad insuficiente — las piezas se arrastran, se rayan o se rompen durante la eyección
- Subestimación de la integración del disipador de calor — aletas diseñadas sin considerar la moldeabilidad
- Sin plan de EMC — las superficies de acoplamiento pintadas matan la efectividad del blindaje
- Ignorar el proceso de acabado — el diseño asume un acabado tal cual, el cliente espera un acabado pintado
- Tolerancias ajustadas en características cosméticas — aumenta el costo sin beneficio funcional
- Sin revisión DFM — diseño congelado antes de la entrada del fundidor a presión
- Aleación incorrecta para la aplicación — A380 especificado para piezas decorativas o estancas a la presión
Todo esto es evitable con una revisión DFM exhaustiva antes de la fabricación de la herramienta.
Caminos de prototipado antes de comprometerse con un troquel
Un troquel es un compromiso de seis cifras y seis semanas, y el error de cerramiento más costoso es cortar acero en un diseño no probado. Tres caminos de prototipado lo des-riesgan, en orden creciente de fidelidad. Los prototipos mecanizados a partir de tocho entregan propiedades de material verdaderas y comportamiento térmico real en dos o tres semanas — la elección correcta para pre-escaneos de EMC, pruebas térmicas y verificaciones de ajuste, aunque el mecanizado no puede reproducir artefactos específicos de fundición como la marca de la línea de partición o la textura de la superficie tal cual. Las piezas de metal impresas en 3D cierran esa brecha parcialmente a menor costo, y funcionan bien para el ajuste mecánico y maquetas cosméticas, pero sus datos térmicos y mecánicos deben etiquetarse como indicativos en lugar de calificativos. Un troquel blando o de prototipo — de aluminio o acero P20, bueno para unos pocos miles de disparos — es el camino de mayor fidelidad, produciendo piezas de fundición a presión verdaderas con comportamiento de porosidad real y respuesta de acabado real, y cuesta una fracción de un troquel de producción.
La regla general: todo lo que la carcasa deba probar electrónicamente o térmicamente, pruébelo en metal mecanizado; todo lo que deba probar sobre fundición y acabado, pruébelo en un troquel blando o salte la prueba y acepte el riesgo del programa.
DZ Machinery apoya regularmente a los clientes en esta bifurcación exacta. Envíenos un prototipo mecanizado y el dibujo de producción, y realizaremos la prueba de acabado que predice cómo la versión fundida a presión se desbarbará, lijará y pulirá: tiempo de ciclo, selección de abrasivos y el acabado superficial que debe esperar a la velocidad. Es la visión más barata posible del último tercio de su estructura de costos antes de que se ordene el troquel.
Preguntas frecuentes sobre el diseño de carcasas de aluminio fundido a presión
¿Cuál es el espesor mínimo de pared para una carcasa de aluminio fundido a presión?
1,5 mm es el mínimo absoluto para A380 en HPDC. Para una producción robusta, se recomiendan 2,0 mm. Por debajo de 1,5 mm, el proceso de fundición a presión se vuelve poco fiable.
¿Cómo consigo IP67 en una carcasa de aluminio fundido a presión?
IP67 requiere: ranuras de junta mecanizadas, juntas de silicona de alta calidad, entradas de cable selladas, conductos de drenaje y ventilaciones de igualación de presión (tipo ePTFE). La superficie fundida a presión proporciona un buen sustrato de sellado, pero generalmente se requiere un mecanizado de precisión de la ranura de la junta.
¿Puedo integrar un disipador de calor en la carcasa fundida a presión?
Sí, este es el enfoque estándar para carcasas de electrónica de alta potencia. Las aletas se funden directamente en la pared de la carcasa. Diseñe con un espesor de aleta de 1,5-3,0 mm, un espaciado de aleta de 8-12 mm y una inclinación de 1-3° en todas las superficies de las aletas. Especifique A380 o A384 para una mejor conductividad térmica.
¿Cuánto tiempo tarda la fabricación de herramientas para una carcasa de aluminio fundido a presión?
Planifique de 6 a 10 semanas para el troquel: 1-2 semanas para DFM y diseño de herramientas, 4-6 semanas para la fabricación del troquel, 1-2 semanas para el muestreo. Agregue 2-3 semanas para la configuración del acabado si el acabado se realiza en una instalación diferente.
Un proceso de diseño realista
Un proyecto típico de carcasa de aluminio fundido a presión tarda de 12 a 20 semanas desde el concepto hasta la primera producción:
- Semanas 1-3: diseño conceptual, análisis térmico, análisis estructural
- Semanas 3-5: diseño detallado, revisión DFM con el fundidor a presión
- Semanas 5-11: fabricación del troquel
- Semanas 11-13: muestreo (T0, T1, T2)
- Semanas 13-16: PPAP, validación de acabado, pruebas EMC
- Semanas 16-20: tiradas de preproducción, auditorías del sistema de calidad
- Semana 20+: producción
Invertir más tiempo en las primeras 5 semanas (diseño + DFM) ahorra meses más adelante en el proyecto.
En DZ Smart Manufacturing, nuestras celdas robóticas de acabado se encargan de la preparación de la superficie y el acabado de carcasas de aluminio fundido a presión para aplicaciones de consumo, industriales y exteriores. Si está diseñando una nueva carcasa de aluminio fundido a presión y desea recibir comentarios sobre el alcance del acabado, la compatibilidad electromagnética o la gestión térmica, nuestro equipo de ingeniería puede revisar su diseño y sugerir mejoras que le ahorrarán tiempo y dinero en utillaje y producción.
Ver nuestras soluciones automatizadas de acabado de carcasas