Fundición a Medida de Aluminio: Guía Completa para Equipos de Proyectos OEM
Por qué la fundición a presión de aluminio personalizada es la opción predeterminada para piezas metálicas complejas
Cuando una pieza es compleja (características internas, paredes delgadas, tolerancias ajustadas), de alto volumen (generalmente más de 1.000 piezas por año) y sensible al peso, la fundición a presión de aluminio personalizada es casi siempre el proceso más rentable. En comparación con el mecanizado a partir de un bloque, la fundición a presión produce una forma casi neta en segundos, luego recorta y termina la pieza. En comparación con el moldeo por inyección de plástico, el aluminio ofrece una conductividad térmica mucho mejor, rigidez estructural y una percepción del cliente de “metal premium”.
La palabra “personalizado” importa. Significa que su proveedor está fabricando un dado dedicado (herramienta de acero) para la geometría de su pieza, no eligiendo una pieza de un catálogo. Ese compromiso de capital impulsa todo lo demás: revisión de DFM, elección de aleación, ciclo de muestreo, compromiso de volumen de ciclo de vida.
Paso 1: El Resumen de Diseño — Lo que su proveedor necesita de usted desde el primer día
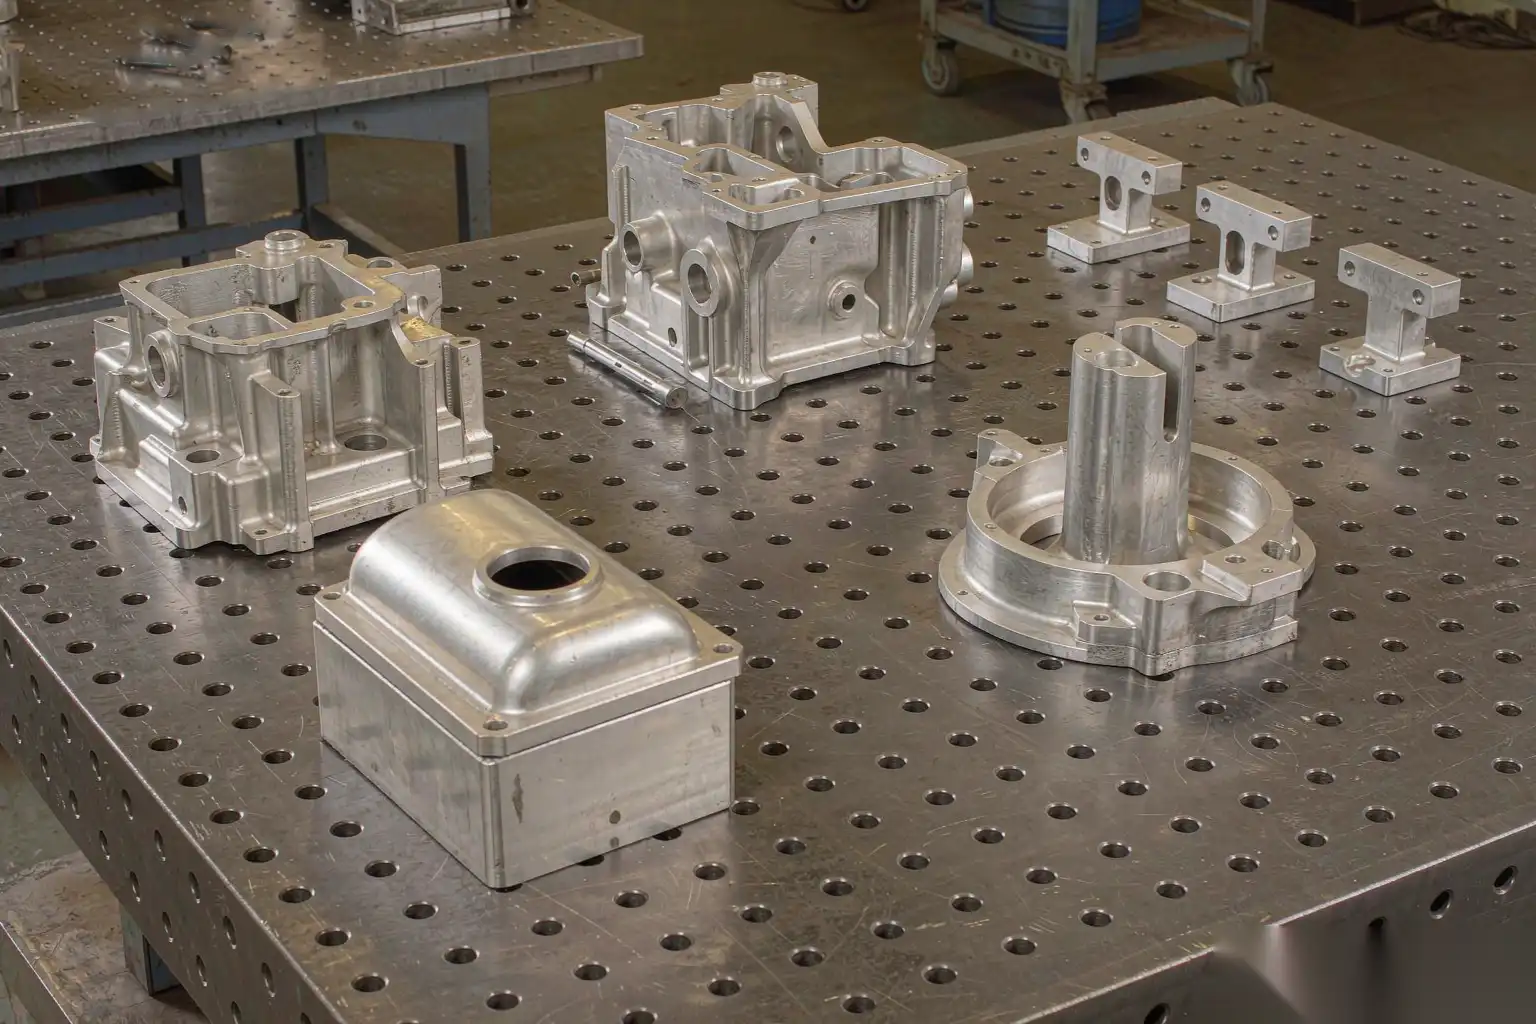
Antes de discutir cualquier geometría, su socio de fundición a presión necesita cuatro documentos:
- Un modelo 3D en formato STEP, IGES o X_T. El CAD nativo (SolidWorks, NX, Creo) es mejor porque permite al proveedor interrogar ángulos de inclinación, radios de filete y características de undercut.
- Un dibujo 2D con dimensiones críticas, referencias GD&T, llamadas de acabado superficial y cualquier nota cosmética o funcional.
- Pronóstico de volumen anual — para prototipado de bajo volumen puede querer una herramienta blanda o un dado impreso en 3D; para producción de alto volumen necesita acero de herramienta endurecido.
- Requisitos de rendimiento — cargas mecánicas, entorno térmico, exposición a la corrosión, necesidades regulatorias (RoHS, REACH, grado alimentario, IATF 16949 para automoción).
Si solo puede proporcionar los ítems 1 y 2, un buen proveedor aún puede ayudar — pero espere más idas y vueltas.
Paso 2: Revisión de Diseño para Manufacturabilidad (DFM)
Estas son las 20 horas de mayor valor en todo el proyecto. Una revisión adecuada de DFM examina:
- Uniformidad en el grosor de las paredes. Objetivo de 2-4 mm para la mayoría de las aleaciones. La variación superior a 1.5 veces entre secciones adyacentes causa porosidad por encogimiento.
- Ángulos de cajeado. De 1° a 3° en todas las superficies de trazo, más para cavidades profundas. La falta de inclinación significa que la pieza arrastrará, se deformará o rayará.
- Filetes y radios. Las esquinas internas afiladas son concentradores de tensión y perjudican la vida de la matriz. Especifique un R0.5 mínimo en las esquinas internas, R1.0 donde la geometría lo permita.
- Retraques. Si el diseño requiere núcleos de acción lateral o elevadores, el coste de la matriz se duplica aproximadamente y el tiempo de ciclo aumenta. Evalúe si la característica es realmente necesaria.
- Ubicación de la línea de separación. El diseñador de la matriz elige esto, pero debe ver la propuesta y aprobarla. La línea de separación afecta al reborde, la calidad del recorte y la apariencia estética.
- Ubicación de la alimentación y el desbordamiento. Afecta si la pieza se llena de manera limpia o presenta cerraduras frías y líneas de flujo.
Un buen proveedor devuelve un modelo 3D marcado con anotaciones y un informe escrito de DFM en 5-7 días hábiles. Si no ofrecen esto, busque otro proveedor.
Paso 3: Selección de aleación — A380/ADC12 es la predeterminada, pero no siempre la mejor opción
Para la mayoría de los proyectos de fundición a presión de aluminio personalizadas, la conversación comienza y termina con A380 (España) o ADC12 (Asia/JIS). Esta es la aleación de trabajo: excelente fundibilidad, buenas propiedades mecánicas, comportamiento bien entendido en tratamientos térmicos y menor coste por kg.
Pero hay casos en los que una aleación diferente justifica su prima:
- A383 (ADC10+): mayor estanqueidad a la presión, utilizada para componentes hidráulicos.
- A384 (ADC12+): mejor estabilidad dimensional bajo ciclos térmicos.
- A390: hipereutéctico, muy duro, utilizado para bloques de motor y superficies de desgaste.
- A413 (A-S12): excelente hermeticidad a la presión, utilizado para carcasas de bombas y cuerpos de medidores.
- Aleaciones que contienen magnesio (por ejemplo, Magsimal-59): mejores propiedades mecánicas, menor densidad, más caro.
Si su pieza será soldada, anodizada a estándares cosméticos o utilizada en entornos marinos, la elección del aleamiento cambia significativamente. Discuta con el proveedor — pero aporte datos, no opiniones.
Paso 4: Herramental — Grado de Acero, Expectativa de Vida Útil y Presupuesto de Modificación
El troquel suele ser Acero de herramienta H13, endurecido a 46-50 HRC. Para producción en volumen alto (más de 50,000 piezas por año), se espera una vida del troquel de 100,000-300,000 disparos antes de una reparación mayor.
El costo del herramental varía mucho:
- Troquel simple de cavidad única: $8,000-$25,000 de China, $25,000-$60,000 de Europa o América del Norte.
- Troquel de múltiples cavidades con deslizantes y elevadores: $40,000-$150,000+.
- Troquel prototipo (acero blando o aluminio): $3,000-$10,000, vida útil de 1,000-5,000 disparos.
Siempre presupuestar 10-15% del costo del herramental para cambios de ingeniería (ECs) que surjan después del primer artículo. Intentar omitir las ECs causa un ciclo de problemas en la producción.
Paso 5: Muestreo — T0, T1, T2 y PPAP
Progresión de muestreo estándar de la industria:
- T0 (primera muestra): normalmente 50-200 piezas producidas en una máquina de muestreo. Se utiliza para verificar la geometría e identificar defectos graves. Espere defectos cosméticos severos.
- T1 (aprobación dimensional): informe dimensional completo en 5-10 piezas, análisis Cpk en dimensiones críticas, aprobación cosmética en una muestra de referencia.
- T2 (validación del proceso): 300-1.000 piezas producidas bajo condiciones de producción, informe de inspección completo.
- PPAP (Proceso de Aprobación de Piezas de Producción): requerido para clientes automotrices, a menudo aceptado para OEM industriales. Incluye certificación de materiales, estudio dimensional, aprobación de apariencia y índices de capacidad.
No omita T1. Omitirlo para ahorrar 4 semanas generalmente cuesta un cuarto cuando surgen problemas de producción.
Paso 6: Acabado de superficie y lo que necesita la pieza de fundición a presión
La pieza de fundición a presión sale con acabado tal cual — una textura característica del molde de acero y cualquier blast o tumbling realizado en el molde. Para la mayoría de los proyectos de fundición a presión de aluminio personalizadas, necesita un acabado adicional:
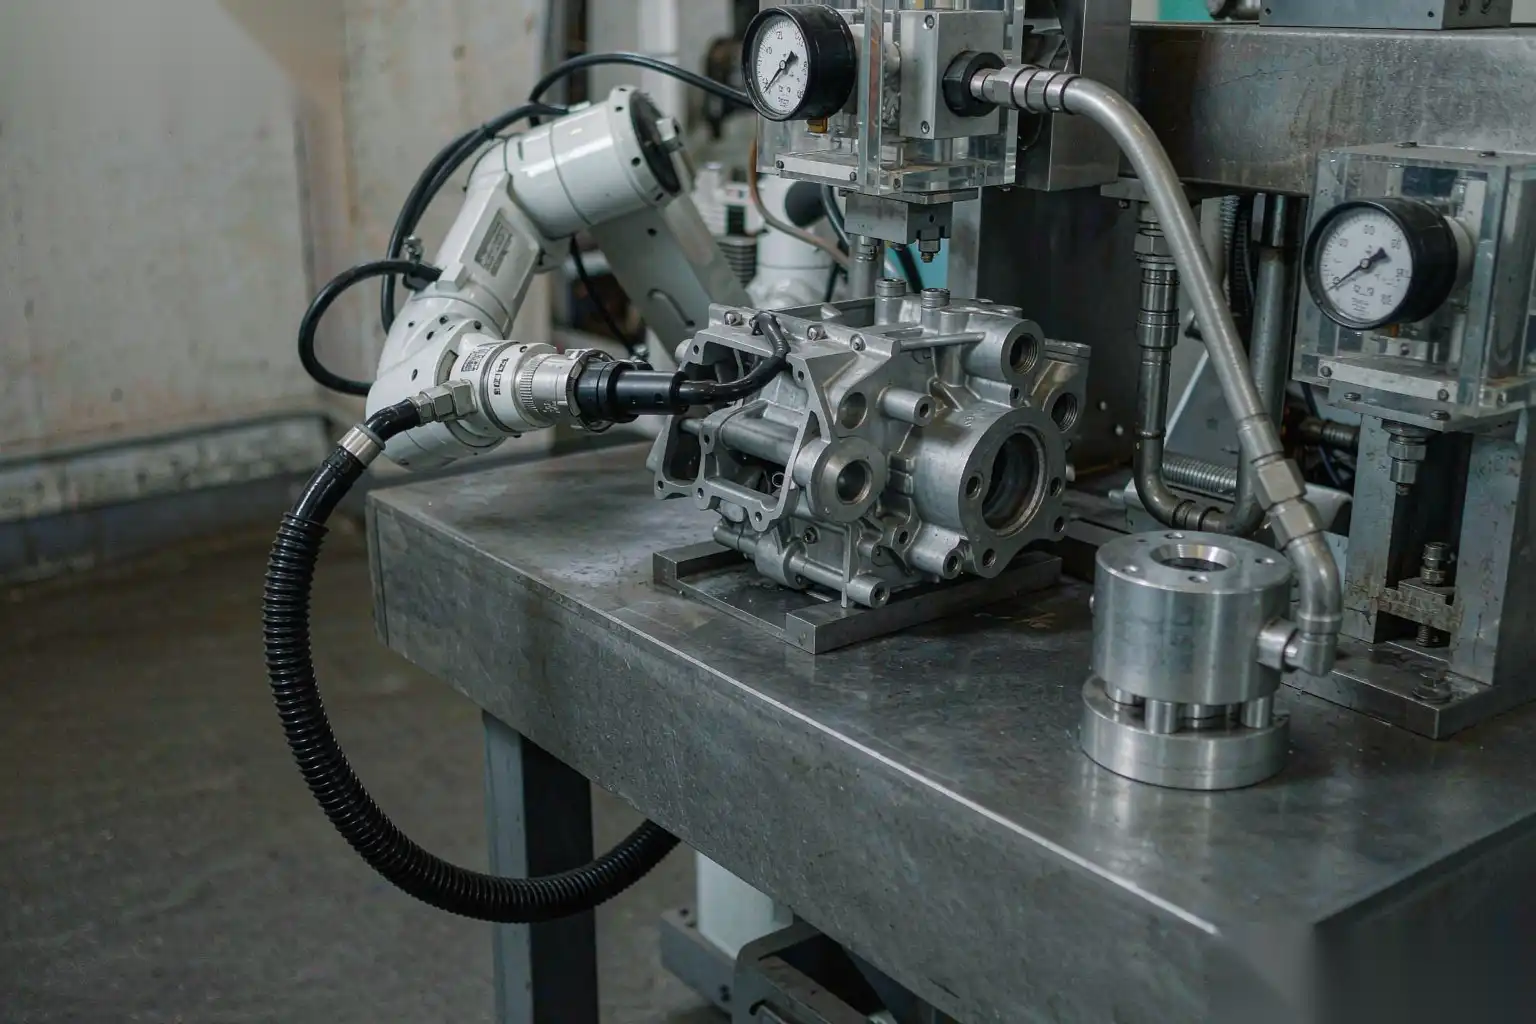
- Desbarbado: cada pieza de fundición a presión tiene rebabas a lo largo de la línea de separación y en los núcleos deslizantes. El desbarbado manual es inconsistente y laborioso. El desbarbado robótico es el nuevo estándar.
- Rectificado: para superficies de acoplamiento críticas o características de ensamblaje.
- Pulido / buffing: para partes cosméticas visibles (iluminación, electrónica de consumo, hardware).
- Chorreado / arenado con perlas: para textura mate uniforme.
- Anodizado: Tipo II (decorativo) o Tipo III (recubrimiento duro) para resistencia a la corrosión y al desgaste.
- Recubrimiento en polvo o pintura líquida: para color y protección adicional contra la corrosión.
- Recubrimiento de cromo o níquel: rara vez en aluminio (adherencia deficiente); generalmente en piezas de fundición de zinc.
La elección del acabado determina el coste por pieza tanto como la fundición en sí misma. Una pieza visible para el consumidor podría gastar entre el 30 y el 40% de su coste en acabado.
Paso 7: Control de Calidad y Qué Auditar
Un proyecto de fundición de aluminio a medida debe tener estos controles de calidad:
- Certificación del material entrante para la aleación y cualquier inserto.
- Inspecciones en proceso en ciclos definidos: dimensional, visual, peso.
- Inspección de primera pieza y última pieza cada turno.
- Radiografía o escaneo CT para características internas críticas (detección de porosidad).
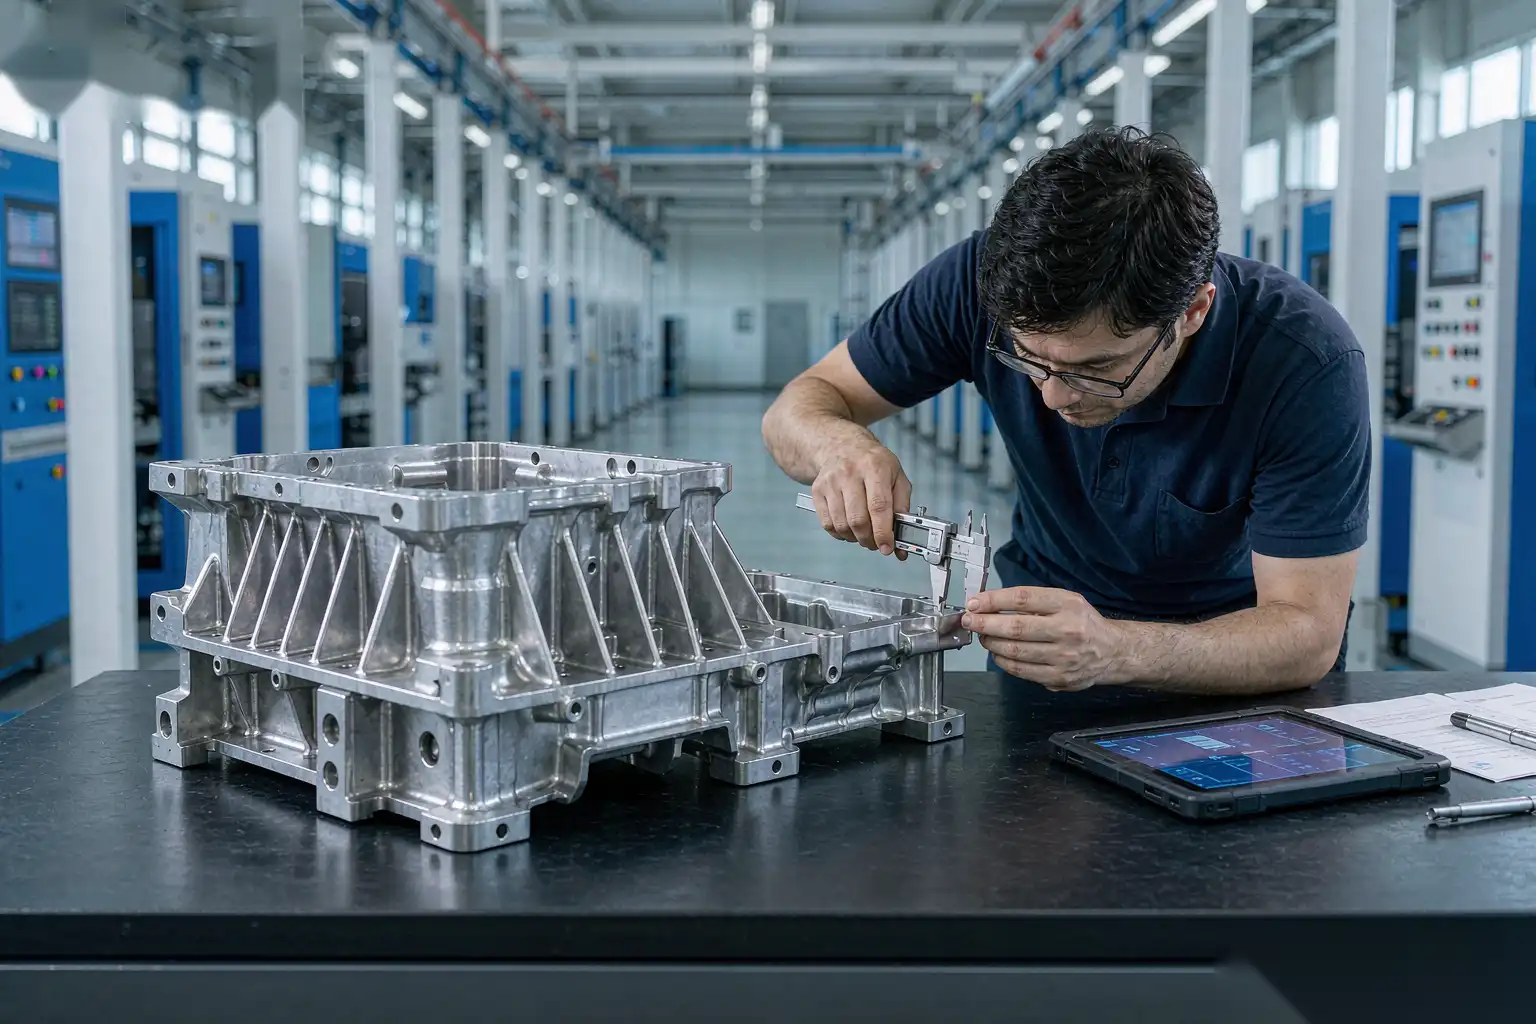
- Medición con máquina de coordenadas (CMM) para estudios de primer artículo y capacidad.
- Medición del acabado superficial para piezas cosméticas.
- Pruebas de tracción y dureza para la validación de propiedades mecánicas.
Auditar el laboratorio de calidad del proveedor antes de realizar el pedido. Si no pueden mostrarle un CMM calibrado, un perfilómetro de superficie y una estación de rayos X, no están equipados para trabajos serios de OEM.
Estructura de costos — Qué impulsa el precio por pieza
Para un proyecto típico de fundición a presión de aluminio personalizado, el costo por pieza es:
- Material (aleación): 30-45% del costo.
- Fundición (máquina + mano de obra + gastos generales): 25-35%.
- Acabado (desbarbado, lijado, pulido, recubrimiento): 15-30%.
- Calidad + inspección: 5-10%.
- Embalaje + logística: 3-5%.
Las herramientas son un costo inicial separado, amortizado en función del volumen de producción. El punto de equilibrio frente a la mecanización o moldeo por inyección de plástico suele estar entre 1,000 y 3,000 piezas por año, dependiendo de la complejidad de la pieza.
Modos de fallo comunes — Qué puede salir mal en proyectos personalizados
En nuestra experiencia, las razones más comunes por las que los proyectos de fundición a presión de aluminio personalizados fallan o se exceden del presupuesto:
- Tolerancias de diseño poco realistas. Tolerancias estrictas en dimensiones que en realidad no necesitan ser estrictas. Cada tolerancia ajustada añade costo y tiempo de inspección.
- Retroalimentación tardía del DFM. Involucrar al proveedor después de que el diseño esté congelado, en lugar de durante la fase de diseño.
- Estándares cosméticos que luchan contra el proceso. Especificar “Superficie cosmética de Clase A” en una pieza texturizada fundida a la vista es una receta para interminables retrabajos.
- Sustitución de aleaciones sin comunicación. Un proveedor cambia silenciosamente de A380 a una aleación más barata para ganar la licitación.
- Costes ocultos de EC. Cambios de ingeniería facturados como “servicios adicionales” después de que comienza el proyecto.
Un buen gestor de proyectos OEM ve estos problemas venir y los incluye en el acuerdo con el proveedor.
Por qué los equipos de proyecto mantienen a un socio de acabado como DZ en el proceso desde temprano
La mayoría de los proyectos de fundición a presión de aluminio personalizadas tratan el acabado como un detalle de última etapa: se cotiza la fundición, se ordena el molde y solo entonces alguien pregunta quién desbarbará, lijará y pulirá cuarenta mil piezas al mes. Esa secuencia está al revés, y es costosa. El alcance del acabado impulsa el coste por pieza tanto como la fundición en sí, y la viabilidad del acabado a menudo depende de decisiones tomadas durante el DFM — ubicaciones de puertas que dejan rebabas accesibles, líneas de separación colocadas en superficies no cosméticas, ángulos de inclinación que permiten la presentación robótica de las piezas.
Aquí es donde una conversación temprana con un socio dedicado al acabado cambia la economía. En DZ Machinery, construimos células robóticas de desbarbado, lijado y pulido para plantas de fundición a presión, y los proyectos que mejor funcionan son aquellos en los que vemos el dibujo de la pieza antes de cortar el molde. Podemos decirle a un ingeniero de diseño que un saliente en particular generará rebabas en una esquina que ningún robot puede alcanzar, o que una superficie cosmética propuesta necesitará dos operaciones de pulido en lugar de una, y ese feedback llega mientras cambiar el diseño aún no cuesta nada.
Para los equipos de proyecto, la medida práctica es simple: añadir una reunión a la fase de DFM con el socio de acabado en la mesa junto al fundidor. Traer el modelo 3D, el mapa de la superficie cosmética y el volumen anual. En noventa minutos normalmente aprenderás dónde está el coste real del acabado, qué tolerancias protegen el proceso de acabado y si una célula robótica o una célula híbrida manual se ajusta a tu volumen. Esa reunión ahorra rutinariamente más que toda su asignación de proyecto en retrabajos evitados, y elimina la sorpresa más común en programas de fundición a medida: descubrir en T2 que las piezas se funden perfectamente pero no se pueden acabar de forma económica a ritmo.
Preguntas frecuentes sobre fundición a presión de aluminio personalizada
¿Cuánto tiempo tarda un proyecto de fundición a presión de aluminio personalizada desde el diseño hasta el primer artículo?
Para una pieza típica de complejidad moderada, planifica de 6 a 10 semanas: 1-2 semanas para DFM, 4-6 semanas para fabricación del molde, 1-2 semanas para muestreo y aprobación T1. Añade de 2 a 4 semanas para acabado y montaje si corresponde.
¿Cuál es la cantidad mínima de pedido para fundición a presión de aluminio personalizada?
No hay un mínimo técnico, pero la economía requiere amortizar la herramienta. Por debajo de 1.000 piezas al año, considera prototipos mecanizados o piezas metálicas impresas en 3D. Por encima de 5.000 piezas al año, la fundición a presión es casi siempre la opción más económica.
¿Se pueden soldar o montar las fundiciones de aluminio personalizadas con otras piezas?
Sí. El A380 se suelda bien con TIG o MIG usando soldadura de relleno 4043 o 5356. Evitar soldar A390 (alto contenido de silicio, frágil). Para ensamblajes, usar sujetadores mecánicos, insertos roscados o adhesivos de unión.
¿Es adecuada la fundición a presión de aluminio personalizada para aplicaciones de contacto con alimentos o médicas?
Sí, con la aleación adecuada y tratamiento superficial. A380 y A413 cumplen con la normativa de la FDA para contacto con alimentos cuando se terminan correctamente. Las aplicaciones médicas suelen requerir tratamientos superficiales validados (anodizado, pasivación) y documentación de trazabilidad.
Resumiendo todo
Un proyecto de fundición a presión de aluminio personalizado tiene éxito cuando el equipo de ingeniería del OEM y el proveedor de fundición consideran las fases tempranas de DFM y muestreo como una inversión compartida, no un costo transaccional. El socio adecuado devolverá un modelo marcado, propondrá opciones de aleación y acabado, y te dirá honestamente qué tolerancias son realistas.
En DZ Smart Manufacturing, nos enfocamos en el lado downstream de este proceso — células robotizadas de desbarbado, rectificado y pulido que convierten piezas fundidas en componentes terminados de manera consistente. Si estás planificando un proyecto de fundición a presión de aluminio personalizado y deseas una segunda opinión sobre el alcance del acabado, las suposiciones de duración de las herramientas o los criterios de evaluación de proveedores, nuestro equipo de ingeniería puede revisar tus dibujos y compartir un modelo de coste y plazo realista.