Máquina de rectificado con banda abrasiva: La guía de compra y operación 2026
Cuando una pieza fundida o soldada sale del molde, rara vez parece terminada. Chaflán, líneas de separación, costuras de soldadura y escamas necesitan ser eliminados — y hacerlo a mano no escala. Un máquina de rectificado con banda abrasiva funciona con una banda abrasiva recubierta a velocidad para eliminar material, fusionar superficies y preparar las piezas para el pulido en una sola pasada. Esta guía explica cómo funciona el rectificado con banda, los tipos de bandas disponibles, cómo automatizarlo y cómo elegir la máquina adecuada para tus piezas.
¿Qué es una máquina de rectificado con banda abrasiva?
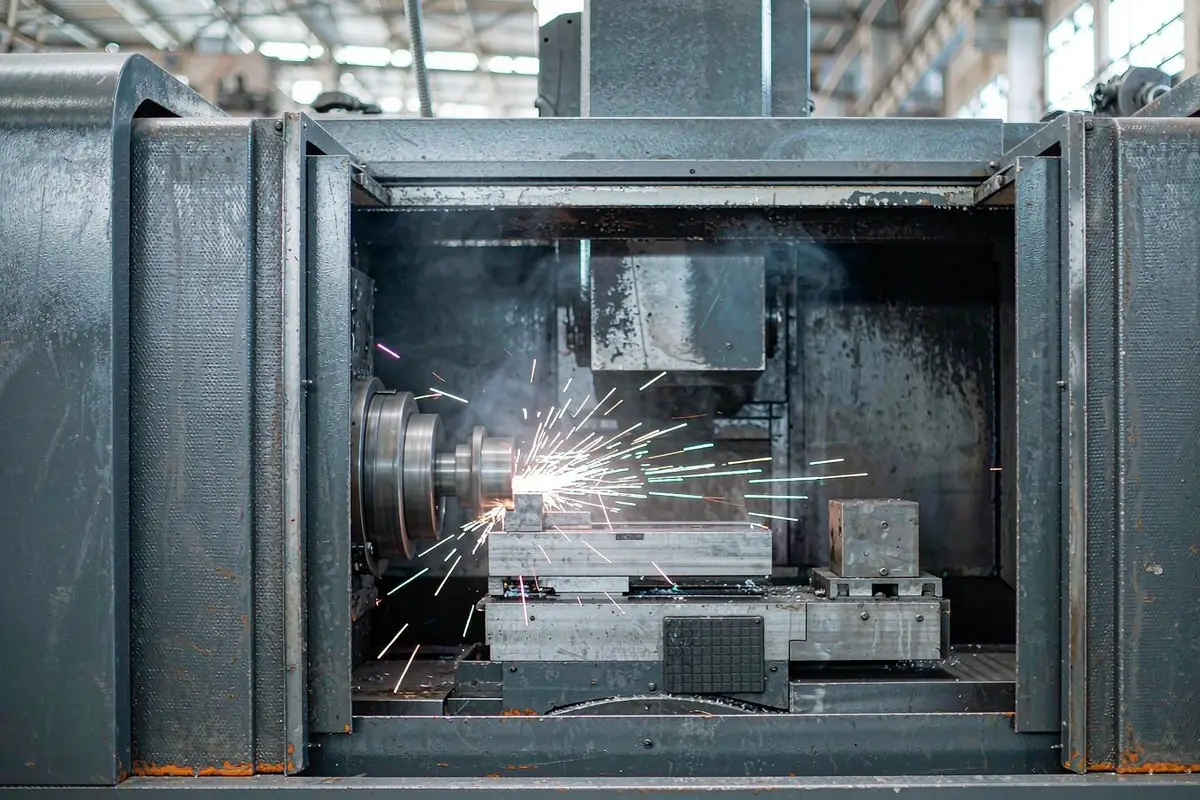
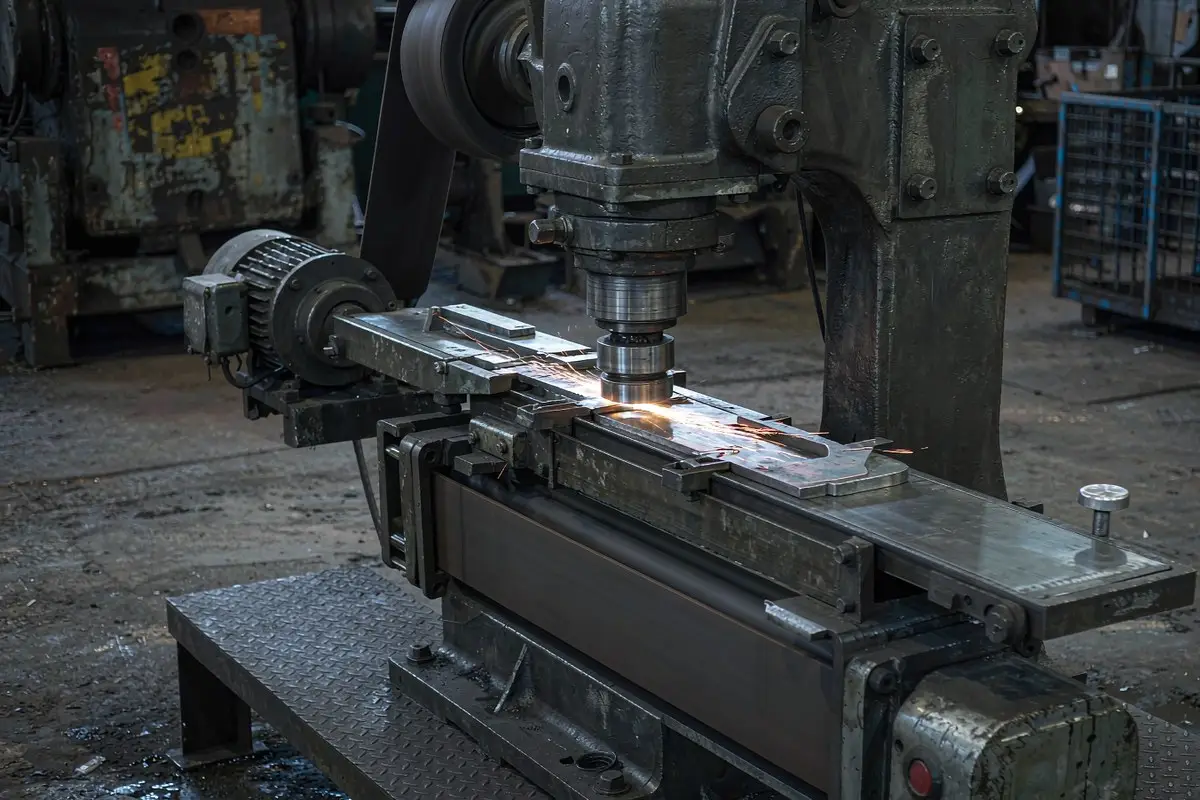
An máquina de rectificado con banda abrasiva utiliza un bucle continuo de abrasivo recubierto — óxido de aluminio, zirconia o granos cerámicos unidos a un respaldo de tela o papel — impulsado sobre ruedas de contacto y de guía. La velocidad de la banda y la dureza de la rueda de contacto determinan si la máquina corta de manera agresiva o termina suavemente. Los rectificadores con banda manejan piezas planas, contorneadas y cilíndricas, y se sitúan en la parte frontal de la mayoría de las líneas de acabado porque eliminan la mayor cantidad de material de forma más rápida.
¿Cómo funciona el rectificado con banda abrasiva?
La mecánica es sencilla, pero el ajuste preciso marca la diferencia:
- Impulsar la banda. Un motor hace girar la banda, típicamente a 10–35 m/s, sobre una rueda de contacto y una rueda de guía.
- Presentar la pieza. El operador o robot alimenta el componente contra la banda con fuerza controlada.
- Cortar la superficie. Los granos afilados se fracturan y se afilan a sí mismos, eliminando material y fusionando imperfecciones.
- Controlar el calor. Las bandas funcionan más frías que las ruedas, pero el enfriamiento por inundación o niebla evita la decoloración en acero inoxidable.
- Actualizar y terminar. Las bandas desgastadas se cambian, y la pieza pasa al pulido o recubrimiento.
Para resultados consistentes a gran escala, nuestro guía de rectificado de superficie automatizado explica el control de fuerza y trayectoria.
Tipos de bandas y cuándo usarlos
Elegir grano y respaldo es la mitad de la batalla:
| Grano / tipo | Mejor para | Comportamiento |
|---|---|---|
| Óxido de aluminio | Acero general, ferroso | Económico, vida moderada |
| Zirconia de aluminio | Rectificado a alta presión | Autoafilable, larga duración |
| Cerámica | Aleaciones duras, material pesado | Mayor tasa de corte, de primera calidad |
| Carburo de silicio | No ferrosos, acabado | Afilado, frágil, trabajo fino |
| No tejido | Mezcla, grano satinado | Conformable, corte bajo |
El peso de respaldo (J, tela X, Y) establece la flexibilidad frente a la resistencia al desgarro, por lo que debe coincidir con la forma de la pieza y la presión.
Pulido manual vs automatizado con banda.
Los compradores valoran el costo frente a la consistencia:
- Pulidores de banda manuales. Bajo costo de capital, flexible, pero dependiente del operador y lento en volumen.
- Semi-automático. Los dispositivos y las mesas de paso estandarizan las piezas repetidas.
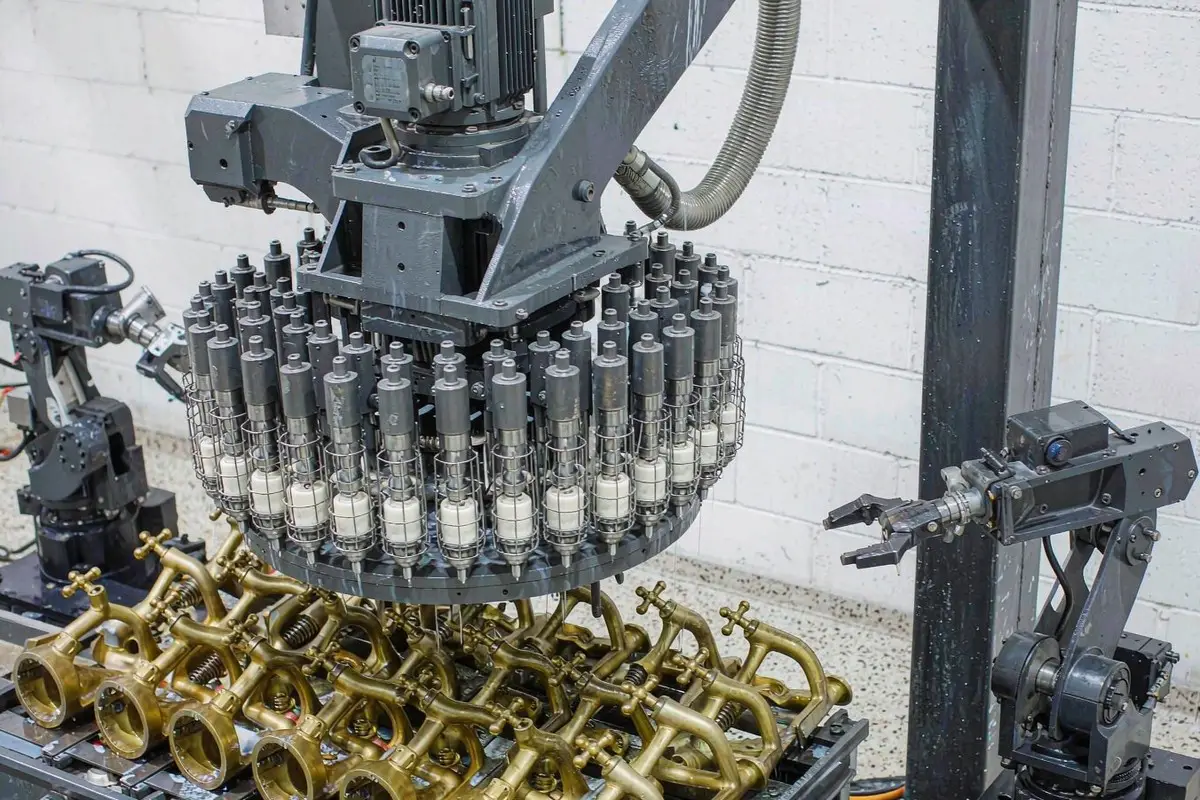
- Celdas robotizadas. Pulido controlado por fuerza que mantiene la calidad en todos los turnos — vea nuestro preguntas frecuentes sobre pulido robótico.
Para fundiciones en particular, nuestro mejor máquina de pulido para fundiciones guía compara opciones de producción de grado industrial.
Aplicaciones clave en diferentes industrias
An máquina de rectificado con banda abrasiva aparece donde el stock debe salir rápidamente:
- Fundición a presión. Elimina rebabas de la puerta y línea de separación en piezas de aluminio y zinc.
- Fabricaciones soldadas. Une costuras y suaviza la zona afectada por el calor en acero inoxidable y acero.
- Automoción. Limpia carcasas fundidas y prepara superficies antes del recubrimiento.
- Hardware y artículos sanitarios. Pre-polish blending en grifos y accesorios.
En soldaduras complejas, nuestro guía de reparación de soldadura de aluminio fundido cubre la preparación que permite el lijado.
Beneficios: Velocidad, Corte en Frío y Versatilidad
Por qué el lijado con banda lidera la mayoría de las líneas:
- Alta tasa de remoción. Las bandas recubiertas cortan más rápido por pasada que las ruedas bonded en la mayoría de las aleaciones.
- Operación más fría. El recubrimiento abierto de la banda y el flujo de aire reducen la tinción por calor en el acero inoxidable.
- Versatilidad. Una máquina maneja desbarbado, blending y acabado cambiando las bandas.
- Menor necesidad de habilidad. La automatización hace que la calidad repetible dependa menos de la destreza del operador.
Nuestro guía de máquina de lijado automática muestra cómo convertir bancos manuales en una célula.
Cómo seleccionar la máquina de lijado con banda abrasiva adecuada
Utilice esta lista de verificación para compradores:
- Geometría de la pieza. Las partes planas, redondas o contorneadas necesitan platos y ruedas diferentes.
- Material. Las aleaciones duras exigen bandas de cerámica o zirconia y ruedas de contacto rígidas.
- Acabado objetivo. Lijado áspero, difuminado o satinado — cada uno determina la granulometría de la banda y la dureza de la rueda.
- Volumen. Los bancos de lote frente a las celdas en línea dependen del rendimiento diario.
- Nivel de automatización. El control de fuerza robótica compensa por encima de unas pocas centenas de piezas por día.
- Polvo y refrigerante. Confirme la extracción o la recolección de niebla para un taller limpio.
Para entender el panorama completo, nuestro guía de lijado vs pulido vs desbarbado aclara dónde encaja el lijado con banda.
Integración con una celda de lijado robótica
La configuración más capaz es una celda de rectificado robótico que combina lijado con banda y pulido en un solo dispositivo. El control de fuerza mantiene la presión constante a medida que la banda se desgasta, y la programación offline gestiona familias de piezas. Aquí es donde un máquina de rectificado con banda abrasiva ofrece su mejor rendimiento.
Consejos de mantenimiento para la máxima disponibilidad
Proteja el rendimiento con cuidado rutinario. Controle el desgaste de la banda y gírela antes de que se glase, alinee la tracción para evitar el desgaste en los bordes, verifique la dureza de la rueda de contacto y mantenga la extracción despejada. La disciplina refleja nuestra guía de acabado consistente en toda la flota.
Errores comunes a evitar
El lijado con banda parece simple y falla de maneras conocidas:
- Banda incorrecta para el trabajo. El óxido de aluminio en aleaciones duras se carga y quema; el cerámico o zirconia son mejores opciones.
- Sin refrigerante en acero inoxidable. El tinte de calor y el endurecimiento por trabajo siguen casi de inmediato sin niebla ni inundación.
- Dejar que los cinturones se glaseen. Los cinturones desgastados cortan más lentamente y marcan las piezas; gíralos antes de que se establezca el glaseado.
- Mala extracción de polvo. El polvo abrasivo es un riesgo para la salud y la limpieza que se acumula con el tiempo.
- Subautomatización. El rectificado manual en volumen no puede mantener la tolerancia de un turno a otro, por lo que la calidad se desvía.
Consideraciones de costo y retorno de inversión
An máquina de rectificado con banda abrasiva generalmente se amortiza con el primer cuello de botella que elimina. Los bancos manuales requieren mano de obra especializada y aún varían de una pieza a otra; una celda calibrada mantiene la misma tasa de remoción en cada ciclo. El ahorro proviene de tres lugares: menos tiempo del operador, menos piezas desechadas por un rectificado desigual y un mayor rendimiento aguas arriba porque las fundiciones dejan de acumularse esperando el acabado. A unos pocos cientos de piezas por día, el control de fuerza robótica pasa de ser un lujo a una clara ventaja. El consumo de energía es bajo porque los cinturones cortan de manera eficiente y solo funcionan en contacto, y el costo del cinturón por pieza disminuye una vez que se monitorea el desgaste en lugar de adivinarlo. El rectificado con cinturón también reduce la tensión ergonómica del trabajo manual, disminuyendo lesiones y rotación del personal de acabado.
Al modelar la decisión, incluye el retrabajo y el costo de envíos tardíos causados por un cuello de botella en el acabado, no solo el precio del equipo. Una celda que libera a un operador y aumenta el rendimiento en la primera pasada suele recuperar su inversión en menos de un año. Para talleres que comparan un banco con un robot, el camino práctico es por etapas: comenzar con un dispositivo semiautomático, luego añadir robótica controlada por fuerza una vez que el volumen lo justifique, de modo que el capital siga la demanda en lugar de liderarla.
Seguridad y Control de Polvo
El rectificado genera calor, ruido y polvo abrasivo fino que requieren controles. Encierra la banda cuando sea posible, instala extracción a prueba de chispas calificada para el metal en uso y protege a los operadores con equipo de protección ocular, auditivo y respiratorio. La recolección y separación del refrigerante mantienen el suelo seguro y el refrigerante reutilizable, mientras que las revisiones regulares de protección y seguimiento previenen fallos violentos que puede causar una banda rota. Los procedimientos documentados y las inspecciones rutinarias también cumplen con las expectativas de aseguradoras y reguladores, protegiendo tanto a las personas como tu capacidad para seguir enviando. Incorporar estos aspectos en la celda desde el principio es más barato que hacer una adaptación posterior, y mantiene un rendimiento constante porque la máquina nunca se detiene para una reparación de seguridad.
Los operadores también deben ser capacitados para reconocer signos tempranos de problemas — una banda que se desvía, un aumento en la corriente del motor o un cambio en el patrón de chispas — porque detectar estos signos previene lesiones y paradas no planificadas. Una revisión rápida diaria al encender la máquina es el seguro más barato que puede tener una celda de rectificado, y se amortiza la primera vez que detecta una rueda de contacto desgastada antes de que falle. Este enfoque por etapas y basado en la demanda también preserva la flexibilidad, de modo que un taller pueda pivotar hacia nuevas familias de piezas sin capital inmovilizado.
Preguntas frecuentes
¿Cuál es la diferencia entre rectificado con banda y rectificado con rueda?
El rectificado con banda utiliza un bucle abrasivo flexible que funciona más frío y se adapta a la forma, mientras que el rectificado con rueda usa una rueda rígida unida para eliminar material de manera pesada y precisa. Las bandas son adecuadas para mezclar y terminar; las ruedas para cortes profundos y fijos.
¿Con qué grit de banda debería comenzar?
Para eliminación agresiva de rebabas y costuras, comienza con un grit de 36–60, luego pasa a 80–120 para mezclar y 180–240 para un pre- pulido satinado. La secuencia depende del estado inicial y del acabado deseado.
¿Puede una máquina de rectificado abrasivo con banda manejar acero inoxidable?
Sí, con el enfoque correcto. Usa bandas de zirconia o cerámica, una rueda de contacto adecuada y refrigerante o niebla para prevenir la tinción por calor y mantener la resistencia a la corrosión.
¿Vale la pena el rectificado con banda robótica?
Por encima de unas pocas centenas de piezas por día, sí. El control de fuerza robótico mantiene la calidad en todos los turnos, reduce los residuos y libera a los operadores para trabajos de mayor valor.
¿Con qué frecuencia deben cambiarse las correas?
Cambia cuando la tasa de corte disminuye, aparece carga o la desviación en el seguimiento — no en un reloj fijo. Monitorear el desgaste y rotar antes de que se glase, mantiene la calidad y el rendimiento constantes.
Conclusión
An máquina de rectificado con banda abrasiva es la forma más rápida y versátil de eliminar material y preparar piezas de metal para el acabado. Combina el grano de la correa y la rueda de contacto con tu material, decide el nivel de automatización según el volumen, e intégralo antes del pulido para una línea que sea rápida y repetible. Si estás especificando un nuevo amoladora o célula, habla con nuestro equipo sobre una solución de rectificado con banda adecuada a tus piezas y rendimiento.