Máquina de Acabado por Barril Centrifugo: La Guía del Comprador y Operador 2026
Si tu tienda termina fundiciones, hardware mecanizado o componentes estampados en volumen, ya sabes que el eslabón más débil rara vez es el corte en sí — es la limpieza. El limado manual, el pulido a mano y los barriles de tambor son lentos, inconsistentes y difíciles de escalar. A máquina de acabado en barril centrífugo cambia esa ecuación al hacer girar las piezas y el medio abrasivo dentro de un barril sellado a alta energía, comprimiendo horas de tamboreo tradicional en minutos. Esta guía explica cómo funciona el proceso, dónde supera a los métodos convencionales, cómo elegir el medio y cómo dimensionar una máquina para tus piezas.
¿Qué es una máquina de acabado en barril centrífugo?
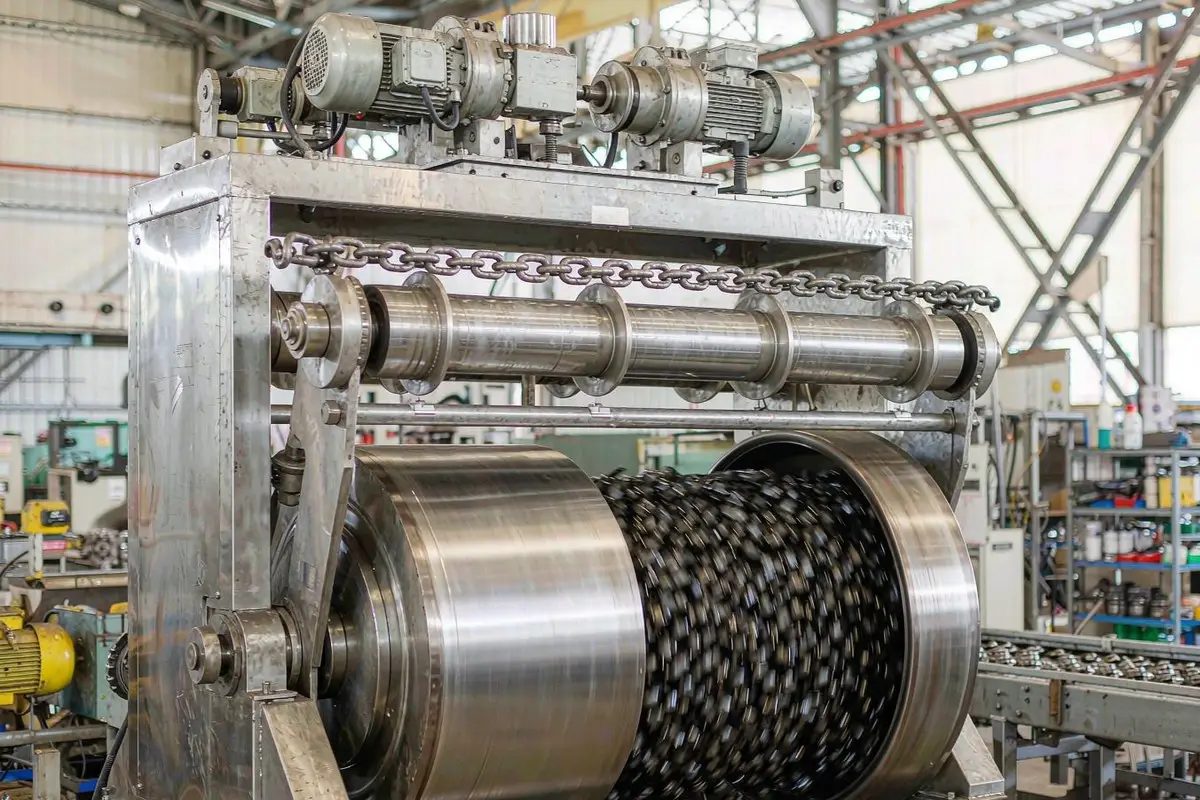
A máquina de acabado en barril centrífugo es un sistema de acabado en masa de alta energía construido alrededor de uno o más barriles giratorios montados en una torreta giratoria. A medida que la torreta gira, la fuerza centrífuga presiona la mezcla de medio y piezas contra la pared del barril, generando una presión muchas veces mayor que la gravedad en el tamboreo convencional. El resultado es un trabajo de superficie agresivo y uniforme — desbarbado, redondeo de bordes, abrillantado y pulido — realizado en una fracción del tiempo de un proceso de barril o vibratorio convencional. Debido a que la acción está contenida, es adecuada para piezas delicadas que podrían chocar en un cuenco vibratorio abierto, así como para piezas robustas que necesitan un acabado brillante rápidamente.
¿Cómo funciona el acabado en barril centrífugo?
La física es sencilla, pero la afinación es donde se obtienen los resultados:
- Cargar el barril. Coloca los componentes y el medio de acabado preseleccionado en cada barril, luego añade agua y un compuesto líquido.
- Sellar y hacer girar. La torreta gira, lanzando la mezcla hacia afuera. La aceleración centrífuga puede alcanzar 20–30 veces la gravedad, mucho más allá de lo que logra un barril de tambor.
- Comprimir y abrasar. La cama de medio pesado raspa todas las superficies expuestas simultáneamente, eliminando rebabas y rebabas de fundición mientras redondea bordes afilados.
- Controlar tiempo y velocidad. Los tiempos de ciclo suelen ser de 5 a 45 minutos para desbarbado y de 20 a 90 minutos para un pulido de alto brillo — frente a horas en un barril convencional.
- Descargar y separar. Las piezas se tamizan o separan a mano del medio, se enjuagan y se secan antes de la inspección o recubrimiento posterior.
Centrífugo en barril vs Barril de tambor convencional
Los compradores a menudo preguntan cómo se compara un máquina de acabado en barril centrífugo se compara con un barril de tambor de rotación lenta. La versión corta:
| Atributo | Centrífuga de barril | Cilindro de tambor convencional |
|---|---|---|
| Fuerza efectiva | 20–30× gravedad | ~1× gravedad |
| Tiempo de ciclo típico | 5–90 minutos | 2–12 horas |
| Uniformidad de la superficie | Muy alto | Moderado |
| Consumo de medios | Más bajo por pieza | Más alto por pieza |
| Mejor para | Desbarbado de precisión, pulido brillante | Corte de masa pesada, formas simples |
En la práctica, la mayoría de los talleres utilizan acabados centrífugos cuando el rendimiento y la consistencia del acabado son más importantes que el costo más bajo posible del equipo. Para un contexto más amplio sobre cómo esto encaja en una línea completa, nuestro guía de diseño de línea de acabado recorrido por decisiones de distribución y transferencia.
Elegir el medio de desbarbado adecuado
El medio es el corazón de cualquier proceso en cilindro, y la selección del medio para desbarbado merece la misma atención aquí. Ajusta la agresividad a tu material y objetivo:
- Medios cerámicos — denso y de larga duración, ideal para eliminación agresiva de material en acero y aleaciones duras.
- Medios plásticos — más ligero y suave, la opción segura para aluminio, latón y fundiciones de zinc.
- Medios de acero — utilizado para bruñido y pulido brillante donde se busca un resultado reflectante y de baja rugosidad.
- Medios naturales/orgánicos — cáscara de nuez o mazorca de maíz para secado y piezas ultra delicadas.
La forma también importa: triángulos y pirámides alcanzan las esquinas, mientras que bolas y conos ofrecen una acción más suave en general. Los medios incorrectos arañan aleaciones blandas, así que prueba con muestras antes de comprometerte con una producción completa.
Aplicaciones clave en diferentes industrias
Debido a que es un proceso de lote sellado, el acabado centrífugo destaca donde sea necesario un preparado de superficie repetible a alta velocidad:
- Fundición a presión. Elimina rebabas de la puerta y línea de separación en componentes de aluminio y zinc sin distorsionar paredes delgadas.
- Automoción. Los sujetadores, palancas de freno y carcasas obtienen radios uniformes que mejoran la vida útil por fatiga.
- Médico y aeroespacial. Desbarbado de precisión de implantes y piezas mecanizadas donde los puntos de tensión no son aceptables.
- Hardware y artículos sanitarios. Los grifos y cerraduras se terminan antes del pulido final o el recubrimiento.
Para una vista más cercana de cómo los sistemas automatizados reducen los residuos en piezas fundidas, consulte nuestro desglose de sistemas de desbarbado automatizados.
Beneficios: Velocidad, Consistencia y Rendimiento
El caso de negocio es directo. Un máquina de acabado en barril centrífugo proceso procesa una carga completa de barril con un operador y ofrece:
- Reducción del tiempo de ciclo — minutos en lugar de horas en comparación con el tamboreo convencional.
- Consistencia — cada pieza recibe la misma presión de medio, reduciendo las tasas de rechazo en comparación con el trabajo manual.
- Coste laboral más bajo — una carga reemplaza muchas horas de archivo y pulido manual.
- Mayor rendimiento — el procesamiento por lotes acorta los plazos y libera mano de obra cualificada.
Las fundiciones más pequeñas también pueden adoptar esto de manera económica; nuestro resumen de soluciones de acabado automatizado cubre puntos de entrada prácticos.
Cómo seleccionar la máquina de acabado por barril centrífugo adecuada
Utilice esta lista de verificación para compradores antes de solicitar una cotización:
- Tamaño y fragilidad de las piezas. Las piezas pequeñas, delicadas o de alto valor obtienen el mayor beneficio de la energía centrífuga.
- Material. El acero duro necesita medios cerámicos y mayor fuerza; las aleaciones blandas requieren medios plásticos y cargas más ligeras.
- Acabado objetivo. Solo desbarbado, redondeo o pulido brillante — cada uno requiere cambiar el medio, el compuesto y el tiempo de ciclo.
- Volumen. El número de barriles y la capacidad deben coincidir con su rendimiento diario, no solo con la demanda máxima.
- Pasos posteriores. Planifique la separación, el enjuague, el secado y la transferencia para pulido o galvanizado.
- Servicios y huella. Confirme el espacio en planta, agua, drenaje y energía antes de la entrega.
Si está considerando una ruta robótica frente a una de barriles, nuestra máquina de desbarbado robótico página muestra la opción complementaria de alta precisión.
Integración con una línea de acabado automatizada
En 2026, la jugada inteligente es una línea conectada: fundición → máquina de acabado en barril centrífugo para preparación en masa → celda robótica para pulido de precisión → inspección. Cuando las etapas de barril y robótica comparten datos de las piezas, reduce el manejo, acorta el tiempo de ciclo y garantiza una calidad repetible. Nuestra guía de opciones de acabado por fundición a presión le ayuda a determinar qué pasos corresponden a cada etapa.
Consejos de mantenimiento para la máxima disponibilidad
Como cualquier equipo de acabado, una unidad centrífuga requiere cuidado rutinario. Inspeccione los revestimientos del barril y los rodamientos de la torreta, vigile el desgaste del medio, actualice la mezcla según un calendario y mantenga limpias las pantallas de separación. La misma disciplina de fiabilidad descrita en nuestra guía de eficiencia de la línea de acabado se aplica a toda su flota.
Errores comunes a evitar
La mayoría de los problemas en el acabado por barril centrífugo son autoinfligidos durante la configuración. Tenga en cuenta estos:
- Sobrecargar el barril. Demasiadas piezas ahogan el espacio para circular, produciendo resultados irregulares y patchy. Mantenga la proporción medio-pieza dentro del rango recomendado y resista la tentación de cargar una pieza más.
- Medios incorrectos para la aleación. Lanzar cerámica a fundiciones de zinc blandas raya la superficie; los medios plásticos o de acero son la opción más segura para metales delicados.
- Ignorar el pH del compuesto. Una mezcla desequilibrada glasea el medio y deja residuos que se transfieren al lote siguiente. Pruebe y actualice según un calendario.
- Omitir el diseño de separación. Si las piezas y los medios no se pueden dividir rápidamente, su ahorro de trabajo se evapora en el paso de descarga. Planifique pantallas o plataformas magnéticas desde el principio.
- Comprar antes de muestrear. Los proveedores de buena reputación realizarán un lote de muestra gratuito — envíe las piezas primero, luego ajuste la máquina al tiempo de ciclo real, no a una cifra de folleto.
Si hace esto bien, una sola máquina de acabado por barril centrífugo funcionará durante años con poco más que recargas de medios y mantenimiento rutinario.
Consideraciones de costo y retorno de inversión
Presupuestar para un máquina de acabado en barril centrífugo Se trata menos del precio de etiqueta y más del costo total por pieza terminada. Considere el consumo de medios, el compuesto, agua y drenaje, mano de obra y espacio en el suelo en la comparación. Una máquina que reduce el tiempo de ciclo de horas a minutos generalmente se amortiza al liberar uno o más operadores y reducir los residuos por acabado manual inconsistente. Para la mayoría de los talleres, el período de recuperación se sitúa dentro del primer año una vez que el volumen diario supera unas pocas centenas de piezas. Arrendar o comenzar con una unidad de un solo barril permite a las fundiciones más pequeñas probar el proceso antes de escalar a torretas de múltiples barriles, y mantiene el capital disponible para la celda de pulido robótico que generalmente sigue en línea de producción.
La energía es modesta porque las unidades centrífugas son compactas y rápidas, por lo que el consumo de electricidad por pieza se mantiene bajo incluso a plena velocidad de la torreta. Los medios duran más que en tazones vibratorios abiertos porque el barril sellado limita la descomposición por impacto, y esos ahorros recurrentes a menudo superan el coste de financiación en doce meses. La mayor ventaja es la capacidad: el mismo operador puede supervisar varios barriles, por lo que el acabado deja de ser el cuello de botella que retrasa los envíos.
Preguntas frecuentes
¿Cuánto tiempo tarda en completarse el acabado en barril centrífugo?
Desde 5 a 45 minutos para desbarbar hasta 20 a 90 minutos para un pulido de alto brillo. El material, el tamaño de la rebaba, los medios y el acabado objetivo influyen en el tiempo — por eso es mucho más rápido que el tumbling convencional.
¿Puede el acabado en barril centrífugo dañar piezas delicadas?
Puede, si se usan los medios incorrectos o se sobrecarga el barril. Con medios plásticos y una carga correctamente dimensionada, es muy suave, por eso se prefiere para fundiciones de aluminio, latón y zinc.
¿Cuál es la diferencia entre el acabado centrífugo y el vibratorio?
El método centrífugo utiliza fuerza rotacional para una energía mucho mayor y ciclos más rápidos; el vibratorio usa vibración para una acción en masa más suave y de mayor volumen. El método centrífugo gana en velocidad y brillo, mientras que el vibratorio destaca en capacidad y seguridad de las piezas para cargas muy grandes.
¿Proceso húmedo o seco?
El proceso húmedo es el estándar porque el compuesto lubrica, limpia y previene la oxidación entre lotes. Los procesos en seco son adecuados para pulidos específicos o cuando el agua no es deseable en el flujo de trabajo.
¿Vale la pena el coste de una máquina de acabado de barril centrífugo?
Para talleres con volumen recurrente de desbarbado o pulido, sí. Los ahorros en mano de obra, la reducción de residuos y la mejora en el rendimiento generalmente recuperan la inversión en el equipo en el primer año de uso constante.
Conclusión
A máquina de acabado en barril centrífugo Es la forma más rápida y consistente de desbarbar, redondear y prepulir piezas metálicas en volumen. Elija la configuración del barril que se adapte a la geometría de su pieza, combine los medios con su material y intégrelo en línea aguas arriba de su celda de pulido robótico para obtener un acabado que sea tanto rápido como repetible. Si planea una nueva línea o actualiza una antigua, hable con nuestro equipo sobre una solución de acabado centrífugo llave en mano adaptada a su volumen de producción.