Lijado de válvula de bola: Consejos para una superficie de sellado sin fugas
Una válvula de bola vive o muere en una superficie: la esfera que sella contra el asiento. Un fabricante de válvulas en España nos dijo que una sola ondulación en esa esfera significaba una falla en la prueba de fuga y un cuerpo descartado. “Lijar la bola no es cosmético,” dijo. “Es el sello.” El lijado de válvulas de bola es un trabajo de precisión, no un pulido de acabado.
Esta guía cubre cómo lijar la esfera de una válvula de bola para obtener una superficie de sellado sin fugas y repetible.
Por qué la superficie de la esfera es crítica
La bola sella mediante contacto completo con el asiento. Cualquier ondulación, hoyo o fuera de round significa un camino de fuga. Lijar a mano una esfera es lento y varía según el operador, por lo que las tasas de fuga fluctúan con quién está en turno. La automatización bloquea la geometría.
Cómo la lijadora robótica sostiene la esfera
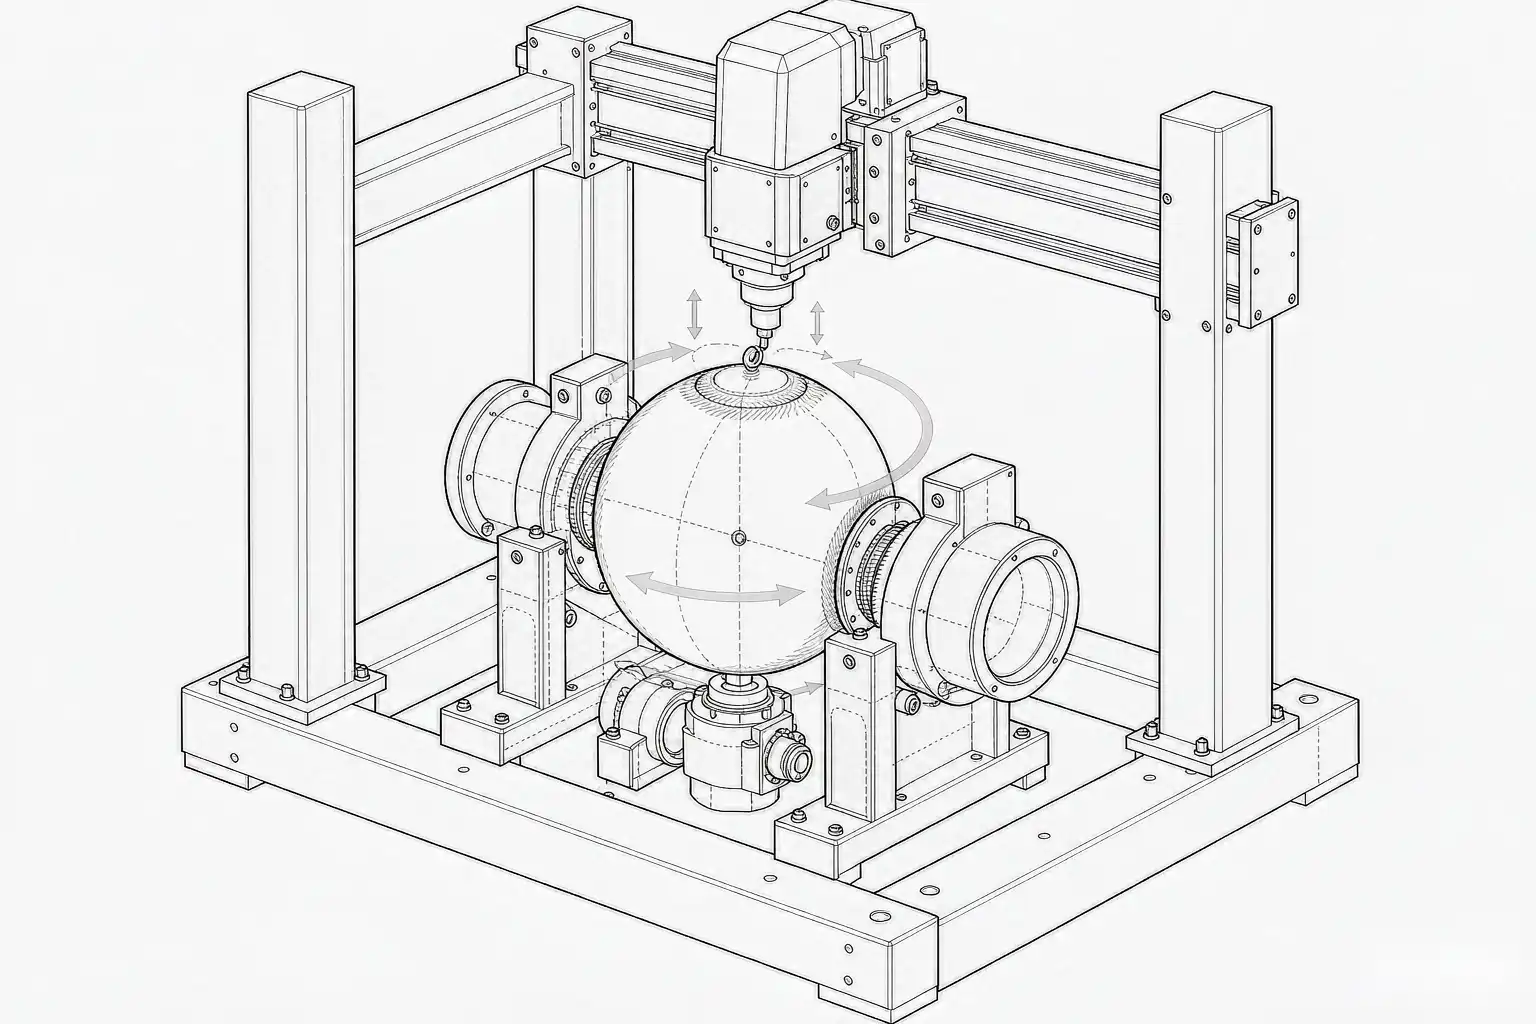
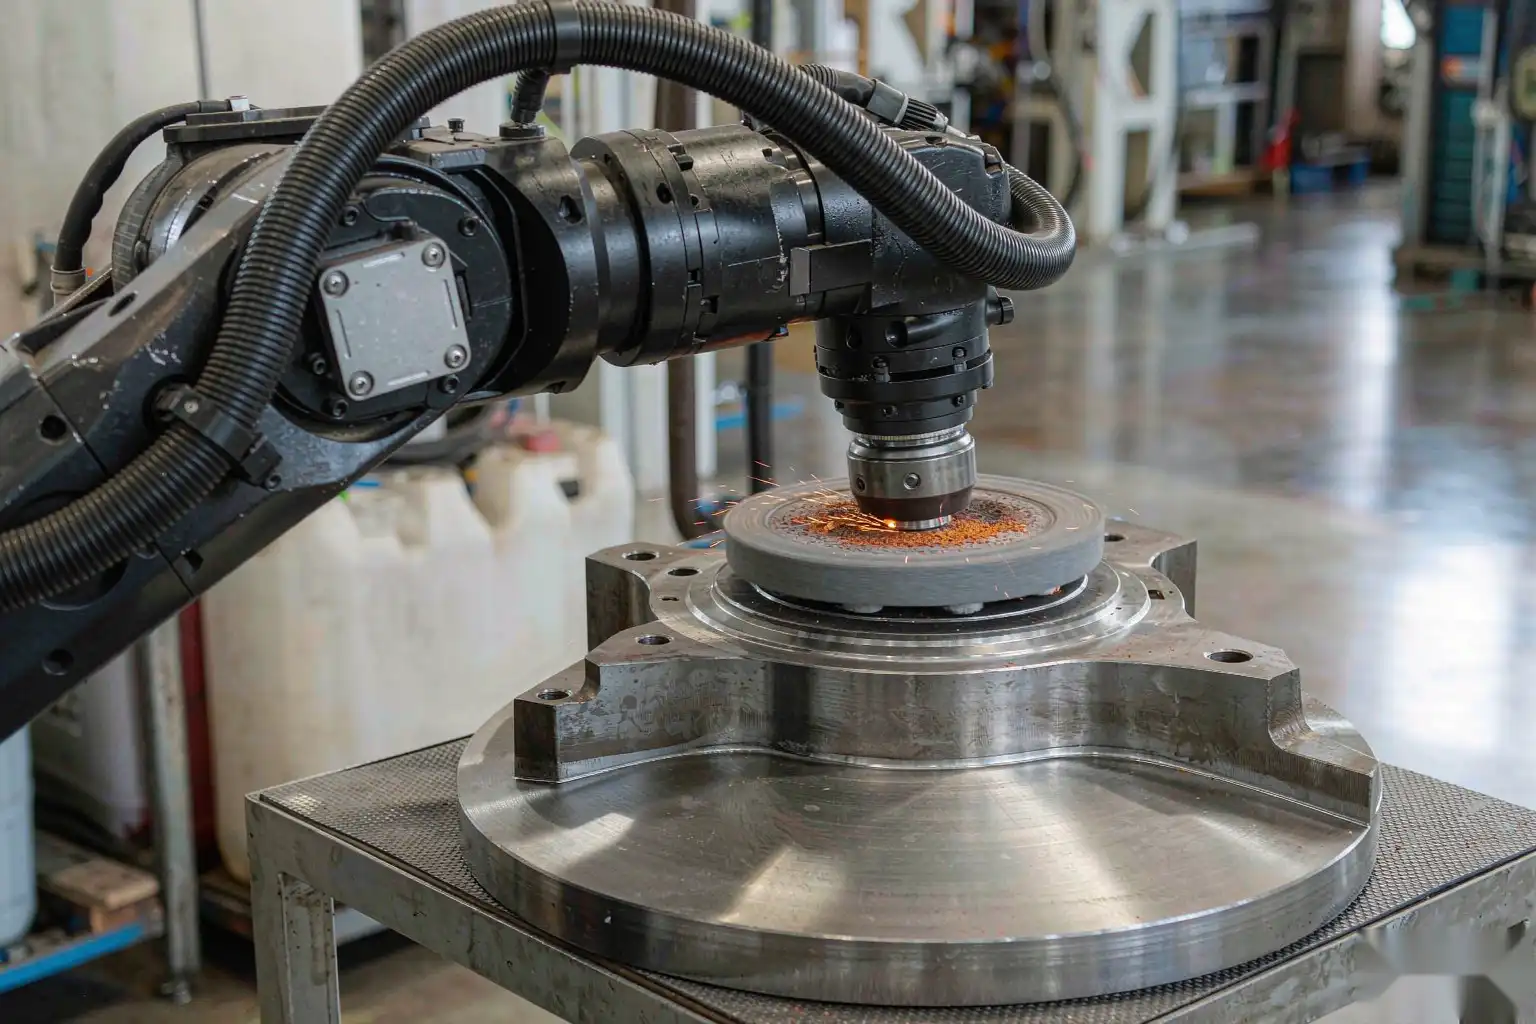
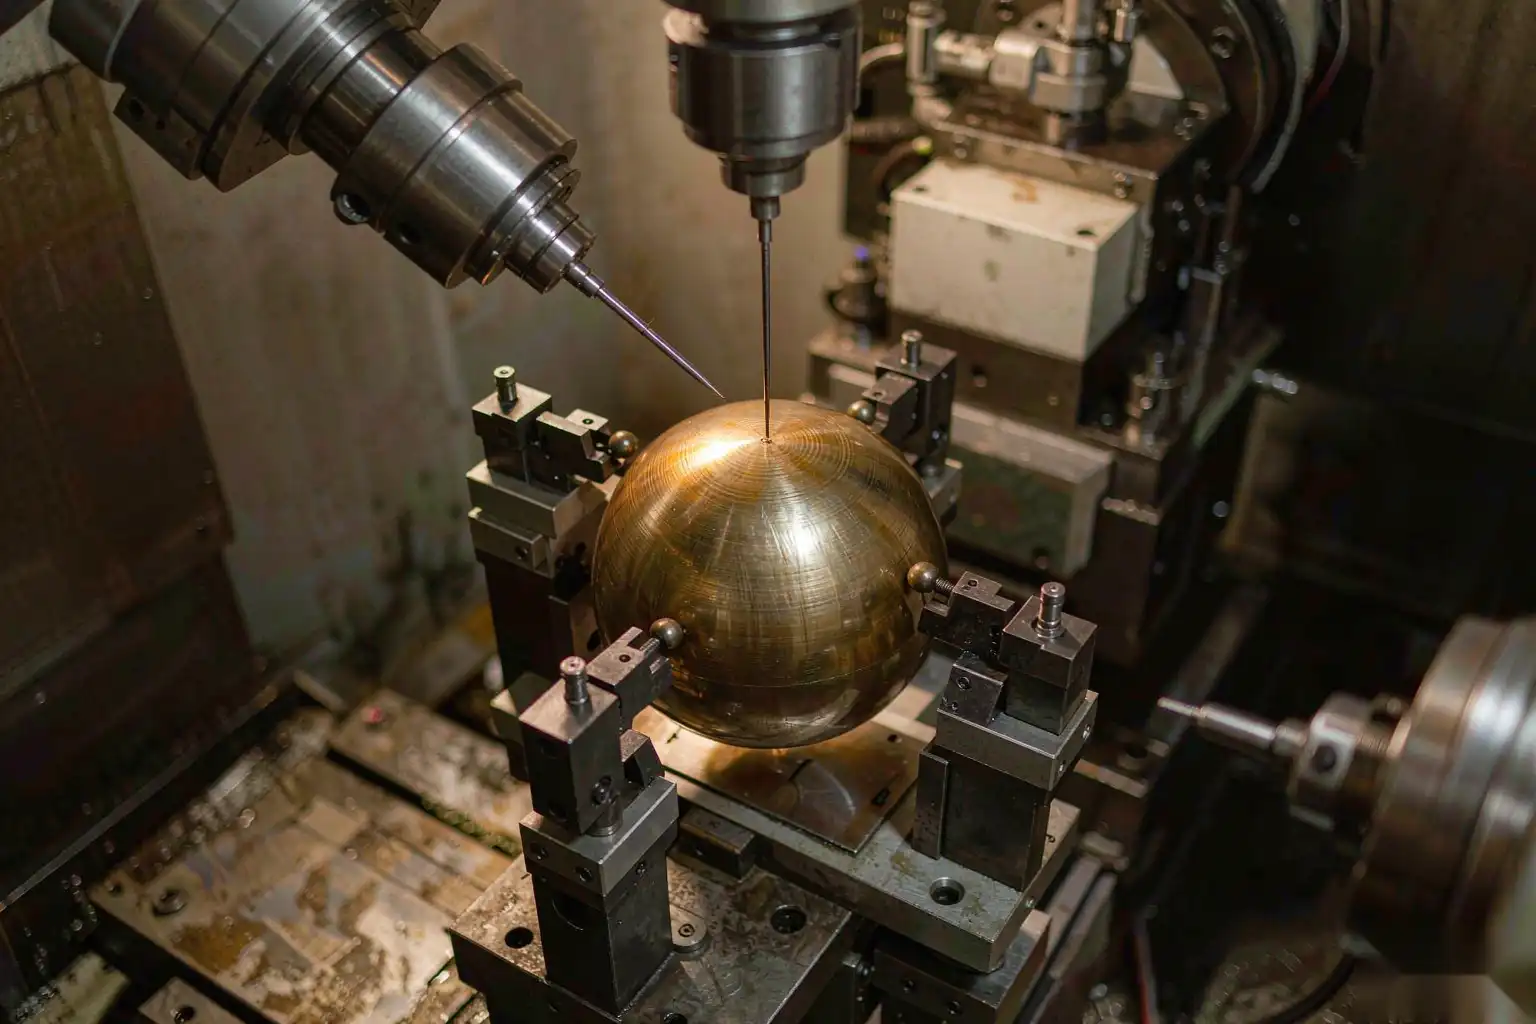
Una celda robótica hace girar la bola en un eje fijo y la presenta a un husillo con fuerza bloqueada, eliminando marcas mientras mantiene la redondez y el acabado superficial. Cada bola sale con la misma geometría. El control de fuerza es lo que mantiene la esfera redonda en lugar de ligeramente ovoide.
La disciplina de la redondez es la misma que aplicamos en nuestro trabajo en la celda de lijado, solo en una pieza esférica.
Qué debe ser cierto primero
Esfera inicial redonda
Lijar solo refina lo que se le da. Si la esfera fundida está fuera de redonda, la celda dedica su presupuesto a perseguir la geometría en lugar del acabado. Primero una fundición estable. La elección del método de fundición es la mitad de la batalla, como comparamos en fundición por gravedad vs fundición en baja presión
Eje fijo y fijación
Ubique la bola en su verdadero centro para que el robot conozca el eje de giro. Un eje desplazado lijará una ovalada, y una ovalada tiene fugas.
Acabado superficial medido
Lije hasta un Ra objetivo, no solo para que se vea suave. Una comprobación con un perfilómetro en los primeros cuerpos demuestra la superficie de sellado, no una suposición.
Tres errores que cometen los compradores
1. Tratar el lijado de bolas como un pulido cosmético. Es geometría, no brillo. Especifique la redondez y Ra, no solo “pulido”.”
2. Omitiendo el control de fuerza. Camino fijo sin retroalimentación de fuerza o bien falla en marcar o sobre-lija la esfera fuera de redonda. El control de fuerza mantiene la forma.
3. Sin ciclo de retroalimentación de prueba de fuga. Configura los ajustes de molienda del ajuste a los resultados de prueba de fugas para que la celda sintonice la junta, no la apariencia.
Preguntas frecuentes
¿Puede un robot mantener la redondez de la esfera mejor que el lijado manual?
Sí, de manera constante. Una mano hábil puede igualar la redondez máxima en una bola; una celda la mantiene a través de miles, que es en lo que depende la tasa de fuga.
¿Qué acabado superficial necesita una junta de bola?
Depende del material del asiento y de la clase de presión, pero el punto es especificar Ra y medirlo. Lija hasta el número, confirma con un profilómetro, no confíes en la vista.
¿Reemplaza el lijado de la bola al pulido fino?
Para muchas clases, un buen lijado se acerca; las especificaciones de sellado hermético aún pueden requerir un pulido ligero. Diseña el proceso según la especificación de fuga, no por hábito.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones en Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, lijado, pulido y fundición a presión para fabricantes en más de una docena de países. Las notas de geometría reflejan resultados típicos de válvulas de bola; confirma la redondez y Ra contra tu asiento y clase de presión antes de la compra.
Etiquetas: rectificado, cuerpos de válvula, latón, acabado superficial, Rectificado Robótico, Célula de rectificado robótico