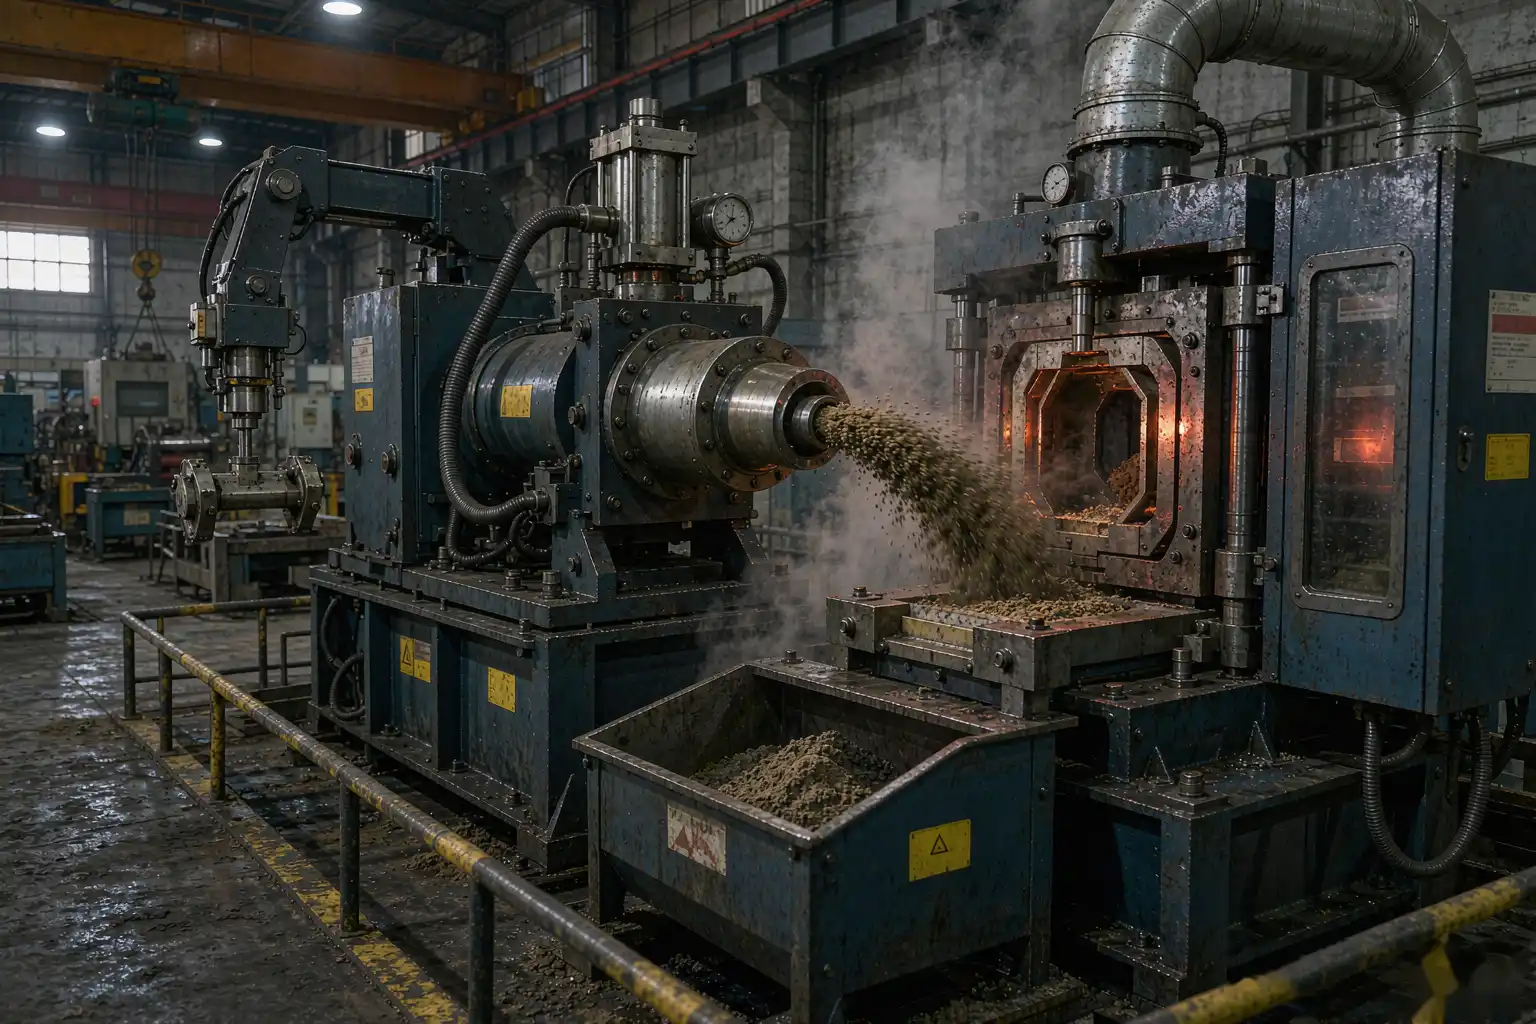
Una fundición de bronce que visitamos en Egipto hacía cuerpos de válvula a mano-ramming de núcleos de arena. Los operadores eran hábiles, pero cada núcleo era un poco diferente — un décimo de milímetro aquí, un borde suave allá — y esas diferencias se mostraban como chatarra después del vertido: errores, desviaciones en los agujeros, paredes internas ásperas. Estaban contratando más personas para hacer más núcleos y aún así se quedaban atrás. Colocamos un máquina automática de lanzamiento de núcleo en la línea. En dos semanas, la variación de núcleo a núcleo estuvo por debajo de lo que sus calibradores podían detectar fácilmente, y la chatarra que había sido un dolor de cabeza mensual casi desapareció.
Si tu fundición tiene una cavidad interna — un pasaje, un hueco, un agujero ciego — necesitas un núcleo, y cómo hagas ese núcleo decide una cantidad sorprendente de la calidad final. Aquí está lo que realmente hace un lanzador de núcleos y por qué marca la diferencia.
Qué hace una Máquina de Disparo de Núcleos
Un núcleo es la forma de arena que crea un hueco dentro de una fundición. Hacer uno a mano significa empacar arena en una caja y esperar que sea uniforme. Un lanzador de núcleos lo hace de manera diferente: sopla una mezcla de arena y aglutinante en una caja de núcleo calentada a presión, el calor cura el aglutinante en segundos, y el núcleo terminado se expulsa limpiamente. Sin golpeo, sin conjeturas, sin empaquetado dependiente del operador.
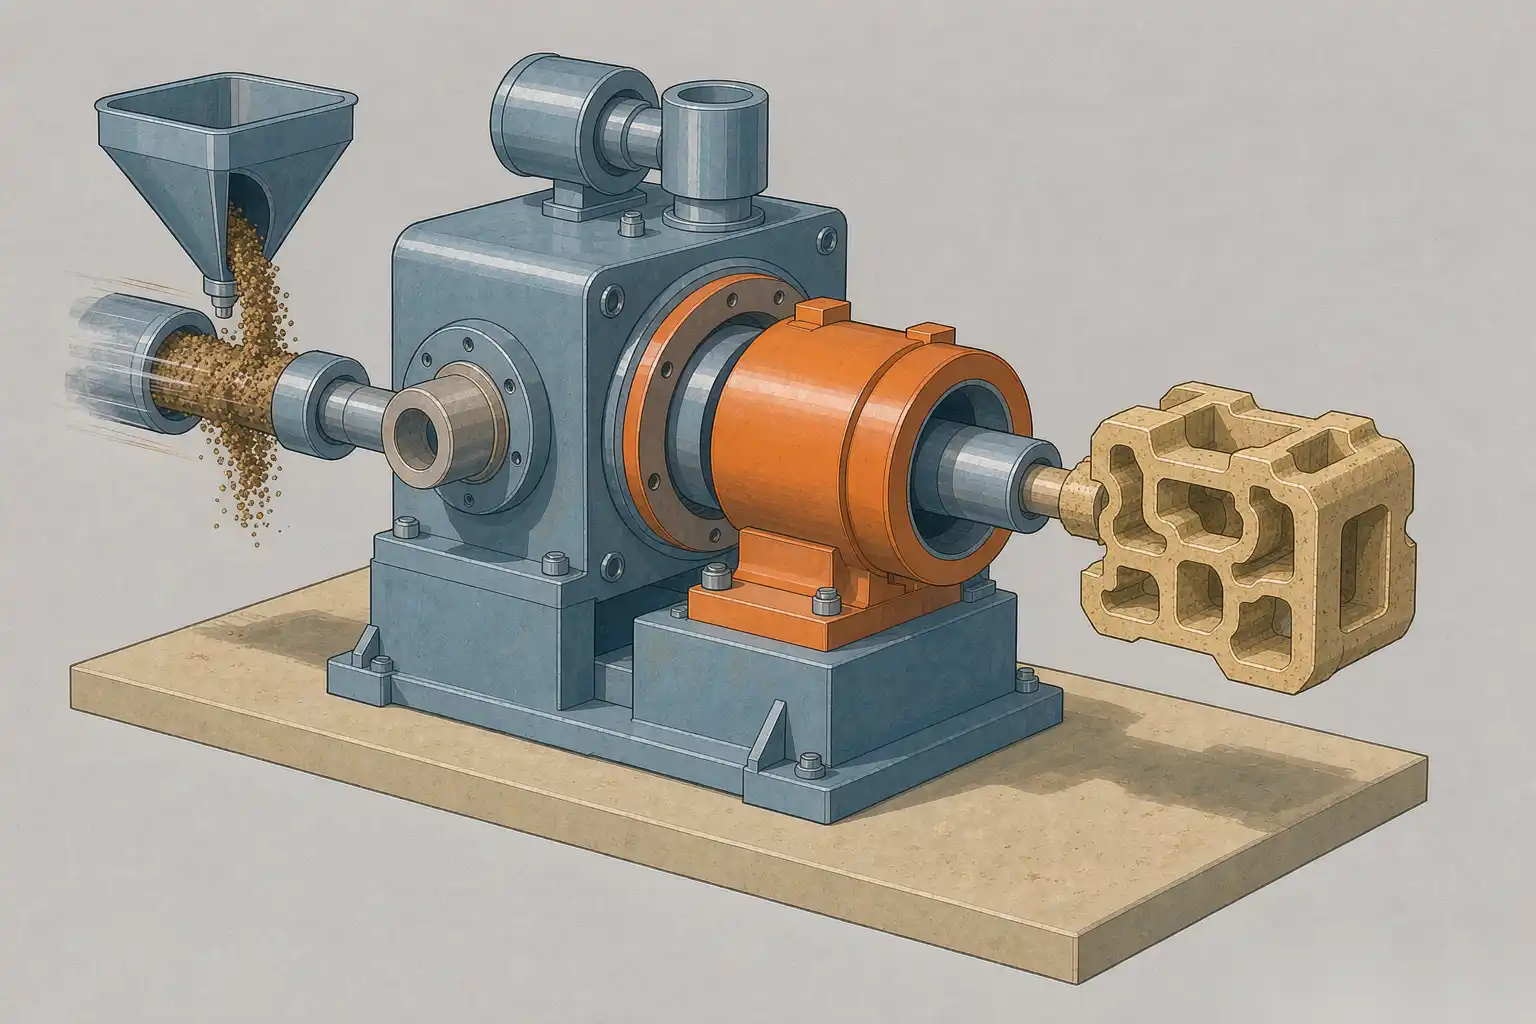
El paso de “disparo” es todo el objetivo. La arena llena la caja en un pulso rápido y uniforme, por lo que formas densas e intrincadas que un humano nunca podría empacar a mano salen consistentes cada vez.
Cómo Mejora la Fundición
Dimensiones de Núcleo Consistentes
Este es el beneficio principal. Un lanzador bien ajustado mantiene las dimensiones del núcleo de manera repetible, generalmente dentro de una fracción de milímetro de una corrida a otra. Cuando el núcleo es el mismo cada vez, el diámetro también lo es, y la chatarra de tu fundición por núcleos desplazados o blandos disminuye. Para una fundición que cotiza tolerancias estrictas, esa consistencia es lo que te permite cumplir con el plano sin clasificar las piezas.
Ciclo Más Rápido, Mucho Menos Mano de Obra
Un lanzador reemplaza a varios fabricantes manuales de núcleos para la mayoría de las geometrías, y no se cansa. Un núcleo que tomaba minutos para ser golpeado y desmoldado por una persona se hace en segundos y se expulsa automáticamente. En una línea de dos turnos, eso no es solo velocidad — es mano de obra que puedes dedicar a acabados o inspección, donde genera más valor. Si estás comparando automatización con mantenerlo manual, nuestro modelo de costos interno vs externalización enmarca la comparación en números.
Núcleos Complejos Se Hacen Posibles
El golpeo manual limita a formas simples y extraíbles. El disparo te permite hacer núcleos huecos, delgados y con profundos undercuts — las geometrías internas que definen partes modernas de válvulas, colectores y motores. Si la cavidad de una pieza es demasiado compleja para ser golpeada, un lanzador no es un lujo; es la única forma de hacer la pieza en absoluto.
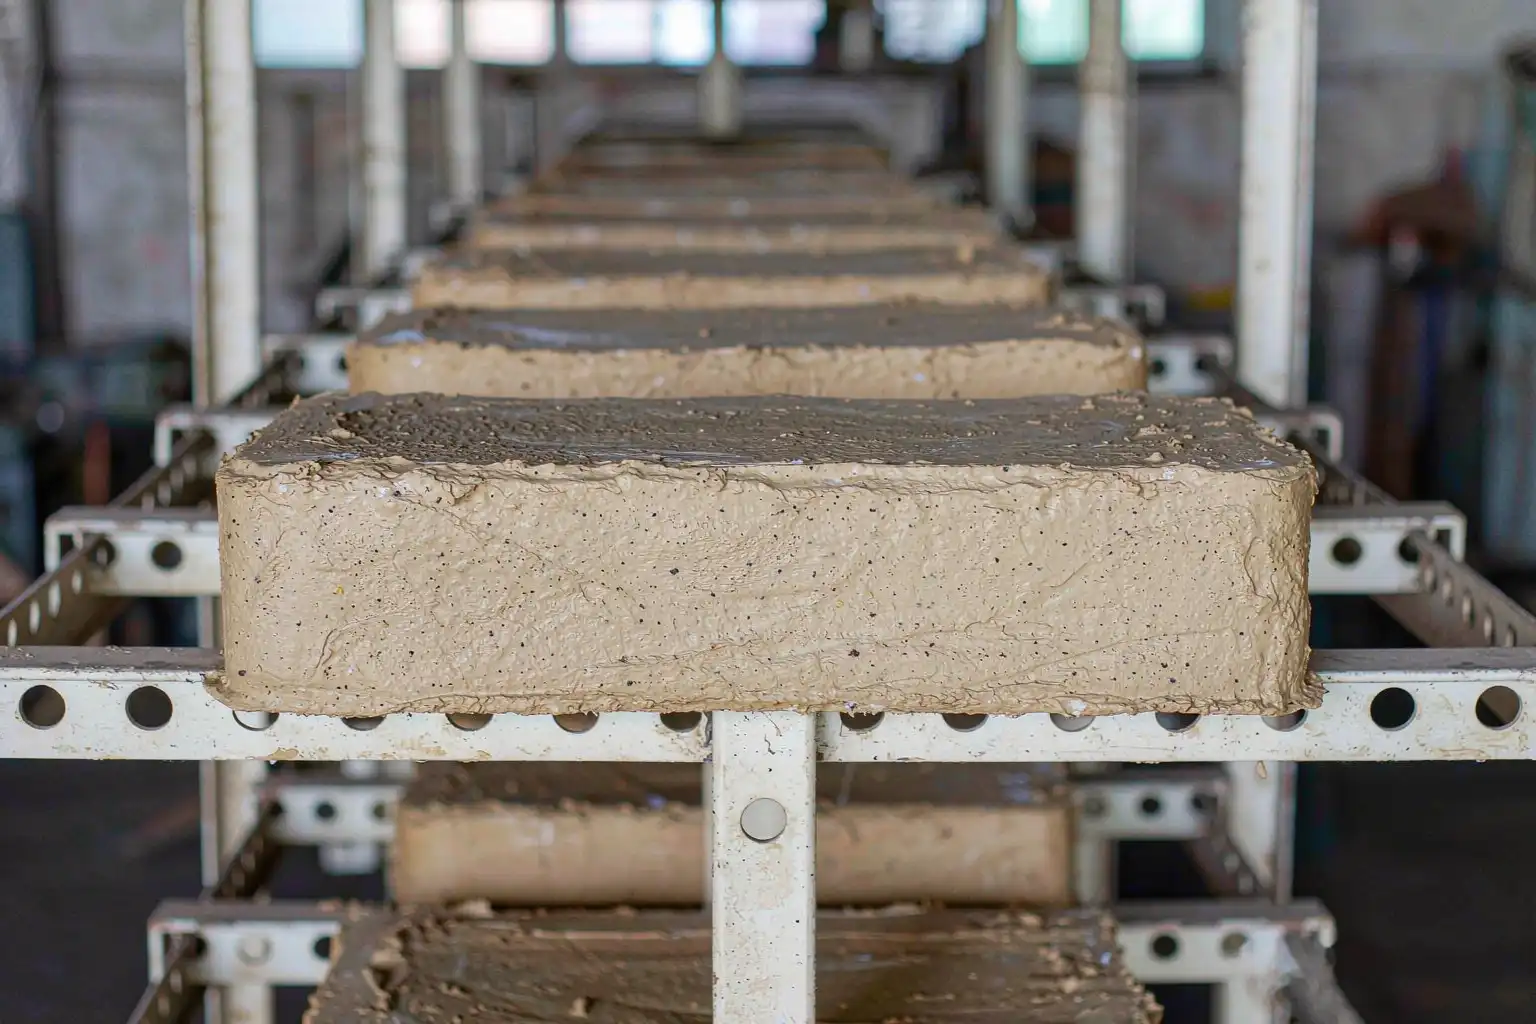
Mejor Calidad de la Superficie y Precisión en el Vertido
El núcleo define la pared interna de la fundición. Un núcleo suave y dimensionalmente preciso proporciona un diámetro interno suave y exacto; uno hecho a mano y áspero da una superficie interna rugosa que ninguna cantidad de mecanizado puede arreglar completamente de manera económica. El disparo también usa menos aglutinante que muchos métodos manuales, por lo que hay menos gases y residuos que quemar — metal más limpio, menos defectos.
Caja Caliente, Caja Fría y Inorgánica: Elegir el Proceso
La máquina es similar en todos los métodos; la diferencia está en el aglutinante y la temperatura de la caja. La caja caliente cura con calor en la caja. La caja fría cura a temperatura ambiente con un catalizador gaseoso, rápido y flexible. Los aglutinantes inorgánicos eliminan por completo las emisiones orgánicas, lo cual importa en lugares con reglas estrictas sobre humos. La elección depende de tu aleación, tus límites de emisiones y qué tan rápido necesitas el ciclo — no del hardware del lanzador en sí. La refrigeración y el gating aguas abajo aún siguen las mismas reglas que el vertido, y nuestro notas de diseño de enfriamiento de núcleos aplicar una vez que el núcleo esté colocado en el molde.
Donde los núcleos son más importantes
La fundición a presión de baja presión, alta presión y gravedad dependen de los núcleos para cualquier cavidad interna. En la fundición a baja presión, especialmente, un núcleo preciso es lo que mantiene el diámetro correcto mientras el metal sube lentamente desde abajo, por eso cubrimos las necesidades de los núcleos al ayudar a los compradores a dimensionar un máquina de fundición a presión de baja presión. Cometer un error con el núcleo y todo el proceso se resentirá.
Integración con la línea de fundición
Un disparador resulta más rentable cuando está conectado a la línea, no cuando está en un rincón. El almacenamiento, manejo y colocación del núcleo en el molde deben planearse junto con la estación de moldeo o vertido, para que un núcleo esté listo en el momento en que se abra el molde. La misma lógica se aplica al equilibrio del tamaño del disparo — nuestro guía de tonelaje y tamaño de disparo te ayuda a dimensionar toda la línea para que los núcleos, moldes y vertido se mantengan sincronizados.
Tres errores que anulan el beneficio
1. Escatimar en la caja del núcleo. El disparador solo es tan bueno como la caja. Una caja desgastada o mal ventilada genera desperdicio sin importar qué tan rápida sea la máquina. Trate la caja como una herramienta, no como un consumible.
2. Ignorar la ventilación y la presión de soplado. Los núcleos con poca ventilación tienen puntos blandos; los excesivamente soplados se agrietan. Ambos desperdician la ventaja de la máquina. Ajuste la presión de soplado y las ventilaciones por núcleo, no una vez y olvidado.
3. Permitir que el acabado sea el cuello de botella. Un núcleo perfecto aún necesita ser recortado y limpiado en el proceso de fundición. Planifique el paso de recorte y corte de la compuerta junto con el disparador, o creará núcleos hermosos y un cuello de botella en la sierra de corte.
Preguntas frecuentes
¿Para qué se usa una máquina de disparo de núcleos?
Hace núcleos de arena — las formas que crean cavidades internas en las fundiciones — soplando arena y aglutinante en una caja de núcleo calentada. Se utiliza donde una fundición tiene un pasaje hueco, un orificio o un entrante que el molde por sí solo no puede crear.
¿Cómo mejora la calidad de la fundición el disparo de núcleos?
Al hacer que cada núcleo sea idéntico en dimensiones, elimina la variación que causa fundiciones defectuosas, orificios desplazados y paredes internas ásperas. Núcleos consistentes significan fundiciones consistentes y menor desperdicio.
¿Es más rápido el disparo automático de núcleos que la fabricación manual de núcleos?
En gran medida. Un núcleo se produce en segundos frente a minutos a mano, sin empaquetado dependiente del operador, por lo que una máquina reemplaza a varios fabricantes manuales de núcleos en la mayoría de las geometrías.
¿Qué proceso de aglutinante debo elegir?
Caja caliente para mayor velocidad con curado por calor, caja fría para un curado rápido a temperatura ambiente y flexibilidad, inorgánico cuando las reglas de emisiones son estrictas. El hardware de disparo es en gran parte el mismo; la elección depende de la aleación, los límites de humos y la necesidad de ciclo.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las especificaciones anteriores reflejan la práctica típica de moldes permanentes; confirme los parámetros exactos con su pieza y proveedor antes de la compra.
Etiquetas: automático, máquina de fundición a presión, fundición a presión, proceso de fundición a presión, fundición, fundición a presión baja, selección de máquinas, compra