La fundición a presión de aluminio y zinc ha dominado la mayoría de las categorías de piezas, pero los grifos de baño son una excepción notable. Los herrajes de baño de alta gama todavía se envían con fundiciones hechas por fundición a presión por gravedad (fundición en molde permanente), y las razones no son nostalgia — son metallúrgicas, estéticas y económicas.
La razón metallúrgica es la llenado más lento. La fundición a presión por gravedad llena un molde de acero en 5 a 20 segundos en lugar de los 50 a 200 milisegundos de la fundición a presión. El llenado más lento permite que los gases disueltos escapen antes de que el metal se solidifique, lo que reduce la porosidad en la fundición. Para un cuerpo de grifo que soporta presión interna de agua, una menor porosidad significa menos fugas en servicio.
La razón estética es la superficie más suave. Las fundiciones a gravedad salen del molde con una superficie más lisa que las fundiciones a presión porque no hay rociado de alta velocidad que atrape aire o genere líneas de flujo. Para un grifo de baño decorativo que se envía con un acabado pulido o plateado, la superficie inicial más suave ahorra del 30 al 50 por ciento del tiempo de pulido.
La razón económica es el menor costo de las matrices para volúmenes bajos a medios. Un molde de fundición a gravedad cuesta aproximadamente del 30 al 50 por ciento de un molde de fundición a presión para la misma pieza, porque el molde es más simple (sin sujeción de alta presión, sin enfriamiento complejo) y el acero del cavidad no necesita soportar las mismas fuerzas de inyección. Para una línea de grifos que produce entre 20,000 y 200,000 piezas por año por modelo, el menor costo de la matriz es la ventaja.
El proceso de fundición a gravedad para grifos

Una celda típica de fundición a gravedad para grifos de baño se ve así:
| Estación | Operación | Tiempo por ciclo |
|---|---|---|
| 1 | Precalentamiento del molde y lubricación | 30 a 60 segundos |
| 2 | Vertido manual o robótico | 10 a 20 segundos |
| 3 | Solidificación | 30 a 90 segundos (dependiendo del grosor de la pared) |
| 4 | Apertura del molde y extracción de la pieza | 15 a 30 segundos |
| 5 | Recorte y eliminación de la puerta | 30 a 60 segundos |
| 6 | Limpieza del molde y re-lubricación | 30 a 60 segundos |
Ciclo total: 2,5 a 5 minutos por pieza. Comparado con 45 a 90 segundos para fundición a presión. El ciclo más lento es el costo de una mejor superficie y menor porosidad.
El vertido en sí mismo es el paso más variable. El vertido manual depende del juicio del operario sobre la velocidad de vertido y la temperatura de corte. El vertido robótico (un horno inclinable o una cuchara medidora en un brazo robotizado) elimina la variabilidad y es el estándar para cualquier línea de grifos premium que busque una calidad constante.
Aleaciones para Cuerpos de Grifos
Tres familias de aleaciones son comunes para los cuerpos de grifos de baño:
Aleaciones de aluminio
A380, A383, ADC12 — las aleaciones estándar de aluminio, fáciles de fundir, buen acabado superficial, aptas para cromado y recubrimiento en polvo. El aluminio es la opción de menor coste pero la más ligera, lo cual a veces es una ventaja (fácil de instalar) y a veces un inconveniente (se siente barato al tacto).
Aleaciones de latón
C360 (latón de corte libre), C85700 (latón sin plomo), C89510 (latón sin plomo con bismuto) — las aleaciones premium para grifos de alta gama. El latón se siente más pesado y sólido al tacto, se mecaniza perfectamente para el orificio de la cartucho, y acepta el cromado con excelente adherencia. El coste es aproximadamente de 2 a 3 veces el del aluminio.
Aleaciones de zinc
Zamak 3, Zamak 5 — menos comunes para cuerpos de grifos pero utilizadas en manijas y molduras decorativas. El Zamak ofrece el detalle más nítido de cualquier aleación de fundición, por eso los fabricantes de alta gama lo usan para manijas esculpidas y molduras de palanca.
Para hardware de baño premium, la construcción típica es un cuerpo de latón con manijas de Zamak. Para gama media, la construcción típica es un cuerpo de aluminio con manijas de Zamak. Para presupuestos ajustados, la construcción típica es un grifo totalmente de aluminio con una manija de polímero o Zamak.
El Molde (Molde Permanente) para Fundición de Grifos
Un molde de fundición a gravedad para un cuerpo de grifo es un conjunto de acero de varias piezas:
- Bloque de cavidad — típicamente acero H13 o H11, mecanizado para la geometría del cuerpo del grifo con una superficie interior pulida o arenada dependiendo del acabado requerido.
- Núcleos — núcleos de arena o núcleos metálicos para los conductos internos de agua. Los núcleos metálicos duran más pero cuestan más; los núcleos de arena son más económicos pero permiten geometrías internas más complejas.
- Cubiertas y expulsores — las mitades del molde se sujetan con tornillos o una prensa de palanca, se separan para liberar la pieza y se vuelven a cerrar para el siguiente ciclo.
- Calefacción y enfriamiento — el molde se calienta antes de verter (normalmente de 200 a 350°C dependiendo de la aleación) y se enfría durante la solidificación para controlar la velocidad de enfriamiento.
Un molde de grifo bien construido dura de 50,000 a 100,000 vertidos antes de requerir la renovación de la superficie de la cavidad. El costo del molde es aproximadamente de 15,000 a 50,000 euros por pieza, dependiendo de la complejidad, lo cual es significativamente menor que un molde de fundición a alta presión para la misma pieza.
Acabado de superficie y preparación para el plating
El cuerpo del grifo fundido sale del molde con una superficie que necesita una preparación significativa antes del plating. La secuencia de preparación es:
- Remoción de la compuerta y el desbordamiento — las compuertas se cortan o se liman.
- Eliminación de la línea de separación — la línea de separación del molde se lija o se pule suavemente.
- Prepulido — el cuerpo se pule de manera áspera para eliminar la piel de fundición y cualquier pequeño defecto superficial.
- Pulido para grado de plating — el cuerpo se pule progresivamente hasta 600 grit o más fino, dependiendo de la especificación del plating.
- Limpieza — el cuerpo se lava y se seca en preparación para el plating.
El paso de pulido es la parte más laboriosa del proceso. Para grifos de alta gama que se entregan con un acabado en cromo espejo, la secuencia de pulido implica de seis a ocho etapas de pulido progresivo. El pulido manual toma de 20 a 40 minutos por cuerpo. El pulido robótico reduce ese tiempo a 4 a 8 minutos por cuerpo y mantiene un acabado más uniforme.
Pulido Robótico para Cuerpos de Grifos
La industria de grifos de alta gama ha avanzado de manera significativa hacia el pulido robótico en la última década. Las razones son las mismas que para cualquier operación de acabado decorativo: costo laboral, disponibilidad de mano de obra y consistencia del acabado.
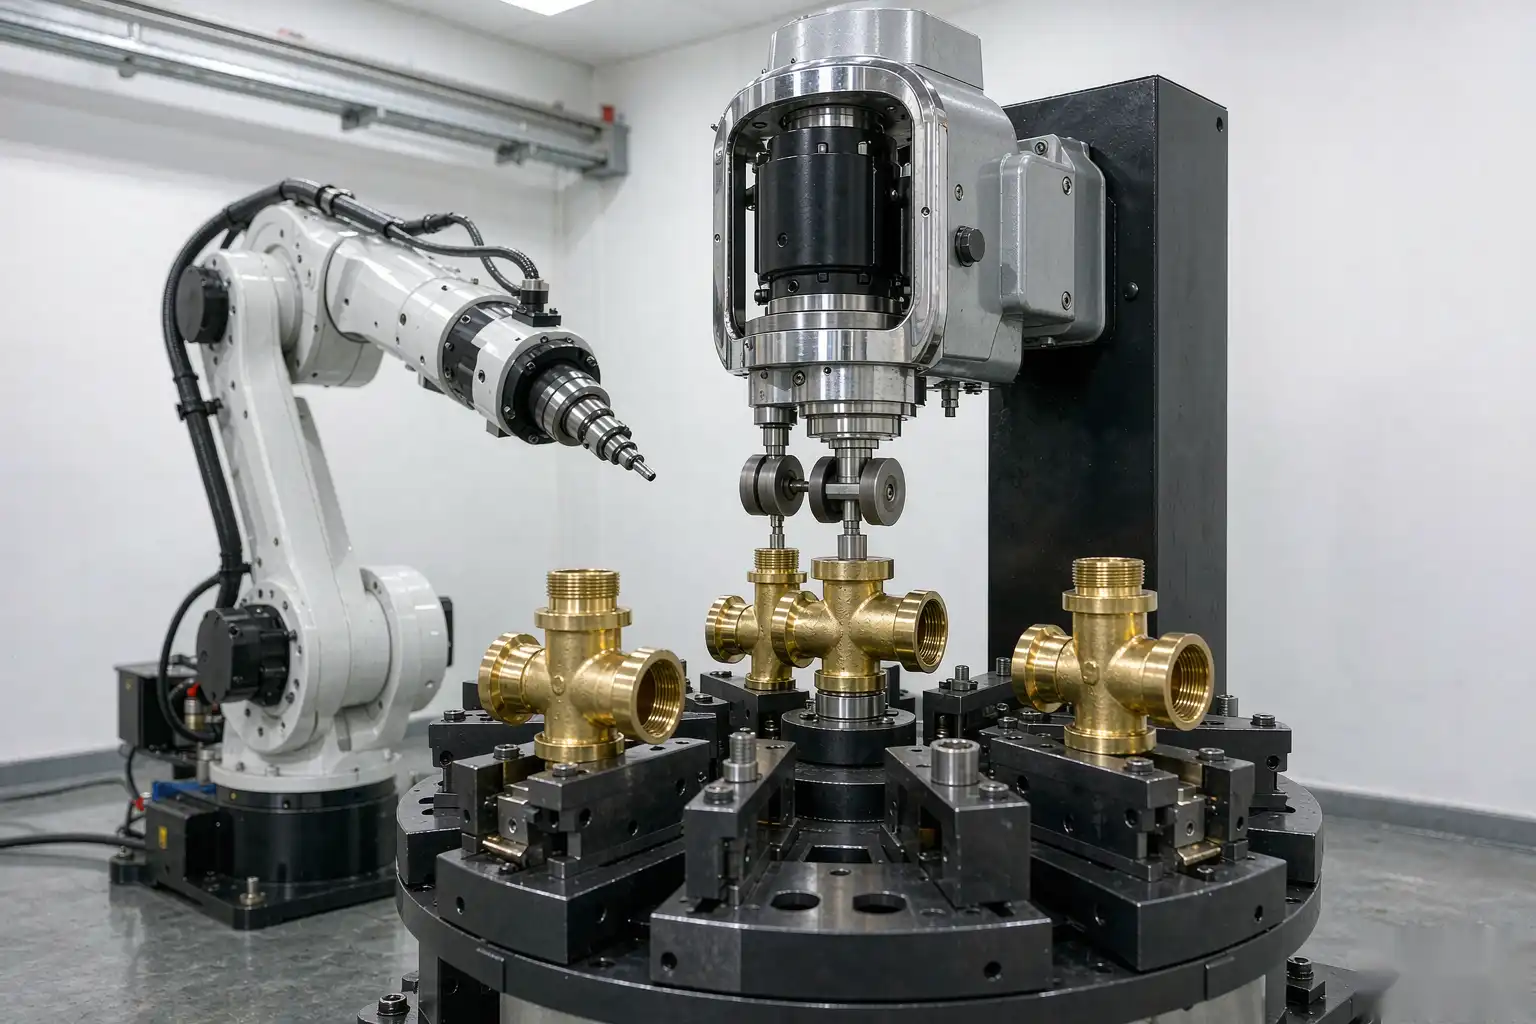
Una celda de pulido robótica para cuerpos de grifos generalmente tiene de cuatro a seis estaciones:
| Estación | Operación | Rueda |
| 1 | Prepulido (reducción) | Algodón cosido, compuesto de corte |
| 2 | Color | Algodón suelto, compuesto de coloración |
| 3 | Color final | Algodón suave, compuesto de acabado |
| 4 | Limpieza e inspección | Algodón suave |
| 5 | Lavado y secado | Lavado acuoso, secado con aire caliente |
| 6 | Retocado de defectos (manual) | Pulido a mano |
El robot sostiene la pieza contra cada rueda con una fuerza, ángulo y trayectoria programados. El programa se ajusta finamente para la geometría específica del grifo y se ajusta a medida que la rueda se desgasta. Una celda bien ajustada mantiene un acabado consistente dentro de un ±5 por ciento en 100,000 piezas.
Revestimiento del cuerpo del grifo
Los grifos premium se envían con uno de tres acabados de revestimiento:
Revestimiento de cromo
El acabado premium más común. Apilamiento de revestimiento multicapa: cobre (8 a 20 µm) para nivelación y cobertura de porosidad, níquel brillante (8 a 15 µm) para reflectividad y ductilidad, níquel satinado opcional para aspecto cepillado, luego cromo (0.1 a 0.5 µm) para resistencia al desgaste y al deslustre.
PVD (Deposición física de vapor)
La alternativa premium al cromo. PVD ofrece un acabado más duro y resistente al desgaste en colores que el cromo no puede igualar (níquel cepillado, negro, oro rosa, latón). PVD requiere un sustrato mucho más suave que el cromo (típicamente 0.05 µm Ra o más fino) y es más costoso.
Recubrimiento en polvo
La opción de gama media y económica. El recubrimiento en polvo es duradero, estable en color y de menor costo que el cromo o PVD, pero la sensación estética es diferente — más suave, cálida y mate. El recubrimiento en polvo también es más indulgente con defectos en la superficie del sustrato, por lo que es común en líneas de productos de menor precio.
Defectos comunes en grifos de fundición a presión por gravedad
- Porosidad en secciones gruesas — el llenado más lento permite que el gas escape, pero las secciones gruesas aún se hunden y crean porosidad interna. Solución: agregar elevadores o enfriadores para alimentar las secciones gruesas durante la solidificación.
- Cierres fríos en paredes delgadas — si la vertido se enfría demasiado antes de llenar las paredes delgadas, los flujos se encuentran fríos. Solución: aumentar la temperatura de vertido, incrementar la velocidad de llenado o engrosar las paredes delgadas.
- Laps en la superficie y líneas de flujo — el vertido manual es inconsistente. Solución: vertido robotizado, precalentamiento del molde y ventilación adecuada.
- Rebaba de línea de partición — molde desgastado o mal sujetado. Solución: mantenimiento del molde, ajuste de la fuerza de sujeción.
- Desplazamiento dimensional en enfriamiento — grosor de pared desigual causa enfriamiento desigual, lo que deforma la pieza. Solución: diseño de paredes uniformes, enfriamiento equilibrado.
Un fabricante de grifos de alta gama rechaza piezas con cualquiera de estos defectos porque el consumidor los verá bajo la luz brillante del baño. La tasa de rechazo en una línea de pulido y plating robótica debería ser inferior al 2 por ciento para un proceso bien controlado.
Cómo aborda DZ Smart Manufacturing el acabado de grifos
DZ Smart Manufacturing opera células de pulido robótico para cuerpos de grifos, manijas y accesorios. La distribución de la célula está ajustada para el pulido en varias etapas que requieren los grifos de alta gama. Podemos entregar un cuerpo pulido y listo para plating, o una línea completa de grifos llave en mano, incluyendo el socio de fundición.
Para fabricantes de herrajes de baño que evalúan una inversión en pulido robótico, contacte con DZ para una prueba de acabado en su cuerpo de grifo. Ejecutaremos su pieza en una célula de 4 a 6 estaciones y le mostraremos el grado de acabado, el tiempo de ciclo y la tasa de rechazo antes de que usted se comprometa con la inversión.
Antes de aprobar una célula de pulido robótico para cuerpos de grifos, planifique una estación de retoque manual al final de la célula. El pulido robótico maneja entre el 90 y el 95 por ciento del acabado superficial, pero el 5 al 10 por ciento restante — generalmente en calados profundos, radios internos o detalles decorativos — aún requiere un pulido manual. Un retoque manual de dos estaciones después del robot mantiene la tasa de rechazo total por debajo del 2 por ciento y protege la célula de ser juzgada solo por las piezas que solo un humano puede terminar.
El otro costo oculto en el pulido robótico de grifos es el desgaste de la rueda de pulido. Las piezas plateadas de alta gama requieren una superficie de rueda consistente, y la rueda se desgasta cada 200 a 400 piezas dependiendo del compuesto de la rueda. Planifique una rutina de cambio de rueda en el ciclo de la célula y reserve presupuesto para el consumo de la rueda en el costo por pieza. Una célula que ignora el desgaste de la rueda se desvíe en el grado de acabado entre un 10 y un 15 por ciento en un solo turno, y la tasa de rechazo aumenta con ello.
Autor: Sr. Lai Dingren, Gerente General, DZ Smart Manufacturing. Más de 20 años en acabado de metales fundidos y pulido automatizado. LinkedIn: linkedin.com/in/dzivy
Sobre este artículo: Contenido educativo. El proceso y la economía son prácticas típicas de la industria. Valide con sus propias muestras antes de comprometerse con una inversión de capital.