Porosidad en las Fundiciones de Aluminio: Causas, Inspección y Prevención
Por qué la Porosidad es el Defecto de Fundición a Presión más Importante
La porosidad causa más fallos en las fundiciones a presión que cualquier otra categoría de defectos. A diferencia de los defectos superficiales que se detectan en la inspección, la porosidad suele estar oculta en el interior de la pieza, pasando la inspección visual y solo revelándose mediante:
- Mecanizado (revela vacíos subsuperficiales)
- Prueba de presión (fugas a través de porosidad interconectada)
- Tratamiento térmico (ampollas por gases en expansión)
- Soldadura (porosidad en la soldadura)
- Anodizado (grabados alrededor de la porosidad)
- Fallo en campo (las grietas por fatiga se inician en la porosidad)
Una pieza que pasa toda la inspección visual aún puede fallar en campo debido a la porosidad interna. Reducir la porosidad es, por tanto, un objetivo principal de calidad y fiabilidad para cualquier operación seria de fundición a presión.
Los Dos Tipos de Porosidad
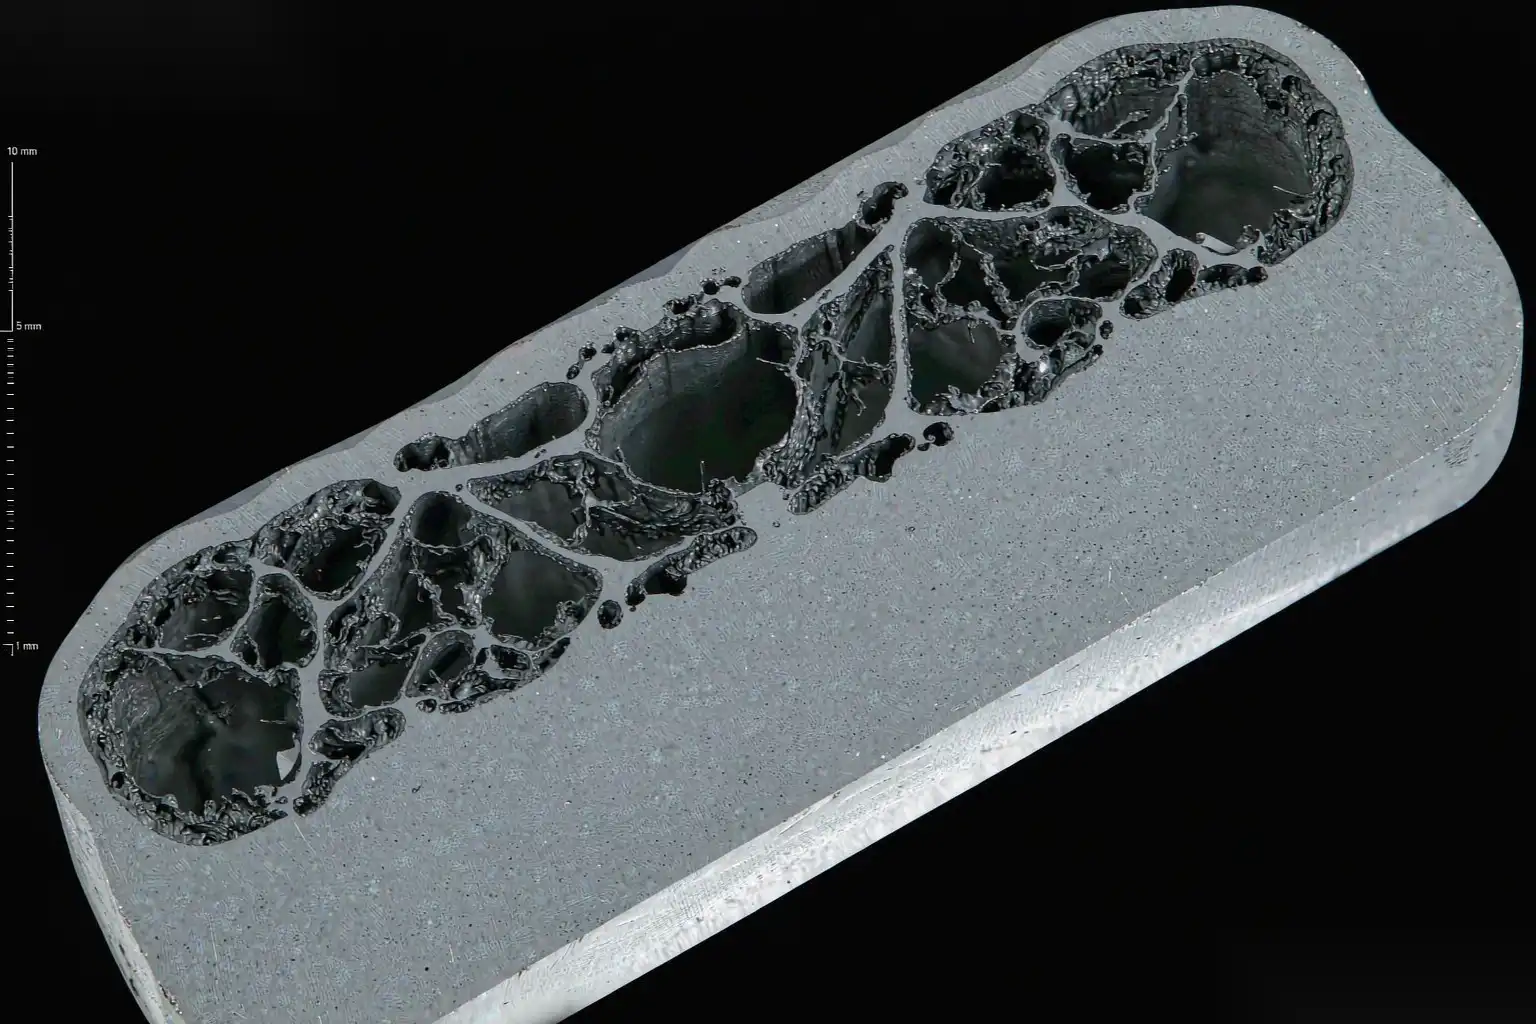
Porosidad por Gas
Causa: aire o hidrógeno atrapados en el aluminio fundido durante la inyección, luego congelados en su lugar a medida que el metal se solidifica.
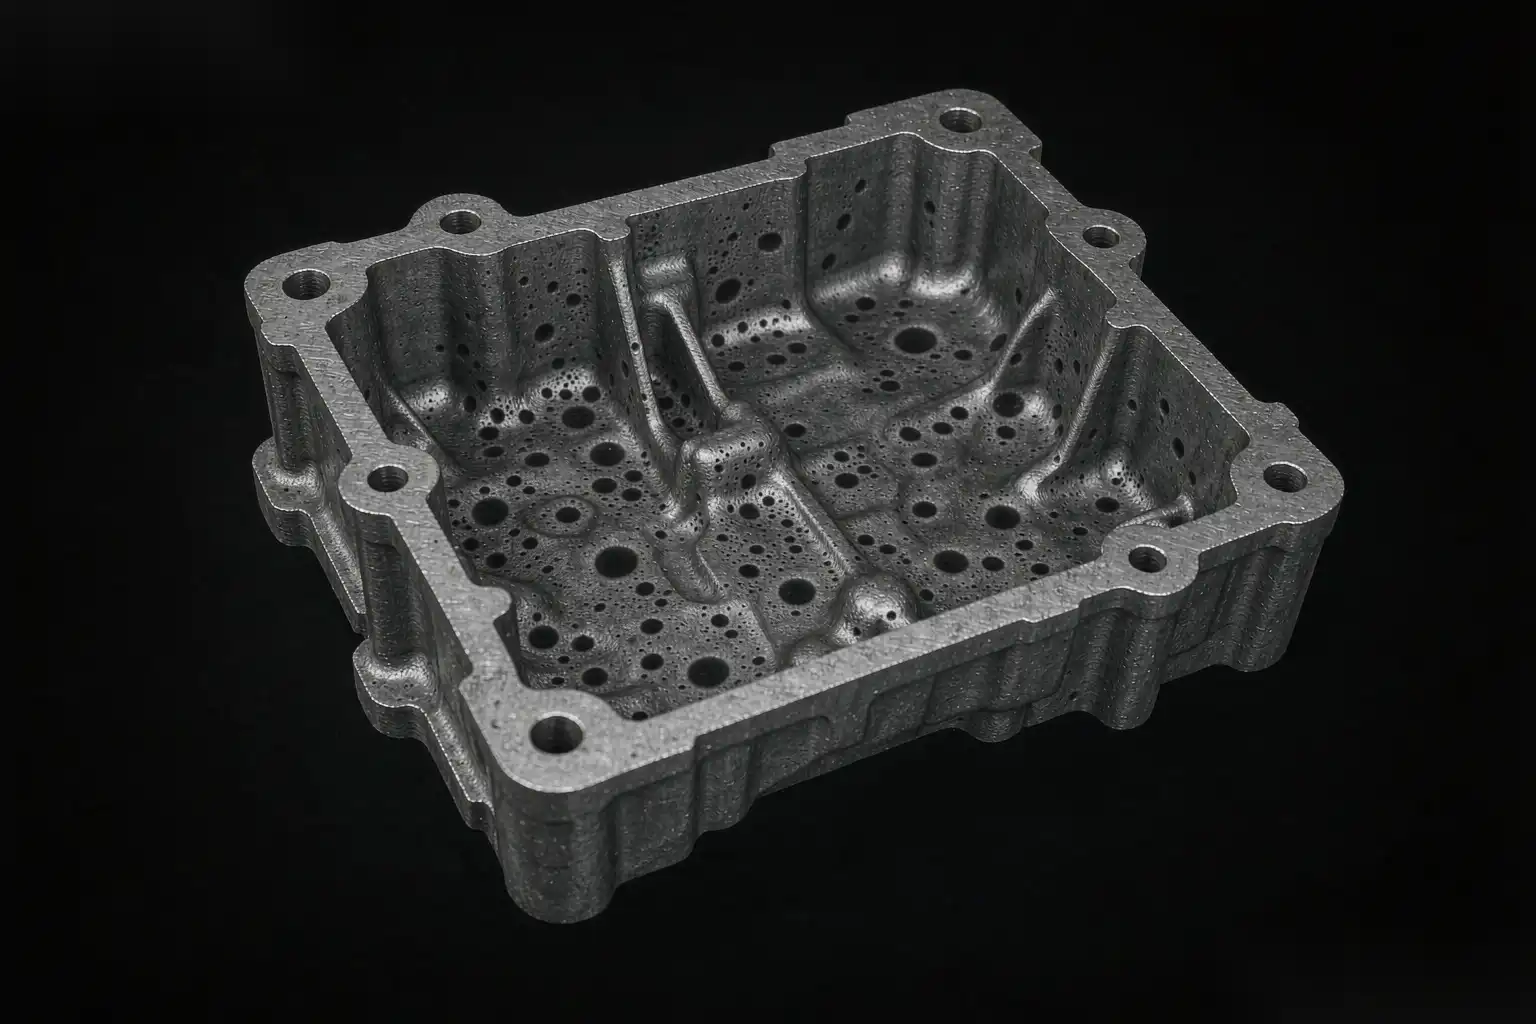
Apariencia: vacíos redondos, con paredes lisas, a menudo de 0.1 a 2.0 mm de diámetro, distribuidos relativamente de manera uniforme en toda la pieza. En algunos casos, mayor concentración cerca de la superficie.
Fuente del gas:
- Atrapamiento de aire: el flujo de metal a alta velocidad atrapa aire en la cavidad del molde. Esta es la fuente dominante — típicamente el 70-80% de la porosidad por gas.
- Absorción de hidrógeno: El aluminio fundido absorbe hidrógeno de la humedad en la atmósfera, la aleación o la pulverización en molde. La solubilidad del hidrógeno disminuye drásticamente a medida que el metal se solidifica, por lo que el hidrógeno sale de la solución y forma vacíos.
- Decomposición por pulverización en molde: una pulverización en molde excesiva o de tipo incorrecto puede generar gases que quedan atrapados.
- Contaminación por lubricantes: aceite o grasa en la cavidad del molde se vaporiza durante la inyección.
Porosidad por contracción
Causa: contracción volumétrica al solidificarse el aluminio fundido. El aluminio se contrae aproximadamente un 6.51% en volumen de líquido a sólido. Si el metal no puede alimentar metal líquido para compensar, se forman vacíos.
Apariencia: vacíos irregulares, dendríticos (con forma de árbol), a menudo alargados en la dirección de solidificación. Ubicados en puntos calientes, secciones gruesas o donde la solidificación ocurre en último lugar.
Fuente de contracción:
- Espesor de pared no uniforme: las secciones gruesas se solidifican en último lugar; si las secciones delgadas circundantes ya se han solidificado, no puede fluir metal líquido para compensar
- Presión de intensificación inadecuada: la presión aplicada durante la solidificación debe ser lo suficientemente alta para empujar el metal líquido hacia la región en contracción
- Puntos calientes en el molde: áreas con enfriamiento insuficiente que se solidifican en último lugar y generan contracción
- Ubicación inadecuada de la entrada: si la entrada se solidifica antes que la pieza, no existe camino de alimentación
Cómo inspeccionar la porosidad
Inspección visual y dimensional
No efectivo para porosidad interna. Los defectos superficiales pueden indicar porosidad (bultos elevados, marcas de hundimiento), pero no pueden detectarla de manera fiable.
Inspección por Rayos X
El método no destructivo estándar para la porosidad en fundición a presión.
- Radiografía 2D por Rayos X: proporciona una imagen en sombra de la pieza. La porosidad aparece como manchas oscuras. Rápido, relativamente económico, disponible en la mayoría de laboratorios de ensayos no destructivos.
- Escaneo por tomografía computarizada (TC): proporciona una visualización 3D de la porosidad. Excelente para el análisis de causa raíz, costoso para inspecciones de rutina.
- Rayos X en tiempo real en la línea de producción: tecnología emergente, costosa, utilizada para piezas críticas de seguridad (aeroespacial, médica).
Criterios de aceptación típicos con rayos X para fundiciones a presión:
- Ningún poro individual mayor de 2 mm en áreas críticas
- Ningún agrupamiento de pequeños poros con área total mayor de 3 mm en áreas críticas
- Ninguna porosidad interconectada (revelada mediante pruebas de presión o mecanizado)
Sección Transversal Metallográfica
Destructivo pero definitivo. Una pieza se corta, se monta, se pule y se examina bajo un microscopio. Muestra tamaño, forma, distribución de la porosidad y su relación con la microestructura. Utilizado para análisis de fallos y estudios de capacidad, no para inspección de rutina.
Pruebas de presión
Para piezas que deben soportar presión (hidráulica, neumática, agua): prueba de fugas a 1.5-2.0 veces la presión de trabajo. Cualquier caída de presión indica porosidad interconectada. Requerido para muchas piezas OEM.
Pruebas ultrasónicas
Menos común en fundiciones a presión debido a su estructura de grano grueso, pero utilizada en algunas piezas grandes. Detecta porosidad mayor de 1-2 mm.
Cómo reducir la porosidad por gas
Fundición a presión en vacío
La intervención más efectiva. Un sistema de vacío evacua el aire de la cavidad del molde antes y durante la inyección. Reduce la porosidad por gas en un 80-90%.
- nivel de vacío: típicamente 50-100 mbar de presión absoluta
- Impacto en el coste: añade $30.000-100.000 al coste de la máquina de fundición a presión, además del tiempo por ciclo
- Cuándo está justificado: piezas críticas para la seguridad, piezas que requieren tratamiento térmico, piezas herméticas a la presión
Mejora del desgasificado del fundido
El desgasificado rotatorio con argón o nitrógeno elimina el hidrógeno disuelto en la aleación fundida.
- Tipo de desgasificador: basado en impulsor o rotor, con inyección de argón o nitrógeno
- Tiempo de tratamiento: 10-20 minutos por lote de fundido de 500-1.000 kg
- Frecuencia: cada lote, monitorizado con prueba de presión reducida (RPT) o equivalente
- Objetivo de hidrógeno: por debajo de 0,10 ml/100 g de aluminio (el tiempo de solidificación RPT > 25 segundos indica bajo hidrógeno)
Optimización de la pulverización
Reducir volumen y mejorar la aplicación:
- Volumen: normalmente 0.5-2.0 g por disparo, dependiendo del tamaño de la pieza
- Dilución: normalmente 1:50 a 1:100 (concentrado:agua)
- Aplicación: mínima, enfocada en puntos calientes y láminas
- Tipo: a base de agua con agente de liberación adecuado, no a base de aceite
Optimización de la fase de disparo lento
La primera fase de inyección (disparo lento) empuja el metal en la camisa sin atrapar aire. Optimizar para:
- Velocidad: 0.1-0.3 m/s en la fase de disparo lento
- Perfil: aceleración gradual para evitar la formación de ondas en la camisa
- Posición: detener el disparo lento en un nivel de llenado definido (normalmente 50-70% de la camisa)
- Temporización: minimizar el tiempo entre el disparo lento y el disparo rápido para prevenir la solidificación prematura
Cómo reducir la porosidad por contracción
Diseño de la pieza para una refrigeración uniforme
La prevención de contracción más efectiva es el diseño de la pieza:
- Grosor de pared uniforme (dentro de ±25% de nominal) — regla de diseño principal
- Evitar secciones gruesas (más de 4 mm para A380) a menos que sea funcionalmente necesario
- Agregar filetes en transiciones de grueso a delgado (mínimo R0.5)
- Usar nervios en lugar de paredes gruesas para añadir rigidez sin masa
- Colocar núcleos para secciones huecas cuando sea posible
Diseño de enfriamiento de matrices
Enfriamiento dirigido en puntos críticos:
- Canales de enfriamiento colocados a 8-15 mm de la superficie de la cavidad de la matriz
- Pantallas y burbujas para geometrías complejas de cavidades
- Enfriamiento conformado (canales de enfriamiento impresos en 3D) para el máximo rendimiento
- Simulación térmica durante el diseño de la matriz para identificar puntos calientes antes de cortar el acero
Presión de intensificación
La presión aplicada durante la solidificación:
- Rango típico: 60-100 MPa para HPDC
- Cuanto mayor, mejor para la reducción de encogimiento, hasta un límite
- Mantener la intensificación hasta que la pieza esté completamente solidificada — la caída de presión durante la solidificación causa porosidad por encogimiento
- Monitorizar con sensor de presión en la cavidad del molde (control avanzado del proceso)
Diseño y ubicación de la compuerta
- Grosor de la compuerta suficiente para permanecer abierta durante la solidificación (típicamente 1.0-2.5 mm)
- Ubicación de la compuerta que permita alimentar desde secciones gruesas a delgadas
- Múltiples compuertas para piezas grandes o complejas
- Pozos de desbordamiento al final del camino de llenado para capturar metal frío y aire
Monitoreo de procesos para el control de porosidad
Las células modernas de fundición a presión incluyen:
- Monitoreo del perfil del disparo — visualización en tiempo real de la velocidad, posición y presión del disparo
- Monitoreo de la temperatura del molde — termopares en ubicaciones clave
- Detección de presión en la cavidad — presión dentro de la cavidad durante la inyección
- Ajuste automático del proceso — control en bucle cerrado de los parámetros del disparo
Estos sistemas detectan desviaciones que conducen a la porosidad antes de que se produzcan las piezas. La inversión se recupera en 6-12 meses en una línea de producción de alto volumen.
Errores comunes en la gestión de la porosidad
Tratar el síntoma en lugar de la causa
Agregar reparación por soldadura o impregnación para “arreglar” la porosidad sin abordar la fuente. Las piezas aún fallan en el campo, el retrabajo es costoso y la causa raíz no cambia.
Sobrespecificar los límites de porosidad
Establecer criterios de aceptación por rayos X tan estrictos que el proveedor tenga que desechar 20% de producción. El fabricante paga de todas formas — a través del alto costo de las piezas o mediante disputas constantes de calidad.
Ignorar la influencia del diseño de la pieza
El proveedor de fundición a presión tiene capacidad limitada para compensar un diseño de pieza que crea secciones gruesas. La revisión del diseño antes de la fabricación del molde es el momento para abordar esto.
Omitir estudios de capacidad del proceso
No se realiza un estudio adecuado de Cpk sobre la porosidad durante la toma de muestras. El resultado es una pieza que pasa la toma de muestras T1 pero falla en producción cuando las condiciones cambian.
Criterios de aceptación de porosidad: Especificaciones que sobreviven a la producción
Las especificaciones de porosidad fallan en dos direcciones. Escritas demasiado laxamente, las piezas tienen fugas en el campo y llega la factura de garantía. Escritas demasiado estrictamente — “sin porosidad visible en rayos X” — la especificación es inmanufacturable, y el programa vive en una disputa de calidad permanente donde cada envío es una discusión. El punto medio viable define la porosidad por zona y por función. Las zonas críticas — superficies de sellado, caras mecanizadas, áreas de alta tensión — tienen límites explícitos: tamaño máximo de poro individual, densidad máxima de poros por centímetro cuadrado, y sin porosidad interconectada, verificada mediante prueba de fuga donde la pieza debe mantener la presión. Las zonas cosméticas solo tienen límites de porosidad conectada a la superficie. El metal interior estructural que no soporta carga puede tener un límite general generoso, porque exigir perfección allí solo aumenta el coste.
Adjunte una radiografía de referencia por rayos X al dibujo siempre que sea posible. Una fotografía de la condición peor aceptable termina con más discusiones sobre porosidad que cualquier párrafo de texto.
Finalmente, decida la estrategia de porosidad antes de la fabricación de la herramienta, no después de que falle la primera prueba de fuga. La asistencia por vacío, el diseño de alimentación y la práctica de intensificación son decisiones de la era de la herramienta; adaptarlas después del PPAP cuesta múltiples veces más. Cuando DZ Machinery audita una línea para acabado automatizado, la porosidad en el borde mecanizado es una de las primeras cosas que verificamos, porque la porosidad en el borde es lo que convierte una celda de desbarbado estable en un cuello de botella para la inspección visual. Especificada correctamente desde el principio, la celda de acabado se mantiene como una celda de acabado en lugar de convertirse en una estación de triaje de defectos.
Preguntas frecuentes sobre la porosidad en la fundición a presión de aluminio
¿Cuál es el nivel aceptable de porosidad para una pieza de aluminio fundido a presión?
Depende de la función. Para piezas cosméticas no críticas, la porosidad conectada a la superficie es inaceptable, pero la porosidad interna por debajo de 1 mm generalmente es aceptable. Para piezas a prueba de presión, ninguna porosidad interconectada. Para piezas sometidas a cargas de fatiga, la porosidad en la superficie o en áreas de alta tensión debe ser mínima. Especifique los criterios de aceptación según la función.
¿El casting a presión con vacío elimina la porosidad?
No — el casting a presión con vacío elimina la mayor parte de la porosidad por gas, pero no afecta la porosidad por contracción. Para una porosidad cero, se necesita un proceso diferente (por ejemplo, fundición a presión con extrusión, fundición a la cera perdida) o cambios en el diseño.
¿Cuánto cuesta el casting a presión con vacío?
La máquina de fundición a presión cuesta entre 30.000 y 100.000 euros más que una máquina estándar. El coste por pieza aumenta entre 10 y 30 euros debido a un ciclo más largo y a la amortización del equipo. Justificado para piezas donde el coste del fallo es alto (seguridad, garantía, reputación de la marca).
¿Se puede reparar la porosidad?
La reparación por soldadura (TIG) puede rellenar la porosidad conectada a la superficie. La impregnación (sellado al vacío con silicato de sodio o resina) puede sellar la porosidad interconectada. Ambos son soluciones temporales, no definitivas. El objetivo debe ser prevenir la porosidad, no repararla.
Construcción de un proceso sin porosidad
Un proceso de fundición a presión que funcione con porosidad aceptable requiere:
- Diseño de pieza que apoye un enfriamiento uniforme (revisión DFM)
- Diseño de la matriz con enfriamiento y canalización adecuados (simulación térmica)
- Aleación con nivel controlado de hidrógeno (desgasificación)
- Parámetros del proceso que minimicen la atrapación de aire (vacío o disparo lento optimizado)
- Monitoreo de procesos que detecta deriva (perfil de disparo, presión en cavidad)
- Inspección que detecta cualquier escape (Radiografía en piezas críticas)
Este es un sistema, no una lista de verificación. Cada elemento refuerza a los demás.
En DZ Smart Manufacturing, nuestras células de inspección robótica detectan porosidad visible y defectos superficiales en la siguiente estación, proporcionando una inspección 100% que los inspectores humanos no pueden igualar. Si tienes dificultades con escapes de porosidad hacia el cliente y quieres ver cómo la inspección automatizada combinada con el monitoreo del proceso puede mejorar tu rendimiento en la primera pasada, nuestro equipo de ingeniería puede revisar tus datos de proceso y recomendar mejoras específicas.
Vea cómo la inspección automatizada detecta defectos en fundición a presión