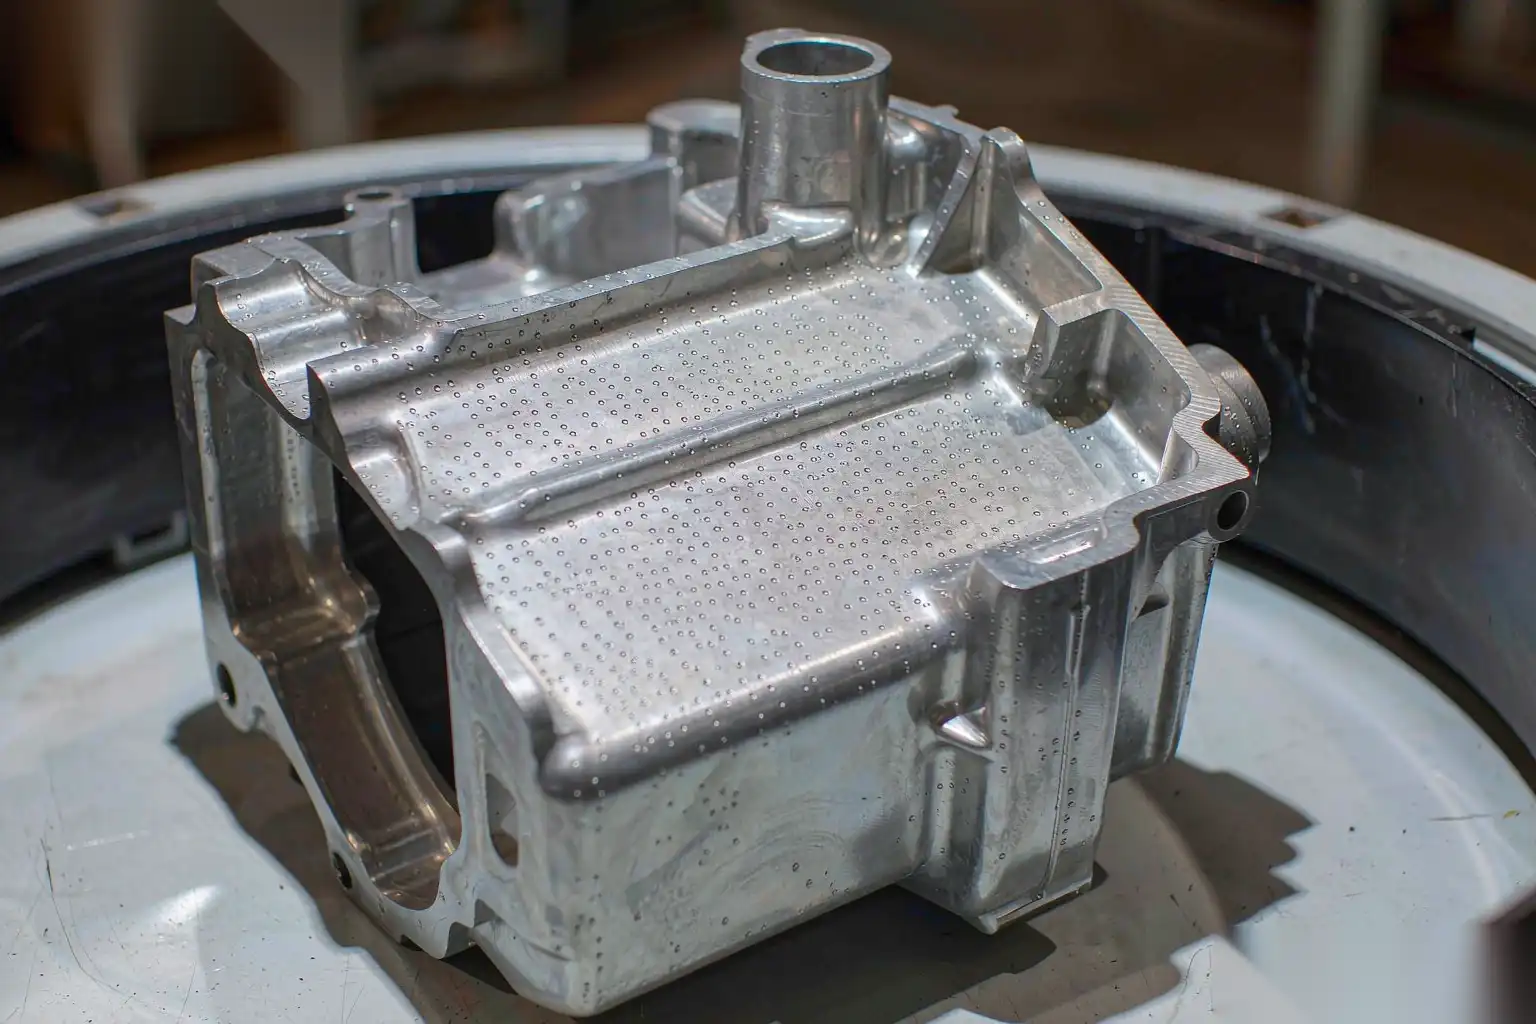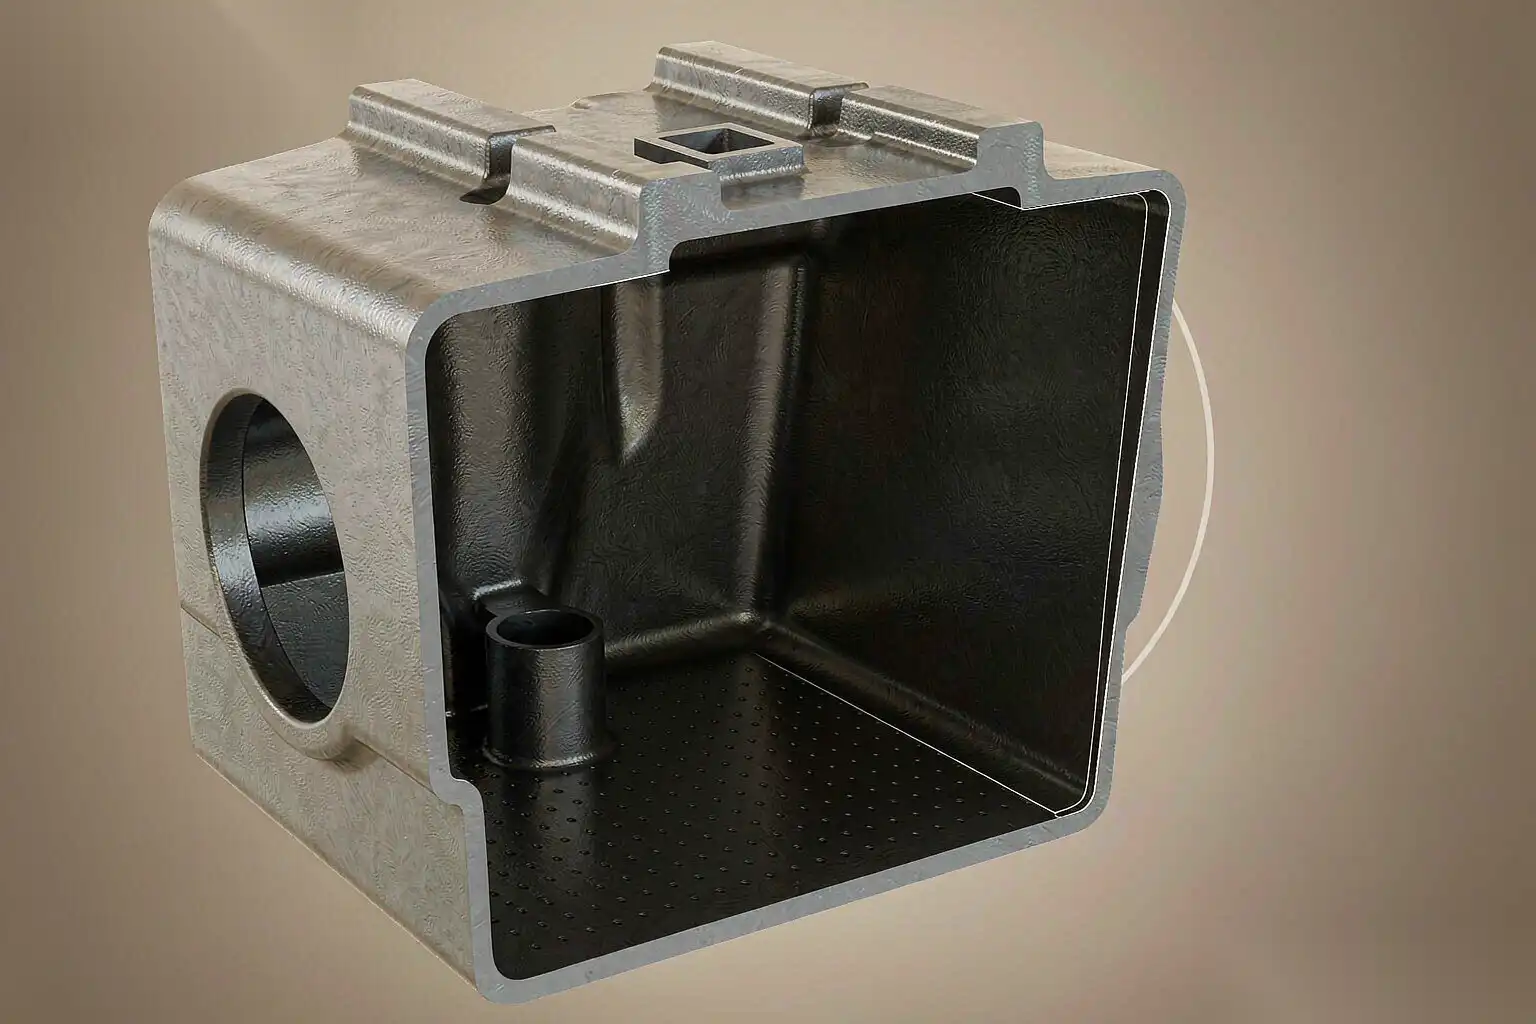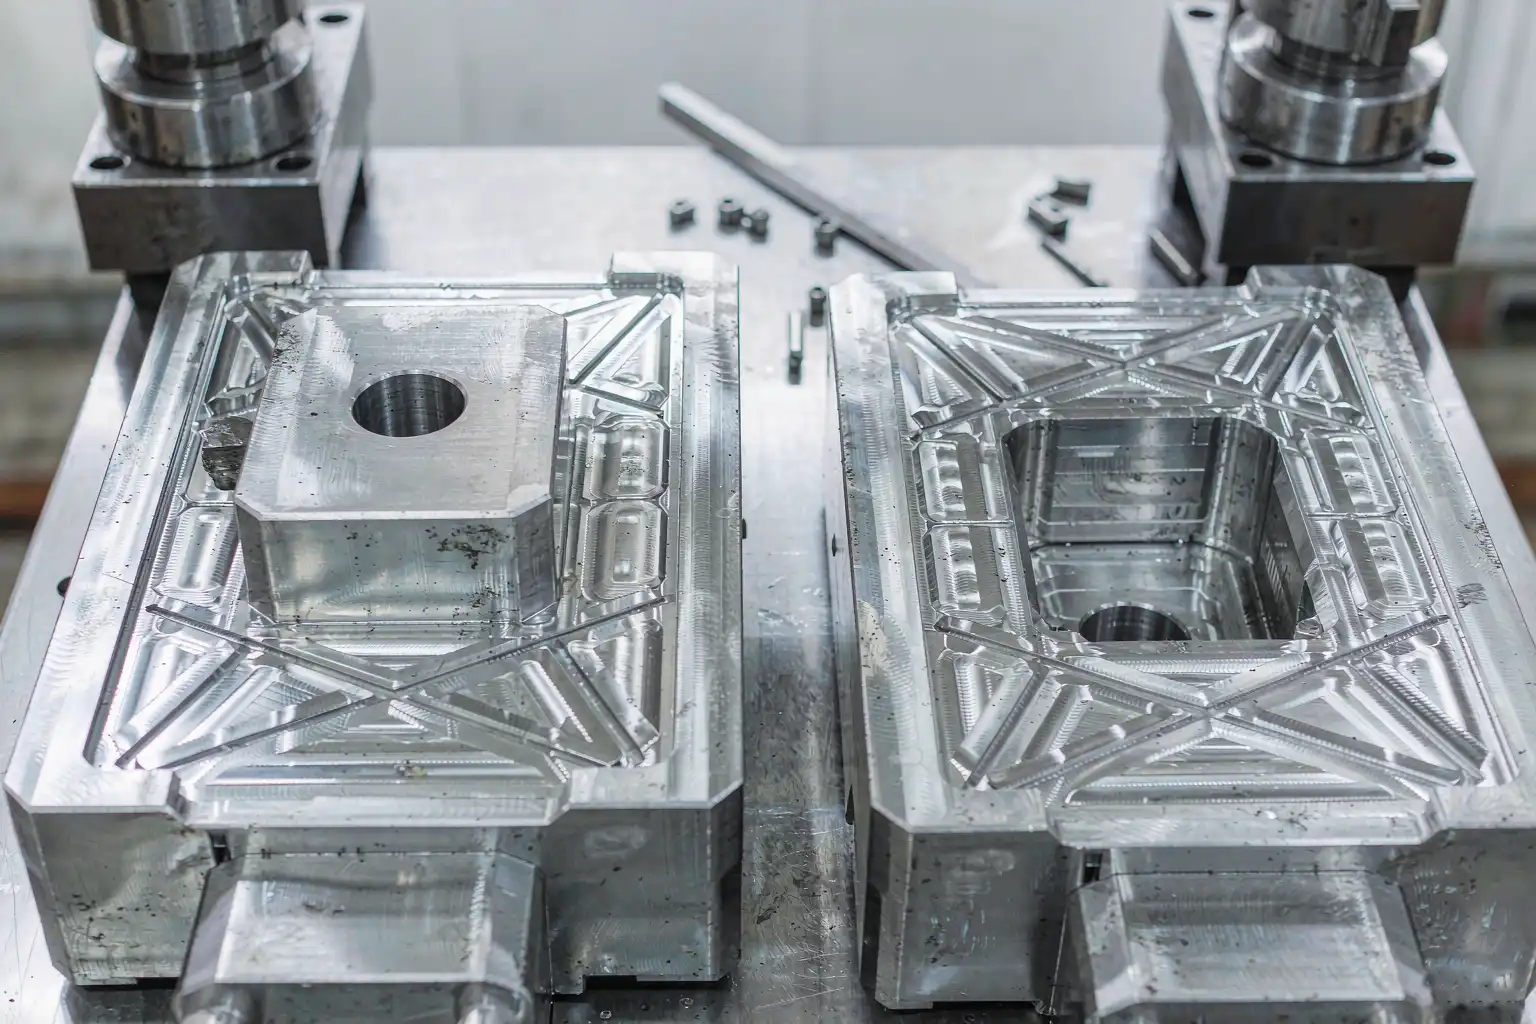
Un mal diseño del molde penalizará cada KPI que siga: tiempo de ciclo, tasa de desecho, capacidad dimensional, acabado superficial y vida útil del molde. Un buen diseño de molde entregará silenciosamente un rendimiento aceptable en los cinco aspectos incluso cuando la fundición sea promedio. La diferencia entre un molde de 200,000 disparos y uno de 500,000 disparos generalmente se reduce a cuatro decisiones: elección del acero del molde, distribución de la entrada y los conductos, distribución de los canales de enfriamiento y diseño de expulsión.
Esta guía explica cada una de esas decisiones en lenguaje sencillo, con la justificación que un comprador de fundición a presión o un ingeniero de procesos necesita para evaluar un dibujo del molde. Las recomendaciones reflejan lo que practican las fundiciones de alto volumen en China, India, Turquía y España en piezas de más de 100 g y menos de 5 kg, que constituyen la mayor parte de las fundiciones de aluminio estructurales y decorativas.
Selección de acero para herramientas
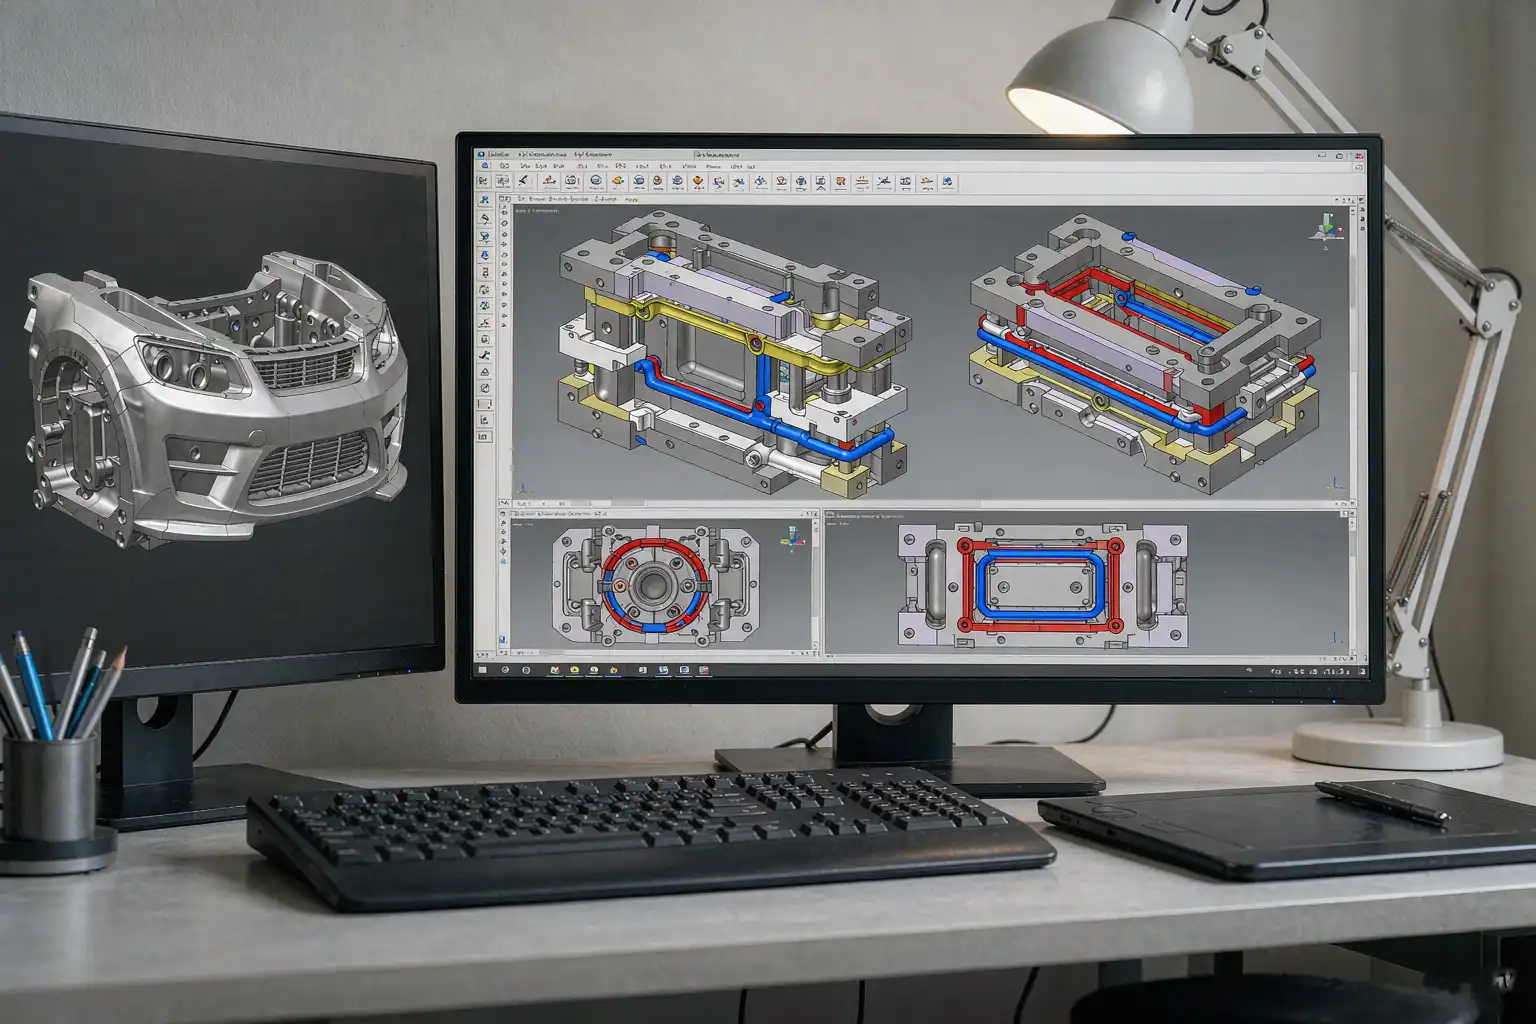
La elección del acero del molde equilibra tres variables: dureza, tenacidad y costo.
| Acero | Dureza (HRC) | Tenacidad | Costo (relativo) | Uso típico |
|---|---|---|---|---|
| H13 | 48 a 52 | Bueno | Medio | Inserciones, núcleos, deslizadores para aluminio general |
| SKD61 (equivalente japonés) | 48 a 52 | Bueno | Medio | Igual que H13, fundiciones premium en Asia |
| DIN 1.2344 (europeo) | 48 a 52 | Bueno | Medio | Igual que H13, fundiciones premium en Europa |
| H11 | 38 a 44 | Muy buena | Medio | Deslizadores y elevadores donde el impacto es alto |
| H21 | 50 a 55 | Bajo | Alto | Áreas críticas por desgaste, producciones cortas |
| S7 | 50 a 55 | Bueno | Alto | Diapositivas de alto impacto, pasadores de expulsión |
Para la gran mayoría de las piezas de fundición de aluminio, H13 (o sus equivalentes regionales SKD61 / 1.2344) es la opción correcta para inserciones de cavidad y núcleo. H13 se endurece a 48 a 52 HRC, obtiene una buena textura para el arenado o EDM, y resiste las grietas por calor en lotes largos.
El error más común es usar H13 para todo. Las diapositivas, elevadores y pasadores de expulsión que soportan impactos fuertes deberían ser H11 o S7 por resistencia. El error más costoso es usar H11 o S7 para la cavidad porque las grietas por calor aparecen a los 30,000 disparos y el molde muere a los 60,000.
Para piezas estructurales de alto volumen (más de 100,000 disparos), el H13 premium con doble tratamiento térmico al vacío extiende significativamente la vida del molde. La prima es aproximadamente del 15 al 25 por ciento sobre el acero, pero la ganancia es del 50 al 100 por ciento en la vida útil del molde.
Diseño de la Puerta y Conducto
El sistema de puerta y conducto realiza dos funciones: llenar la cavidad sin cerraduras frías, y liberar la pieza sin distorsión. La mayoría de las fundiciones de aluminio usan una puerta en pestaña o una puerta en abanico para piezas cosméticas, y una puerta directa o una puerta en punto para piezas estructurales.
Tipo de puerta según el tipo de pieza
- Piezas decorativas o cosméticas — puerta en abanico en un tope grueso, o puerta en pestaña en una brida. Las puertas en abanico distribuyen el metal de manera uniforme y reducen las líneas de flujo en superficies de Clase A.
- Piezas estructurales — puerta directa en la sección más pesada. Las puertas directas minimizan la longitud del flujo y reducen la porosidad. La marca de la puerta es fea, por lo que debe colocarse en una superficie que no se vea o ser mecanizada en una operación secundaria.
- Piezas de pared delgada — múltiples puertas en pestaña o un sistema de conducto caliente. Los conductos calientes reducen el tiempo de ciclo en un 10 a 20 por ciento y disminuyen los residuos al eliminar el conducto en sí, que en conductos largos puede representar del 20 al 40 por ciento del peso del disparo.
Dimensionamiento del conducto
Una regla común: mantener la sección transversal del conducto entre el 60 y el 80 por ciento del grosor de la puerta. Demasiado grueso y el conducto se congela después de llenar la cavidad, bloqueando la presión. Demasiado delgado y el conducto se congela antes de llenar la cavidad, causando cerraduras frías.
Para una pieza típica de aluminio con una pared de 2 a 3 mm, el grosor de la puerta debe ser de 1.5 a 2.5 mm y el ancho de la puerta de 6 a 12 mm. Realice el análisis de flujo antes de cotizar. Si la fundición no realiza análisis de flujo antes de cotizar el molde, la cotización es una estimación.
Distribución de canales de enfriamiento
El enfriamiento es donde la mayoría de los moldes de fundición a presión de aluminio tienen un rendimiento deficiente. Un molde bien enfriado realiza ciclos un 20 a 30 por ciento más rápidos, dura un 30 a 50 por ciento más y produce piezas con una capacidad dimensional más precisa. Un molde mal enfriado se calienta en algunos puntos y se enfría en otros, causando marcas de calor, soldaduras y expulsión desigual.
Los principios
- Enfría cada cara de la cavidad. Cada cara que entra en contacto directo con el metal necesita un canal de enfriamiento a una distancia de 15 a 25 mm de la superficie de la cavidad. Los canales más alejados crean puntos calientes que deforman el molde y acortan su vida útil.
- Enfría las inserciones desde el interior. Las inserciones que forman salientes, nervios o características deben tener sus propios canales de enfriamiento o núcleos de cobre berilio. Una saliente sin enfriamiento interno se convierte en el punto caliente que primero se agrieta.
- Equilibra el flujo de agua de enfriamiento. El agua entra por un extremo y sale por el otro. Usa canales con deflectores o deflectores perforados en cruz para asegurar un flujo turbulento (Reynolds por encima de 10,000). El flujo laminar no transfiere calor.
- Separa las zonas calientes y frías. La zona cerca de la entrada es más caliente que el extremo opuesto de la cavidad. Usa un circuito de enfriamiento separado para cada zona, con diferentes tasas de flujo. La zona caliente necesita más flujo, no menos.
- Usa cobre berilio en los puntos calientes. Donde el enfriamiento de acero no puede mantener el ritmo, una inserción de cobre berilio absorbe el calor de cinco a diez veces más rápido. El costo es de 3 a 5 veces el del acero y la vida útil es más corta, por lo que se debe usar con moderación.
Un molde que sigue estos cinco principios funcionará de 1.5 a 2 veces más ciclos que un molde que los ignore. La diferencia de costo en el molde es del 5 al 15 por ciento.
Diseño de expulsión
La expulsión es la segunda causa más común de fallo del molde después del enfriamiento. Los errores más frecuentes:
- Pasadores de expulsión demasiado pequeños. Los pasadores de expulsión de menos de 6 mm en aluminio se atascarán y romperán. Usa pasadores de 8 a 12 mm para la expulsión principal y pasadores de 6 mm solo para marcas cosméticas en áreas no visibles.
- Pasadores de expulsión en superficies visibles. Las marcas de pasadores en superficies Clase A son motivo de rechazo automático en la mayoría de los compradores. Coloca los pasadores en la parte trasera, en nervios o en pestañas, nunca en caras visibles.
- Ejecución sin manga para cilindros. Los núcleos cilíndricos necesitan un expulsor de manga, no un pasador. Un pasador en la pared del cilindro deja una marca profunda que atrapa aire y causa porosidad.
- No se planifican rebajes. Los rebajes deben estar en deslizadores o elevadores, con holgura para la acción del deslizamiento y compensación por desgaste. Intentar “sacar” un rebaje en la expulsión es un camino corto hacia daños en el molde.
- No hay expulsión en el lado pesado. La pieza debe expulsarse primero del lado pesado, luego del lado ligero. Invertir esto hace que la pieza se deforme o que los pasadores se doblen.
Un sistema de expulsión bien diseñado es invisible en la pieza, dura toda la vida útil del molde y funciona sin intervención del operador.
Deslizadores y Elevadores
Los deslizadores y elevadores forman los rebajes que definen la geometría de la mayoría de las fundiciones de aluminio. Errores comunes:
- Ángulos de deslizadores inferiores a 5 grados. Los deslizadores necesitan al menos 5 grados de inclinación para liberarse limpiamente. Menos que eso y el deslizador se atasca en las primeras 10,000 piezas.
- No hay compensación por desgaste. Los deslizadores necesitan placas de desgaste ajustables. Un deslizador sin ajuste se desgasta en la cavidad en 50,000 piezas y las dimensiones de la pieza se desvían.
- Ángulos de elevadores inferiores a 5 grados. La misma regla que los deslizadores, aplicada a los elevadores.
- No hay enfriamiento en los deslizadores. Los deslizadores calientes se desgastan más rápido y se soldan a la cavidad. Instale una línea de enfriamiento en cada deslizador que tenga más de 5 segundos de contacto.
Un molde de cuatro deslizadores con enfriamiento adecuado, placas de desgaste y enfriamiento de elevadores funcionará 150,000 piezas sin mantenimiento relacionado con los deslizadores. Un molde de cuatro deslizadores sin esas características necesitará reparación de deslizadores a las 30,000 piezas.
Expectativas de Vida del Molde
Para inserciones H13 (o equivalente) en fundición de aluminio:
| Complejidad de la pieza | Vida útil esperada (golpes) |
| Pieza decorativa de dos placas sencilla | 150.000 a 300.000 |
| Parte estructural de tres placas | 80.000 a 150.000 |
| Parte de cuatro láminas con núcleos | 50.000 a 100.000 |
| Parte estructural de múltiples láminas compleja | 30.000 a 60.000 |
Estos números asumen un enfriamiento, expulsión y mantenimiento adecuados. Sin ellos, divida a la mitad los números.
Cómo aborda DZ Smart Manufacturing el diseño de moldes
DZ Smart Manufacturing diseña y fabrica moldes internamente para las piezas que fundimos, y colaboramos con fabricantes de moldes verificados para el resto. Las cuatro decisiones anteriores (acero, canales, enfriamiento, expulsión) son innegociables en cada molde que aprobamos. Hemos visto demasiados compradores ahorrar un 10 por ciento en el molde y perder un 30 por ciento en el costo de la pieza durante la vida del programa.
Si está evaluando un dibujo de molde o cotizando una pieza nueva, contacte con DZ para una revisión del diseño del molde. Revisaremos las cuatro decisiones anteriores y le daremos una evaluación por escrito en 48 horas.
Autor: Sr. Lai Dingren, Director General, DZ Smart Manufacturing. Más de 20 años en herramientas de fundición a presión. LinkedIn: linkedin.com/in/dzivy
Sobre este artículo: Contenido educativo. Las recomendaciones son prácticas típicas de la industria. Siempre valide con su propio análisis de flujo del molde antes de emitir una revisión de herramientas. Las cuatro decisiones de diseño cubiertas arriba son la base, no el límite. Los programas que tienen éxito en cientos de miles de disparos siempre vuelven a los mismos principios: elegir el acero adecuado, realizar el análisis de flujo antes de cortar el acero, diseñar los canales de enfriamiento desde la superficie de la cavidad hacia el interior, y colocar los pasadores de expulsión donde el operador no pueda ver.
Para plantas que operan con un molde existente que tiene un rendimiento inferior en tiempo de ciclo o tasa de rechazo, las soluciones más rápidas casi siempre están en el circuito de enfriamiento. Rehacer o añadir insertos de cobre con berilio en los puntos críticos antes de hacer cualquier otra cosa. Las segundas soluciones más rápidas están en la ubicación del canal, que a veces puede abrirse o desplazarse con una reparación por soldadura durante una parada planificada de la herramienta. Solo después del enfriamiento y la canalización, un fabricante de moldes debe tocar el sistema de expulsión, y solo entonces con la pieza en un CMM para confirmar la causa de la falla en lugar de adivinar.