Aleación de Aluminio A380: Propiedades, Comportamiento en Fundición a Presión y Dónde Funciona Mejor
A380 en 90 segundos
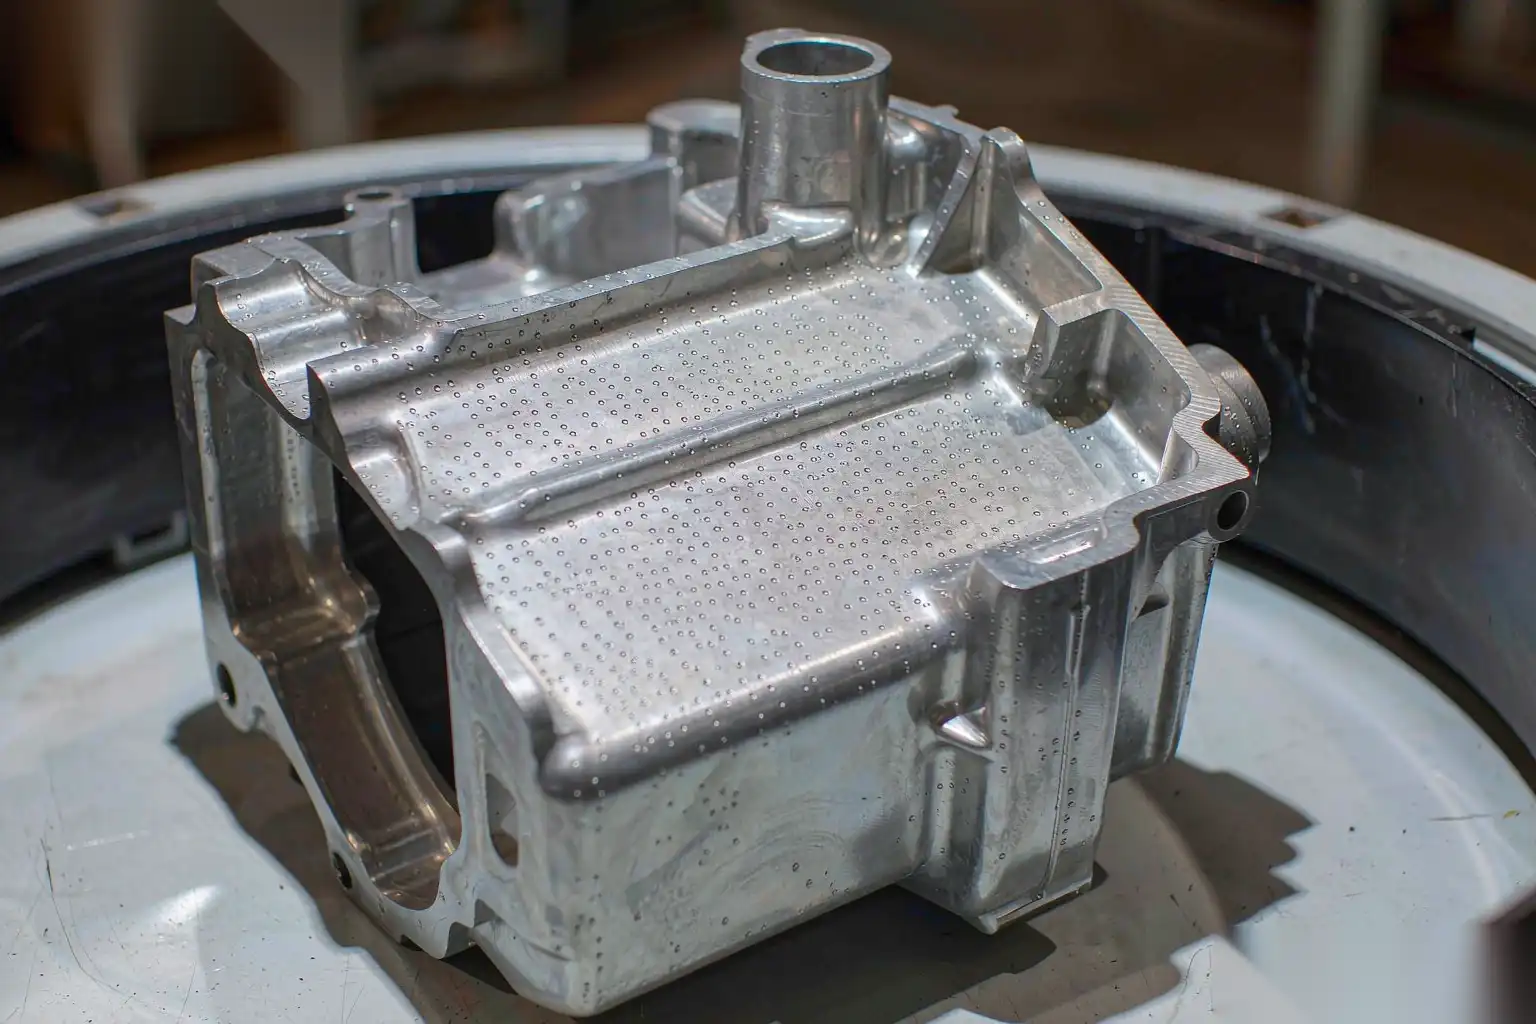
A380 (UNS A13800) es el aleación de aluminio fundido por presión predeterminada en América del Norte, equivalente a ADC12 en Japón y EN AC-46500 en Europa. Fue desarrollada en la década de 1970 específicamente para fundición a presión de alta presión, optimizada para:
- Excelente fluidez (llena paredes delgadas y geometría compleja)
- Baja tendencia a agrietarse por calor
- Buenas propiedades mecánicas como fundido sin tratamiento térmico
- Resistencia a la soldadura en el molde (menos desgaste del molde)
- Bajo costo — utiliza hasta un 20% de contenido reciclado sin pérdida de propiedades
Si un dibujo de pieza dice “aluminio fundido a presión” sin especificaciones adicionales, el proveedor casi seguramente cotizará A380. Si esa es la opción correcta, es otra cuestión.
Composición química del A380

La composición nominal del A380:
| Elemento | Rango (wt%) | Función |
|---|---|---|
| Silicio (Si) | 7.5–9.5 | Mejora la fluidez, reduce el encogimiento |
| Cobre (Cu) | 3.0–4.0 | Mejora la resistencia y la maquinabilidad |
| Hierro (Fe) | 0.7–1.1 | Reduce la soldadura en matriz (intencional) |
| Magnesio (Mg) | 0.10–0.30 | Pequeña mejora en resistencia |
| Manganeso (Mn) | 0.20–0.50 | Controla la morfología del hierro |
| Zinc (Zn) | ≤2.9 | Residual, sin función funcional |
| Níquel (Ni) | ≤0.5 | Residual |
| Otros | ≤0.5 | Cada elemento |
| Aluminio (Al) | Balance | Base |
El silicio 8% hace que el A380 sea un hipo-eutéctico Aleación de Al-Si — cerca pero por debajo del punto eutéctico (12.6% Si). Esto le proporciona un buen equilibrio entre fluidez y propiedades mecánicas. El cobre 3-4% es el elemento clave de refuerzo, pero también reduce la resistencia a la corrosión.
Propiedades mecánicas del A380 (En estado de fundición, fundición a presión)
Propiedades típicas que puede esperar de una fundición a presión bien gestionada:
| Propiedad | Valor |
|---|---|
| Resistencia a la Tracción Última | 320–360 MPa (46,500–52,000 psi) |
| Resistencia a la fluencia (desplazamiento de 0.2%) | 160–180 MPa (23,000–26,000 psi) |
| Alargamiento a la rotura | 3.0–3.5% |
| Dureza (Brinell) | 75–85 HB |
| Resistencia al corte | 190–210 MPa |
| Resistencia a la fatiga (5×10⁸ ciclos) | 130–150 MPa |
| Densidad | 2.71 g/cm³ |
| Conductividad térmica | 96–110 W/m·K |
| Conductividad eléctrica | 23–27% IACS |
| Módulo de elasticidad | 71 GPa |
Estos son típico en estado de fundición valores. A380 no es tratable térmicamente en el sentido convencional (el ciclo T6 causa ampollas debido a porosidad de gases), por lo que la condición de fundición es la que se obtiene en producción.
Cómo se compara A380 con otras aleaciones comunes de fundición a presión
A380 vs A383 (ADC10+)
A383 tiene ligeramente más cobre (3.0-4.0% vs 2.0-3.0% en algunas especificaciones) y silicio similar. A383 se especifica cuando importa la hermeticidad a la presión — carcasas de bombas, cuerpos de válvulas hidráulicas, cajas de engranajes. Pequeña prima de coste marginal sobre A380.
A380 vs A384 (ADC12+)
A384 tiene menos cobre (≤0.20%) y silicio ligeramente mayor. A384 se usa cuando se necesita mayor estabilidad en ciclos térmicos — componentes que se calientan y enfrían repetidamente, como cubiertas de motor cerca de fuentes de calor.
A380 vs A390
A390 es una aleación hipereutéctica con 16-18% de silicio. Muy dura (120 HB), muy resistente al desgaste, pero muy difícil de mecanizar. A390 se utiliza para bloques de motor, liners de cilindro y superficies de desgaste — no para piezas de fundición a presión en general.
A380 vs A413 (A-S12)
A413 tiene mayor contenido de silicio (11-13%) y muy poca cobre. A413 es la aleación para piezas herméticas — medidores de agua, cuerpos de bombas, componentes neumáticos. Menor resistencia que A380, pero excelente para sellado hermético.
A380 vs 6061 (Aluminio forjado)
Una confusión común: 6061 es una aleación (forjada, extruida, laminada), no una aleación de fundición a presión. No se puede fundir a presión 6061 de manera económica. Si un dibujo indica 6061 pero el proceso de fabricación es fundición a presión, la especificación es incorrecta.
Dónde funciona bien el A380
A380 es la opción adecuada para:
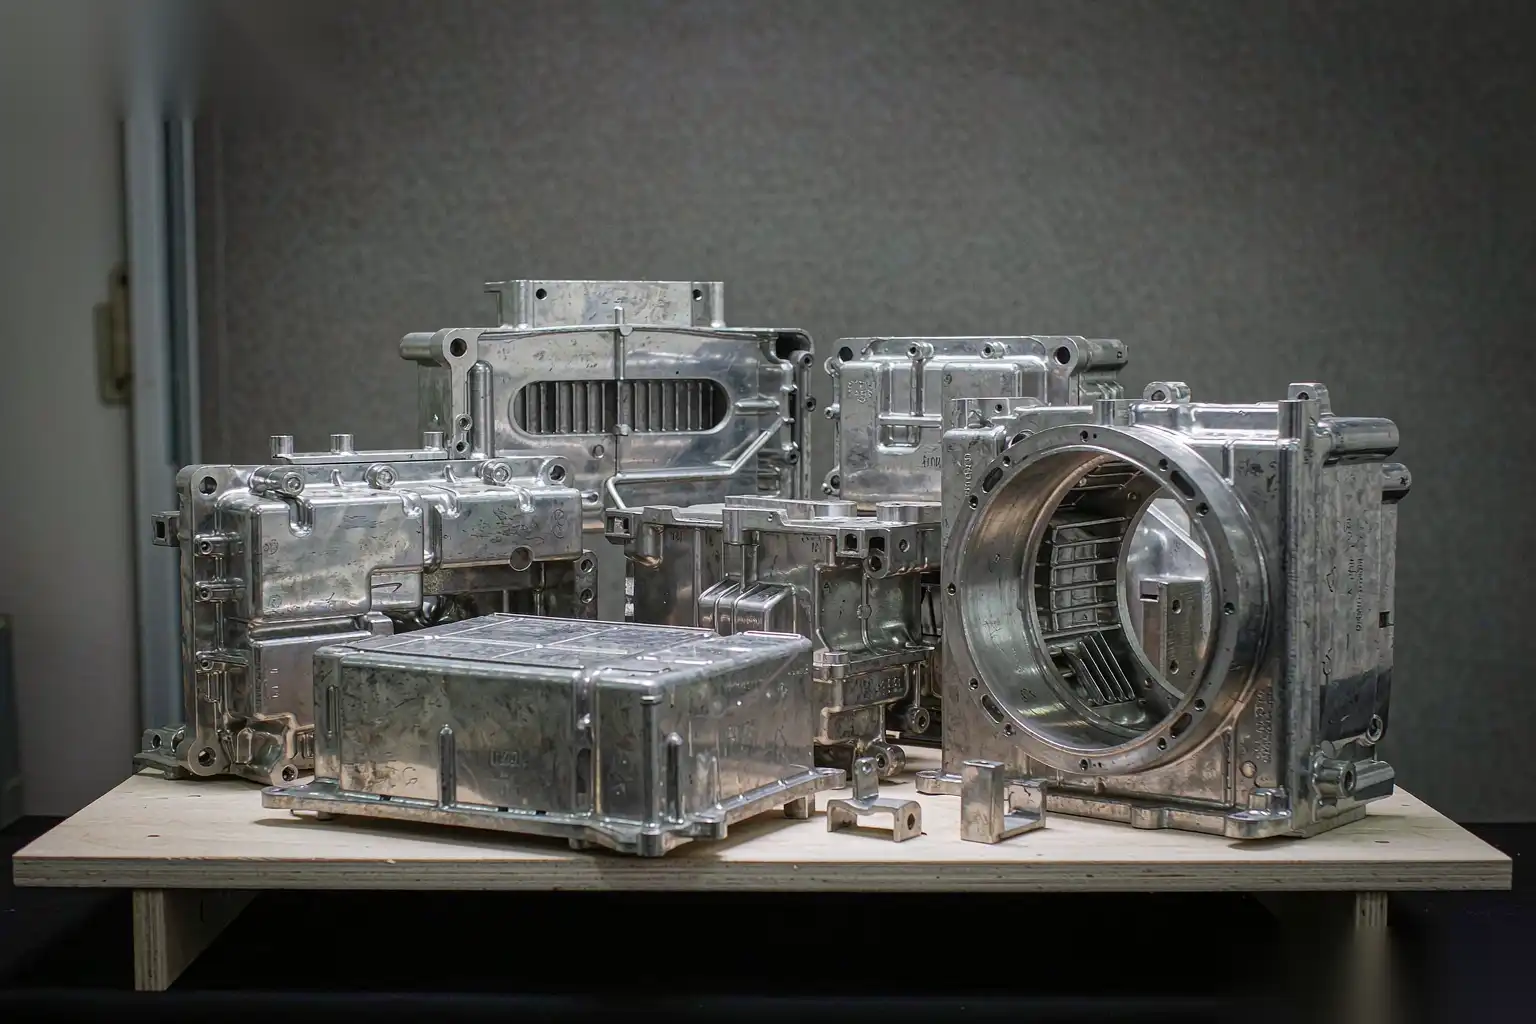
- Piezas no motrices en automoción: carcasas de transmisión, soportes de motor, soportes y tapas
- Carcasas de electrónica de consumo: carcasas de portátiles, marcos de monitores, cuerpos de herramientas eléctricas
- Aparatos de iluminación: disipadores de calor, carcasas de LED, cuerpos de focos empotrados
- Herrajes para mobiliario: brazos de sillas, soportes decorativos
- Carcasas de equipos industriales: marcos de motores, cuerpos de bombas (no a presión)
- Componentes del electrodoméstico: manijas, soportes, marcos internos
El patrón: partes estructurales o semi-estructurales donde la resistencia importa más que la resistencia a la corrosión o la estanqueidad a la presión.
Dónde A380 es la opción equivocada
Evitar A380 en estas situaciones:
- Entornos marinos o con niebla salina: el cobre 3-4% hace que A380 sea vulnerable a la corrosión galvánica y por picaduras. Utilice una aleación con bajo contenido de cobre (A413, A384) o aplique un tratamiento superficial robusto.
- Componentes hidráulicos o neumáticos a prueba de presión: A383 o A413 son mejores.
- Superficies de desgaste (deslizamientos, rodamientos): A390 es mucho mejor.
- Contacto con alimentos sin recubrimiento: el cobre puede lixiviar; especifique A413 o aplique un recubrimiento de grado alimentario.
- Conjuntos soldados (después del fundido): el contenido de cobre causa grietas en caliente. Use relleno A5356 con precaución, o utilice una aleación diseñada para soldar.
- Servicio a alta temperatura (>200°C continuo): A380 se ablanda significativamente por encima de 150°C. Para aplicaciones a alta temperatura, utilice A390 o una familia de aleaciones diferente.
Comportamiento de corrosión de A380
La resistencia a la corrosión de A380 es moderado — mejor que el acero, peor que muchas otras aleaciones de aluminio. El contenido de cobre forma intermetálicos de Al₂Cu que actúan como cátodos y aceleran la corrosión por picaduras en ambientes salinos.
Guía práctica:
- Ambientes interiores secos: no se necesita tratamiento superficial para protección contra la corrosión.
- Ambientes interiores húmedos: el anodizado claro o la conversión de cromo son suficientes.
- Exterior protegido: recubrimiento en polvo o anodizado de Tipo II.
- Exterior expuesto / marino: anodizado de Tipo II + sellado, o recubrimiento en polvo sobre un recubrimiento de conversión química.
Si la especificación requiere “aleación de aluminio para fundición a presión resistente a la corrosión”, pregunte en qué entorno. Un A380 con acabado adecuado puede resistir más de 1,000 horas de niebla salina, pero una aleación con bajo contenido de cobre es un mejor punto de partida.
Comportamiento de la fundición a presión de A380
El A380 fue diseñado para fundirse bien. Comportamientos clave:
- Llenado: el contenido de silicio 8% proporciona una mezcla casi eutéctica que fluye en secciones delgadas (hasta 1.0 mm de espesor de pared con un diseño adecuado del molde) sin cerraduras frías.
- Soldadura en el molde: el contenido de hierro (0.7-1.1%) forma deliberadamente intermetálicos de Al-Fe que evitan que el aluminio fundido se suelde con el acero del molde. Esto prolonga la vida del molde.
- Contracción: el A380 tiene una contracción de fundición de aproximadamente 0.5-0.7%. El diseñador del molde lo tiene en cuenta, pero es una fuente real de variación dimensional en la producción.
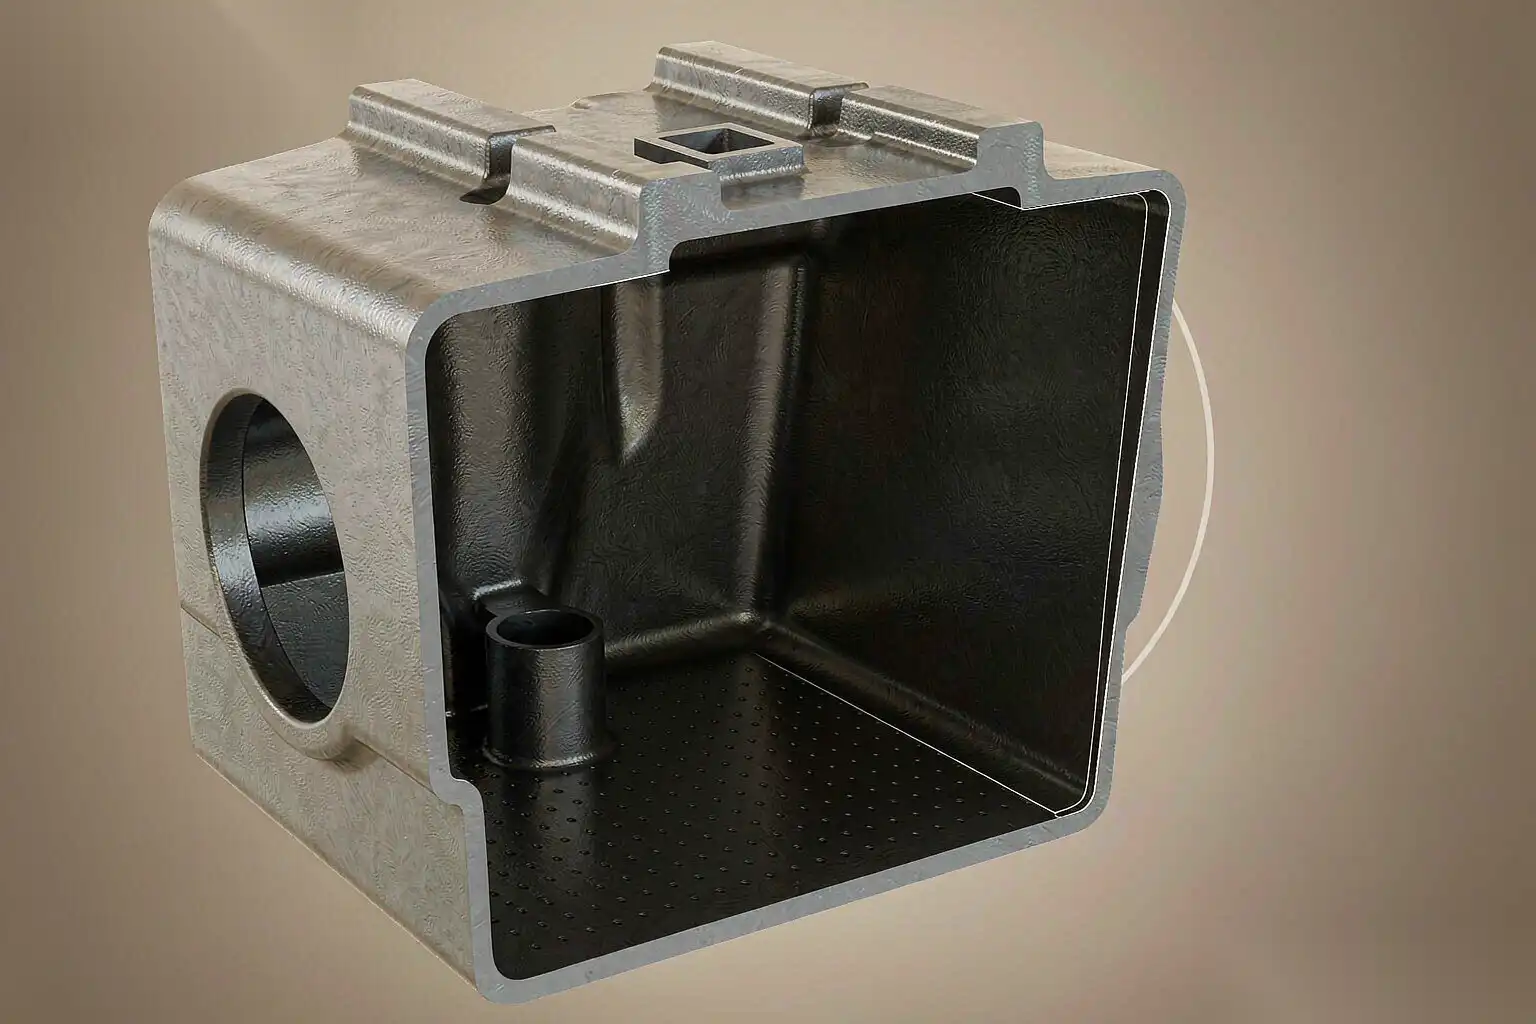
- Porosidad: la porosidad de gas es inherente al proceso de fundición a presión. Es más severa en secciones gruesas (más de 4 mm de espesor) y en los centros de las piezas. Diseñe con un espesor de pared uniforme para minimizarla.
- Tratamiento térmico: A380 no responde al tratamiento térmico T6 debido a la formación de ampollas. Si se necesita mayor resistencia, cambie la aleación en lugar de intentar realizar un tratamiento térmico.
Mecanizado de fundiciones de A380
El A380 se mecaniza bien — el contenido de cobre proporciona una buena formación de viruta, y la dureza (75-85 HB) está en un rango cómodo para herramientas de HSS y de carburo. La vida útil de la herramienta suele ser buena con herramientas afiladas y refrigerante adecuado.
Problemas de mecanizado a tener en cuenta:
- Porosidad: la porosidad subsuperficial puede causar rotura de la herramienta y un acabado superficial deficiente. Es esencial usar herramientas de carburo con bordes afilados.
- Contenido de silicio: las partículas duras de silicio aceleran el desgaste de la herramienta. Use herramientas de carburo o PCD para producción en volumen alto.
- Refrigerante: evite refrigerantes a base de agua que causan manchas en el A380 sin tratar. Use aceite ligero o refrigerantes sintéticos.
Si la pieza se mecaniza extensamente después de la fundición, considere especificar A384 o una aleación tratable con T6 en su lugar.
Errores comunes en las especificaciones con A380
En nuestra experiencia, los errores más comunes en las especificaciones de A380:
- Especificar A380 para piezas a prueba de presión que deberían ser A383 o A413.
- Especificar tratamiento térmico T6 para A380, lo cual causa ampollas.
- Permitir sustitución de cobre — algunos proveedores reducen silenciosamente el contenido de cobre para disminuir costos, lo que cambia la aleación a una especificación diferente.
- Sobrespecificar propiedades mecánicas más allá de lo que el proceso de fundición a presión puede entregar de manera confiable (elongación > 5%, por ejemplo).
- Ignorando el contenido reciclado — El A380 rutinariamente contiene entre un 30 y un 50 % de aluminio reciclado. Si su aplicación requiere metal primario, especifíquelo explícitamente.
Costo y disponibilidad del A380
El A380 es el más barato aleación de fundición de aluminio, típicamente 5-15% menos que las alternativas. La razón: utiliza un alto porcentaje de contenido reciclado, los parámetros de fundición a presión son bien conocidos y la aleación está disponible globalmente en múltiples fundiciones primarias.
Para proyectos sensibles al costo donde las propiedades del A380 son adecuadas, no hay razón para usar otra cosa. Para proyectos donde las propiedades del A380 son marginales, cambiar de aleación en las primeras fases del diseño es mucho más barato que intentar hacer que el A380 funcione en una aplicación para la que no fue diseñado.
A380 en producción: Las ventanas de proceso que importan
En papel, el A380 tolera una amplia ventana de procesamiento; en producción, la parte rentable de esa ventana es más estrecha de lo que la mayoría de los compradores asumen. La temperatura de fusión debe situarse entre 670 y 700°C en el horno y llegar al manguito sin retenciones prolongadas que quemen magnesio y formen óxido. La temperatura de la superficie del molde debe estar en el rango de 180 a 220°C durante la producción en estado estable — los moldes fríos producen juntas frías, los moldes calientes producen soldadura y rebabas. La fase de intensificación merece la mayor atención: aplicar de 60 a 100 MPa hasta la solidificación completa es lo que suprime la porosidad por contracción en secciones gruesas, y permitir que esa presión decaiga temprano es la causa oculta más común de fundiciones con fugas.
La disciplina en el perfil de disparo es tan importante como los números. La fase de disparo lento debe empujar el metal en el manguito sin introducir aire en la corriente, y luego pasar a disparo rápido en un ciclo de llenado consistente ciclo tras ciclo. Cuando los compradores auditan un proveedor de fundición a presión, esto es lo que deben observar en la pantalla de monitoreo: no si la máquina tiene los controles más recientes, sino si la traza del perfil de disparo se superpone a sí misma de disparo en disparo. Una superposición estrecha significa un proceso capaz; una dispersión indica que la porosidad puede variar.
Cuando DZ Machinery revisa la línea de fundición de un cliente, los defectos de acabado que vemos — rebabas en los bordes que varían de una hora a otra, superficies que pulen de manera desigual — generalmente se remontan a estas ventanas de proceso que se desplazan. Por eso, nuestras revisiones de proceso siempre incluyen los datos del monitor de disparo, no solo la celda de acabado. Corrige la ventana y el programa del robot de acabado deja de perseguir un objetivo en movimiento.
Preguntas frecuentes sobre la aleación de aluminio A380
¿Es A380 lo mismo que ADC12?
Funcionalmente sí — las composiciones son muy similares, con pequeñas diferencias en los límites de hierro y zinc. Las piezas diseñadas según la especificación A380 generalmente cumplen con la especificación ADC12 y viceversa, con algunas excepciones en los límites de composición. Confirma con tu proveedor si la especificación debe coincidir exactamente.
¿Se pueden anodizar las fundiciones de A380?
Sí, pero el contenido de cobre hace que la capa anodizada aparezca grisácea en lugar del brillo transparente de aleaciones con bajo contenido de cobre. Para anodizado decorativo (piezas visibles para el consumidor), usa A384 o una aleación con bajo contenido de cobre. Para anodizado duro (Tipo III) para resistencia al desgaste, el A380 funciona bien.
¿Cuál es la temperatura máxima de servicio para el A380?
El servicio continuo a 150-180°C es el límite práctico. Por encima de eso, la aleación se sobrecalienta y pierde resistencia. Picos cortos a 200-220°C son aceptables, pero la pieza no debe soportar esta temperatura de forma continua.
¿El A380 es seguro para alimentos?
El A380 contiene cobre, que puede lixiviarse en alimentos ácidos. Para contacto con alimentos, especifica A413, aplica un recubrimiento de grado alimentario, o usa una familia de aleaciones diferente (como 3003 o 5052 para aplicaciones en láminas).
Elegir la aleación adecuada para tu proyecto
La aleación adecuada se determina por los requisitos funcionales de la pieza, no por lo que el proveedor recomienda por defecto. A380 es la respuesta correcta en aproximadamente el 70% del tiempo respecto a 70%. La otra 30% — hermeticidad a la presión, exposición marina, superficies de desgaste, anodizado decorativo — requiere una elección diferente.
En DZ Smart Manufacturing, nuestras células de desbarbado y pulido trabajan con todas las aleaciones comunes de fundición a presión, pero la selección de abrasivos y los parámetros del proceso cambian. Si estás evaluando una nueva pieza y quieres una opinión honesta sobre si A380 es la aleación adecuada — o si el “A380” de tu proveedor es en realidad una aleación diferente que no tendrá el mismo rendimiento — envíanos la certificación del material y te diremos lo que vemos.
Compara opciones de aleaciones para tu próximo proyecto de fundición a presión