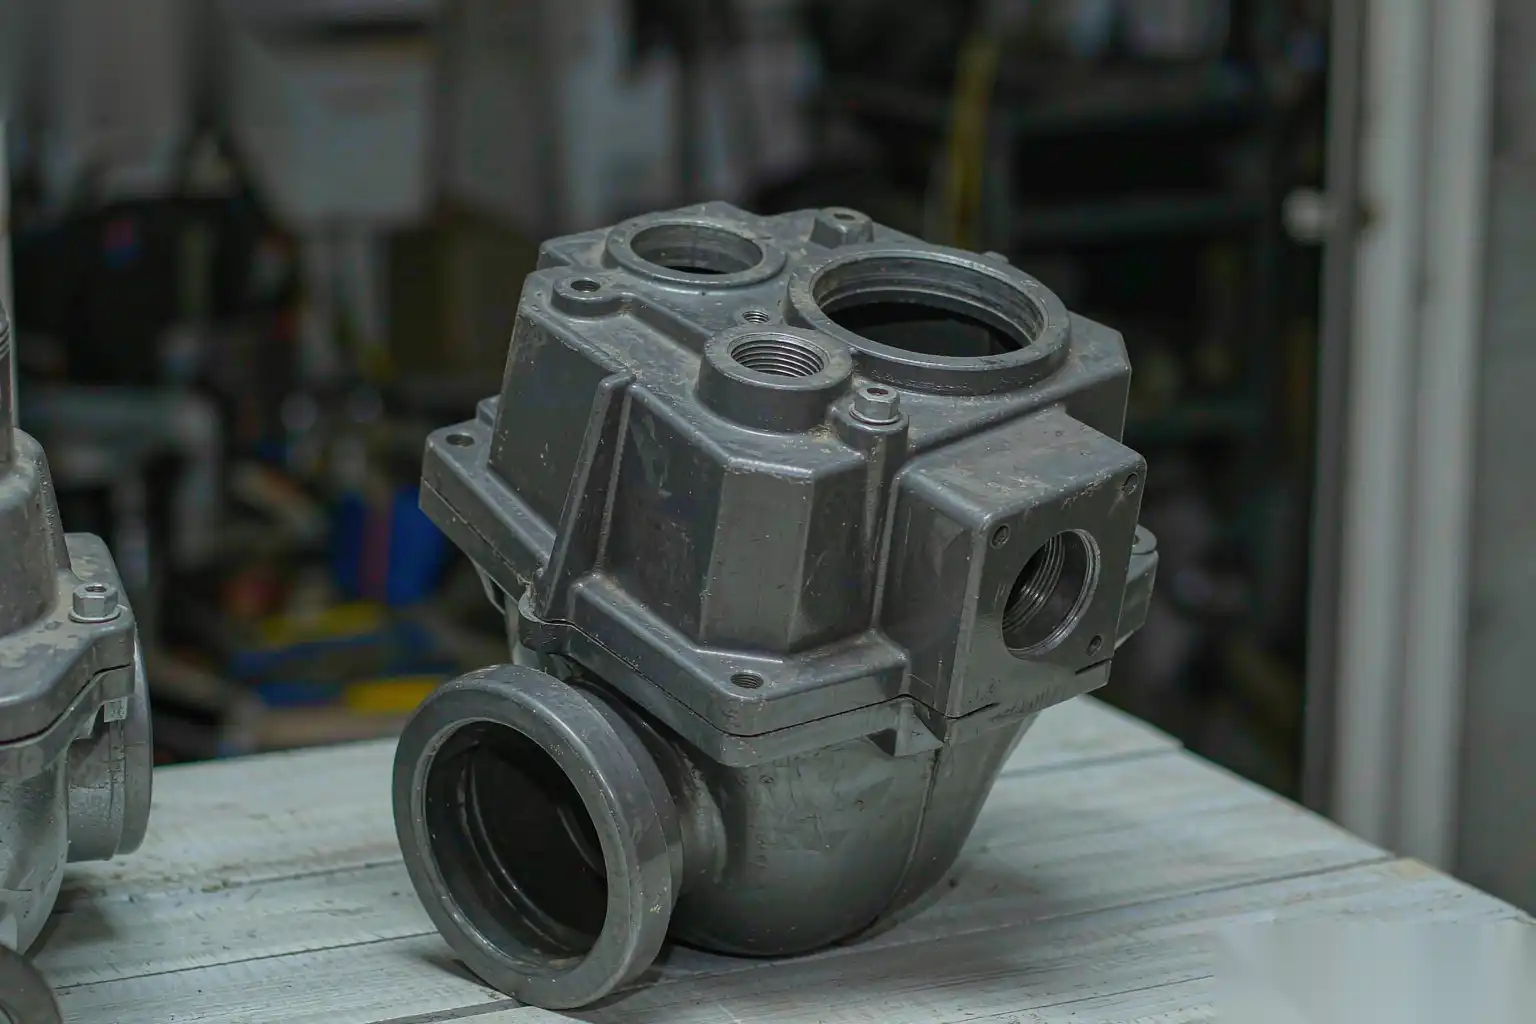
Fundición a Presión de Aluminio para Carcasas de Electrónica de Consumo
Los recintos de electrónica de consumo son una aplicación exigente para la fundición de aluminio debido a que la pieza es tanto un objeto estructural como estético. Debe proteger contra interferencias electromagnéticas, mantenerse rígido ante caídas y torsiones, distribuir el calor de los componentes internos y seguir luciendo como un producto de consumo premium en una estantería junto a rivales extruidos y mecanizados por CNC. La fundición a presión de alta presión cumple con esas demandas a un volumen y costo unitario que el mecanizado no puede, siempre que el grosor de las paredes, la superficie y las tolerancias estén diseñados para el proceso. Este artículo explica cómo en DZ Smart Manufacturing abordamos los recintos de aluminio para electrónica, desde la elección del material hasta el acabado automatizado.
Por qué usar fundición para carcasas de dispositivos
La primera pregunta que hace un equipo de producto es por qué fundir en lugar de mecanizar por CNC una carcasa a partir de un bloque, ya que esto da superficies perfectas. La respuesta es volumen y función integrados en una sola pieza.
La protección contra EMI está incorporada en el metal. Una carcasa de aluminio es una carcasa conductora continua que atenúa las interferencias radiadas sin necesidad de juntas adicionales en cada cara. Para bandas de Wi-Fi, Bluetooth y celulares, una carcasa de aluminio fundido generalmente proporciona de 30 a 60 dB de protección, dependiendo del diseño de las juntas y del recubrimiento, lo cual es difícil de igualar con plástico más un recubrimiento pulverizado.
La rigidez proviene de la forma de la fundición. Las nervaduras, salientes y soportes integrados son libres en el molde, por lo que la carcasa resiste mejor la flexión y torsión por gramo que una carcasa delgada estampada. Para una tableta o la base de un enrutador, esto significa menos soportes internos y un producto más silencioso y sólido.
La dispersión de calor es una propiedad del propio aluminio. Con una conductividad térmica cercana a 90 a 120 W por metro-kelvin para las aleaciones de fundición comunes, la carcasa actúa como un disipador de calor para procesadores y etapas de potencia, eliminando a menudo la necesidad de un disipador de calor separado estampado.
El costo en volumen es decisivo. Una carcasa mecanizada desperdicia la mayor parte del bloque en virutas y requiere largos ciclos por pieza; una pieza de fundición está cerca de la forma final en 30 a 70 segundos y solo necesita recortes y acabados ligeros. A partir de unos pocos miles de unidades, la fundición gana en costo unitario por un amplio margen, como se detalla en nuestro guía de aplicaciones de fundición de aluminio por industria.
Grosor de las paredes y diseño de paredes delgadas
Las carcasas electrónicas desean paredes delgadas y ligeras, pero la fundición tiene un límite establecido por el llenado y la resistencia. Los límites del diseño de paredes delgadas se cubren en nuestro guía de diseño de paredes delgadas en fundición de aluminio.
Para fundición a alta presión de aluminio (HPDC), mantenemos paredes funcionales alrededor de 1,5 a 2,5 mm en carcasas más pequeñas y de 2,0 a 3,0 mm en las más grandes. Ir por debajo de 1,2 mm corre el riesgo de cierre en frío y llenado incompleto en las esquinas más alejadas, especialmente con características largas y delgadas. La velocidad de llenado y el diseño de la compuerta deben ajustarse para que el metal llegue a la última cavidad antes de que se solidifique; aquí es donde la simulación de flujo justifica su costo.
La uniformidad en el grosor de las paredes es la regla que protege la estética y las dimensiones. Un salto repentino de 2 mm a 6 mm crea un hundimiento en la cara visible y un punto caliente que deforma la pieza. Mantenemos los cambios de sección graduales y colocamos material adicional solo donde un saliente o soporte realmente lo necesita, luego lo vaciamos por detrás para ahorrar masa y tiempo de ciclo.
Las nervaduras y los salientes son cómo logramos rigidez sin paredes gruesas. Una nervadura de 1,0 a 1,5 mm en una pared de 2 mm aumenta sustancialmente la rigidez a la flexión con casi ninguna masa adicional, y un saliente hueco para dejar una pared de 1,5 a 2,0 mm proporciona un asiento para tornillos sin un bloque pesado. La relación nervadura-pared se mantiene cerca de 0,6 a 0,8 de la pared para que la nervadura no se hunda.
La tabla a continuación muestra objetivos típicos para las secciones de las carcasas.
| Característica | Grosor objetivo de la pared | Nota |
|---|---|---|
| Pared principal lateral | 1,5-2,5 mm | Las paredes más delgadas requieren alta velocidad de llenado |
| Nervadura interna | 1.0-1.5 mm | Mantener por debajo de la pared para evitar hundimiento |
| Pared de cabeza de tornillo | 1.5-2.0 mm | Cortar el núcleo en el centro |
| Radio de esquina | 0.5-1.0 mm | Facilita el llenado, evita tensiones |
| Pestaña de costura | 2.0-3.0 mm | Rigidez en la unión |
Acabado superficial y aspecto para el consumidor
La cara visible de un recinto para el consumidor se juzga como un teléfono o un altavoz, no como una pieza industrial. Lograr ese aspecto a partir de una fundición requiere control en tres etapas: la superficie del molde, la piel de la fundición y el acabado.
El acabado de la superficie del molde establece el nivel. Pulimos la cara de la cavidad para las áreas visibles a una rugosidad de alrededor de Ra 0.4 a 0.8 micrómetros, de modo que la piel de la fundición ya sea suave, reduciendo la carga de acabado. Las marcas de expulsor, los restos de línea de separación y las vestigios de la puerta en la cara visible se diseñan para eliminarse o trasladarse a bordes ocultos.
Luego, la piel de la fundición se trata para cumplir con las especificaciones del consumidor. Para un aspecto de aluminio sin tratar, un chorro de arena fino proporciona un mate uniforme; para un aspecto más brillante, un pulido ligero seguido de una capa transparente. La elección depende de si la marca desea un acabado mate suave o un satinado técnico.
El recubrimiento es donde se asegura la sensación de calidad premium. El anodizado y la pintura en polvo son las dos opciones, y el proceso de anodizado para aluminio fundido es lo suficientemente específico como para mantener una línea dedicada. guía de anodizado de aluminio fundido a presión. La piel de la fundición tiene una porosidad fina que puede presentar manchas bajo el anodizado, por lo que a menudo usamos un pretratamiento, un grabado controlado y, a veces, un sellador o una capa de polvo transparente para cubrirlo.
La consistencia del color en toda una producción es un criterio de aceptación difícil. Un lote de recintos que varía entre dos tonalidades en la línea de ensamblaje es un rechazo, por lo que los parámetros de acabado se fijan en la receta y se monitorean, no se ajustan a simple vista entre turnos.
Tolerancias para encajes a presión y sellos
Los recintos electrónicos se ensamblan con encajes a presión, ajustes por presión y sellos con juntas, todos los cuales necesitan tolerancias más estrictas que las predeterminadas para fundición a presión. El aluminio HPDC estándar mantiene una tolerancia de más o menos 0.1 a 0.2 mm por cada 25 mm de dimensión, lo cual a menudo no es suficiente para un encaje a presión o una ranura para junta.
Los encajes a presión necesitan una interferencia controlada. Diseñamos el voladizo con una deflexión conocida y una pared que no se agriete, luego mantenemos la dimensión de enganche mediante mecanizado del saliente de encaje o diseñando el molde para mantenerlo de manera consistente. Si el ajuste es crítico, mecanizamos la característica de encaje después de la fundición; si es tolerante, confiamos en la dimensión de la fundición con una ventana de proceso verificada.
Las ranuras de sellado y las caras de la junta necesitan planitud y posición. Una junta que presenta un escalón de 0,2 mm en la línea de separación tendrá fugas, por lo que podemos mover la línea de separación fuera del sello, mecanizar la cara de la junta o diseñar una junta de compresión con suficiente absorción para compensar la variación. La decisión se toma en DFM, no después de que falle una prueba de fuga.
Los agujeros y los salientes para tornillos suelen ser perforados ligeramente por debajo del tamaño final y luego roscados o limados, porque una rosca perforada en aluminio fundido a presión rara vez es lo suficientemente buena para un ensamblaje de consumo que será abierto por el usuario. Perforamos el agujero recto y dejamos un margen de mecanizado solo donde la característica realmente lo requiere, para mantener bajos los costos.
La estrategia de tolerancias es un equilibrio entre fundición y mecanizado. Fundimos la envolvente y las superficies visibles según las especificaciones, y solo mecanizamos las pocas características que exige la función del producto, lo que mantiene bajos el tiempo de ciclo y el costo mientras cumple con el ensamblaje.
Economía de volumen y cuándo gana la fundición
El punto de equilibrio entre mecanizado y fundición es la pregunta que cada programa debe responder antes de la fabricación de herramientas. Las variables son volumen, complejidad de la pieza y acabado.
Por debajo de aproximadamente 1.000 piezas, el mecanizado CNC suele ser la mejor opción porque no hay amortización de herramientas y los cambios de diseño son gratuitos. Entre 1.000 y 10.000 piezas, la decisión cambia a medida que se distribuyen los costos de los moldes y la ventaja del ciclo por pieza crece. Por encima de 10.000 piezas, la fundición a presión es casi siempre más económica por unidad y la automatización del acabado se recupera rápidamente.
La complejidad reduce el punto de equilibrio. Una carcasa con nervios, soportes, dedos para EMI y una brida sellada se mecaniza lentamente y desperdicia material; en fundición, esas características son gratuitas en el molde, por lo que la fundición gana antes. Una caja simple sin características puede seguir siendo más barata si se mecaniza durante más tiempo.
El costo del acabado se relaciona con la apariencia. Una carcasa sin tratar y arenada es económica de terminar; una anodizada con espejo y especificaciones estrictas de color cuesta más, pero la fundición aún supera al mecanizado en material y ciclo. Modelamos el costo unitario en diferentes rangos de volumen antes de recomendar un proceso para que el programa no se sorprenda a las 5.000 piezas.
El desperdicio y el rendimiento forman parte de la economía. Una línea de fundición que envía un 3 por ciento de desperdicio está tirando trabajo de acabado terminado; rastreamos el rendimiento por código de defecto y cerramos el ciclo para que el modelo de costos sea preciso en toda la producción.
El tiempo de fabricación de herramientas es la otra variable que debe considerar un plan de programa. Una nueva matriz para carcasa con características integradas de EMI y una cavidad pulida suele requerir varias semanas de diseño, fabricación en acero y prueba antes de los primeros artículos, por lo que la decisión de fundir debe tomarse con suficiente antelación para que la herramienta esté lista cuando se cierre el lanzamiento del producto. Recomendamos congelar la geometría de la carcasa y las especificaciones de acabado al menos una iteración de desarrollo antes de cortar la herramienta de fundición, porque un cambio tardío en una pared o costura cuesta una revisión de la matriz que el mecanizado habría absorbido con un nuevo programa.
Desbarbado y pulido robotizado para un acabado uniforme en consumo
Los volúmenes de consumo y las tolerancias de apariencia significan que el acabado manual no es sostenible. La producción de un pulidor varía con el turno, y el costo laboral en mercados desarrollados hace que el acabado manual no sea competitivo. El acabado automatizado es la forma en que una carcasa fundida mantiene una apariencia uniforme en una producción de 50.000 piezas.
Una celda robótica DZ maneja la secuencia de la carcasa: desbarbar la línea de separación y la entrada con un husillo compliant y una herramienta de carburo o abrasiva, luego redondear los bordes con un cepillo radial para obtener un radio seguro y uniforme, y finalmente pulir la cara visible hasta la rugosidad especificada. Para un aspecto mate, la celda realiza arenado o cepillado hasta un Ra establecido; para un aspecto brillante, utiliza compuestos de corte y color en ruedas con alimentación controlada.
El control de fuerza es lo que hace que el acabado sea repetible. El robot mantiene una fuerza normal estable contra la pieza mediante una cabeza compliant, por lo que una carcasa que sobresale 0,2 mm en una zona se termina igual que una nominal. El desgaste de las ruedas se rastrea y el programa compensa los ciclos de ajuste, por lo que el lote 1 y el lote 50.000 coinciden.
El tiempo de ciclo en una carcasa pequeña suele estar entre 20 y 50 segundos para desbarbar y pulir, dependiendo de la clase de acabado, lo que soporta la capacidad de producción de la línea de fundición. Los dispositivos de sujeción colocan la pieza en un datum estable y mantienen la cara visible libre de mordazas para que no queden marcas donde el cliente mira.
La integración con la línea de fundición es importante. Colocamos la celda de acabado justo después del recorte y lavado para que la carcasa pase como una pieza limpia, sin rebabas y con acabado uniforme, y monitorizamos el rendimiento en la primera pasada para detectar desviaciones cosméticas en la celda, no en el ensamblaje final.
Lista de verificación de diseño antes de fabricar una carcasa
Cerramos una revisión de carcasa electrónica con una lista corta para evitar volver a fabricar herramientas:
- Confirma la necesidad de blindaje y diseña la costura y los dedos EMI en la forma fundida.
- Establezca el grosor de la pared en la banda de 1.5 a 2.5 mm y mantenga los cambios de sección graduales para evitar hundimientos.
- Coloque nervios y bosses donde se necesite rigidez y soportes, con núcleos para ahorrar masa.
- Decida el acabado para el consumidor: acabado mate arenado, pulido satinado, anodizado o recubrimiento en polvo, y establezca el objetivo de rugosidad.
- Identifique las pocas características que deben ser mecanizadas (rebordes de encaje, caras de sellado, agujeros para tornillos) y núcleo el resto.
- Modele el costo unitario en función del volumen para confirmar que la fundición supera al mecanizado en la producción planificada.
- Planifique el desbarbado y pulido automatizados con control de fuerza para un aspecto consistente en volumen.
La fundición a presión de aluminio proporciona a los productos electrónicos de consumo un recinto blindado, rígido y con disipación de calor a un costo unitario que el mecanizado no puede igualar, siempre que las paredes, tolerancias y acabado estén diseñados para el proceso. DZ Machinery construye las células robotizadas de desbarbado, rectificado y pulido que convierten los recintos de aluminio en acabados de grado consumidor consistentes a ritmo de producción; si está desarrollando una carcasa electrónica y desea revisar los dibujos de las piezas, el diseño de las paredes y la distribución de la célula de acabado, nuestro equipo de ingeniería puede realizar una estimación de factibilidad y tiempo de ciclo en sus componentes.