Cerraduras y herrajes de fundición a presión: Apariencia, resistencia y volumen
Las cerraduras y los herrajes arquitectónicos se encuentran en la intersección de tres demandas que la mayoría de los componentes nunca enfrentan a la vez: la pieza es visible todos los días, debe resistir la entrada forzada y se consume en volúmenes muy grandes con tolerancias cosméticas estrictas. La fundición es la forma natural de fabricar herrajes complejos de forma casi neta, pero la elección entre zinc y aluminio, la ruta de la superficie para un acabado decorativo y el margen de resistencia que diseña cambian según si la pieza es una palanca, un cuerpo de cilindro, un rosetón, una placa de cierre o una carcasa de cierre multipunto. Este artículo detalla cómo en DZ Smart Manufacturing decidimos esos compromisos para los productores de cerraduras y herrajes que fabrican miles a millones de piezas al año.
Qué piezas de cerraduras y herrajes se adaptan realmente a la fundición a presión
No todas las partes de un juego de cerraduras deben ser fundidas a presión. La decisión depende de la complejidad de la geometría, la trayectoria de la carga y si la superficie permanece visible. Agrupamos los herrajes en tres categorías.
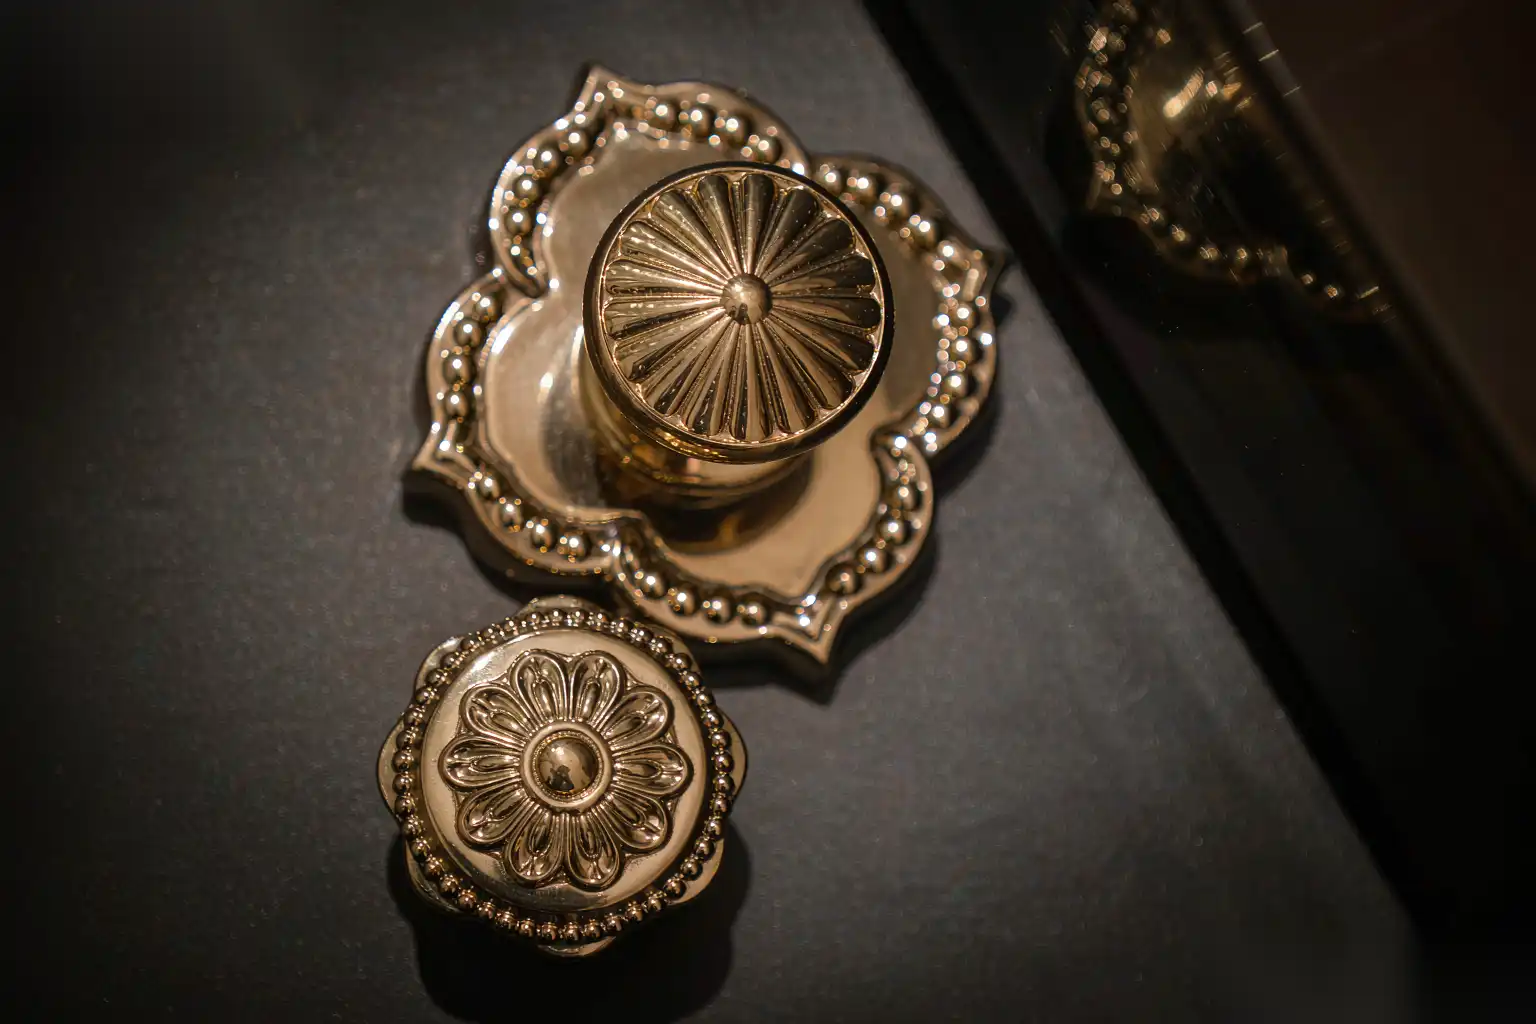
Los cuerpos decorativos visibles son el caso más sólido para la fundición a presión. Los rosetones, las manijas de palanca, los rosetones, las manijas de tiro y los adornos decorativos de cilindro tienen formas orgánicas, secciones delgadas y logotipos en relieve que serían caros de mecanizar a partir de barra. La fundición a presión de alta presión (HPDC) mantiene un espesor de pared de alrededor de 1,5 a 2,5 mm en zinc y de 2,0 a 3,0 mm en aluminio, al tiempo que reproduce detalles finos de la superficie directamente de la matriz.
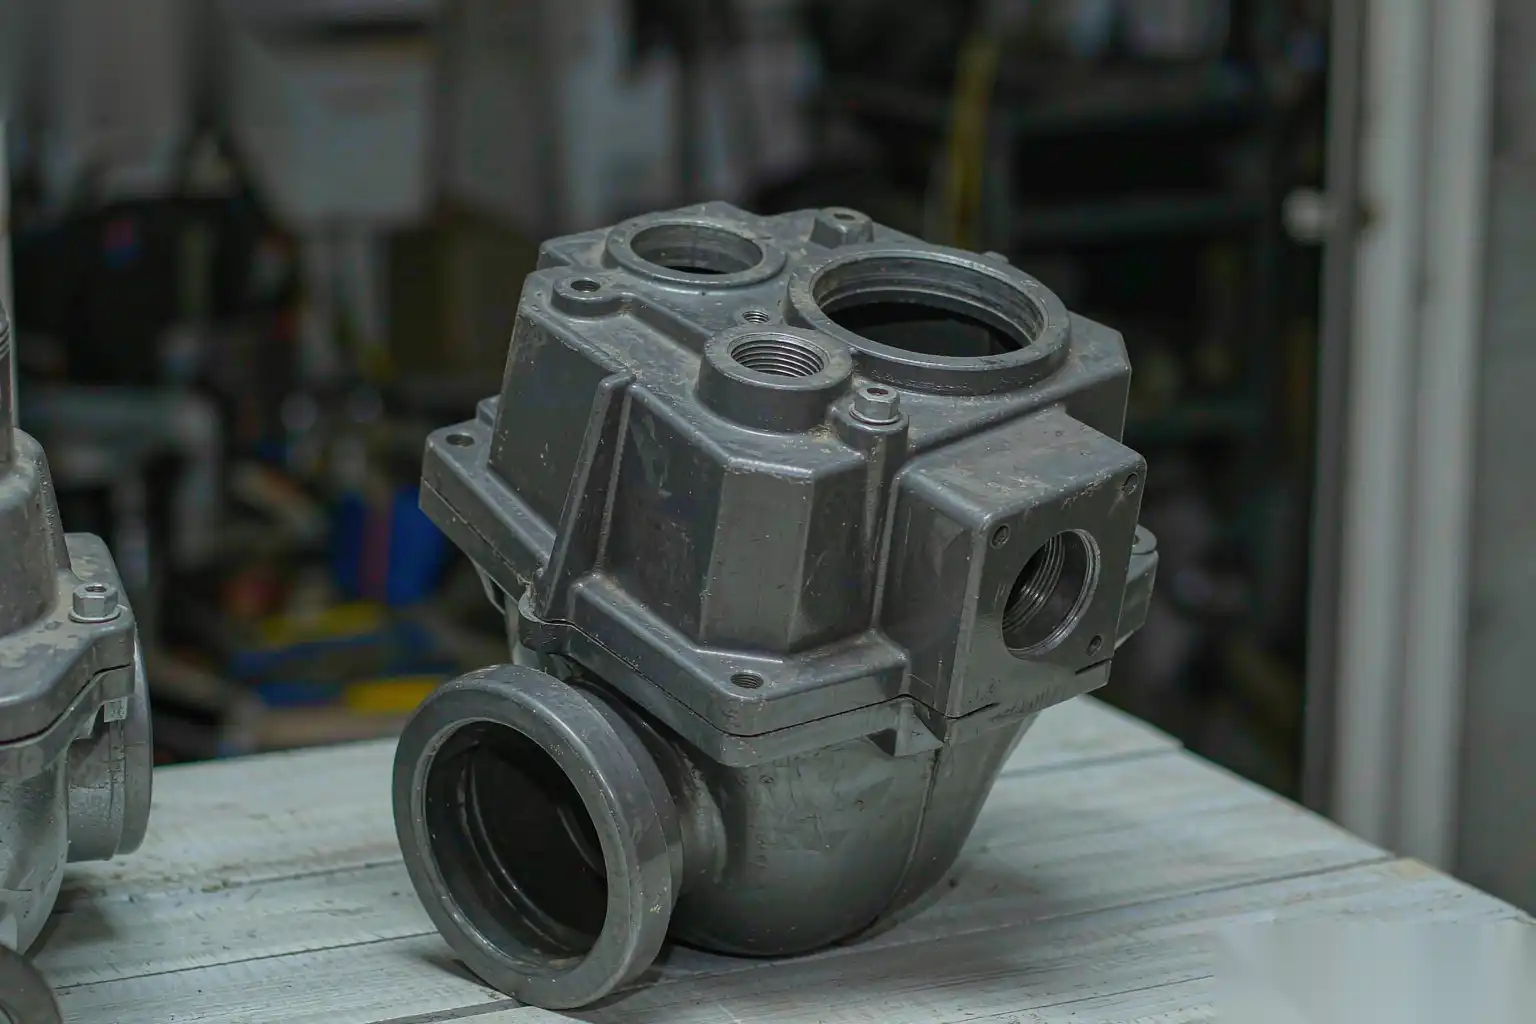
Los cuerpos estructurales que soportan carga son un sí calificado. Las carcasas de los cilindros, los pestillos de cerrojo, las cajas de cerraduras de embutir y las cajas de engranajes multipunto se benefician de la rigidez de la fundición y la capacidad de integrar asientos de cojinetes y tetones para tornillos. La calificación es el control de la porosidad en los puntos de concentración de tensión, que gestionamos mediante la canalización, la asistencia de vacío cuando es necesario y confirmamos mediante el seccionamiento durante el primer artículo.
Las piezas planas o de chapa metálica simples suelen ser un no. Las placas de cierre, las placas de pestillo delgadas y las cajas de refuerzo a menudo son más baratas y resistentes como acero estampado o doblado con un acabado plateado o en polvo. Forzarlas en una celda de fundición agrega costo sin beneficio. Una buena revisión DFM temprana detecta esto para que no se fabriquen herramientas para una pieza que debería haber sido estampada.
La siguiente tabla resume la decisión típica que tomamos sobre familias de herrajes comunes.
| Pieza de herraje | Proceso óptimo | Aleación típica | Acabado visible | Nota de diseño clave |
|---|---|---|---|---|
| Manija de palanca | HPDC de zinc | ZAMAK 3 / 5 | Pulido + plateado | Paredes de 1,8 mm, transiciones de radio completo |
| Rosetón / roseta | HPDC de zinc | ZAMAK 3 | Cepillado o pulido | Planitud de la cara dentro de 0.15 mm |
| Cuerpo del cilindro | Zinc compatible con aluminio o latón | ADC12 / ZAMAK 5 | Mecanizado + anodizado | Concentricidad del taladro desde el troquel, no cortado |
| Recorrido del cerrojo | Inserto de acero o zinc | ZAMAK 5 | Chapado | Inserto endurecido para la cara de desgaste |
| Placa de cierre | Acero estampado | — | Chapado o en polvo | Generalmente no fundido |
| Carcasa de caja de cambios multipunto | HPDC de aluminio | ADC12 | Recubrimiento en polvo | Costillas para rigidez torsional |
| Tirador | Zinc o aluminio | ZAMAK / A380 | Pulido + laca | Pared uniforme para evitar hundimientos |
Zinc frente a aluminio para herrajes
La cuestión del zinc frente al aluminio domina la selección de materiales para herrajes, y la respuesta rara vez es “uno es mejor”. Se trata de lo que la pieza debe hacer.
El zinc (ZAMAK 3, ZAMAK 5, ZA8) gana en superficie y herramientas. Su temperatura de fundición es de aproximadamente 390 a 420 grados C frente a los 640 a 680 grados C del aluminio, por lo que los troqueles duran mucho más y los detalles cosméticos finos son más nítidos. El zinc también se platea maravillosamente: una pila estándar de cobre-níquel-cromo se adhiere directamente a la fundición, razón por la cual la mayoría de las palancas y tiradores cromados pulidos son de zinc. La resistencia al impacto a temperatura ambiente es alta, por lo que una palanca caída rara vez se agrieta. La desventaja es la densidad, de aproximadamente 6,6 a 6,7 g por centímetro cúbico, lo que importa para tiradores grandes donde el peso se siente incorrecto, y una temperatura de servicio continuo más baja, alrededor de 100 grados C.
El aluminio (ADC12, A380, EN AC-46000) gana en peso, resistencia y corrosión. Con 2,7 g por centímetro cúbico, es menos de la mitad de la masa, lo que se lee como “calidad” en palancas grandes y barras de tracción. El aluminio maneja entornos exteriores y costeros sin las preocupaciones galvánicas del zinc plateado, y el anodizado proporciona una cara dura, resistente a la abrasión y de color estable que el plateado lucha por igualar en exteriores. El costo es un troquel más caliente, una vida útil de la herramienta más corta y una superficie que necesita más trabajo para alcanzar un acabado espejo o satinado decorativo.
Nuestra regla general: los adornos decorativos interiores y las palancas pequeñas van de zinc por acabado y costo; los tiradores exteriores, los herrajes para mercados costeros o húmedos y las palancas grandes van de aluminio por peso y corrosión. Cubrimos el intercambio de materiales en detalle en nuestra guía de fundición a presión de zinc vs aluminio.
Expectativas de superficie cosmética para herrajes visibles
Los herrajes fallan en el mercado por apariencia mucho antes de fallar en función. La cara visible se juzga a un brazo de distancia bajo luz directa, por lo que la especificación de la superficie debe definirse numéricamente, no por adjetivos.
La clase de superficie impulsa toda la cadena del proceso. Calificamos las caras de los herrajes como:
- Clase A: espejo o satinado alto, sin líneas de flujo visibles, sin picaduras, utilizado en palancas y escudos en salas de exposición.
- Clase B: satinado uniforme o cepillado, líneas de flujo menores aceptables bajo el acabado, utilizado en cilindros y cubiertas de cajas de engranajes.
- Clase C: oculto o texturizado, utilizado en carcasas internas donde solo cuenta la función.
Las líneas de flujo, los cierres en frío y las marcas de expulsor son los tres defectos que arruinan los herrajes de Clase A. Provienen de un mal equilibrio de compuertas, baja velocidad de llenado o ventilación insuficiente en lugar de la aleación. Una vez que la pieza está fundida, eliminarlos cuesta dinero en pulido, por lo que el diseño del troquel y el perfil de inyección son donde se gana la batalla cosmética. Rutinariamente mantenemos una rugosidad de la cara del troquel de alrededor de Ra 0,8 a 1,6 micrómetros directamente de la herramienta, lo que le da a la celda de pulido un trabajo mucho menor.
La consistencia del color y el recubrimiento a lo largo de una corrida de producción es un criterio de aceptación que incluimos en el plan de calidad. Un lote de palancas que varía medio tono entre la mañana y la tarde es rechazado en la línea de ensamblaje, por lo que los parámetros de acabado se bloquean y monitorean, no se ajustan a ojo.
Resistencia y resistencia a la manipulación
Una cerradura solo es tan buena como su sección fundida más débil. Para herrajes, diseñamos para dos modos de falla: carga de entrada forzada y fatiga por actuación diaria.
Las cargas de entrada forzada se concentran en el área de retención del cilindro, el recorrido del cerrojo y los soportes de tornillo que sujetan la carcasa a la puerta. Dimensionamos estas secciones para que el material fundido ceda solo mucho más allá de la carga de prueba nominal. Para una cerradura de seguridad residencial, el sobre de prueba común es una carga lateral de 1.0 a 1.5 kN en el recorrido y un par en el tornillo de retención del cilindro cercano a 8 a 12 Nm; el fundido no debe mostrar grietas ni deformación permanente más allá de unas pocas décimas de milímetro. El zinc alcanza una resistencia a la tracción de alrededor de 280 a 330 MPa para ZAMAK 3 y un poco más para ZAMAK 5, mientras que el aluminio ADC12 alcanza cerca de 310 a 330 MPa con un módulo más alto, por lo que la geometría y la colocación de las nervaduras deciden el margen más que la elección de la aleación.
La resistencia a la manipulación también proviene de la geometría. Las paredes integrales alrededor del cilindro, las placas antitaladro insertadas en el troquel o después del fundido, y los soportes de tornillo profundos que no se pueden pelar a 10 Nm se diseñan, no se añaden después. Modelamos la ruta de carga temprano y colocamos material donde realmente viaja la fuerza, lo que es más barato que engrosar toda la pieza y agregar masa.
Las caras de desgaste, como la corredera del cerrojo y el contacto de la leva, son los lugares donde una superficie fundida no es suficiente. Especificamos un inserto endurecido localizado, una capa de recubrimiento más gruesa o una placa de desgaste de acero retenida en la cavidad del troquel para que la ruta de desgaste sea metal con metal contra una cara endurecida, no contra el fundido más blando.
Rendimiento contra la corrosión para uso en exteriores
Los herrajes para exteriores y costeros viven en un entorno hostil: niebla salina, ciclos de humedad y rayos UV. La aleación y el acabado deben elegirse juntos, porque una gran aleación bajo un recubrimiento deficiente aún se oxidará en un rasguño.
Los herrajes chapados en zinc dependen completamente de la pila de recubrimiento. Una buena capa de cobre, níquel brillante y cromo pasa de 48 a 96 horas de niebla salina neutra sin corrosión roja en la mayoría de los grados interiores, pero el uso costero exterior necesita un níquel más grueso o una base con recubrimiento de conversión más laca sellada. Los herrajes exteriores de aluminio se basan en anodizado o pintura en polvo. Una capa de anodizado de 10 a 15 micrómetros proporciona una buena resistencia a la abrasión y la corrosión, mientras que una capa de pintura en polvo de 60 a 80 micrómetros con un pretratamiento adecuado sobrevive de 500 a 1000 horas de niebla salina en nuestras muestras de calificación.
El diseño de drenaje y trampa en la pieza también es importante. Los bolsillos que retienen agua detrás de una cara decorativa aceleran la corrosión por hendidura, por lo que diseñamos el fundido con vías de drenaje y evitamos recesos profundos ciegos en el lado expuesto. Esta es una decisión de geometría de fundición a presión, no una ocurrencia tardía del acabado.
El aislamiento galvánico es el otro punto a vigilar. Los herrajes de aluminio montados contra puertas de acero sin barrera se picarán en el contacto. Especificamos arandelas de nylon, juntas aislantes o una pintura en polvo que une la junta para que la pieza fundida nunca sea el ánodo en la pareja.
Pulido robótico para superficies visibles y decorativas en volumen
Una vez que se establecen la aleación y el troquel, el acabado visible se produce en volumen mediante pulido automatizado, y aquí es donde las celdas de fabricación inteligente de DZ se ganan su lugar en una línea de herrajes. El pulido manual de palancas y escudos no escala: un pulidor hábil maneja unos pocos cientos de piezas por turno, la consistencia varía con la fatiga y el costo de la mano de obra en mercados como España o Japón hace que la pieza no sea competitiva.
Una celda de pulido robótico DZ opera un robot de 6 ejes con husillos conformes y una disposición de ruedas multietapa, generalmente sisal o banda abrasiva para el corte, luego ruedas de tela o cono de sisal con compuesto para el color, luego una etapa de pulido. Para palancas de zinc, típicamente comenzamos con un corte equivalente de grano de 120 a 240, pasamos a un corte de compuesto estilo Trípoli, luego a un compuesto de coloración de acabado blanco, manteniendo un objetivo de rugosidad superficial constante de alrededor de Ra 0.2 a 0.4 micrómetros para un espejo de sala de exposición. El tiempo de ciclo por palanca suele ser de entre 25 y 60 segundos, dependiendo del tamaño de la pieza y la clase de acabado.
La consistencia proviene del control de fuerza, no de una ruta fija. El robot mantiene una fuerza normal establecida contra la pieza a través de una cabeza flexible, por lo que un fundido que sobresale 0.2 mm en un área no raya ni falla. El compuesto se dosifica automáticamente para que la cara de la rueda permanezca cargada, y el desgaste de la rueda se rastrea para que el programa compense los ciclos de rectificado. El resultado es que el lote 10,000 se ve como el lote 1, que es lo que requiere un programa de herrajes de Clase A.
Para acabados satinados o cepillados, cambiamos la pila de ruedas por una banda abrasiva controlada o un cepillo radial, donde la dirección de la línea y el grano definen el aspecto. Esto se explica en nuestra guía de opciones de acabado de fundición a presión de aluminio, y el lado de la automatización se cubre en nuestra guía de automatización de acabado superficial para fundiciones.
Estructura de herramientas, volumen y costos
Las tiradas de hardware son grandes, por lo que la economía se rige por la vida útil del troquel, el tiempo de ciclo y los desechos, no solo por el precio unitario.
El coste de las herramientas y la vida útil del troquel difieren drásticamente según la aleación. Un troquel de zinc puede realizar entre 500.000 y más de 1.000.000 de disparos antes de ser reafilado en muchos programas de hardware debido a la baja temperatura de fundición. Un troquel de aluminio para la misma geometría puede realizar entre 100.000 y 300.000 disparos antes de una reparación de cavidad, y el grado de acero y el diseño de refrigeración deciden en qué extremo de ese rango se encuentra. Para un programa de menos de aproximadamente 200.000 piezas, las herramientas de zinc se amortizan mejor; por encima de eso, la menor masa de material del aluminio puede compensar la menor vida útil del troquel en piezas grandes.
El tiempo de ciclo determina el rendimiento. Los recortes de cerraduras de zinc a menudo ciclan en 25 a 45 segundos, incluida la solidificación, mientras que los herrajes competitivos de aluminio ciclan en 40 a 70 segundos con más refrigeración. Un troquel de múltiples cavidades duplica o triplica ese rendimiento para pequeños escudos, pero solo si la alimentación se equilibra para que cada cavidad se llene de manera idéntica.
Los desechos y la reelaboración son el coste silencioso. Una línea de hardware que envía un 2 por ciento de desechos cosméticos está tirando la mano de obra de acabado y pulido de esas piezas. Hacemos un seguimiento del rendimiento a la primera por código de defecto y cerramos el ciclo en el troquel y la celda robótica, porque una línea de flujo detectada en la fundición cuesta casi nada, mientras que el mismo defecto detectado después del acabado cuesta todo el stack de acabado.
El volumen también cambia la elección del acabado. Por debajo de unos pocos miles de piezas, el acabado manual está bien. A partir de unos pocos miles, una celda automatizada DZ se amortiza por la mano de obra, la consistencia y la capacidad de mantener una especificación cosmética que el trabajo manual no puede sostener a lo largo de un cambio de turno.
Lista de verificación de diseño antes de fabricar una pieza de herraje
Cerramos cada revisión de viabilidad de herrajes con una breve lista de verificación para que el programa no descubra un problema después de cortar el acero:
- Defina la clase de superficie visible (A, B o C) y el objetivo de rugosidad en micrómetros, no en palabras.
- Elija la aleación por el entorno y el peso, no por costumbre: zinc para interiores decorativos, aluminio para exteriores y tiradores grandes.
- Confirme el grosor de la pared y las secciones uniformes para evitar que el hundimiento y la porosidad queden fuera de las trayectorias de carga.
- Localice los bosses de tornillo y los puntos de apoyo de los pernos, luego modele la trayectoria de carga de entrada forzada y agregue material de nervio allí.
- Decida la estrategia de la cara de desgaste: inserto, placa gruesa o recubrimiento endurecido en la corredera y la leva.
- Especifique el stack de acabado y su objetivo de pulverización salina o UV para el mercado de ventas.
- Planifique la ruta de pulido: manual por debajo de bajo volumen, celda robótica DZ por encima, con control de fuerza para la consistencia.
- Establezca el rendimiento de primera pasada y los límites de desperdicio cosmético antes de la primera ejecución de producción.
La fundición a presión de cerraduras y herrajes para puertas es un ejercicio de equilibrio entre una superficie que el cliente ve y una estructura en la que el cliente confía. Bien hecho, el casting ofrece ambos a volumen. DZ Machinery construye las celdas robóticas de desbarbado, rectificado y pulido que convierten los castings de herrajes de zinc y aluminio en acabados consistentes de Clase A a ritmo de producción; si está planeando un programa de cerraduras o herrajes y desea revisar los dibujos de las piezas, la colada y el diseño de una celda de acabado con nuestro equipo de ingeniería, podemos realizar una estimación de viabilidad y tiempo de ciclo en sus componentes reales.