Marcas de Botadores en Piezas Fundidas a Presión: Causas y Soluciones Prácticas
Por qué aparecen las marcas de los expulsores
Una marca de expulsor es la huella que deja el pin al empujar la pieza solidificada fuera del macho o de la cavidad. Cada pieza fundida a presión se extrae con expulsores (o manguitos, o una placa extractora), y cada contacto de expulsor deja algún rastro. El rastro se convierte en un defecto cuando es más profundo de lo que la pieza puede soportar, o cuando se encuentra en una cara que debe permanecer limpia. La causa raíz es casi siempre la fuerza: la pieza no se libera libremente, por lo que los expulsores tienen que empujar con fuerza, y el empuje fuerte deforma el metal local.
Separamos las tres causas porque la solución difiere para cada una:
- Fuerza de expulsión demasiado alta: la pieza se agarra al macho porque el desmoldeo es bajo, el macho es largo o el encogimiento por contracción de la aleación es grande. Los expulsores deben aplicar una carga alta, y el metal local cede bajo la punta del expulsor. Esto es primero un problema de desmoldeo y geometría.
- Ubicación incorrecta de los expulsores: los expulsores se asientan donde la pared es delgada, donde una nervadura se une a una pared, o donde la sección ya está tensa por el llenado. La misma fuerza que sería inofensiva en un jefe sólido aboya una pared delgada.
- Diseño incorrecto del expulsor: el expulsor es demasiado pequeño para la carga, está desgastado o no tiene suficiente soporte, por lo que se hunde en la pieza en lugar de empujarla. Un expulsor de 6 mm al que se le pide que soporte una fuerza destinada a un expulsor de 10 mm deja una marca más profunda y ancha.
La interacción con el desmoldeo es lo que controlamos primero. En el artículo sobre reglas de ángulo de desmoldeo mostramos que más desmoldeo significa menos fuerza de expulsión significa marcas menos profundas. En una herramienta nueva, si aparecen marcas, la primera pregunta es si el macho se cortó al ángulo de desmoldeo especificado en el dibujo o por debajo de él; un macho 0,3° por debajo de la especificación marcará incluso con buenos expulsores.
También vemos marcas impulsadas por el proceso, no por la geometría. Una matriz que funciona caliente, o una pieza expulsada antes de que esté completamente sólida en el macho, es blanda y se aboya fácilmente; una pieza mantenida demasiado tiempo y encogida firmemente también necesita más fuerza. La temperatura de expulsión es un parámetro ajustado, no un número fijo, y la comprobamos antes de cambiar la disposición de los expulsores.
Clasificación de marcas: Abolladura, Deslizamiento y Roce
No todas las marcas son iguales, y la solución depende del tipo. Clasificamos tres:
Abolladura
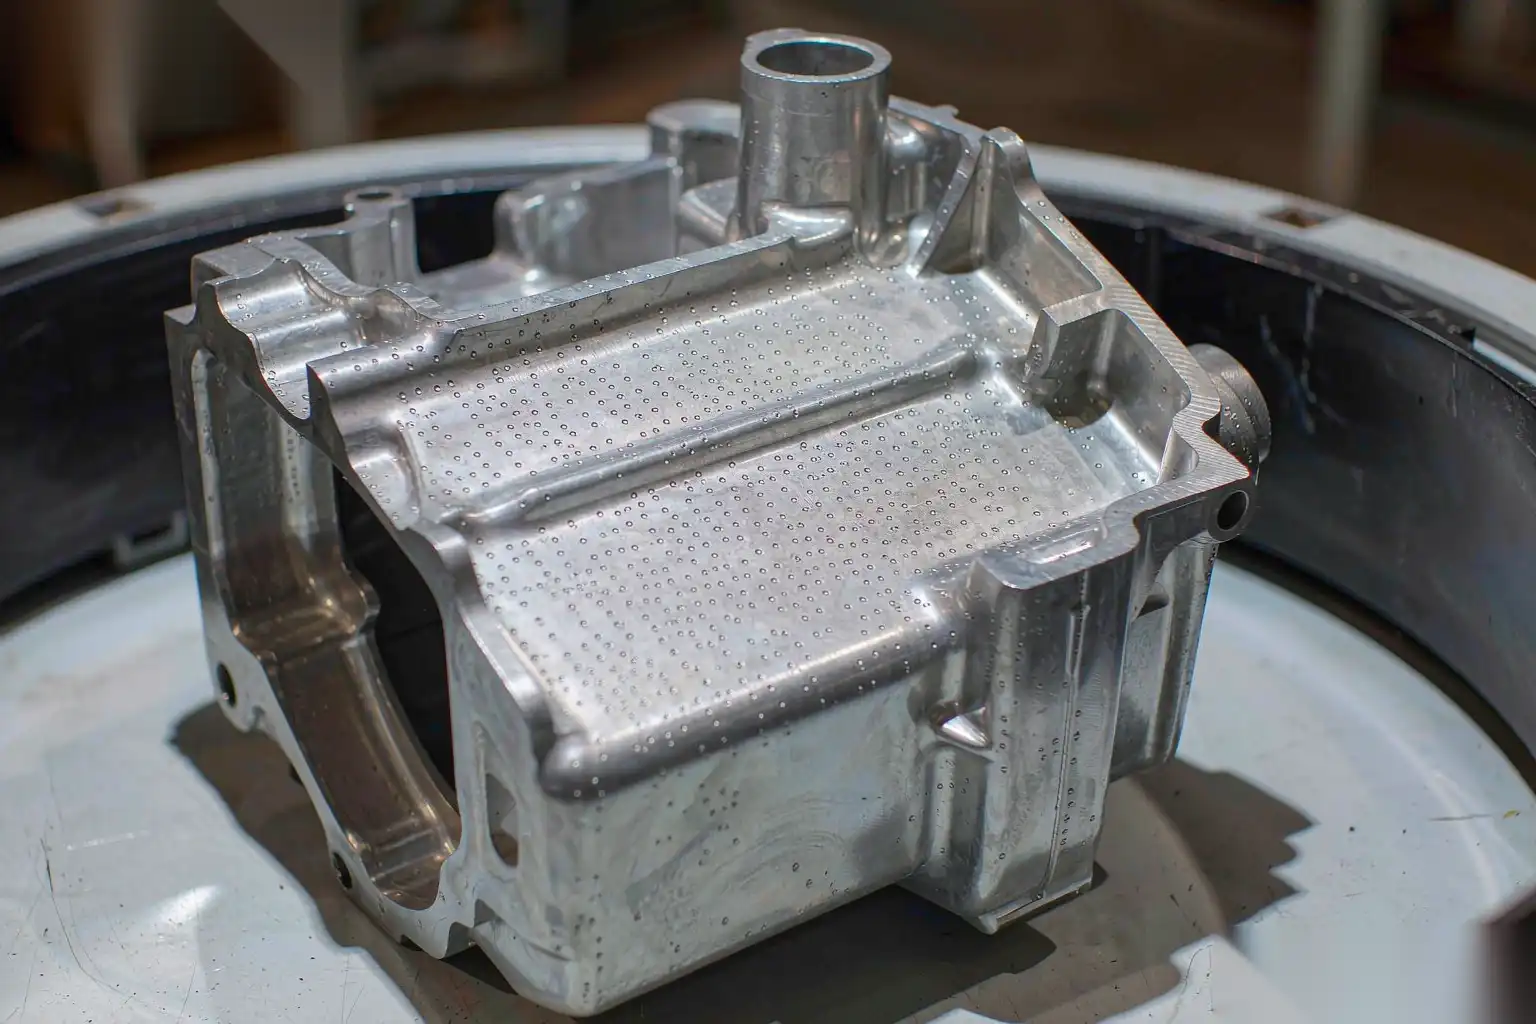
Una abolladura es una depresión local donde el expulsor empujó el metal hacia adentro. Es deformación plástica, no un deslizamiento superficial. Las abolladuras son redondas o con forma de pin, medibles en profundidad con un comparador o un perfilómetro, y no se quitan frotando. Una abolladura inferior a 0,05 mm en una cara no cosmética suele ser aceptada; una abolladura en una cara cosmética o mecanizada es un rechazo si excede el material de acabado.
Deslizamiento
Un deslizamiento es una capa delgada de metal empujada lateralmente por el expulsor, a menudo con un borde levantado. Ocurre cuando la cara del expulsor no está plana, cuando el expulsor está inclinado o cuando el metal local está blando en la expulsión. Un deslizamiento es peor que una abolladura para el acabado porque el borde levantado debe ser rectificado, y el metal deslizado puede doblarse sobre una cara cosmética y mostrarse como una línea similar a un flujo después del pulido.
Roce
Un roce es una marca arrastrada donde la pieza se desliza contra el macho al extraerse, dejando una raya de superficie perturbada. Los roces indican bajo desmoldeo, un macho pegajoso o lubricación inadecuada; corren a lo largo de la dirección de tracción y pueden cubrir una banda ancha, no solo el punto del expulsor. Un roce en una cara cosmética generalmente significa que toda la pared necesita más desmoldeo o que el macho necesita ser retexturizado.
Método de clasificación que utilizamos en una pieza rechazada:
- Seccione o perfile la marca para ver si es una depresión (abolladura), un labio (mancha) o una raya direccional (rozadura).
- Mida la profundidad contra el material de la cara acabada; si la parte superior de la marca está dentro del material, la celda de acabado puede eliminarla, y el defecto es un problema de coste de acabado, no un rechazo.
- Si la marca excede el material o es un labio de mancha en una cara visible, es un rechazo de herramienta o proceso, y lo arreglamos aguas arriba.
Este paso es importante porque los talleres a menudo culpan al pulidor por marcas que el pulidor puede eliminar, o aceptan marcas que el pulidor no puede. Los estándares de acabado superficial definen cuánto material se permite en cada cara especificada, y ese material es la línea entre “marca” y “rechazo”.”
Reubicación y redimensionamiento de pines
Cuando la marca es una abolladura por demasiada fuerza local, la primera solución es distribuir la fuerza. Un pin en una pared delgada se abollará; la misma fuerza total compartida por dos pines en una sección más rígida no lo hará. Reubicamos y redimensionamos según estas reglas:
- Mueva los pines de paredes y costillas delgadas a tetones sólidos adyacentes o secciones más gruesas a 10-15 mm de la zona de atasco, para que el empuje siga siendo efectivo pero el área de apoyo sea más fuerte.
- Añada pines en lugar de agrandar uno; tres pines de 8 mm distribuyen mejor la fuerza y marcan menos que un pin de 12 mm en el mismo lugar, porque involucran más de la estructura rígida de la pieza.
- Agrandar los pines solo donde la sección lo permita; un pin más grande necesita más recorrido de la platina y más acero libre a su alrededor, y deja una cicatriz más grande para acabar.
- Mantenga las puntas de los pines al ras con la cavidad al apagar; un pin que sobresale de la superficie deja una protuberancia elevada, un pin empotrado deja una abolladura y un escalón que el acabado debe rectificar.
También comprobamos el soporte del pin. Un pin con muy poca guía o un retorno desgastado muestra marcas de inclinación (manchas); un pin que ha perdido su resorte o su soporte se hunde. El mantenimiento de los pines es parte del plan de utillaje, y un juego de pines desgastado es una causa común al final de la vida útil de marcas que no estaban allí en el primer artículo.
La ubicación también afecta la ruta de acabado. Los pines en una cara a la que la celda robótica puede acceder están bien; los pines enterrados en un bolsillo al que el husillo no puede entrar dejan una marca que la celda no puede eliminar y la pieza se rechaza en la inspección. Colocamos los pines en caras accesibles siempre que la geometría lo permita, y marcamos las ubicaciones de los pines en el programa de acabado para que la celda planifique el paso.
La siguiente tabla muestra cómo dimensionamos los pines frente a la carga para aluminio a una temperatura de eyección típica:
| Diámetro del pin (mm) | Carga máxima segura (kN, aprox.) | Tensión de apoyo local (MPa) | Ubicación preferida | Marcar riesgo si está sobrecargado |
|---|---|---|---|---|
| 4 | 1.5-2.0 | 120-160 | Solo jefe sólido | Abolladura alta |
| 6 | 3.5-5.0 | 120-180 | Jefe o pared gruesa | Abolladura moderada |
| 8 | 6-9 | 120-180 | Base de pared o nervio | Abolladura baja |
| 10 | 10-14 | 120-180 | Sección gruesa | Bajo, pero cicatriz grande |
| Manga (12-20) | 15-30 | Inferior, distribuido | Alrededor del núcleo | Más bajo, mejor para núcleos |
Estas cargas asumen un núcleo pulido y un tiro adecuado; con tiro bajo o textura, reduzca la carga segura en un 30-50%.
Uso de camisas expulsoras para núcleos
Cuando la marca está en un núcleo, la solución a menudo es dejar de empujar la pieza fuera del núcleo y, en su lugar, empujar el núcleo a través de la pieza, o empujar una camisa que soporte la pieza mientras el núcleo se retrae. Una camisa expulsora es un tubo alrededor del núcleo; la camisa avanza y desmolda la pieza del núcleo mientras el núcleo permanece en su lugar o se retrae ligeramente. La carga se distribuye sobre la circunferencia completa de la camisa en lugar de un punto, por lo que la marca local es mucho menos profunda y a menudo invisible.
Especificamos camisas cuando:
- El núcleo es largo y la pieza lo agarra con fuerza; los pasadores de punta abollan la base del jefe.
- La característica es un orificio profundo o un jefe que debe permanecer redondo; una camisa mantiene el interior recto durante el desmoldeo.
- La pieza es cosmética en la cara de núcleo; la camisa deja un anillo limpio, no una marca de pin.
Las camisas añaden coste: una camisa necesita su propia guía, su propio retorno y un ajuste cercano al núcleo para evitar rebabas en un anillo. Pero en un saliente cosmético profundo son más baratas que desechar piezas por marcas en una tirada larga. Dimensionamos la pared de la camisa para que soporte la carga de la tira sin desviarse hacia el núcleo, y confirmamos que la separación de la camisa deja una línea de rebaba que la celda de desbarbado puede alcanzar.
Una placa expulsor es la versión más grande de la misma idea: una placa que empuja toda la pieza fuera de la cavidad a la vez, distribuyendo la fuerza sobre toda la cara de separación. Usamos placas expulsoras en piezas planas con muchas características delgadas donde los pines individuales marcarían o doblarían las paredes. El coste es una segunda placa móvil y más altura de troquel, pero para un panel de pared delgada elimina marcas que los pines no pueden.
Preparación de la superficie para que el pulido automatizado elimine las marcas residuales
La mayoría de las marcas de expulsores no se rechazan; se terminan. El trabajo de la herramienta y el proceso aguas arriba es mantener las marcas dentro del material de acabado, y el trabajo de la celda de pulido robótico es eliminarlas de manera consistente. Preparamos la pieza para que la celda tenga éxito:
- Mantener las marcas por debajo del material especificado. Una cara cosmética acabada a Ra 0.8 después de una eliminación de 0.10 mm puede absorber una abolladura de 0.08 mm; una abolladura de 0.15 mm no puede y es un rechazo. El ángulo de desmoldeo y el área del pin establecen esto.
- Mantener las marcas en caras accesibles. Una marca que el husillo o la correa no pueden tocar es un rechazo independientemente de la profundidad. Colocamos los pines teniendo en cuenta la trayectoria de acabado.
- Evitar labios de arrastre. Un arrastre dobla el metal sobre la cara y el pulidor abre una línea; los pines planos y al ras y la temperatura de eyección correcta evitan los arrastres mejor que cualquier programa de pulido.
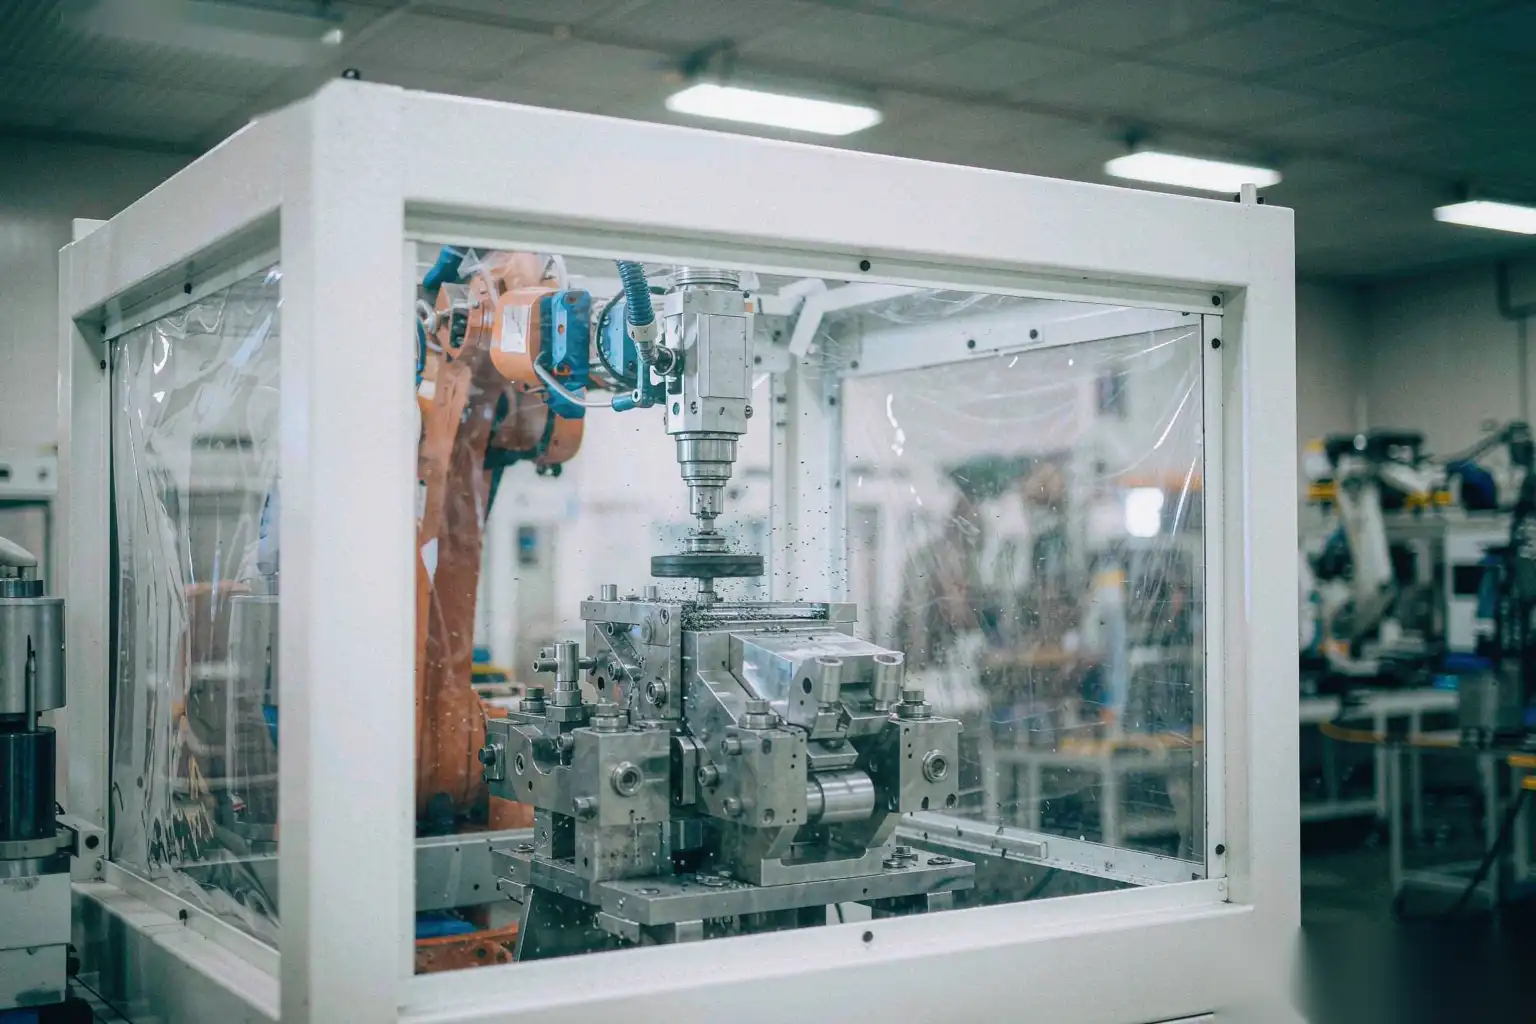
La celda de pulido robótico que construimos maneja las marcas residuales como parte del pase normal. Una celda de desbarbado y rectificado automatizado con control de fuerza sigue la superficie de la pieza y elimina la abolladura superficial en el mismo pase que la rebaba de la línea de separación, manteniendo el material según la especificación. Donde las marcas son más profundas o en una cara más ajustada, añadimos una segunda etapa de pulido con un medio más fino, y ajustamos el material para que la marca se elimine sin rectificar en exceso la cara circundante (el rectificado excesivo cambia el contorno y puede romper la planitud).
Verificamos que la celda elimina las marcas midiendo antes y después en un conjunto de muestras:
- Perfilar la profundidad de la marca en 10 piezas antes del acabado.
- Ejecutar la celda con los parámetros cotizados.
- Perfilar las mismas caras después; confirmar que las marcas están dentro de la tolerancia de la cara acabada y que no se introdujo ningún error de contorno nuevo.
- Bloquear los parámetros solo después de que esto pase; una celda ajustada para eliminar rebabas pero no marcas se desviará una vez que aumente el volumen de producción.
El enlace a la clasificación de defectos es directo: la defectos y soluciones en fundición de aluminio a presión vista trata las marcas de eyección como un defecto de proceso controlable, y la celda de pulido es la última línea que convierte una marca controlada en una superficie aceptable.
Cuando las marcas se convierten en un rechazo de clase cosmética
Una marca pasa de “terminado” a “rechazado” en el punto en que excede el stock de acabado en una cara que debe permanecer limpia, o donde es una mancha o rozadura que el pulido abre en una línea visible. Establecemos el umbral de rechazo en el dibujo, no en la planta, porque un umbral indefinido se discute en cada turno.
Las reglas de rechazo que documentamos:
- Cara cosmética, stock especificado 0.10 mm: cualquier abolladura más profunda de 0.10 mm, cualquier mancha, cualquier rozadura = rechazar.
- Cara estructural no cosmética: abolladuras inferiores a 0.15 mm aceptadas si no rompen el grosor de la pared o la función; más profundas = revisar.
- Cara mecanizada: la marca dentro de la tolerancia de mecanizado se elimina por CNC; marca por debajo de la tolerancia = rechazo porque la cara mecanizada la mostraría.
- Cara de sellado: cualquier marca que rompa la banda de sellado = rechazo, porque la prueba de fugas fallará independientemente del pulido.
El costo de un rechazo no es solo la pieza; es el minuto de acabado perdido y la carga de inspección. Por lo tanto, inclinamos el diseño de la herramienta hacia marcas que siempre se puedan acabar: suficiente ángulo de desmoldeo, suficiente área de pasador, manguitos en machos, caras de pasador accesibles. La celda posterior funciona con un rendimiento estable en lugar de luchar contra marcas variables de pieza a pieza.
Cuando un lote muestra marcas crecientes, el orden de diagnóstico es: verificar la temperatura de eyección (abolladuras de pieza blanda), verificar el ángulo de desmoldeo realmente cortado (machos que se atascan por debajo de la especificación), verificar los pasadores (desgastados, inclinados, empotrados), luego verificar el proceso (molde caliente, eyección tardía). Lo arreglamos en ese orden porque se mueve de lo más barato a lo más caro, y la mayoría de los problemas de marcas son la temperatura de eyección o los pasadores desgastados, no el diseño original de la herramienta.
El equipo de ingeniería de fabricación inteligente de DZ diseña la disposición de los pasadores expulsores, los manguitos y las celdas de pulido robótico como un paquete, de modo que las marcas se mantengan dentro del material de acabado por la herramienta y se eliminen de manera consistente por la celda desde la primera ejecución. Si está viendo rechazos por marcas de expulsión o altos costos de pulido, envíenos el modelo de la pieza y algunas muestras y mapearemos las marcas y le devolveremos una propuesta de pasador, manguito y acabado juntas.