


Fundición a presión de aluminio vs Fundición en arena: proceso, costo y cuándo elegir cada uno
Por qué importa la elección entre fundición a presión y fundición en arena
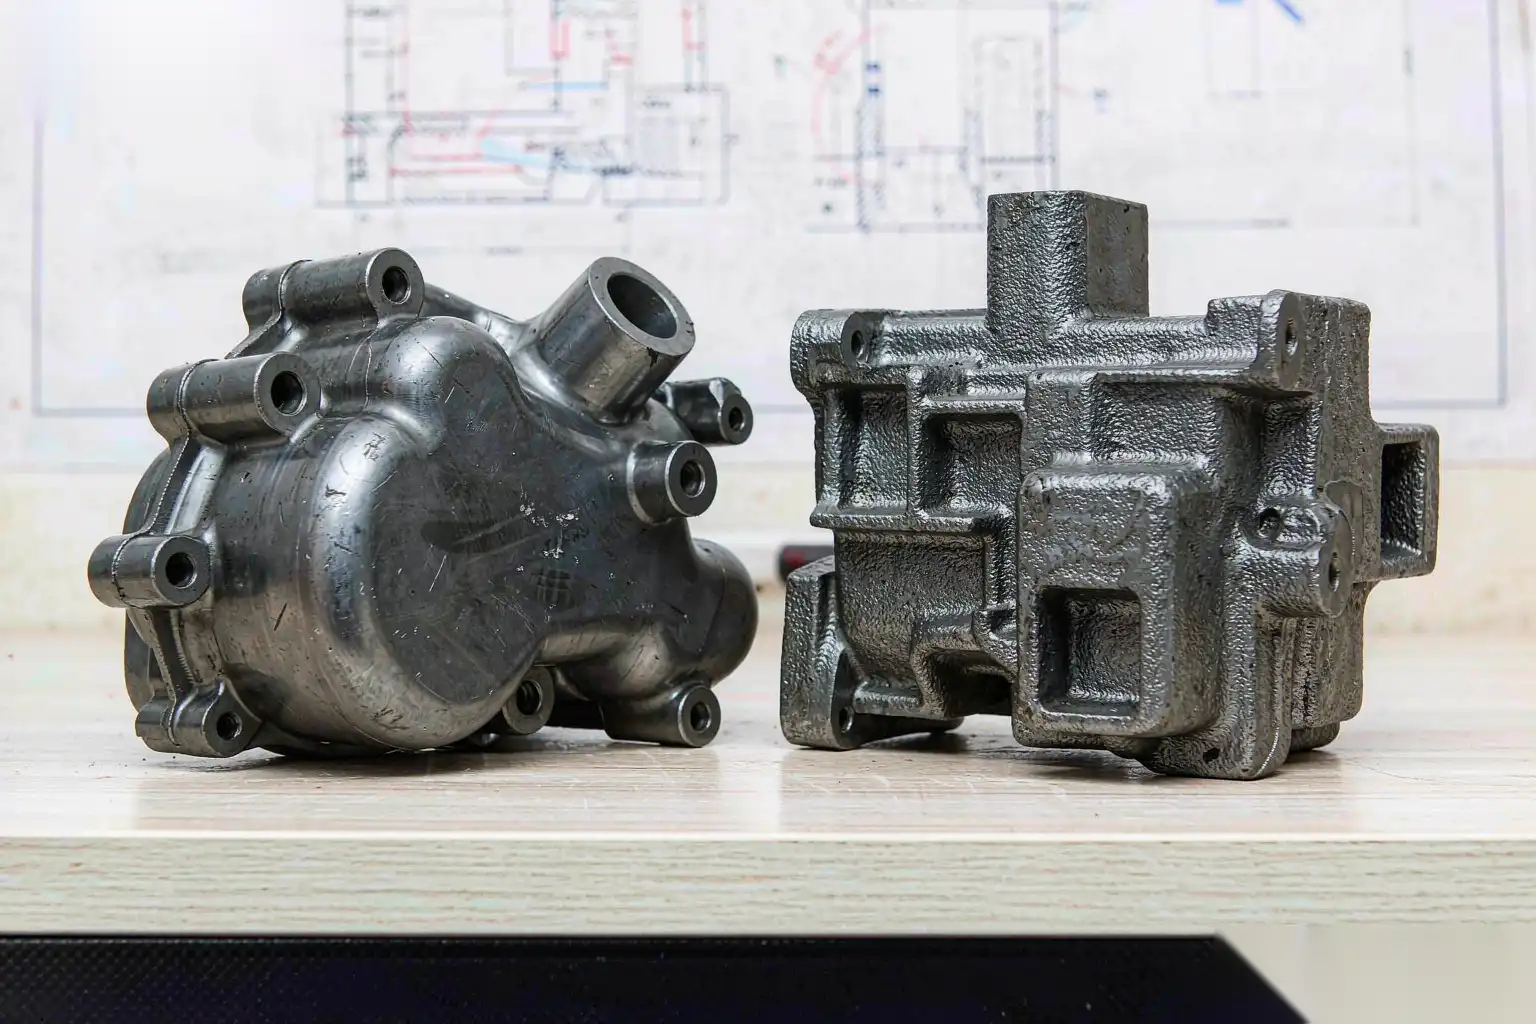
Las piezas de aluminio se fabrican mediante muchos procesos de fundición diferentes, pero los dos más comunes son la fundición a presión y la fundición en arena. Son muy diferentes en sus aspectos económicos, capacidades y aplicaciones ideales.
Elegir el proceso incorrecto significa ya sea:
- Pagando de más por un proceso que supera sus requisitos (por ejemplo, fundir a presión un prototipo de bajo volumen)
- Especificando una capacidad inalcanzable de un proceso que no puede ofrecerlo (por ejemplo, esperar tolerancias ajustadas en fundición en arena)
Este artículo explica el marco de decisión para que puedas hacer la elección correcta para tu proyecto.
Resumen del proceso
Fundición a presión
El aluminio fundido se inyecta en un molde de acero reutilizable bajo alta presión (30-100 MPa) y alta velocidad. El molde se enfría con agua en su interior. Los tiempos de ciclo son de 30 segundos a 5 minutos.
Características clave:
- Alta tasa de producción (mejor para volúmenes altos)
- Paredes delgadas posibles (mínimo de 1.0-1.5 mm)
- Acabado superficial excelente (Ra 3.2-6.3 µm en estado de fundición)
- Tolerancias ajustadas (±0.10 mm por 25 mm)
- Alto costo de herramientas ($15,000-100,000+)
- Limitado a aleaciones no tratables térmicamente en HPDC estándar
Fundición en arena
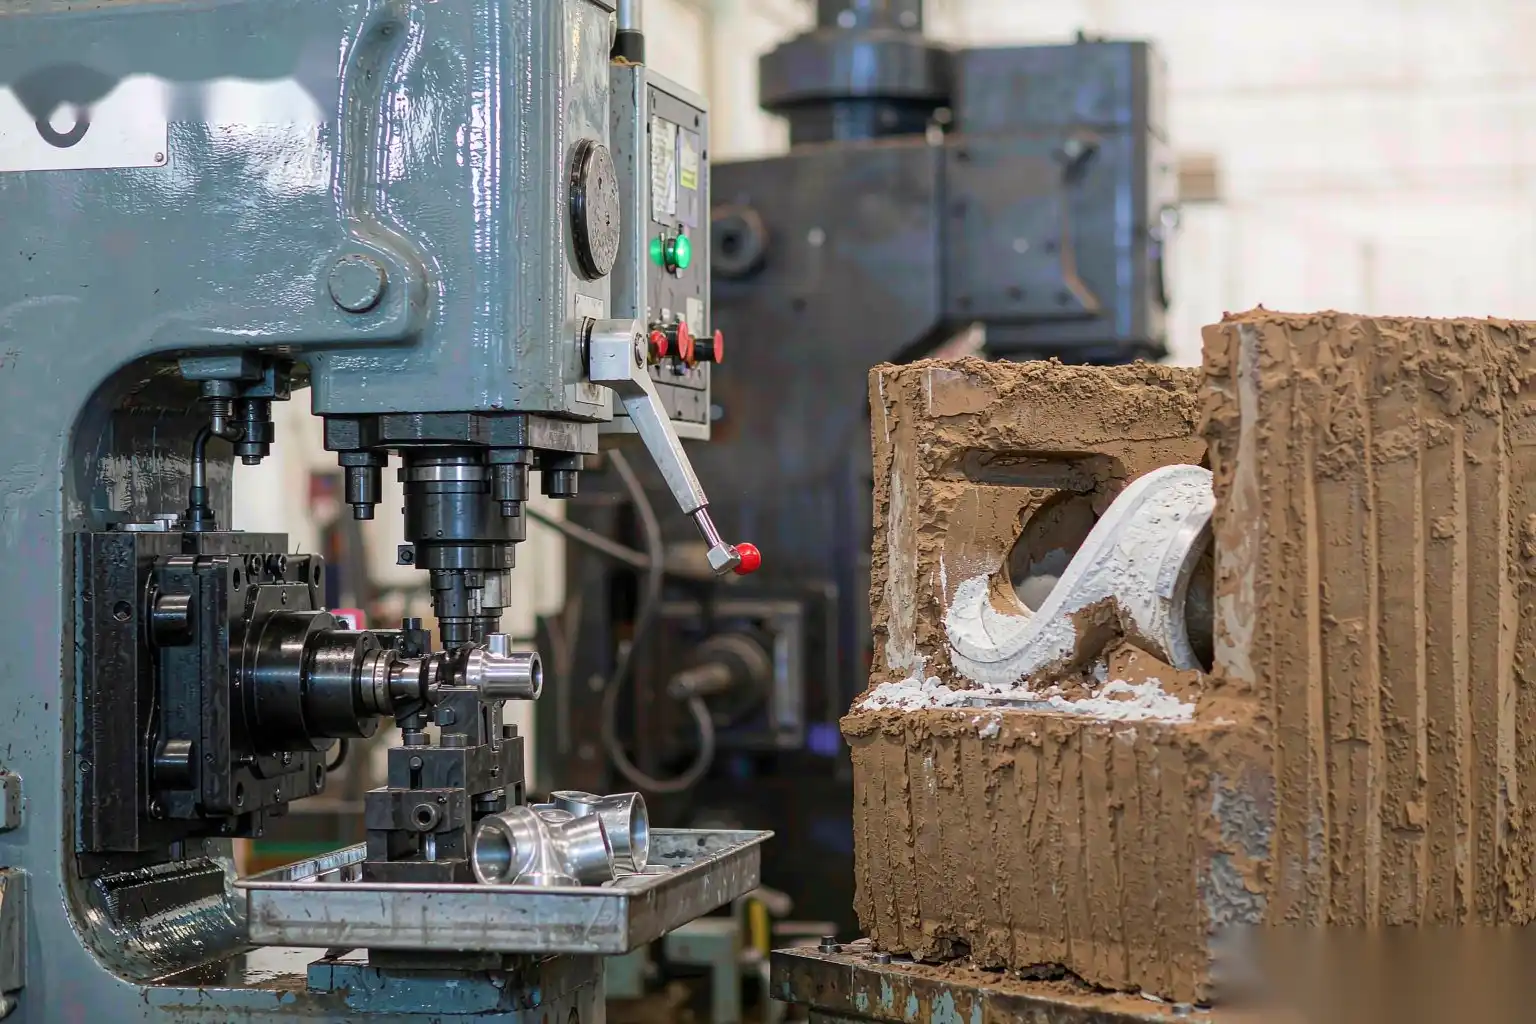
El aluminio fundido se vierte en un molde de arena de un solo uso. El molde se rompe para liberar la pieza. La arena se recicla para el siguiente molde. Los tiempos de ciclo son de 1 a 4 horas por molde, pero se pueden producir múltiples moldes en paralelo.
Características clave:
- Tasa de producción más baja (mejor para volúmenes bajos a medianos)
- Se requieren paredes más gruesas (mínimo de 3-5 mm, a menudo más gruesas)
- Acabado superficial más áspero (Ra 6.3-25 µm en estado de fundición)
- Tolerancias más laxas (±0.5-1.5 mm)
- Costo de herramientas bajo ($1,000-5,000 para un patrón simple)
- Se puede usar cualquier aleación de aluminio, incluyendo grados tratables térmicamente
Tabla comparativa
| Factor | Fundición a presión | Fundición en arena |
|---|---|---|
| Tiempo de ciclo por pieza | 30s-5min | 10 min-2 hr |
| Espesor mínimo de pared | 1.0-1.5 mm | 3-5 mm (a menudo 5-8 mm) |
| Peso máximo de la pieza | típicamente <20 kg | Posible más de 100 kg |
| Tolerancia (lineal) | ±0.10-0.20 mm | ±0.50-1.50 mm |
| Acabado superficial (como fundido) | Ra 3.2-6.3 µm | Ra 6.3-25 µm |
| Ángulo de inclinación requerido | 1-3° | 1-3° (más crítico debido a la rigidez del molde) |
| Porosidad interna | más alto (gas) | más bajo (llenado por gravedad) |
| Resistencia mecánica (como fundido) | moderado | bueno a excelente (tratamiento térmico posible) |
| Tratamiento térmico posible | no (Ampollas A380) | sí (T6, T5) |
| Costo de herramientas | $15,000-100,000+ | $1,000-5,000 (solo patrón) |
| Costo por pieza (a escala) | $2-10 (alto volumen) | $10-50 (bajo volumen) |
| Volumen de producción | alto (más de 1.000/año) | bajo a medio (1-5.000/año) |
| Aleaciones adecuadas | A380, A383, A384, A390, A413 | cualquier aleación de aluminio |
| Aplicaciones típicas | electrónica de consumo, soportes automotrices, iluminación | gran estructura, prototipos, bajo volumen |
Cuándo elegir fundición a presión
La fundición a presión es la opción correcta cuando:
- El volumen de producción es alto (más de 5.000 piezas/año, con punto de equilibrio entre 1.000-3.000)
- La pieza es compleja con características internas o geometría intrincada
- Se necesitan tolerancias ajustadas son necesarias en características como fundidas
- Se requiere acabado superficial cosmético es necesario
- El tiempo de ciclo importa (la tasa de producción es crítica)
- El tratamiento térmico NO es necesario para la aplicación
La fundición a presión domina en electrónica de consumo, iluminación, soportes automotrices y la mayoría de las fundiciones industriales de alto volumen.
Cuándo elegir fundición en arena
La fundición en arena es la opción correcta cuando:
- El volumen de producción es bajo (menos de 5.000 piezas/año, a menudo entre 1 y 1.000)
- La pieza es grande (más de 20 kg o más de 500 mm en cualquier dimensión)
- Se requiere tratamiento térmico (T6 para alta resistencia)
- Se aceptan tolerancias más laxas (solo dimensiones como-cast, acabado mecanizado posteriormente)
- La elección de la aleación es fundamental (aleaciones especiales no disponibles en fundición a presión)
- Baja inversión inicial en herramientas es necesario
- Prototipo o preproducción volúmenes
La fundición en arena es común para piezas estructurales aeroespaciales, grandes carcasas de bombas, piezas prototipo y cualquier aplicación donde el volumen no justifica la inversión en herramientas de fundición a presión.
Comparación de costos
Para una pieza de aluminio hipotética que pesa 5 kg:
Estimación de costos de fundición a presión
- Herramientas: $40.000 (matriz de un solo cavidad)
- Costo por pieza: $15-30 (material + fundición + acabado + acabado simple)
- Amortización de herramientas (a 10.000 piezas/año): $4,00/pieza
- Total por pieza: $19-34
Estimación de costos de fundición en arena
- Herramientas: $3.000 (modelo de madera o resina)
- Costo por pieza: $30-80 (material + fundición + limpieza + tratamiento térmico si es necesario)
- Amortización de herramientas (a 1.000 piezas/año): $3,00/pieza
- Total por pieza: $33-83
El cruce de costos depende en gran medida del volumen. Para volúmenes muy bajos (1-100 piezas), la fundición en arena es mucho más económica a pesar del mayor costo por pieza. Para volúmenes muy altos (100.000+ piezas), la fundición a presión gana en economía de ciclo.
Cuando la Calculación de Costos se Inclina Hacia la Fundición a Presión
Para la mayoría de las piezas de aluminio, la fundición a presión se vuelve la opción más económica alrededor de 2,000-5,000 piezas/año. Por encima de este volumen:
- Amortización de las herramientas se vuelve manejable
- Ahorro en tiempo de ciclo acumular
- Calidad y consistencia por pieza mejorar
- Utilización de material es mejor (menos desperdicio por pieza)
Para piezas donde el volumen permanecerá por debajo de 1.000 piezas/año, la fundición en arena casi siempre es más barata. Para piezas donde el volumen excederá las 10.000 piezas/año, la fundición a presión casi siempre es más económica.
Tolerancias y acabado superficial
Los dos procesos difieren drásticamente aquí:
Tolerancias en fundición a presión
- Dimensiones lineales: ±0.10 mm por cada 25 mm típicamente
- Planitud: 0.10-0.30 mm por cada 100 mm
- Acabado superficial: Ra 3.2-6.3 µm en estado de fundición
- Ángulo de escuadra: 1-3° (obligatorio para la eyección)
Tolerancias en fundición en arena
- Dimensiones lineales: ±0.50-1.50 mm (típico para arena verde), ±0.30-0.80 mm (para arena con resina)
- Planitud: 1.0-3.0 mm por cada 100 mm
- Acabado superficial: Ra 6.3-25 µm como fundido
- Ángulo de escuadra: 1-3° (aún requerido)
Si su pieza requiere tolerancias mecanizadas, ambos procesos pueden entregarlas (la mecanización se realiza después del fundido). Pero la tolerancia de fundición importa para características que no son mecanizadas.
Compatibilidad con Tratamiento de Superficie
Ambos procesos pueden aceptar los mismos tratamientos de superficie:
- Anodizado (Tipo II y III): ambos compatibles
- Recubrimiento en polvo: ambos compatibles
- Pintura líquida: ambos compatibles
- Recubrimiento metálico: más común en piezas de fundición en arena históricamente, pero ambos pueden ser recubiertos
El acabado superficial de fundición afecta la apariencia después del acabado. Las piezas de fundición a presión tienen una superficie inicial más suave, lo que puede reducir el costo de acabado.
Propiedades Mecánicas
Fundición a presión A380 (Como fundido)
- Resistencia a la tracción: 320-360 MPa
- Resistencia a la fluencia: 160-180 MPa
- Alargamiento: 3-3.5%
- Dureza: 75-85 HB
- Tratamiento térmico: no aplicable
Fundición en arena A356-T6 (Tratada térmicamente)
- Resistencia a la tracción: 260-310 MPa
- Resistencia a la tracción: 180-240 MPa
- Elongación: 6-10%
- Dureza: 80-95 HB
- Tratamiento térmico: estándar T6
Las piezas de fundición en arena con tratamiento térmico T6 tienen una ductilidad y elongación significativamente mejores que la fundición a presión A380. Para piezas estructurales o críticas para la seguridad donde la ductilidad es importante, la fundición en arena con T6 es la mejor opción.
Un Marco de Decisión
Utilice este marco para elegir:
- ¿Cuál es el volumen de producción?
– Menos de 1.000/año → fundición en arena (probablemente)
– 1.000-5.000/año → depende de otros factores
– Más de 5.000/año → fundición a presión (probablemente)
– Continúe al paso 2 si no está seguro
- ¿Se requiere tratamiento térmico?
– Sí → fundición en arena (o HPDC al vacío)
– No → continuar
- ¿La pieza pesa más de 20 kg o mide más de 500 mm?
– Sí → fundición en arena (probablemente)
– No → continuar
- ¿Se requieren tolerancias estrictas en las características de fundición?
– Sí → fundición a presión
– No → continuar
- ¿La pieza es compleja con características internas?
– Sí → fundición a presión
– No → cualquiera de los procesos puede funcionar
- ¿Cuál es el costo total del programa durante la vida del producto?
– Calcular y comparar
El marco cubre la mayoría de los casos. La decisión final debe involucrar revisiones de DFM con proveedores de fundición a presión y de arena.
Oportunidades de Optimización de Costes
Para Proyectos de Fundición a Presión
- Aumentar volumen para amortizar las herramientas
- Reducir el tiempo de ciclo mediante mejor enfriamiento de los moldes
- Mejorar el rendimiento mediante mejor control del proceso
- Optimizar la elección de aleaciones para usar la aleación más económica aceptable
Para Proyectos de Fundición en Arena
- Usar un molde sin horno o con enlace de resina para tolerancias más ajustadas (cuando sea necesario)
- Tratamiento térmico de manera estratégica para reducir el coste de la aleación
- Usar núcleos para características internas reducir el mecanizado
- Optimizar el vertido y el diseño del tapón de llenado reducir defectos
Diferencias en la Verificación de Calidad
Los dos procesos también difieren en cómo se verifica la calidad en producción. El control de calidad en fundición a presión depende en gran medida del monitoreo del proceso: datos del perfil de disparo, trazas de presión en la cavidad y temperatura del molde se registran en cada ciclo, y se aplica control estadístico de procesos (CEP) a dimensiones críticas a lo largo de una producción. La inspección por rayos X o CT se utiliza para piezas donde importa la porosidad interna, generalmente en una muestra.
El control de calidad en fundición en arena da más peso a la certificación del material y a las pruebas destructivas, porque cada molde es único y es más difícil detectar automáticamente la deriva del proceso. Las barras de prueba fundidas junto a las piezas se someten a pruebas de tracción para verificar las propiedades mecánicas, y la inspección radiográfica se aplica con mayor frecuencia como rutina en lugar de una revisión por muestreo. Para piezas críticas de fundición en arena, la radiografía 100% de áreas de alta tensión es una práctica estándar en aplicaciones aeroespaciales y que contienen presión.
Para los compradores, esto significa que el paquete de calificación difiere: los programas de fundición a presión enfatizan estudios de capacidad del proceso (Cpk) y datos de monitoreo ciclo a ciclo, mientras que los programas de fundición en arena enfatizan informes de pruebas de materiales, películas radiográficas y documentación de reparaciones de soldadura.
Cuando Ambos Procesos Viven en el Mismo Programa
La cuestión de fundición a presión versus fundición en arena generalmente se plantea como un dilema, pero los programas de hardware maduros a menudo ejecutan ambos procesos lado a lado — deliberadamente. El patrón común: la fundición a presión realiza las piezas principales de alto volumen donde la economía del ciclo domina, mientras que la fundición en arena se encarga de las variantes de bajo volumen, los miembros estructurales sobredimensionados y cada iteración de cambio de ingeniería que de otro modo dejaría sin uso un molde de acero. Una familia de productos con un modelo de alta producción y doce variantes de cola larga es un caso típico: fundir en presión el conducto, fundir en arena la cola, y ninguno de los procesos realiza el trabajo del otro.
La misma lógica rige el ciclo de vida del programa. Los prototipos de fundición en arena validan el diseño a través de la producción temprana; cuando el volumen cruza la línea de unos pocos miles al año y el diseño se ha estabilizado tras su segunda o tercera revisión, se ordena el molde y la pieza migra. Las empresas que omiten la migración porque la pieza de fundición en arena funciona terminan pagando precios de fundición en arena para siempre en piezas cuyo volumen hace mucho tiempo justificaba un molde de presión.
La estrategia de acabado debe migrar con la pieza. Las superficies de fundición en arena llegan más ásperas y necesitan una limpieza más intensiva, mientras que las piezas de fundición a presión de un molde saludable requieren un desbarbado ligero y un pulido dirigido — y la célula robótica configurada para uno no es automáticamente adecuada para el otro. Los programas de maquinaria DZ preparan células de acabado para clientes en exactamente este punto de transición: cuando una pieza pasa de fundición en arena a fundición a presión, reprogramamos los procesos de desbarbado y pulido según el nuevo patrón de rebabas y superficie, reutilizando generalmente el mismo hardware y accesorios de la célula. La migración entonces cuesta un proyecto de programación, no una nueva línea de capital — una razón más para elegir un socio de acabado que planifique para que tus volúmenes cambien en lugar de uno que solo cotice la pieza que tienes hoy.
Preguntas Frecuentes sobre Fundición a Presión vs Fundición en Arena
¿Se pueden hacer fundiciones a presión en cualquier aleación de aluminio?
No. La fundición a presión HPDC estándar trabaja con A380, A383, A384, A390 y A413. La fundición en arena funciona con todas las aleaciones de aluminio, incluyendo grados tratables térmicamente como A356, A357 y A201.
¿Se pueden hacer fundiciones en arena tan delgadas como las de fundición a presión?
No. El grosor mínimo de pared en fundición en arena suele ser de 3-5 mm, a menudo 5-8 mm para producción robusta. La fundición a presión puede llegar a ser tan delgada como 1.0-1.5 mm.
¿Qué proceso es más rápido para prototipado?
La fundición en arena es más rápida para prototipado porque la fabricación de moldes (un patrón de madera o resina) toma días, no semanas. Un molde para fundición a presión tarda de 6 a 10 semanas.
¿Se pueden hacer fundiciones en arena con el mismo acabado que las de fundición a presión?
El acabado en estado bruto es más áspero en fundición en arena, pero después de mecanizado y tratamiento superficial, el acabado final puede ser similar. Sin embargo, las fundiciones en arena generalmente requieren más trabajo de acabado para lograr la misma calidad superficial que las de fundición a presión.
Una Recomendación Práctica
Para una pieza nueva de aluminio, obtén cotizaciones de al menos un fundidor a presión y uno en arena durante la fase de DFM. Cada uno te dará diferentes recomendaciones de diseño y estimaciones de costo. La elección correcta suele quedar clara después de estas conversaciones.
En DZ Smart Manufacturing, nuestras células de acabado robótico trabajan con piezas de aluminio tanto de fundición a presión como en arena. El proceso de acabado es similar, pero la selección de abrasivos y los parámetros del ciclo difieren. Si estás eligiendo entre fundición a presión y fundición en arena y quieres una segunda opinión, nuestro equipo de ingeniería puede revisar tus dibujos y ofrecerte una comparación de procesos con estimaciones de costo.
Mira cómo nuestro acabado automatizado maneja ambos tipos de fundición



