Cómo Elegir un Fabricante de Fundición de Zinc: Guía para Compradores
Por qué el fundido a presión de zinc es una decisión diferente al aluminio
El fundido a presión de zinc (utilizando aleaciones Zamak o ZA) tiene un conjunto diferente de compensaciones que el aluminio:
- Punto de fusión más bajo (380-420°C frente a 660°C para el aluminio) lo que significa menor coste energético, mayor duración de la matriz y ciclos de producción más rápidos.
- Mayor densidad (6.6-7.1 g/cm³ frente a 2.7 g/cm³ para el aluminio) — piezas más pesadas, lo cual es una ventaja para aplicaciones de “sensación premium” como grifos de baño, herrajes de puertas y electrónica de consumo.
- Acabado superficial superior en estado de fundición — los fundidos de zinc pueden ser pulidos hasta obtener un acabado casi espejo y plateados con excelentes resultados. Por eso, la industria de herrajes de baño está dominada por el fundido a presión de zinc.
- Tolerancias más ajustadas en estado de fundición — el zinc puede mantener ±0.03 mm en características pequeñas frente a ±0.05-0.10 mm para el aluminio.
- Costo de material más alto por kg — el zinc es aproximadamente 2-3 veces más caro por kg que el aluminio, pero el tamaño menor de las piezas y el ciclo de producción más rápido suelen compensar esto.
Un fabricante que destaca en fundición a presión de aluminio no es automáticamente un buen fabricante de fundido a presión de zinc. Las máquinas de fundición en cámara caliente utilizadas para zinc son equipos diferentes, con operadores diferentes, grados de acero de matriz diferentes y parámetros de proceso distintos.
Qué buscar en un fabricante de fundido a presión de zinc

1. Capacidad de la máquina en cámara caliente
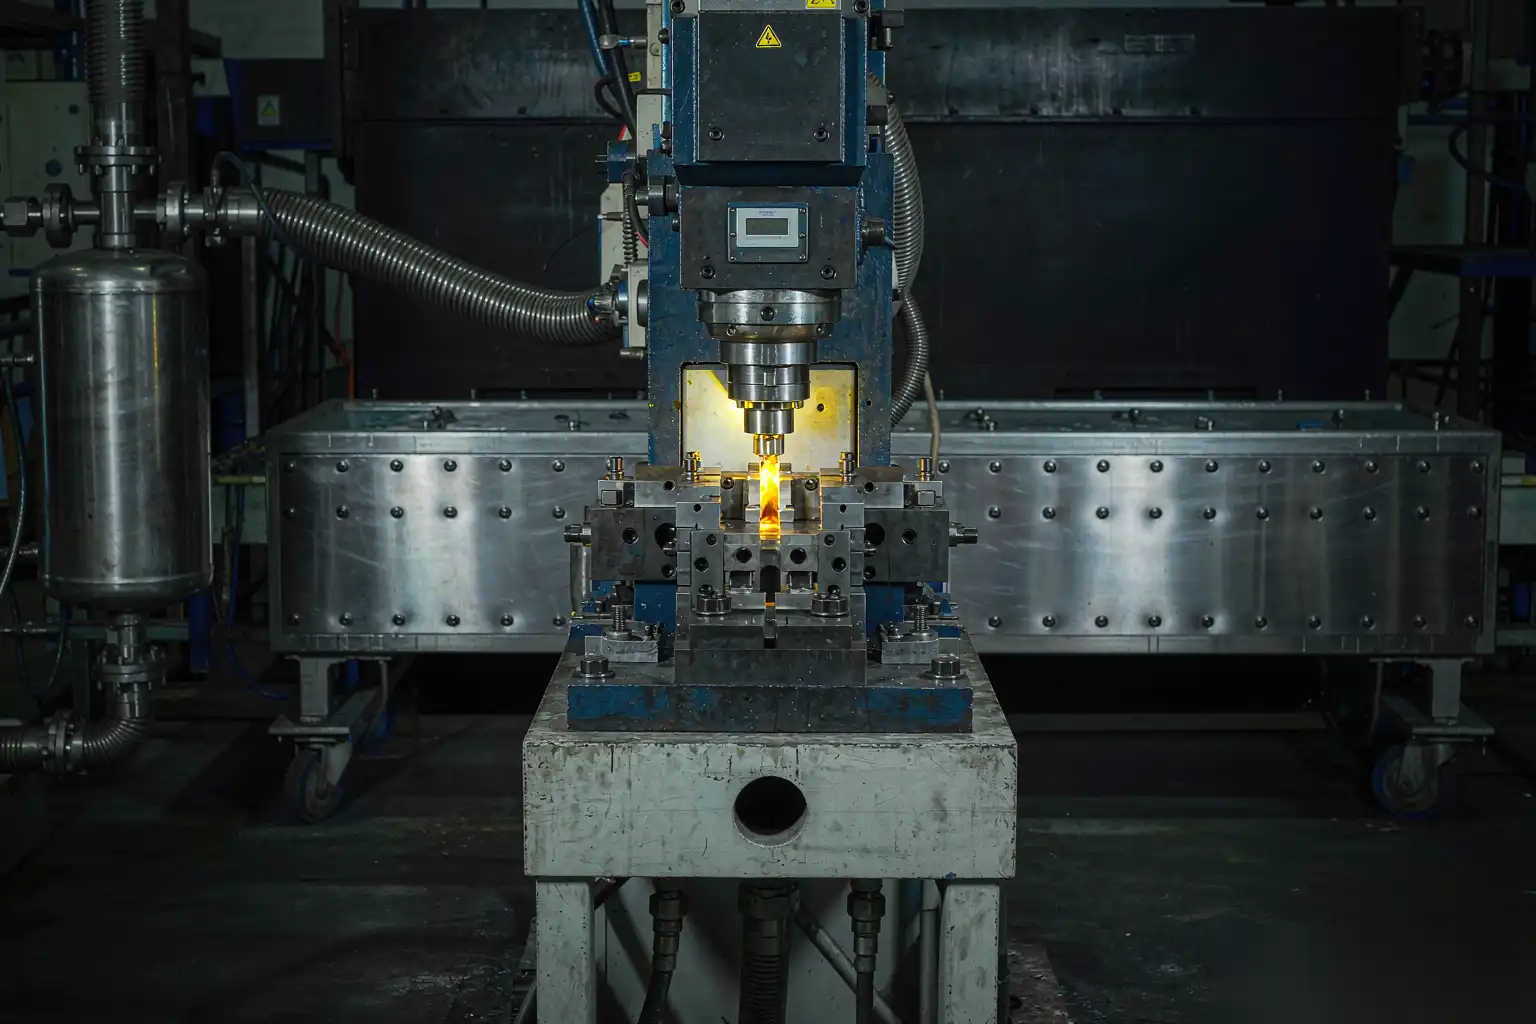
Usos del fundido a presión de zinc máquinas en cámara caliente (el metal se funde en un horno integrado en la máquina), con fuerzas de cierre típicas de 20-800 toneladas. Confirmar:
- Número de máquinas en cámara caliente en el taller
- Rango de tonelaje — su pieza debe encajar cómodamente en el medio de su rango, no en el máximo
- Edad y condición de la máquina — las máquinas construidas después de 2010 con controles modernos son drásticamente más consistentes que las máquinas más antiguas
- Monitorización del proceso en tiempo real — perfil de inyección, temperatura del troquel, presión hidráulica registrados por ciclo
Un taller serio de fundición a presión de zinc tiene al menos 8-10 máquinas de cámara caliente y un programa de mejora continua en el tiempo de ciclo y el rendimiento.
2. Experiencia en aleaciones de zinc
Las aleaciones dominantes de fundición a presión de zinc son:
- Zamak 3 (ZnAl4): el caballo de batalla, utilizado para el 80% de las piezas fundidas a presión de zinc. Excelente colabilidad, buena estabilidad dimensional.
- Zamak 5 (ZnAl4Cu1): cobre ligeramente superior para mejor resistencia y dureza. Se utiliza donde la resistencia al desgaste es importante.
- Zamak 7 (ZnAl4Ni): niveles de impurezas más bajos, mejor ductilidad. Se utiliza para aplicaciones especiales.
- Zamak 2 (ZnAl4Cu3): el Zamak más duro, utilizado para aplicaciones de alta tensión.
- ZA-8 (ZnAl8Cu1): mayor contenido de aluminio, mejor resistencia a la fluencia, utilizado para piezas estructurales.
- ZA-27 (ZnAl27Cu2): mayor contenido de aluminio, aleación de zinc más ligera, utilizada como alternativa estructural al hierro fundido.
Un buen fabricante tiene experiencia con todos estos y puede recomendar la aleación adecuada para su aplicación. Un gran fabricante tiene capacidad para ZA-8 o ZA-27 (no todos la tienen, ya que requieren máquinas de cámara fría).
3. Capacidad de Herramientas
El molde para fundición a presión de zinc puede ser:
- Acero para herramientas macizo (H13): estándar para producción. Vida útil del molde típicamente de más de 1 millón de ciclos.
- Acero pre endurecido: menor costo, vida útil más corta (200-500K ciclos), utilizado para volumen medio.
- Molde de aluminio: utilizado solo para prototipos (5-10K ciclos).
- Moldes con insertos de acero impresos en 3D: emergentes para producción de bajo volumen (10-50K ciclos).
Un fabricante con sólidas herramientas internas (o un taller de herramientas asociado con más de 20 años de experiencia en moldes) es mucho más capaz que uno que externaliza el diseño y la fabricación de moldes.
4. Acabado Interno
Las piezas fundidas a presión de zinc casi siempre necesitan acabado: desbarbado, lijado, pulido, cromado, pintura. Un fabricante con acabado interno es drásticamente más fácil de tratar que uno que lo subcontrata. El tiempo de ciclo es menor, la calidad es más consistente y la responsabilidad es más clara.
Para el plating (cromado, níquel, latón) — un acabado crítico para herrajes de baño y decoración — confirme que la línea de galvanizado es internamente y automatizada, no una línea de inmersión manual.
5. Sistemas de Calidad
Expectativas mínimas:
- ISO 9001 para fabricación general
- IATF 16949 para piezas automotrices
- ISO 14001 para gestión ambiental (importante para OEMs europeos)
- Certificaciones específicas para su industria: NSF/ANSI 61 para contacto con agua potable, EN 16771 para sanitarios, etc.
Un fabricante serio puede mostrarle su manual de calidad, sus registros de calibración y sus datos de estudio de capacidad para piezas similares a las suyas.
Preguntas para hacer a un posible fabricante de fundición a presión de zinc
Prepare estas preguntas para la reunión de calificación del proveedor:
- ¿Qué porcentaje de su producción es fundición a presión de zinc frente a aluminio? (Want >60% zinc for a zinc-focused project.)
- ¿Cuántas máquinas de cámara caliente opera y qué rango de tonelaje tienen? (Verificación de coherencia con el tamaño de su pieza.)
- ¿Cuál es la mayor fundición de zinc que ha producido? (Confirma la capacidad para el tamaño de su pieza.)
- ¿Puede mostrarme una pieza similar que haya producido, con la certificación del material? (Evidencia real, no solo palabras.)
- ¿Qué aleaciones usas regularmente? (Se requiere Zamak 3/5 como mínimo, ZA-8/27 para alta especificación.)
- ¿Dónde se fabrica tu herramienta de troquelado — internamente o subcontratada? (Es mejor hacerlo internamente, pero no es esencial si el socio está calificado.)
- ¿Cuál es tu tiempo típico de entrega de troqueles para un nuevo proyecto? (De 6 a 10 semanas es lo normal; mucho más rápido sugiere que se están saltando pasos.)
- ¿Qué capacidades de acabado tienes en casa? (Desbarbado, rectificado, pulido, galvanizado, pintado.)
- ¿Cuál es tu rendimiento típico en la primera pasada en una pieza nueva durante las muestras T1-T2? (Want >85%; below that, the process is unstable.)
- ¿Puedes proporcionar referencias de clientes en mi industria? (¿Realmente te darán nombres?)
Si un proveedor no puede responder claramente a estas preguntas con documentación, o es demasiado pequeño para tu proyecto, o no es realmente un fabricante.
Señales de advertencia al elegir un fabricante de fundición a presión de zinc
En nuestra experiencia, los signos de advertencia más comunes:
- El “fabricante” es una empresa comercial. Subcontratarán tu trabajo al que ofrezca la menor oferta. Verifica la licencia comercial: ¿la empresa posee la fábrica, o es una empresa comercial con una “fábrica cooperativa”?
- No tienen máquinas de cámara caliente internas. Si externalizan el moldeo en sí, no tienes control sobre la calidad. Exige que el moldeo se realice en equipos que la empresa posea.
- Precios agresivos en la primera cotización. Si el precio es un 30% inferior al de la competencia, algo falta: aleación incorrecta, sin acabado incluido, acero de matriz de baja calidad, o el pedido será intermediado.
- No se proporcionan certificaciones de materiales. Un fabricante serio proporciona certificación de aleación por lote del fundidor (de un productor de aleaciones internacional establecido).
- No hay datos de capacidad de proceso. Estudios Cpk, datos de rendimiento a la primera, tasas de desperdicio: todo esto debería estar disponible.
- Resistencia a la inspección por terceros. Un buen proveedor da la bienvenida a la inspección independiente. Uno malo pone excusas.
- Sin historial en tu industria. Cambiar de automoción a sanitarios, o de electrónica de consumo a industrial, no es trivial. Busca experiencia relevante.
La Visita a las Instalaciones - Qué Buscar en Persona
Si puedes visitar al proveedor (y deberías hacerlo para cualquier decisión de abastecimiento seria), la auditoría in situ cubre:
- Área de máquinas de cámara caliente: limpieza, organización, antigüedad de las máquinas, prácticas de seguridad del operario. Busca evidencia de mantenimiento preventivo (filtros limpios, sin fugas, repuestos organizados).
- Área de almacenamiento de matrices: las matrices deben almacenarse en un espacio organizado y con clima controlado, con identificación clara. Un área de almacenamiento de matrices desordenada es una señal de alerta.
- Almacenamiento y manipulación de aleaciones: los lingotes de aleación de zinc deben almacenarse en seco, con inspección documentada del material entrante.
- Área de acabado: desbarbado, rectificado, pulido, galvanizado, pintura. Busque la seguridad del trabajador (el galvanizado con zinc implica productos químicos cáusticos), los controles ambientales y la inspección de calidad.
- Laboratorio de calidad: CMM, perfilómetro de superficie, XRF para verificación de aleaciones, cámara de prueba de niebla salina para muestras de galvanizado, prueba de tracción para adherencia del galvanizado.
- Almacén y envío: ¿cómo se almacenan, empaquetan y protegen las piezas terminadas? ¿Se siguen los principios FIFO?
- Entrevistas de gestión: conozca a las personas clave: gerente general, gerente de calidad, gerente de herramientas, ingeniero de procesos. ¿Son técnicamente competentes? ¿Tienen autoridad para tomar decisiones?
Una auditoría in situ de 1 día le dice más que 10 respuestas de RFQ. Si el proveedor está en una zona horaria diferente, la visita es innegociable.
Factores de costo y qué negociar
Para un proyecto típico de fundición a presión de zinc, la estructura de costos es:
- Material (aleación de zinc): 30-45% del costo.
- Fundición (máquina + mano de obra + gastos generales): 20-30%.
- Acabado (galvanizado, pulido, pintura): 20-35% — una parte importante, especialmente para piezas decorativas.
- Amortización de la herramienta: 5-15% (depende del volumen).
- Calidad + inspección: 3-5%.
- Embalaje + logística: 3-5%.
Costo de herramientas para una fundición a presión de zinc típica:
- Troquel simple de cavidad única: €5,000-€15,000 desde China, €15,000-€40,000 desde España/Europa.
- Troquel de múltiples cavidades con deslizantes y elevadores: €25,000-€80,000+ desde China, €60,000-€200,000+ desde proveedores occidentales.
La negociación es razonable en:
- Costo de herramientas — obtener de 2 a 3 cotizaciones; mercado de herramientas competitivo.
- Precio por pieza a volúmenes mayores — los proveedores reducirán el precio por compromisos de volumen.
- Condiciones de pago — neto 30 o neto 60 suele ser negociable para clientes establecidos.
La negociación es no razonable en:
- Especificación de aleación — nunca aceptar una sustitución a una aleación más barata para ahorrar 5%.
- Inspección de calidad — nunca aceptar una reducción en la inspección para ahorrar costos.
- Propiedad de las herramientas — tus herramientas, tu propiedad, punto final.
Construir una relación a largo plazo
Los mejores proyectos de fundición a presión de zinc son asociaciones a largo plazo, no transacciones. Formas de invertir en la relación:
- Revisiones comerciales trimestrales — revisar calidad, costo, entrega y mejora continua.
- Proyectos de ingeniería conjunta — invitar a los ingenieros del proveedor a tus revisiones de diseño desde temprano. Su aportación es más valiosa en la etapa de diseño, no después de las herramientas.
- Costeo de libro abierto — comparte tu costo objetivo y pídeles que sugieran oportunidades de reducción de costos.
- Pronósticos de volumen previsibles — Otorga al proveedor visibilidad de tu demanda a 6-12 meses para que pueda planificar la capacidad y las materias primas.
- Tratamiento justo cuando ocurren problemas — Análisis de la causa raíz, asignación justa de costos (defecto de diseño vs defecto de fabricación), no hay castigo por plantear problemas de calidad.
Un buen fabricante de fundición a presión de zinc es un activo a largo plazo. Trátalos como tal.
Preguntas frecuentes sobre cómo elegir un fabricante de fundición a presión de zinc
¿Cuál es la cantidad mínima de pedido para fundición a presión de zinc?
No hay un mínimo técnico, pero el costo de las herramientas debe amortizarse. Para la fundición a presión de Zamak, el punto de equilibrio frente a las piezas mecanizadas suele ser de 2,000 a 5,000 piezas por año. Para ZA-8 o ZA-27, el punto de equilibrio es menor debido a la ventaja de resistencia.
¿Cuánto tiempo tarda un nuevo proyecto de fundición a presión de zinc desde el pedido hasta el primer artículo?
Planifique de 6 a 10 semanas: 1-2 semanas para DFM, 4-6 semanas para la fabricación de moldes, 1-2 semanas para muestreo y T1. Añada de 2 a 4 semanas para el acabado y la preparación del recubrimiento.
¿Es aceptable la calidad de la fundición a presión de zinc china para productos premium?
Sí — para grifos de baño, herrajes de puertas y electrónica de consumo, la fundición a presión de zinc china es el estándar mundial. Muchas marcas líderes globales de baño y herrajes obtienen sus productos de fabricantes establecidos de fundición a presión de zinc en China. La calidad es excelente cuando eliges al fabricante adecuado.
¿Cuál es la diferencia entre aleaciones Zamak y ZA?
Las aleaciones Zamak contienen aluminio 4% y pequeñas cantidades de cobre, magnesio o níquel. Están diseñadas para fundición a presión en cámara caliente y son las aleaciones dominantes para piezas decorativas y de uso general. Las aleaciones ZA contienen aluminio 8-27%, son más fuertes y duras, y se usan para aplicaciones estructurales. ZA-8 y ZA-27 requieren máquinas de cámara fría (equipamiento diferente).
Una recomendación final
Si eliges un fabricante de fundición a presión de zinc, el marco anterior te ayudará a separar a los fabricantes serios de los corredores y empresas comerciales. El paso más importante es el visita en el sitio — la calidad, capacidad y cultura son visibles de una manera que ningún intercambio de correos puede replicar.
En DZ Smart Manufacturing, trabajamos con fundiciones de fundición a presión de zinc en todo el mundo en el área de acabado — pulido robótico, desbarbado y preparación de superficies antes del recubrimiento. Si estás evaluando un proveedor de fundición a presión de zinc y deseas una opinión independiente sobre su capacidad de acabado, envíanos una muestra de pieza y te diremos lo que vemos en el acabado superficial, el reborde y la calidad de la línea de separación.
Ve cómo nuestro acabado automatizado se integra con la producción de fundición a presión de zinc