Las fundiciones de zinc a presión ganan su lugar donde la pieza necesita la sensación de metal a un costo cercano al plástico. La combinación de resistencia, precisión dimensional y superficie amigable para el recubrimiento que ofrece Zamak es rara. Las piezas de plástico se sienten baratas y nunca se recubren bien. Las fundiciones de aluminio son más ligeras y más resistentes, pero cuestan más para fundir, mecanizan más duro y necesitan una pila de recubrimiento diferente. Las estampaciones de acero son económicas en volumen pero limitadas a geometrías simples.
Para piezas que necesitan una sensación metálica, tolerancias ajustadas, recubrimiento decorativo y una forma compleja en una sola pieza, la fundición a presión de zinc es la opción predeterminada. Las aplicaciones que más valor aportan por la sensación metálica tienden a concentrarse en cinco áreas: herrajes y arquitectura, interior de automóviles, electrónica de consumo, fontanería y piezas decorativas. Cada una tiene sus propias reglas de diseño.
Herrajes y Arquitectura
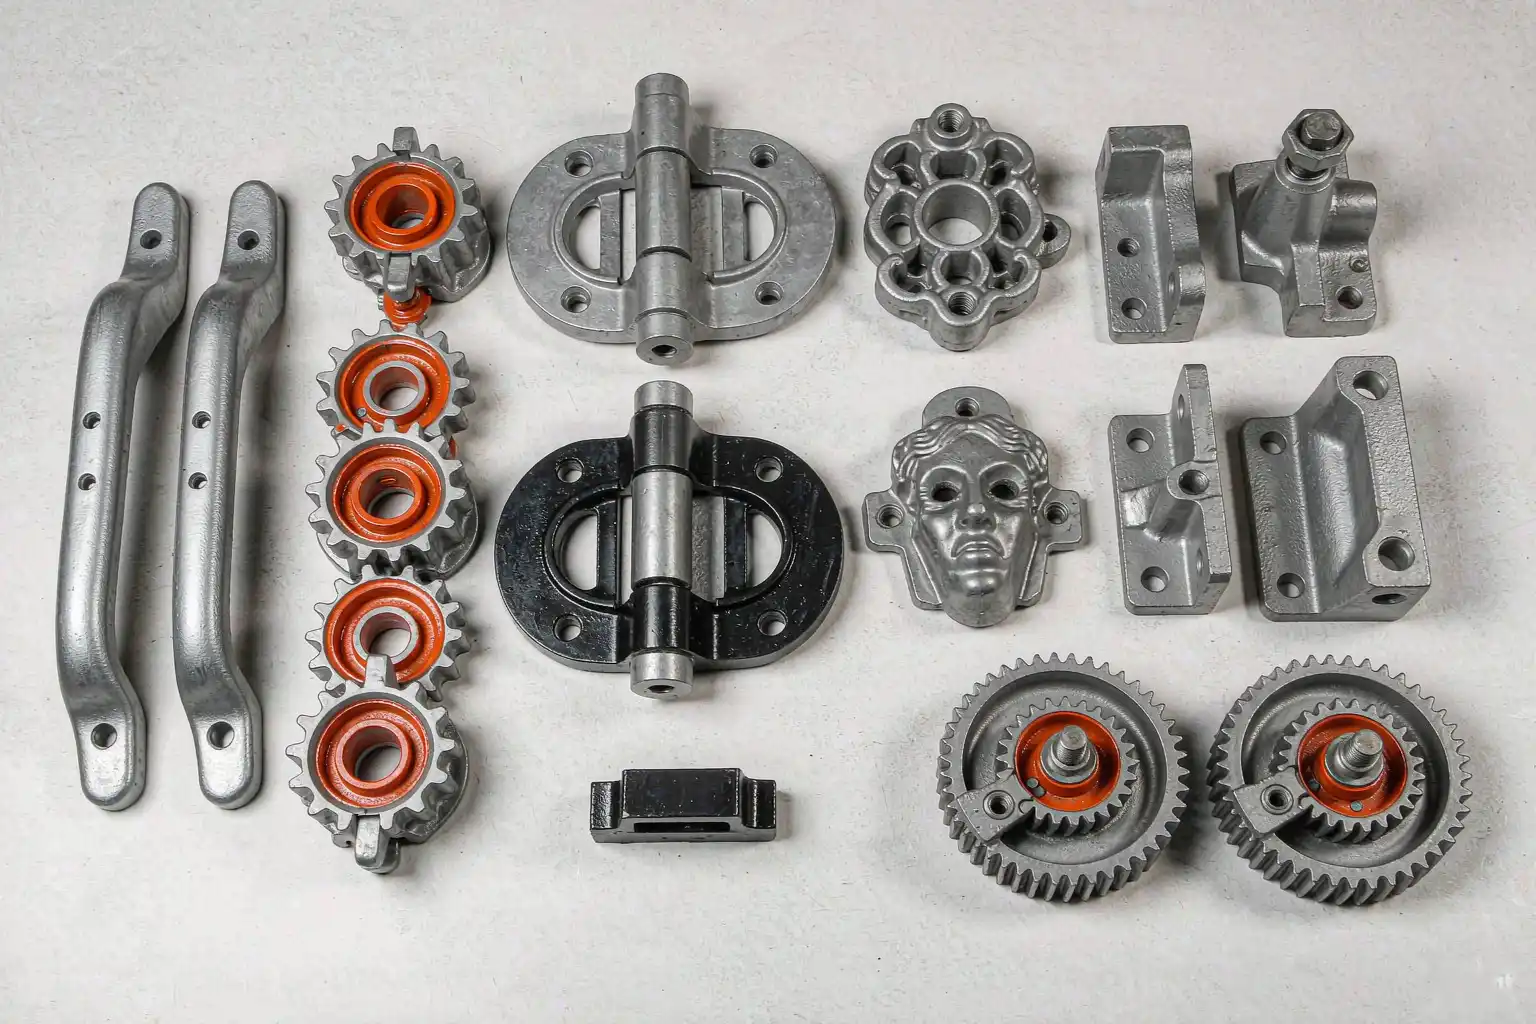
El herraje para puertas es la mayor aplicación de fundiciones a presión de zinc por volumen. Palancas, pomos, escutcheones, bisagras, caras de cerraduras y placas decorativas entran en esta categoría. Las razones son:
- La sensación metálica coincide con el rango de precios de conjuntos de puertas de gama media a alta.
- El acabado del recubrimiento puede asemejarse al latón, cromo, níquel satinado, bronce envejecido en aceite y negro mate.
- La precisión dimensional permite que la misma fundición sirva para múltiples formatos de cerraduras con un mecanizado mínimo.
- La vida útil del molde permite que un programa de herrajes funcione durante una década con la misma herramienta.
Un conjunto típico de palanca para puerta usa una palanca y un rosetón de Zamak 5, combinados con una carcasa y pestillo de acero. La fundición está recubierta en cromo brillante, se envía al minorista de herrajes y compite con el latón forjado a aproximadamente la mitad del precio minorista. El desafío del recubridor es la línea de separación y el canal, que deben estar ocultos en superficies no visibles.
Las aplicaciones arquitectónicas incluyen herrajes para ventanas, tiradores de armarios y accesorios para muebles. Las mismas reglas se aplican: la pieza debe sentirse sustancial en la mano y soportar el recubrimiento. Para herrajes exteriores, la pila de recubrimiento recibe un níquel satinado y una capa de cromo más gruesa para resistir las condiciones climáticas.
Interior de Automóviles y Eléctrico
La industria automotriz utiliza fundiciones a presión de zinc para manillas de puertas, cinturones de seguridad, herrajes, soportes de espejos, molduras decorativas y una lista creciente de piezas interiores. Las razones son similares a las de los herrajes de puertas pero con requisitos más estrictos:
- Resistencia a vibraciones. Zamak maneja mejor que el plástico las vibraciones constantes del interior de un coche.
- Compatibilidad con recubrimientos. El recubrimiento en cromo alrededor de las ventanas y en las rejillas es casi siempre de Zamak.
- Estabilidad dimensional. Las piezas que deben ajustarse a espacios estrechos en la línea de ensamblaje necesitan la precisión que ofrece Zamak.
Las aplicaciones eléctricas son el área de crecimiento. Las carcasa de baterías de vehículos eléctricos, cubiertas de puertos de carga y conectores de alta corriente utilizan fundiciones a presión de zinc porque la aleación protege contra EMI y disipa calor. Un conector de carga típico de vehículo eléctrico usa una carcasa de Zamak 3 con una pila de recubrimiento de cobre-níquel-cromo. La fundición debe pasar una prueba de choque térmico de -40 °C a +85 °C sin agrietarse ni deformarse.
El proveedor de automoción que fabrica fundiciones a presión de zinc debe cumplir con IATF 16949, que es un estándar más alto que el industrial general. El molde suele ser propiedad del proveedor de nivel 1 y las piezas se envían directamente a la planta de ensamblaje. Para una planta que considere el zinc para automoción, el coste de auditoría es real, pero el volumen es a largo plazo.
Electrónica de consumo y Electrodomésticos
La electrónica de consumo utiliza fundiciones a presión de zinc para las piezas que necesitan una sensación premium: bisagras de portátiles, carcasas de cámaras, recintos de altavoces de gama alta y los marcos de teléfonos de alta gama. Las razones:
- Sensación metálica en una parte que el cliente toca todos los días.
- Tolerancias estrictas para ensamblajes móviles.
- Acabado superficial que acepta bien el plating o la pintura.
Una bisagra de portátil premium generalmente utiliza una fundición Zamak 3 con un acabado delgado en cromo sobre níquel satinado. La fundición debe ser plana dentro de 0,05 mm para mantener un movimiento suave de la bisagra. Una bisagra de fundición a presión que sea plana dentro de 0,05 mm es una herramienta de precisión.
Las aplicaciones en electrodomésticos incluyen las perillas y manijas de hornos premium, los marcos de máquinas de café de alta gama y los biseles en equipos de audio profesionales. El volumen por pieza es menor que en automoción, pero el margen es mayor, y el acabado del plating debe coincidir con el resto del electrodoméstico.
Fontanería y Baño
La fontanería es la mayor aplicación decorativa para fundiciones de zinc después de los herrajes. Manijas de grifos, acabados de caños, cabezales de ducha, manijas de válvula y aros decorativos utilizan Zamak. Las razones:
- Acabado de plating que coincida con el resto del conjunto del baño.
- Precisión dimensional que cumple con los estándares de cartuchos y válvulas.
- Costo por debajo del latón forjado y del acero inoxidable.
Una manija típica de grifo de baño utiliza una fundición Zamak 5 plateada en cromo o níquel cepillado. La fundición debe ajustarse a un cartucho estándar (normalmente de 28, 32 o 35 mm de espiga) y soportar pruebas de 500.000 ciclos sin agrietarse. Una manija de Zamak 5 es la opción estándar porque la aleación tiene la elongación necesaria para sobrevivir a la prueba de ciclo sin agrietarse en la espiga.
Para fontanería, el entorno regulatorio es importante. Las piezas que entran en contacto con agua potable deben cumplir con NSF 61 u otras normativas locales similares. Un platero que realiza trabajos según NSF 61 debe controlar cuidadosamente la química del plating y las piezas necesitan un proceso de preparación superficial diferente para evitar lixiviados.
Juguetes y Decoración
Los juguetes y piezas decorativas son la aplicación más pequeña pero la más tolerante. El ejemplo clásico son los coches de modelo fundidos en zinc, que utilizan Zamak desde los años 50. Las razones:
- El costo por pieza es lo suficientemente bajo para el mercado de juguetes.
- El plating y la pintura se adhieren bien.
- La precisión dimensional permite que las piezas encajen a presión.
Un coche de juguete fundido en zinc utiliza Zamak 3 o Zamak 5 para el cuerpo, chasis y ruedas. Las piezas se pintan (no se platan, porque la pintura es más económica), se ensamblan a mano o con automatización sencilla, y se venden a un precio que el coste de fundición puede soportar. El volumen es alto, el margen es estrecho y la calidad de la fundición marca la diferencia entre un juguete premium y uno de estantería.
Las aplicaciones decorativas incluyen marcos de cuadros, candelabros, hebillas de cinturón y souvenirs. Las mismas reglas aplican: bajo costo, compatible con plating y acabado lo suficientemente bueno para una estantería minorista.
Reglas de selección
Las fundiciones de zinc ganan donde:
- La pieza necesita sentirse como metal a un precio cercano al plástico.
- El acabado del revestimiento importa — cromo, níquel satinado, latón, bronce o pintura.
- La geometría es compleja con características internas, nervios y bosses.
- El volumen es alto — generalmente más de 50.000 piezas por año, donde se amortiza el coste de las matrices.
- El peso es aceptable — Zamak es más denso que el aluminio, por lo que las piezas sensibles al peso suelen ir a otro material.
El zinc pierde frente al plástico para piezas que:
- Necesitan ser muy ligeras (menos de 50 g para una pieza pequeña).
- No requieren sensación metálica.
- Necesitan aislamiento eléctrico más allá de lo que ofrece el Zamak.
- Funcionan a temperaturas extremas (por encima de 120 °C en continuo, que es cuando el Zamak se ablanda).
El zinc pierde frente al aluminio para piezas que:
- Necesitan una mayor relación resistencia-peso.
- Funcionan a temperaturas más altas.
- Necesita una mejor resistencia a la corrosión sin recubrimiento.
- Tener paredes más gruesas donde la menor resistencia del Zamak afecta.
La decisión rara vez es una elección puramente de diseño. La mayoría de las piezas comienzan como plástico, se actualizan a zinc cuando el cliente se queja de la sensación, y luego permanecen como zinc hasta que una revisión de peso o costo los vuelve a cambiar. Un buen ingeniero realiza el análisis de costo por pieza en cada paso, incluyendo el costo del recubrimiento, y elige la aleación que alcanza el objetivo.
Tomando la decisión
La fundición a presión de zinc es la respuesta adecuada para un rango estrecho pero valioso de piezas. Las aplicaciones que pagan por la sensación del metal y el acabado del recubrimiento son hardware, interior de automóviles, electrónica de consumo, plomería y artículos decorativos. Las aplicaciones que no lo pagan permanecen con plástico o pasan a aluminio.
El primer paso es el mismo que para cualquier elección de material: revisar el plano de la pieza, identificar los requisitos imprescindibles (sensación metálica, acabado del recubrimiento, precisión dimensional, presupuesto de peso), y escoger la aleación que los cumpla al menor costo total. Una revisión de 30 minutos en esta etapa ahorra un año de rechazos por recubrimiento más adelante.
Para plantas que consideran el zinc por primera vez, el proyecto piloto es el camino correcto. Escoger una pieza, pasarla por todo el proceso (diseño de la herramienta, fundición, desbarbado, recubrimiento), y medir el costo total frente a la alternativa. Un solo proyecto piloto responde a más preguntas que una semana de reuniones con proveedores.
Conversión a Zinc de un Fabricante de Altavoces Premium
Un fabricante de equipos de audio premium en la región de Shenzhen había estado fabricando biseles de altavoces en aluminio mecanizado. El bisel era un aro decorativo que se colocaba frente al altavoz, y la sensación del metal era el principal punto de venta de la línea. La versión de aluminio costaba aproximadamente $4.20 por bisel con una producción de 200,000 piezas al año, de las cuales $2.80 era el costo de mecanizado (ciclo largo, múltiples configuraciones, alta tasa de desecho en la superficie estética).
El fabricante cambió a un bisel de fundición a presión de Zamak 5 con un recubrimiento de níquel satinado. La pieza de fundición costaba aproximadamente $1.10 por pieza incluyendo el recubrimiento. El acabado estético era equivalente o mejor que el aluminio mecanizado, la precisión dimensional era más ajustada, y el tiempo de ciclo por pieza bajó de 4 minutos (mecanizado) a 22 segundos (fundición más recubrimiento). El ahorro total fue aproximadamente $620,000 al año en esta sola pieza.
La desventaja era el costo inicial de la herramienta de $45,000 y un plazo de seis meses para la fabricación de la herramienta. El fabricante asumió ambos costos porque el volumen estaba comprometido. Para una pieza con volumen incierto, la conversión a fundición a presión es más difícil de justificar porque la amortización de la tooling se realiza en menos piezas.
La lección es que la fundición a presión de zinc recompensa el volumen comprometido. Una pieza que produce 50,000 o menos unidades al año generalmente permanece en aluminio mecanizado o plástico. Una pieza que supera las 100,000 unidades al año con un requisito de sensación metálica es el punto ideal para el zinc.
La misma lógica se aplica al acabado estético. Una especificación de satinado o mate es mucho más fácil de automatizar que una de cromo brillante. Un recubridor con una especificación de cromo brillante en una pieza compleja debería presupuestar una celda híbrida con estaciones de color manuales. Un recubridor con una especificación de satinado o mate puede automatizar más y obtener un retorno más rápido.