Selección de medios de desbarbado vibratorio para fundiciones: qué realmente se elimina y qué nunca lo hará
El acabado en masa es el tratamiento de bordes más barato que puede obtener una fundición, y el más sobrevendido. Un cuenco o una tina eliminará la arista afilada de mil pequeñas piezas por unos pocos céntimos cada una, y nunca tocará el tope de la puerta que su cliente sigue rechazando. Saber en qué lado de esa línea se encuentra su pieza es todo el trabajo.
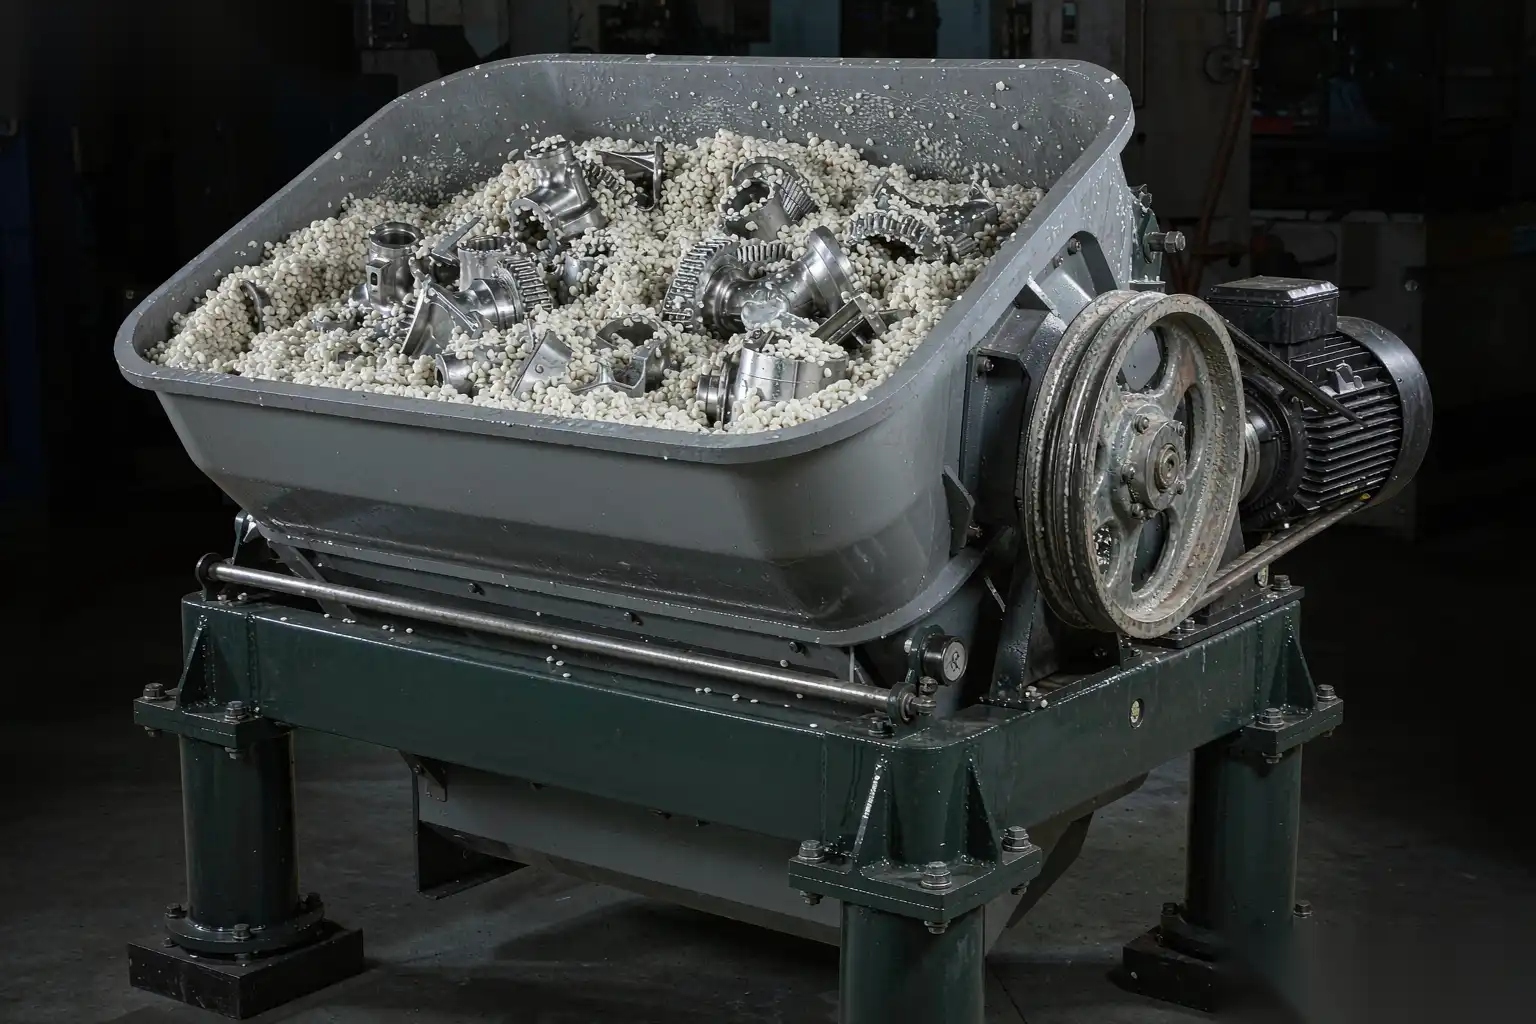
Este artículo es una guía de trabajo para la selección de medios de desbarbado vibratorio: tipos de equipos con tiempos de ciclo realistas y radios de borde, forma y composición del medio según la aleación, proporciones de carga y química del compuesto, la relación entre el tiempo de ciclo y la rotura del borde, los modos de fallo, y dónde pertenece el acabado en masa en una ruta que también incluye rectificado y pulido robotizado.
Qué elimina realmente el acabado en masa en una fundición a presión
El acabado en masa funciona mediante movimiento relativo entre las piezas y el medio. El material se elimina donde el medio puede alcanzar y frotar. Tres consecuencias siguen directamente:
- La eliminación es proporcional a la exposición. Una esquina exterior recibe golpes constantes y se redondea rápidamente. Una rebaba en un bolsillo de 4 mm de profundidad recibe casi ninguna acción, porque el medio más grande que la entrada del bolsillo no puede entrar y el medio lo suficientemente pequeño para entrar tiene muy poca masa para cortar.
- La eliminación es proporcional al grosor de la rebaba en la raíz. Una rebaba delgada de acabado de 0,1-0,3 mm en la raíz se desprende en minutos. Un vestigio de tope de 1,5 mm de grosor seguirá allí después de dos horas, solo más brillante.
- El proceso ataca toda la superficie. No se puede pedir a un cuenco que desbarbe un borde y deje el resto intacto. Todo lo expuesto cambia, incluyendo la cara estética que su cliente mide para el brillo.
El rango práctico para una fundición en aluminio o zinc:
- Rebabas de acabado hasta aproximadamente 0,5 mm de grosor en la raíz en bordes accesibles: eliminadas de manera fiable.
- Chorro de rebaba en línea de separación hasta 0,15 mm: eliminado de manera fiable.
- Rotura de borde / radio: 0,05-0,40 mm dependiendo del medio y del tiempo.
- Rugosidad superficial: Ra 1,5-3,0 µm pasa a Ra 0,4-1,2 µm con medios finos, y Ra 0,1-0,3 µm con acero de bruñir.
- Tope de puerta, rebabas pesadas y cualquier cosa más gruesa que aproximadamente 1 mm en la raíz: no es un trabajo de acabado en masa.
Si sus piezas llegan del acabado con vestigios de puerta de 1-2 mm, o la matriz produce rebabas de 0,3 mm, primero arregle el acabado y el mantenimiento de la matriz. El acabado en masa aguas abajo de una fundición mal acabada es un coste que paga para siempre.
Comparación de tipos de equipos
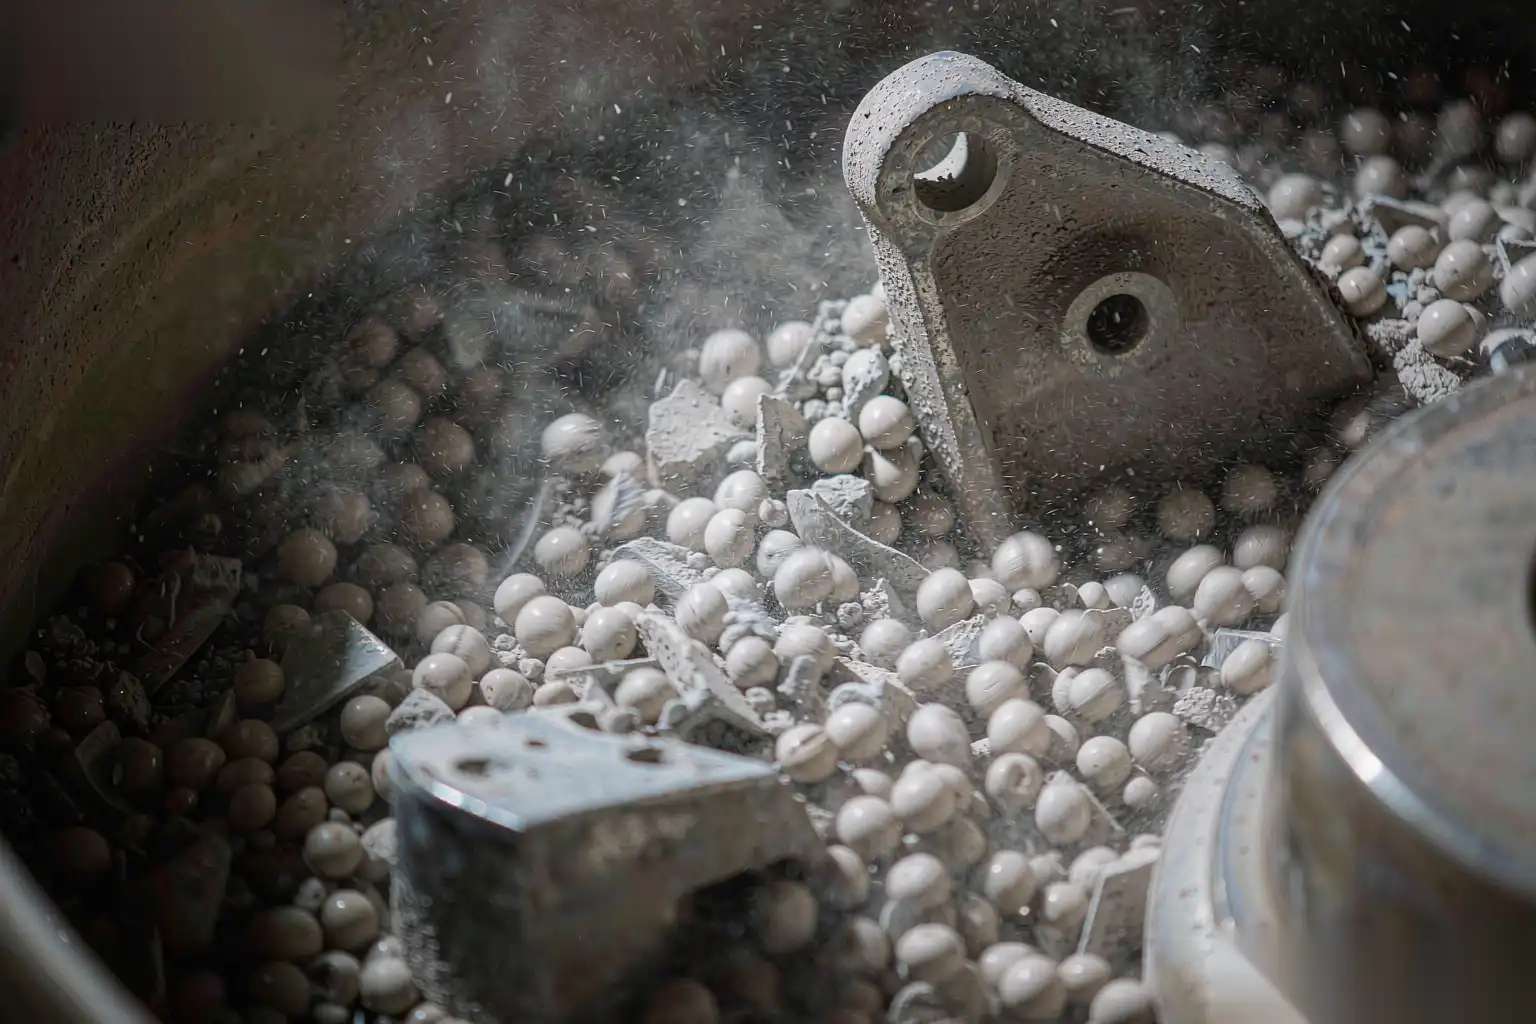
La elección de la máquina establece la energía disponible, y la energía determina el tiempo de ciclo. Los números a continuación son los que vemos en hardware y piezas de carcasa de aluminio y zinc, no los mejores casos del catálogo.
| Tipo de máquina | Tiempo de ciclo típico | Radio de borde alcanzable | Rango de tamaño de pieza | Mejor para | Limitación principal |
|---|---|---|---|---|---|
| Tolva vibratoria (redonda, 100-600 L) | 20-90 min | 0.10-0.30 mm | 10-200 mm | Partes pequeñas de alta variedad, trazabilidad por lotes | Ciclos largos, contacto pieza con pieza, ruidoso |
| Tazón vibratorio (alimentación continua, 400-2000 L) | 30-120 min | 0.10-0.35 mm | 20-400 mm | Piezas más largas, flujo continuo | Gran huella, alto consumo de agua y compuesto |
| Disco centrífugo / de alta energía (30-150 L) | 5-25 min | 0.15-0.50 mm | 5-120 mm | Ciclos cortos, aleaciones duras, esquinas estrechas | Lote pequeño, alto desgaste del medio, coste de capital |
| Centrífuga de barril | 10-40 min | 0.10-0.40 mm | 5-150 mm | Energia muy alta en piezas pequeñas | Riesgo de daño entre piezas, se requiere sujeción |
| Acabado por arrastre / husillo | 2-12 min | 0.05-0.20 mm | 30-500 mm | Piezas cosméticas y recubiertas, sin contacto con la pieza | Baja capacidad de producción, la pieza debe ser sujetada |
La decisión generalmente se reduce a dos preguntas. ¿La pieza tolera el contacto entre piezas? Si no, acabado por arrastre o un centrífugo con sujeción. ¿El ciclo es aceptable en el volumen requerido? Un ciclo de 45 minutos en un recipiente de 200 L en un 60 por ciento de volumen útil da aproximadamente 8-12 lotes por día de 24 horas, lo que equivale a 1.500-4.000 piezas pequeñas por día dependiendo del tamaño. Si necesitas más que eso, el cuello de botella es el recipiente, no el medio.
Forma del medio y composición: elección por aleación y tamaño de rebaba
Primero la forma: la geometría decide el acceso
El medio debe llegar físicamente al borde. Regla general: la dimensión más pequeña del medio debe ser al menos tres veces el hueco más estrecho por el que debe entrar, y no mayor a un tercio de la característica más pequeña que debes proteger.
- Cilindros cortados en ángulo (ACC). El caballo de batalla. Los extremos cortados planos ofrecen un borde definido y un buen corte. Use 10 x 10 mm o 6 x 6 mm para desbarbado general de carcasas.
- Triángulos y tri-estrellas. Alcanza esquinas y ranuras que los cilindros no alcanzan. Vida ligeramente más corta.
- Conos y pirámides. Los extremos puntiagudos llegan a agujeros y undercuts, pero también se atoran en los agujeros y son difíciles de separar. Úsese solo cuando el diámetro del agujero sea más de 1.5 veces la base del cono.
- Esferas y óvalos. Corte bajo, utilizado para bruñido y para evitar el redondeo de bordes en piezas que deben mantener una esquina afilada.
- Formas aleatorias / satélites. Buen contacto en geometría compleja, común en medios plásticos para zinc.
Composición: corte versus embadurnado
| Tipo de medio | Densidad | Tasa de corte | Uso típico | Cuidado con |
|---|---|---|---|---|
| Cerámica (alúmina, vitrificada) | 1.8-2.6 kg/L | Alto | Carcasas de aluminio, rebabas pesadas, ciclos cortos | Agressivo en bordes, puede redondear esquinas más allá de las especificaciones, desgasta entre un 2 y un 4 por ciento por hora |
| Plástico (urea, poliéster) | 0,9-1,5 kg/L | Bajo a medio | Zinc, piezas cosméticas de aluminio, borde fino | Manchas de aluminio blando si el corte es demasiado fino; deformación por calor por encima de 60 °C |
| Porcelana (vitreificada, baja porosidad) | 2.2-2.6 kg/L | Bajo | Acabado bruñido, casi pulido | Capacidad de desbarbado limitada |
| Acero inoxidable (bruñido) | 4.5-5.0 kg/L | Ninguno | Densidad/brillo, Ra 0.1-0.3 µm | Contaminación de hierro en aluminio; riesgo galvánico en zinc |
| Orgánico (cáscara de nuez, mazorca de maíz) | 0.4-0.8 kg/L | Ninguno | Secado, pulido ligero | Polvo, combustible, vida útil corta |
Por aleación:
- Aluminio (A380, ADC12, AlSi9Cu3). Cerámica ACC de 6-10 mm para desbarbado real; plástico o porcelana para acabado cosmético. Evitar medios de acero a menos que la pieza vaya a ser anodizada o pintada y puedas aceptar la recogida de hierro. El aluminio deja manchas en lugar de cortes con medios plásticos finos, así que si ves una mancha gris en lugar de un borde limpio, pasa a una cerámica más gruesa y acorta el ciclo.
- Zinc (Zamak 3, 5). El zinc es más blando y corta rápido. Plástico o cerámica fina, baja energía, ciclos cortos lo sobrecortan. Mantén el pH del compuesto entre 7 y 9; por debajo de 6 la superficie se etcha y se vuelve gris, por encima de 10 se oscurece. Las piezas de zinc también se abollan, por lo que el impacto pieza contra pieza en un recipiente es una causa real de rechazo por encima de aproximadamente 300 g de peso de pieza.
- Magnesio. No es candidato para acabado en masa en equipos ordinarios. No pongas virutas o finos de magnesio en la misma corriente de residuos que cualquier otra cosa.
Tamaño del medio según rebaba: grosor de raíz de rebaba de 0.2 mm con medios de 6 mm funciona; rebaba de 0.6 mm necesita cerámica de 10-16 mm y una máquina de alta energía; cualquier cosa por encima de 1 mm necesita una herramienta de corte, no un recipiente.
Relación de carga, nivel de agua y dosificación de compuesto
La ventana de proceso es más estrecha de lo que la mayoría de los talleres la manejan.
- Relación medio a pieza. Normalmente, de 3:1 a 6:1 en volumen para desbarbado; de 8:1 a 10:1 para piezas frágiles que no deben tocarse entre sí; por debajo de 2:1 se produce daño entre piezas y resultados inconsistentes. Medir por volumen en un cubo, no por peso, y verificar semanalmente porque el medio se desgasta.
- Nivel de llenado. 60-80 por ciento del volumen del canal o la cuba de trabajo. Sobrellenar por encima del 85 por ciento anula la acción de rodadura y el ciclo se duplica.
- Amplitud y frecuencia. Las cubas vibratorias suelen funcionar a una velocidad de motor de 900-1800 rpm con una amplitud de 2-6 mm. Amplitud mayor corta más rápido y causa más daños; para zinc y aluminio cosmético, configurar la amplitud en el extremo bajo y aceptar un ciclo más largo.
- Flujo de agua. 20-60 L por hora por cada 100 L de medio, suficiente para mantener la superficie del medio húmeda y enjuagar los finos. Demasiado agua amortigua el impacto y reduce la tasa de corte en un 30-50 por ciento; muy poca, y los finos compactan el medio y se obtiene una superficie gris y cargada.
- Dosificación de compuesto. 1-3 por ciento en volumen del agua en circulación, dosificado continuamente por bomba en lugar de verterse al inicio. Funciones: humedecer, suspender finos, controlar el pH, inhibir la corrosión. Para aluminio, ligeramente alcalino, pH 8-10; para zinc, casi neutro, pH 7-9.
- Desgaste del medio y recarga. El cerámico pierde aproximadamente un 2-4 por ciento del volumen de carga cada 100 horas; el plástico, 1-2 por ciento. Pesar la carga mensualmente y recargar. Una carga que ha bajado un 25 por ciento en volumen produce resultados visiblemente diferentes y es la causa más común de un proceso que “solía funcionar”.”
Tiempo de ciclo versus rotura de borde lograda
El radio de la arista crece aproximadamente con la raíz cuadrada del tiempo: duplicar el radio cuesta cuatro veces más en ciclo. Esa relación única impulsa la mayor parte de la economía del acabado en masa.
| Objetivo | Máquina | Medios | Tiempo típico | Notas |
|---|---|---|---|---|
| Rotura de borde de 0,05-0,10 mm, zinc | Cuba vibratoria | Plástico, 6 mm, corte fino | 15-25 min | Baja amplitud para evitar abolladuras |
| Rotura de borde de 0,10-0,20 mm, aluminio | Cuba vibratoria | ACC cerámico, 10 mm | 30-60 min | Verificar redondeo de esquinas en caras mecanizadas |
| Radio de 0,20-0,35 mm, aluminio | Disco centrífugo | ACC cerámico, 10 mm | 8-15 min | Mejor relación ciclo-radio |
| 0,05-0,15 mm + Ra < 0,4 µm | Acabador de arrastre | Plástico y luego porcelana | 6-18 min | Piezas cosméticas, sin contacto con la pieza |
| Brillo de 0.1-0.3 µm de Ra | Cuba vibratoria | Medios de pulido en acero | 20-40 min | No desbarbado; necesita piezas limpias primero |
Un número de planificación útil: suponga que los primeros 0.1 mm de rotura de borde cuestan de 10 a 20 minutos en un tazón y cada 0.1 mm adicional cuesta otros 25-40 minutos. Si su impresión requiere un radio de 0.5 mm en cada borde de una carcasa de aluminio, un tazón es la máquina equivocada y probablemente el proceso equivocado.
Dónde falla el acabado en masa
Cada uno de estos aparece como una queja del cliente eventualmente, así que verifíquelos durante la calificación, no en producción.
- Restos de puerta pesada y vestigios de recorte. Un tazón redondea el exterior de un resto de 1.5 mm y lo deja así. Esta es la razón principal por la que se culpa al acabado en masa de un problema que pertenece a la matriz de recorte.
- Ranuras sombreadas. El medio no puede entrar en una ranura más estrecha que aproximadamente 3 veces la dimensión más pequeña del medio, e incluso cuando entra, el movimiento relativo dentro de una ranura es casi cero. Bolsillos profundos, agujeros ciegos y nervios ajustados mantienen sus rebabas.
- Daño entre piezas. Por encima de aproximadamente 200-300 g por pieza, o en cualquier superficie pulida o plateada, las piezas se dañan entre sí en un tazón. Abolladuras, arañazos y, en zinc, soportes agrietados. Solución con una mayor proporción de medio, una amplitud menor o un acabado por arrastre.
- Alojamientos de medio. Conos y cilindros encajan en agujeros ciegos y perforaciones cruzadas. Cualquier pieza con un agujero necesita un paso de separación y expulsión, y una inspección al 100% en la primera ejecución.
- Redondeo excesivo de bordes funcionales. Las caras de sellado, entradas de rosca y leads de ajuste por presión a menudo necesitan una pequeña rotura controlada. Un tazón te da lo que te da.
- Rebaba doblada en la superficie. Si el recorte dobla la rebaba en lugar de cortarla, ninguna cantidad de tamborileo la elimina. La doblez debe cortarse primero.
- Manchas de agua. Partes que permanecen húmedas en un recipiente durante una hora, dejando marcas. El secado debe comenzar dentro de los 10-15 minutos después de la descarga.
Secado, separación de medios y manejo de residuos
La segunda mitad del proceso es donde se encuentra el costo oculto.
- Separación. Separación por pantalla o magnética a 3-8 mm dependiendo del tamaño del medio. Diseñe la pantalla para que la pieza no pueda pasar y el medio desgastado más pequeño sí. Un fragmento de medio desgastado que pasa aguas abajo con la pieza es una reclamación por medio atascado.
- Enjuague. Enjuague final con agua limpia, de 30 a 60 segundos, seguido de secado. El agua de enjuague recirculada lleva partículas finas de vuelta a la superficie.
- Secado. Aire caliente a 60-80 °C durante 8-20 minutos, o un medio de secado de mazorca de maíz / aserrín durante 10-15 minutos. La humedad residual debe ser cero antes del embalaje; las piezas de aluminio con agua atrapada en orificios ciegos se manchan en un día.
- Lodos. Se espera de 5 a 15 kg de lodos húmedos por cada 100 kg de aluminio procesado. El lodo de hidróxido de aluminio es un residuo controlado en la mayoría de las jurisdicciones; deshidrávelo con una prensa de filtros o un tanque de sedimentación antes de su eliminación. No mezcle lodos que contienen zinc con lodos de aluminio si desea algún valor de reciclaje.
- Ruido y polvo. Los tolvos vibratorios funcionan a 80-95 dB(A). Encierre o aísle, y proporcione extracción si utiliza medios de secado en seco.
Dónde encaja el acabado en masa en un proceso con rectificado robótico
Las rutas más limpias colocan cada proceso en la tarea que mejor realiza. Para carcasas y herrajes de fundición a presión:
- Recorte: elimine la entrada y el reborde, dejando entre 0,3 y 0,8 mm de vestigio. Apunte a eso de manera constante y todo lo que esté aguas abajo será más barato.
- Rectificado robótico: elimine vestigios de entrada, línea de separación y rebabas pesadas con un camino definido y control de fuerza. Esto es determinista, programable por borde, y es el único proceso que puede mantener una tolerancia por característica.
- Acabado en masa: rotura uniforme de bordes, refinamiento de superficie y consistencia estética en toda la pieza.
- Pulido robótico: solo caras cosméticas, donde se mide el brillo y la reflexión.
- Lavar, secar, inspeccionar, embalar.
Saltar el paso 2 y pedir a un tazón que realice los pasos 2 y 3 juntos es el error de coste más común que vemos: el ciclo del tazón crece a 90-120 minutos, aumenta la tasa de rechazo y se duplica la factura del medio. Ejecutar el paso 3 después del paso 2 suele ser más barato que hacerlo solo, porque el robot no necesita perseguir cada rebaba de 0,1 mm y el tazón solo tiene que pulir bordes, no cortarlos.
Para piezas con requisitos cosméticos, consulte cómo el pulido robótico mejora la calidad en piezas de aleación de zinc, y para el lado del desbarbado del enrutado, opciones de automatización para el desbarbado de fundiciones de aluminio. La aleación que estás usando también cambia la elección del medio y del compuesto; Propiedades del aluminio A380 es una referencia útil para lo que el medio está cortando.
Lista de verificación para la selección de medios y procesos
- Grosor de raíz de rebaba medido en 10 piezas de tres disparos diferentes, con el máximo registrado.
- Radio de borde objetivo por característica, y si algún borde debe mantenerse afilado.
- Peso de la pieza y si el contacto pieza con pieza es aceptable.
- La menor brecha o agujero por donde debe entrar el medio, y la más pequeña que debe mantenerse libre.
- Requisito de aleación y acabado superficial (valor Ra, brillo, recubrimiento o anodizado).
- Tipo de máquina elegido en función del tiempo de ciclo y volumen, con lotes por día calculados.
- Forma, tamaño, composición y grado del proveedor del medio, con una tasa de desgaste y un programa de recarga.
- Relación medio a pieza, nivel de llenado, amplitud, flujo de agua y pH del compuesto, todo registrado como puntos de ajuste.
- Tamaño de la pantalla de separación, parámetros de enjuague y secado, y límite de tiempo entre descarga y secado.
- Estimación del volumen de lodo y ruta de eliminación.
- Calificación: 30 piezas en funcionamiento en el punto de ajuste, radio de borde medido en cinco características, Ra medido en tres ubicaciones, resultados graficados.
- Disparador de re-calificación: volumen de medio reducido en un 20 por ciento, o cualquier cambio de aleación, proveedor o compuesto.
Una última regla de enrutamiento que vale la pena mencionar: la etapa determinista debe ser especificada primero, y la etapa de acabado en masa dimensionada según lo que deje atrás, no al revés.
DZ Machinery construye la mitad determinista de ese enrutamiento: células robóticas de desbarbado, rectificado y pulido con seis ejes, con husillos flotantes controlados por fuerza, cambio automático de herramientas y platos giratorios multiestación, además de los accesorios, extracción de polvo y cálculos de tiempo de ciclo y rendimiento que los acompañan. Dimensionamos la etapa robótica para que la etapa de acabado en masa aguas abajo se convierta en un paso de pulido corto y predecible en lugar de una apuesta de dos horas. Envíenos sus planos de piezas, aleación, condición de rebaba fuera del troquel de corte y volumen anual, y nuestro equipo de ingeniería le propondrá un enrutamiento, número de estaciones y tiempo de ciclo que podrá exigirnos.