


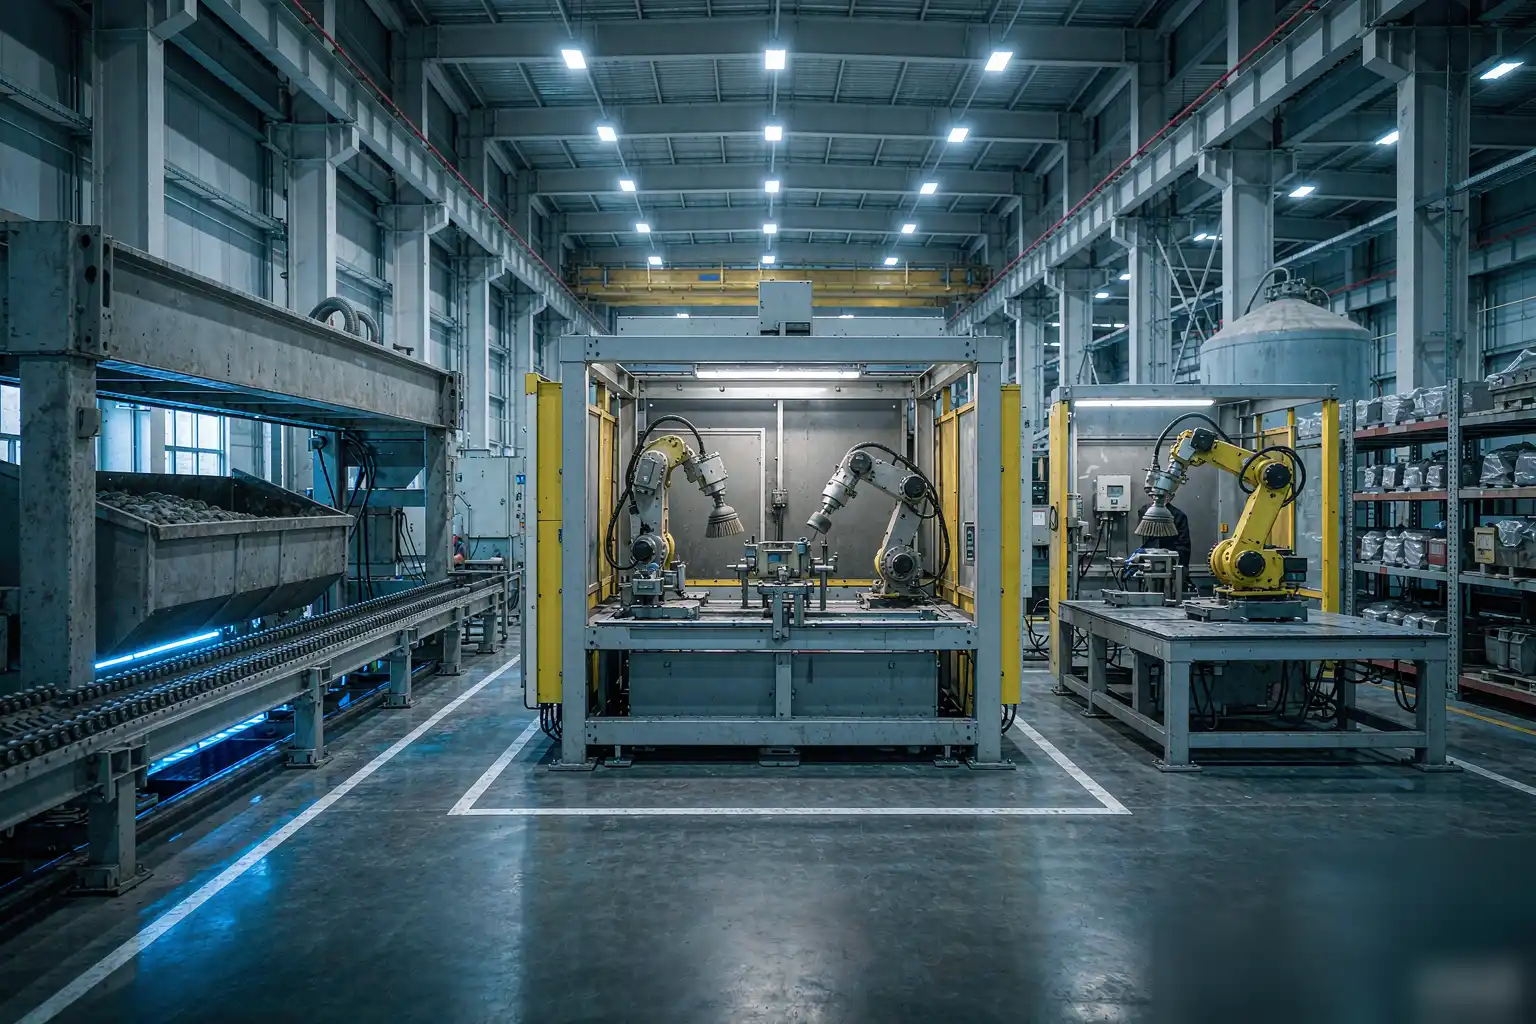
Las preguntas sobre el coste de la línea de acabado llave en mano comienzan donde termina el precio de la máquina individual. Una línea es un sistema, y su precio depende del número de estaciones, la profundidad de integración y la ingeniería necesaria para hacer que máquinas independientes funcionen como un flujo único. Este artículo explica toda la construcción.
Dividimos la línea en estaciones con rangos de coste reales, mapeamos la secuencia de construcción desde el contrato hasta la producción y señalamos las áreas de riesgo donde los proyectos de línea suelen retrasarse. Úsalo para definir el alcance de tu proyecto antes de solicitar presupuestos.
Qué incluye realmente el llave en mano
Llave en mano significa que un proveedor posee el resultado final en lugar de los componentes. Ellos entregan ingeniería, máquinas, integración, instalación, puesta en marcha y formación bajo un solo contrato. Obtienes un solo número y una sola vía de escape.

La alternativa, la auto-integración, compra estaciones por separado y gestiona las conexiones internamente. Puede costar entre quince y veinticinco por ciento menos en papel. También absorbe a tu equipo de ingeniería durante meses y traslada el riesgo de integración a tu calendario.
Elige llave en mano cuando tu equipo carece de experiencia en integración o tu plazo es ajustado. Elige auto-integración cuando tienes un fuerte control de ingeniería y un interés genuino en la gestión de proyectos. Ambos son legítimos, y la mala elección es costosa en cualquier caso.
Estructura de costes estación por estación
El precio de una línea es la suma de sus estaciones más la integración. Aquí tienes la estructura típica para una línea de acabado de fundición de volumen medio, con rangos que reflejan configuraciones comunes.
| Estación | Rango de coste | Función |
|---|---|---|
| Cargar y descargar | $30k – $90k | Presentación y almacenamiento de piezas |
| Desbarbado | $80k – $220k | Líneas de separación, agujeros, bordes |
| Lijado basto | $120k – $300k | Remoción de material, nivelación de costuras |
| Pulido fino | $100k – $260k | Preparación de superficies |
| Pulido o abrillantado | $150k – $400k | Acabado final y color |
| Lavado y secado | $60k – $150k | Eliminación de compuesto y virutas |
| Inspección | $40k – $180k | Verificación visual o manual |
| Manipulación de materiales | $80k – $250k | Transportadores, transferencias, buffers |
El costo total instalado generalmente oscila entre 650.000 y 1.800.000 euros. La diferencia refleja el número de estaciones, nivel de automatización y sofisticación de la inspección. Líneas para piezas simples están en el extremo bajo; líneas de acabado cosmético en el alto.
El alcance de la ingeniería de integración
La integración es donde los proyectos de línea ganan o pierden su cronograma. Cubre la arquitectura de controles, seguimiento de piezas, recuperación de errores, gestión de recetas y recopilación de datos. Espere que represente entre el quince y el veinticinco por ciento del costo total.
Arquitectura de controles
Un controlador supervisor debe orquestar las estaciones. El control distribuido con apretones de manos entre pares funciona, pero complica la resolución de problemas. Insista en un documento de arquitectura claro antes de firmar el contrato.
Seguimiento de piezas
Cada pieza necesita identidad a lo largo de la línea, generalmente mediante identificación de fijación o RFID. El seguimiento permite historial de proceso por pieza y hace que las investigaciones de calidad sean factibles. La retroinstalación del seguimiento más tarde cuesta varias veces más que diseñarlo desde el principio.
Recuperación de errores
Las estaciones se detienen. La cuestión de diseño es qué sucede después. Las buenas líneas aíslan una falla, retienen las piezas aguas arriba de forma segura y reanudan automáticamente. Las líneas deficientes requieren una parada completa y un reinicio manual, lo que destruye el rendimiento por el que pagaste.
Gestión de recetas
Las líneas de varias partes necesitan una selección de recetas que los operadores no puedan equivocarse. Vincula las recetas al ID del accesorio en lugar de la selección manual. La eliminación de errores por programas incorrectos por sí sola justifica la ingeniería.
La secuencia de construcción
Los proyectos llave en mano siguen una secuencia predecible. Conocer las fases ayuda a asignar personal y mantener las fechas. La línea de tiempo a continuación refleja un proyecto típico de ocho a doce meses.
| Fase | Duración | El papel de su equipo |
|---|---|---|
| Definición de procesos y muestreo | 4 – 8 semanas | Proporcionar piezas, definir estándares de acabado |
| Aprobación de ingeniería y diseño | 6 – 10 semanas | Revisar planos, aprobar diseño |
| Construcción y prueba en fábrica | 12 – 20 semanas | Asistir a FAT, presenciar pruebas de funcionamiento |
| Envío e instalación | 3 – 6 semanas | Preparar el suelo y las instalaciones |
| Puesta en marcha y escalada | 6 – 12 semanas | Personalice la línea, ejecute piezas de producción |
| Aceptación y entrega | 2 – 4 semanas | Verifique contra los criterios de aceptación |
Dos fases merecen atención adicional de su parte. Las pruebas de aceptación en fábrica son su última oportunidad económica para detectar problemas, así que asista con sus propias piezas. La puesta en marcha es donde la capacitación debe realmente ocurrir, porque el aprendizaje en aula olvidado en la semana tres no ayuda a nadie.
Puesta en marcha en tres subfases
La puesta en marcha no es un evento único. Se realiza en seco, luego en húmedo y después en modo productivo. Entender las subfases evita la frustración clásica de esperar producción durante la primera semana.
Puesta en marcha en seco
Las estaciones funcionan en ciclo sin piezas. Los sensores verifican, transfieren el tiempo correctamente y los sistemas de seguridad se prueban a sí mismos. Los problemas encontrados aquí son económicos. Espere una semana para una línea de tamaño medio.
Puesta en marcha en húmedo
Las piezas ingresan a la línea y los programas se ajustan estación por estación. Los tiempos de ciclo comienzan largos y mejoran diariamente. Esta fase genera los residuos que presupuestó y produce la mayor parte del aprendizaje que su equipo conservará.
Incremento de producción
La línea realiza producción programada con supervisión decreciente. La capacidad de producción aumenta hacia el objetivo en cuatro a ocho semanas. Evalúe la línea al final del incremento, no al final de la puesta en marcha en húmedo, o se llevará una decepción injusta.
Las plantas que comprenden esta secuencia reportan experiencias de proyecto mucho mejores. Nuestra guía de configuración de células de rectificado robótico cubre la misma disciplina a escala de célula única.
Dónde fallan los proyectos de línea
Tres áreas de riesgo causan la mayoría de los retrasos en el cronograma y sobrecostes en el presupuesto. Cada una tiene una mitigación conocida, y cada mitigación cuesta menos que el riesgo.
Variación de piezas más allá de las muestras
La muestreo utiliza piezas buenas. La producción envía todo. Mitigue mediante muestreo en lotes y especificando la capacidad de compensación para la variación que realmente observa, no para la variación que espera ver.
Preparación de utilidades y sitio
Las líneas necesitan energía, aire, agua, drenaje y capacidad en el suelo que a veces carecen los edificios antiguos. Inspeccione el sitio con la hoja de utilidad del proveedor desde temprano. Un requisito de transformador descubierto tarde puede costar semanas.
Alcance del proyecto después del contrato
Los cambios durante la construcción son costosos y lentos. Congelar la lista de piezas y los estándares de acabado en el contrato. Las adiciones están bien después de la entrega, cuando la línea es estable y los costos de cambio son normales.
Criterios de aceptación que le protegen
La aceptación es tu palanca, así que defínela con precisión antes de firmar. Nombra las partes, la tasa de rendimiento, el estándar de acabado y el objetivo de disponibilidad. Luego mide con instrumentos que ya usan tus inspectores.
| Criterio | Objetivo de ejemplo | Medición |
|---|---|---|
| Rendimiento | Piezas por hora sostenidas | Un turno completo de producción |
| Calidad del acabado | Rango Ra en superficies nombradas | Tu instrumento de rugosidad |
| Disponibilidad | Porcentaje de horas programadas | Dos semanas de tiempo de funcionamiento registrado |
| Cambio de modelo | Minutos entre familias de piezas | Cambio en vivo cronometrado |
Las tasas sostenidas importan más que las tasas máximas. Una línea que alcanza el objetivo durante una hora no prueba mucho. Requiere un turno completo, y el número significa algo. Para orientación de aceptación en máquinas individuales, nuestra comparación de máquinas de pulido robótico incluye las cláusulas del contrato para exigirlo.
Personalización de la línea después de la entrega
Una línea necesita personas, solo que en menor cantidad. Planifica una persona por cada dos o tres estaciones, además de un técnico que posea recetas, herramientas y mantenimiento de primera línea. Nombra a ese técnico durante la puesta en marcha, no después.
Nuestra guía de formación para operadores en rectificado y pulido automatizado presenta el programa de cuatro semanas que convierte al personal existente en responsables de la línea. Comiénzalo durante la puesta en marcha, cuando el aprendizaje es contextual y la retención es mayor.
Decidir si una línea es adecuada
Las líneas adaptan productos estables en volumen. Son malas opciones para diseños inestables, mezclas amplias o volúmenes demasiado bajos para mantener ocupadas las estaciones. Sé honesto sobre la madurez de tu producto antes de firmar un contrato de línea.
Si la madurez es incierta, compra celdas primero y conéctalas después. Las celdas se convierten en estaciones cuando estás listo, y la ruta modular perdona la incertidumbre que una línea no puede. Las fábricas que crecen de esta manera rara vez se arrepienten de la secuenciación.
Infraestructura de Datos que Vale la Pena Construir
Las líneas modernas generan enormes datos de proceso. Capturarlos durante la construcción cuesta mucho menos que modernizarlos después, y los datos se amortizan durante la primera investigación de calidad.
Registra los tiempos de ciclo, los recuentos de rechazos a nivel de estación y los cambios de consumibles por pieza. Estos tres flujos responden a la mayoría de las preguntas de producción en minutos. Añade trazas de fuerza y potencia por ciclo si tu presupuesto lo permite, porque esas predicen el desgaste de la herramienta antes de que aparezca la deriva de calidad.
Decide el destino de los datos desde el principio. Ya sea que la línea reporte a un historiador local o a tu MES, define la interfaz durante la ingeniería en lugar de descubrirla durante la puesta en marcha. Las interfaces modernizadas cuestan varias veces más y siempre llegan tarde.
El Número que Importa
El coste de una línea de acabado llave en mano es un precio de sistema, y los precios de sistema recompensan la claridad. Define las estaciones que necesitas, presupuestar la integración con honestidad, prepara el sitio con anticipación y escribe los criterios de aceptación antes de que exista el contrato.
Haz eso, y la línea llegará a tiempo con el número acordado. Saltártelo, y el proyecto te enseñará las mismas lecciones a un precio varias veces mayor. La decisión es realmente tuya, y se toma durante la definición del alcance, no durante la construcción.
Define cuidadosamente el alcance, equipa las fases y establece criterios de aceptación que nombren tus piezas y tus estándares. Haz eso y una línea llave en mano se convertirá en el proyecto de capital más predecible en tu planta en lugar del más estresante.
Revisa la lista de estaciones cada año después de la entrega. Las mezclas de productos cambian, y la estación cuello de botella también. Las líneas que se revisan evolucionan con gracia; las que se ignoran se convierten silenciosamente en la restricción que nadie quiere discutir.
Comienza con la fase de definición del proceso, y resiste la presión de acortarla. Cada semana que pases allí elimina dos semanas de puesta en marcha, y los ahorros se acumulan durante toda la construcción.
Las opciones de herramientas y compuesto deben confirmarse en función de tu aleación y objetivo de acabado.



