


A UN VISTAZO · El pulido de vajilla sanitaria obliga a tomar una decisión de tres vías: actualizar la línea manual, añadir semi-automatización o comprometerse con celdas robóticas completas — y la elección equivocada es costosa en ambas direcciones. Una planta que invierte en exceso desperdicia capital en volúmenes que nunca alcanza. Una planta que invierte poco sigue perdiendo mano de obra cualificada que no puede reemplazar. Comparar honestamente las tres rutas, dimensión por dimensión, es la única forma de elegir bien.
Ruta Uno: La línea manual mejorada
La ruta manual no se queda quieta. Los bancos modernos ofrecen mejor extracción, posicionamiento ergonómico y husillos de velocidad variable que reducen la fatiga y el desperdicio acumulado.
Las fortalezas son reales: máxima flexibilidad, entrenamiento mínimo para nuevos SKUs y bajo capital. Una línea manual puede absorber un pedido urgente de cien grifos de acabado especial sin un solo cambio de programa.
Las debilidades son igualmente reales. La producción solo escala con el número de empleados, la consistencia varía en cada turno y la plantilla laboral disminuye cada año. Cada encuesta laboral de vajilla sanitaria cuenta la misma historia: los buffers experimentados se jubilan más rápido de lo que llegan nuevos reclutas.
Por lo tanto, la ruta manual es adecuada para plantas con bajos volúmenes, gran variedad de SKUs y mano de obra disponible. Esas condiciones describen menos fábricas cada año.
Ruta Dos: Semi-automatización
La semi-automatización mantiene a las personas en los pasos críticos de calidad y mecaniza los repetitivos. Los diseños típicos combinan un carrusel de estaciones de pulido con carga manual, o un robot que realiza solo el corte grueso mientras los pulidores terminan.
Esta ruta reduce primero la labor más dura. El robot maneja el paso de corte pesado que desgasta los hombros de los trabajadores, y los humanos se encargan del paso de color donde importa el juicio.
Sin embargo, la semi-automatización hereda el límite de consistencia de lo manual. Mientras las manos humanas realicen el paso final, la superficie final varía según la persona y la hora.
La semi-automatización es adecuada para plantas que migran gradualmente, o aquellas con piezas geométricamente complejas que resisten el fijado hoy, pero quizás no el próximo año.
Ruta Tres: Celdas robóticas completas
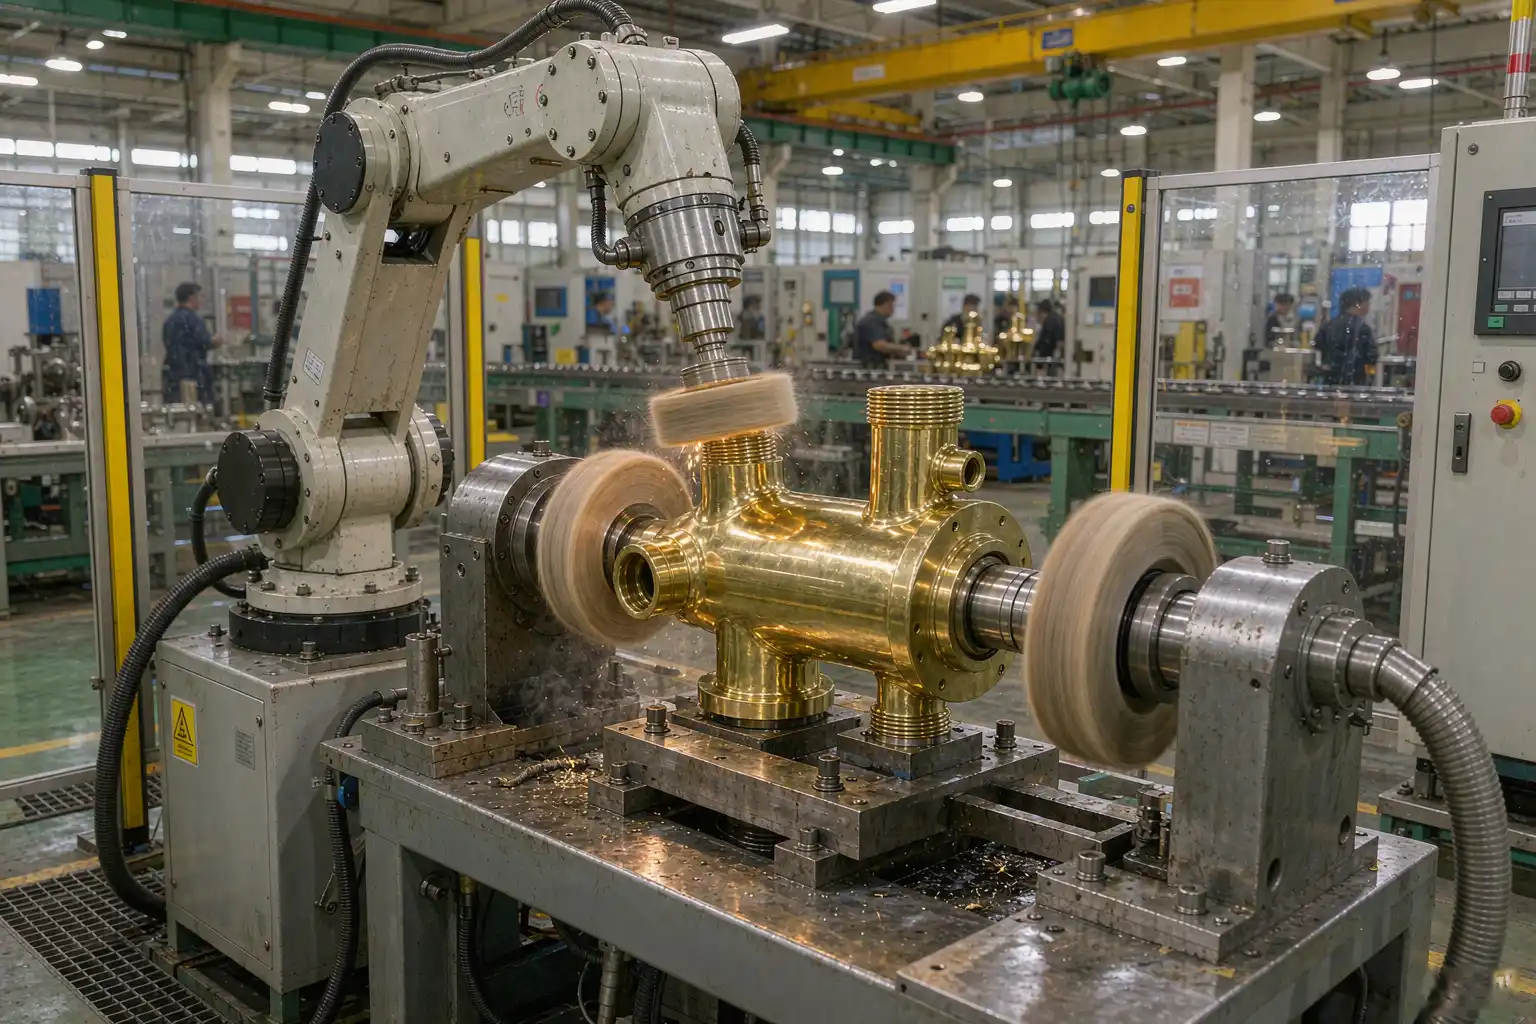
La automatización total realiza toda la secuencia — corte, color, eliminación de residuos y a menudo inspección — en celdas programadas. Los operadores cargan, supervisan y auditan en lugar de pulir.
La fortaleza es la uniformidad en volumen. Una celda produce el mismo espejo en el primer grifo y en el milésimo, en un tiempo de ciclo que ningún brazo puede sostener durante ocho horas.
El coste es compromiso: fijaciones por SKU, programas por geometría y capital inicial. Por ejemplo, una planta que produce sesenta SKUs estables y en dos turnos encaja perfectamente en el perfil. Una planta con trescientos SKUs volátiles necesita una estrategia cuidadosa de fijaciones antes de comprometerse.
Pulido robótico de grifos se ha convertido en un paquete probado, que reduce considerablemente el riesgo percibido en comparación con hace cinco años.
La Comparación Cara a Cara
La tabla a continuación compara las rutas en las dimensiones que deciden los proyectos reales. Los números son cifras típicas de plantas de sanitarios de tamaño medio, no ideales de laboratorio.
| Dimensión | Línea Manual | Semi-Automatizado | Celdas Robóticas |
|---|---|---|---|
| Producción diaria (por línea) | 600–900 piezas | 1.000–1.400 piezas | 1.500–2.200 piezas |
| Consistencia de la superficie (dispersión Ra) | Banda de 0,12–0,15 µm | Banda de 0,08–0,10 µm | Banda de 0,03–0,05 µm |
| Mano de obra directa por turno | 8–12 cualificados | 4–6 cualificados | 1–2 operadores |
| Introducción de nuevos SKU | Horas | Días | Días a semanas |
| Tasa de retrabajo (típica) | 3–6 % | 2–4 % | Menos de 1 % |
| Capex por línea | Bajo | Medio | Alto |
| Escalabilidad | Solo personal | Limitado | Agregar celdas |
Reglas de decisión por perfil de planta
Los volúmenes deciden primero. Por debajo de aproximadamente mil piezas por día por línea, las rutas manuales y semi-automatizadas siguen siendo defendibles. Por encima de eso, las celdas robóticas destacan en todas las curvas económicas.
La estabilidad del SKU decide en segundo lugar. Familias estables con largas series de producción amortizan rápidamente los accesorios y programas. Los catálogos volátiles necesitan plataformas de piezas estandarizadas o una celda flexible compartida.
La realidad laboral decide en tercer lugar. Cuando no se pueden contratar buffers calificados, la ruta manual no es una opción independientemente de las hojas de cálculo.
| Perfil de planta | Ruta recomendada |
|---|---|
| Menos de 800 piezas/día, 300+ SKU | Manual mejorado con bancos ergonómicos |
| 800–1,500 piezas/día, SKU mixtos | Semi-automatización en paso de corte, color manual |
| Más de 1.500 piezas/día, familias estables | Células robóticas completas |
| Alto volumen pero catálogo volátil | Célula robótica con estrategia de fijación de punto cero |
| Mano de obra no disponible a cualquier salario | Células robóticas, por fases por familia |
La Puerta de Control de Calidad Chrome-Mirror
Cualquiera que sea la ruta, el cliente aplica una puerta: el espejo de cromo. El plating amplifica cada defecto del sustrato, por lo que el pulido debe alcanzar una uniformidad lista para el plating antes de que el cromo revele todos los defectos.
Las líneas manuales luchan contra esta puerta con habilidad y inspección laboral. Las líneas semi-automatizadas luchan con un historial mixto, ya que la pasada final humana reintroduce variación.
Las células robóticas pasan la puerta por física. Las ventanas de fuerza programadas y la geometría de las ruedas se repiten de manera idéntica, por lo que la banda Ra se ajusta al rango preferido por los plateadores.
Por eso, la comparación anterior mide la dispersión de Ra en lugar del promedio de rugosidad. La calidad del plating sigue la dispersión, y la dispersión es exactamente donde domina la automatización.
Lo que ofrece una Migración Real
Un fabricante de tamaño medio de accesorios sanitarios de gama media pasó de doce estaciones manuales a dos células robóticas más una célula flexible compartida. Los números después de seis meses de producción estable cuentan la historia.
| Métrica | Antes (Manual) | Después (Células) |
|---|---|---|
| Producción diaria pulida | ~850 ensamblajes | ~1.300 ensamblajes |
| Personal de pulido | 12 en dos turnos | 3 en dos turnos |
| Tasa de rechazo de recubrimiento | 4.2 % | 0.8 % |
| Gasto de compuesto por 1.000 piezas | 100 % de referencia | 74 % |
| Tiempo del ciclo de retrabajo | 2–3 días | Mismo día |
La reducción de rechazos en el revestimiento llevó un valor oculto: la casa de revestimiento aumentó su prioridad de rendimiento para la planta porque los lotes llegaban más limpios y más uniformes.
El Camino de Migración Escalonada
La mayoría de las plantas no deberían saltar de la automatización manual a la completa en un solo paso. El camino escalonado a continuación captura la mayor parte del beneficio en cada etapa mientras limita la exposición.
- Etapa 1: paso de corte robótico junto a color manual — prueba programas y accesorios en producción en vivo
- Etapa 2: agregar celdas de color robóticas para las tres principales familias de SKU — captura la consistencia en volumen
- Etapa 3: celda compartida flexible para la larga cola de SKU — termina con la dependencia manual
- Etapa 4: inspección en línea con retroalimentación visual — cierra el ciclo de calidad
Cada etapa se autofinancia antes de que comience la siguiente, y la planta mantiene un banco de respaldo manual durante toda la transición.
Selección de equipos dentro de la ruta
Elegir la ruta es estratégico; elegir las máquinas es táctico pero igualmente importante. La geometría de la cerámica sanitaria recompensa las máquinas diseñadas en torno a trabajos brillantes curvos.
Elegir una máquina de pulido para cerámica sanitaria merece su propio estudio, porque la potencia del husillo, el acceso a la rueda y el control de fuerza difieren significativamente entre proveedores.
La capacidad de molienda importa para el paso aguas arriba. El pulido de accesorios sanitarios elimina los restos de puerta y mezcla las marcas de mecanizado antes de comenzar el pulido, y una molienda con poca potencia limita toda la línea.
Errores que matan el caso de negocio
Tres errores dañan repetidamente estos proyectos. Primero, comparar rutas solo por inversión de capital ignorando la trayectoria laboral — la línea más barata hoy en día rara vez es la más barata en cinco años.
En segundo lugar, automatizar un producto inestable. Si las fundiciones llegan con restos de puerta erráticos, la celda hereda el caos. Corrige primero la calidad aguas arriba.
En tercer lugar, saltarse la formación de operadores. Las celdas sin operadores capacitados funcionan al sesenta por ciento de su producción nominal, destruyendo silenciosamente el retorno de inversión proyectado.
Calculando las cifras para su planta
Modela la decisión durante cinco años. Incluye el crecimiento del coste laboral, la dificultad de reclutamiento como prima de riesgo, el coste de retrabajo y los rechazos en el galvanizado — no solo los salarios directos.
La mayoría de los modelos muestran que el punto de inflexión donde ganan las celdas robotizadas ocurre entre dieciocho y treinta meses para plantas por encima del umbral de volumen. Por debajo, la semi-automatización suele mantener la mejor posición ajustada al riesgo.
Prueba de sensibilidad del modelo en el recuento de SKU. Si los costes de los accesorios superan el quince por ciento del CAPEX del proyecto, revisa la estandarización de las familias de piezas antes de firmar cualquier acuerdo.
Mantenimiento y consumibles en diferentes rutas
Las diferencias en costes operativos se ocultan en los programas de mantenimiento y las tasas de consumo de consumibles. Las líneas manuales consumen ruedas y compuestos a tasas dependientes de la habilidad; las celdas los consumen a tasas dependientes del programa.
Las bancadas manuales promedian de ocho a doce gramos de compuesto por cada cien piezas, con una gran variación entre operadores. Las celdas robotizadas contienen de seis a ocho gramos porque la presión de aplicación se mantiene constante y el exceso se limpia en lugar de desecharse.
La vida útil de las ruedas sigue el mismo patrón. Un trapeador de algodón en una estación manual necesita ser ajustado cada pocas horas a mano; la celda registra las horas del husillo y programa el ajuste antes de que la desviación en el acabado ocurra, no después.
El trabajo de mantenimiento difiere en su naturaleza. Las líneas manuales necesitan atención mecánica en los husillos y en la extracción; las celdas añaden copias de seguridad del programa, revisiones de accesorios y calibración de los sensores de fuerza. Ambos cuestan dinero, pero el mantenimiento de las celdas es programable mientras que la reparación de las líneas manuales es reactiva.
Por lo tanto, el presupuesto compara el gasto total en consumibles más el tiempo de inactividad, nunca solo los conceptos de línea. Sobre esa base combinada, las rutas automatizadas amplían su ventaja cada año a medida que suben las tarifas laborales.
Tomando la decisión
El pulido de vajillas sanitarias recompensa a las plantas que ajustan la ruta a su perfil real, no a su ambición. El volumen, la estabilidad de SKU y la disponibilidad de mano de obra — en ese orden — eligen al ganador.
Involucra a la empresa de galvanizado desde el principio en la decisión. Los galvanizadores ven las consecuencias aguas abajo de cada ruta todos los días, y sus estadísticas de rechazos contienen más verdad que cualquier folleto de proveedor.
Visita plantas de referencia que operen tu ruta candidata con una gama similar de catálogo. Pregunta por el segundo año, no por la semana de puesta en marcha, porque la disponibilidad a largo plazo y la deriva en consumibles cuentan la historia real.
Realiza la comparación honesta, sigue el camino escalonado si el volumen lo justifica, y mide la dispersión de Ra como árbitro. Las plantas que eligen este camino dejan de adivinar y comienzan a acumular calidad año tras año.
Un primer movimiento práctico no cuesta nada: elige una familia de modelos de rápida rotación, recopila doce meses de registros de defectos y retrabajos, y pide a tu empresa de galvanizado que clasifique las causas de rechazo. Esa única hoja de cálculo suele mostrar si la inconsistencia en el pulido o los defectos reales de fundición impulsan tu chatarra. Si la variación en el acabado lidera, la ruta robotizada tiene un caso de negocio antes de que firmes una cotización. Si la calidad de fundición lidera, corrige primero el proceso aguas arriba y deja que la celda de pulido espere su turno.
Este contenido es educativo, no una especificación ni una cotización.



