Máquina de acabado en masa: Guía completa para talleres de metal
Si su tienda termina las piezas metálicas una a una, está pagando por cada borde dos veces — una para fabricarlo y otra para desbarbarlo a mano. A máquina de acabado en masa cambia esa aritmética. En lugar de que un operador trabaje un archivo o un cepillo en un solo componente, todo el lote se termina de una vez, mientras el medio abrasivo roza cada superficie expuesta dentro de una cámara vibratoria o giratoria. Para fundiciones a presión, estampados, forjados y hardware mecanizado, es la ruta más rápida desde la pieza en bruto hasta una superficie repetible y lista para placas. Esta guía explica cómo funciona el acabado en masa, los tipos de máquinas que vale la pena comparar, cómo elegir el medio y cómo dimensionar un sistema para tu rendimiento real.
¿Qué es una máquina de acabado en masa?
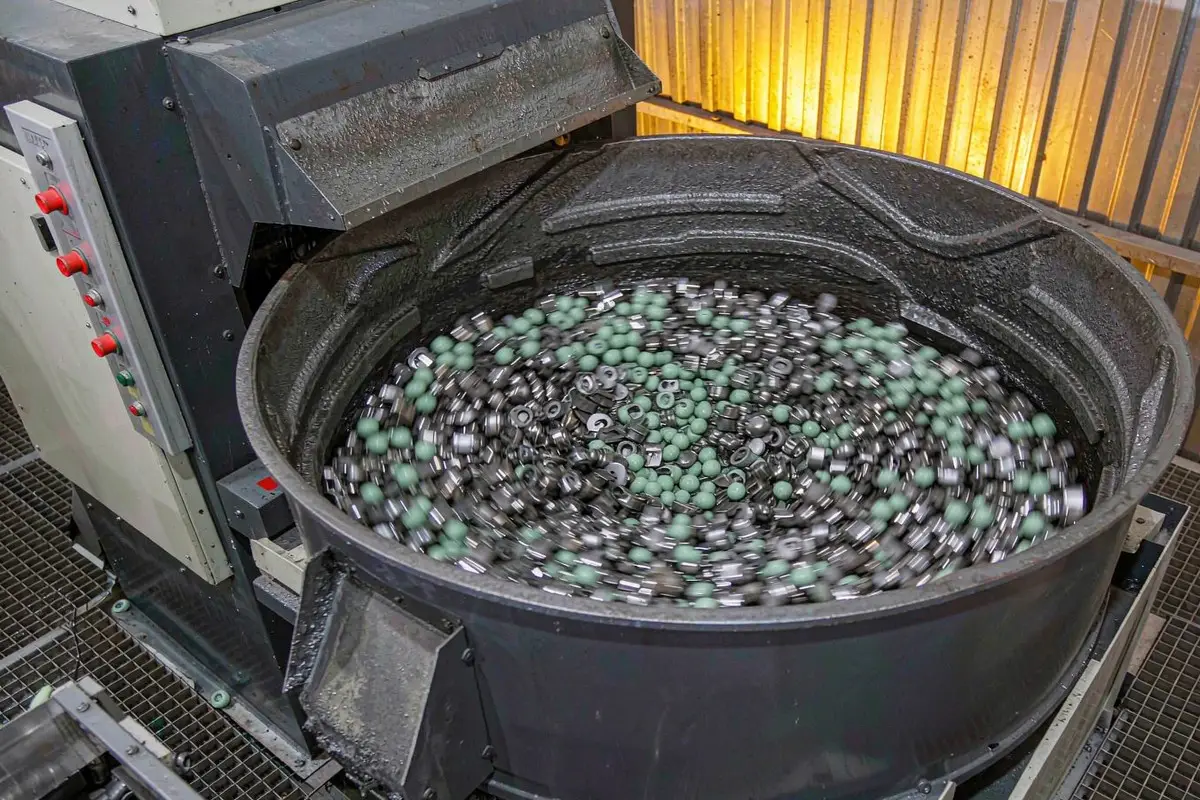
A máquina de acabado en masa es un sistema de tratamiento superficial por lotes que desbarba, desescama, redondea bordes, limpia y pule grandes cantidades de piezas simultáneamente. Las piezas se cargan en una cámara junto con medio abrasivo, agua y un compuesto líquido. La energía mecánica — vibración, rotación, fuerza centrífuga o movimiento de arrastre — mantiene el medio y las piezas en contacto constante y controlado, de modo que ocurren miles de acciones abrasivas microscópicas cada minuto.
La ventaja definitoria es la uniformidad. Debido a que cada pieza en la carga experimenta básicamente la misma acción del medio, los radios de los bordes y la aspereza de la superficie salen consistentes desde la primera hasta la última pieza. Esa consistencia es lo que el acabado manual no puede ofrecer en volumen, y por eso el acabado en masa ocupa la primera posición en la mayoría de las líneas modernas de acabado, por delante del plating, recubrimiento o pulido de precisión.
¿Cómo funciona el acabado en masa?
La física varía según el tipo de máquina, pero la lógica del proceso es la misma en toda la categoría:
- Cargar la cámara. Las piezas, el medio, el agua y el compuesto entran juntos. La proporción medio-pieza es la variable de configuración más importante.
- Aplicar energía mecánica. Un motor con peso excéntrico, un tambor giratorio, un disco giratorio o un husillo de arrastre fuerza a la masa a un movimiento relativo continuo.
- Crear contacto rodante. La cama de medio levanta, vuelca y pliega, de modo que las superficies abrasivas golpean y deslizan repetidamente a través de los bordes y caras de las piezas.
- Cortar o pulir. El medio grueso elimina de forma agresiva rebabas y material sobrante; el medio fino y el acero pulen y aclaran la superficie.
- Separar, enjuagar y secar. Las piezas se separan mediante tamizado o magnetismo del medio, luego se enjuagan y secan antes de la siguiente operación.
Los tiempos de ciclo varían desde aproximadamente 15-30 minutos para desbarbado ligero hasta varias horas para eliminación de material pesado o acabado cosmético brillante. La química del compuesto — pH, lubricidad y paquete de surfactantes — controla cuán limpia se mantiene la media y si las piezas se oxidan entre lotes.
Comparación de tipos de máquinas de acabado en masa
Cuatro configuraciones cubren la mayoría de las necesidades de producción. La elección correcta depende de la geometría de las piezas, el tamaño del lote y el objetivo de acabado:
| Tipo de Máquina | Movimiento | Ciclo Típico | Mejor para |
|---|---|---|---|
| Cuba vibratoria | Vibración toroidal | 20 min – 3 h | Piezas pequeñas a medianas, desbarbado y redondeo en masa |
| Cubeta vibratoria | Vibración lineal en canal | 20 min – 4 h | Componentes largos, grandes o fijados |
| Disco centrífugo | Rotación de disco de alta energía | 3 – 20 min | Piezas pequeñas y resistentes que necesitan un acabado fino rápido |
| Acabador de arrastre | Fijación del husillo a través del medio | 5 – 30 min | Piezas de alto valor, delicadas o complejas |
Los tazones y cubetas vibratorios son los caballos de batalla y se cubren en profundidad en nuestra guía de compra de máquinas de acabado vibratorio. Las máquinas de disco centrífugo intercambian un manejo suave por velocidad, mientras que los acabadores por arrastre protegen las piezas que no pueden tocarse entre sí.
Elegir el medio de acabado en masa adecuado
El medio es la herramienta de corte del proceso. Combina su material, forma y tamaño con tu aleación y objetivo de acabado:
- Medios cerámicos — denso y de larga duración, el predeterminado para desbarbado agresivo en acero y aleaciones duras; disponible en cilindros, triángulos y tri-estrellas.
- Medios plásticos — más ligero y suave, ideal para fundiciones de aluminio, latón y zinc donde el daño superficial es inaceptable.
- Medios de acero — utilizado para pulido y acabados brillantes, de alto lustre; extremadamente duradero y no cortante.
- Medios orgánicos — cáscara de nuez y mazorca de maíz para secado, pulido suave y trabajos delicados.
La forma importa tanto como el material: triángulos y tri-estrellas alcanzan rincones y ranuras, mientras que bolas y conos ofrecen una acción más suave y uniforme en superficies abiertas. Nuestra guía detallada selección de medio de desbarbado vibratorio recorre la clasificación por tamaño y las proporciones entre medio y pieza.
Pulido en masa vs Otros métodos de desbarbado
Los compradores suelen preguntar cómo se compara el pulido en masa con el trabajo manual y con el desbarbado robótico. La respuesta honesta es que resuelven problemas diferentes:
| Método | Rendimiento | Consistencia | Mejor Ajuste |
|---|---|---|---|
| Desbarbado manual | Bajo | Dependiente del operador | Piezas únicas, retrabajo |
| Pulido en masa | Muy alto | Alto en toda la producción | Desbarbado a granel, redondeo, preparación previa al galvanizado |
| Desbarbado robótico | Medio | Muy alto por pieza | Geometría compleja, tolerancias estrictas |
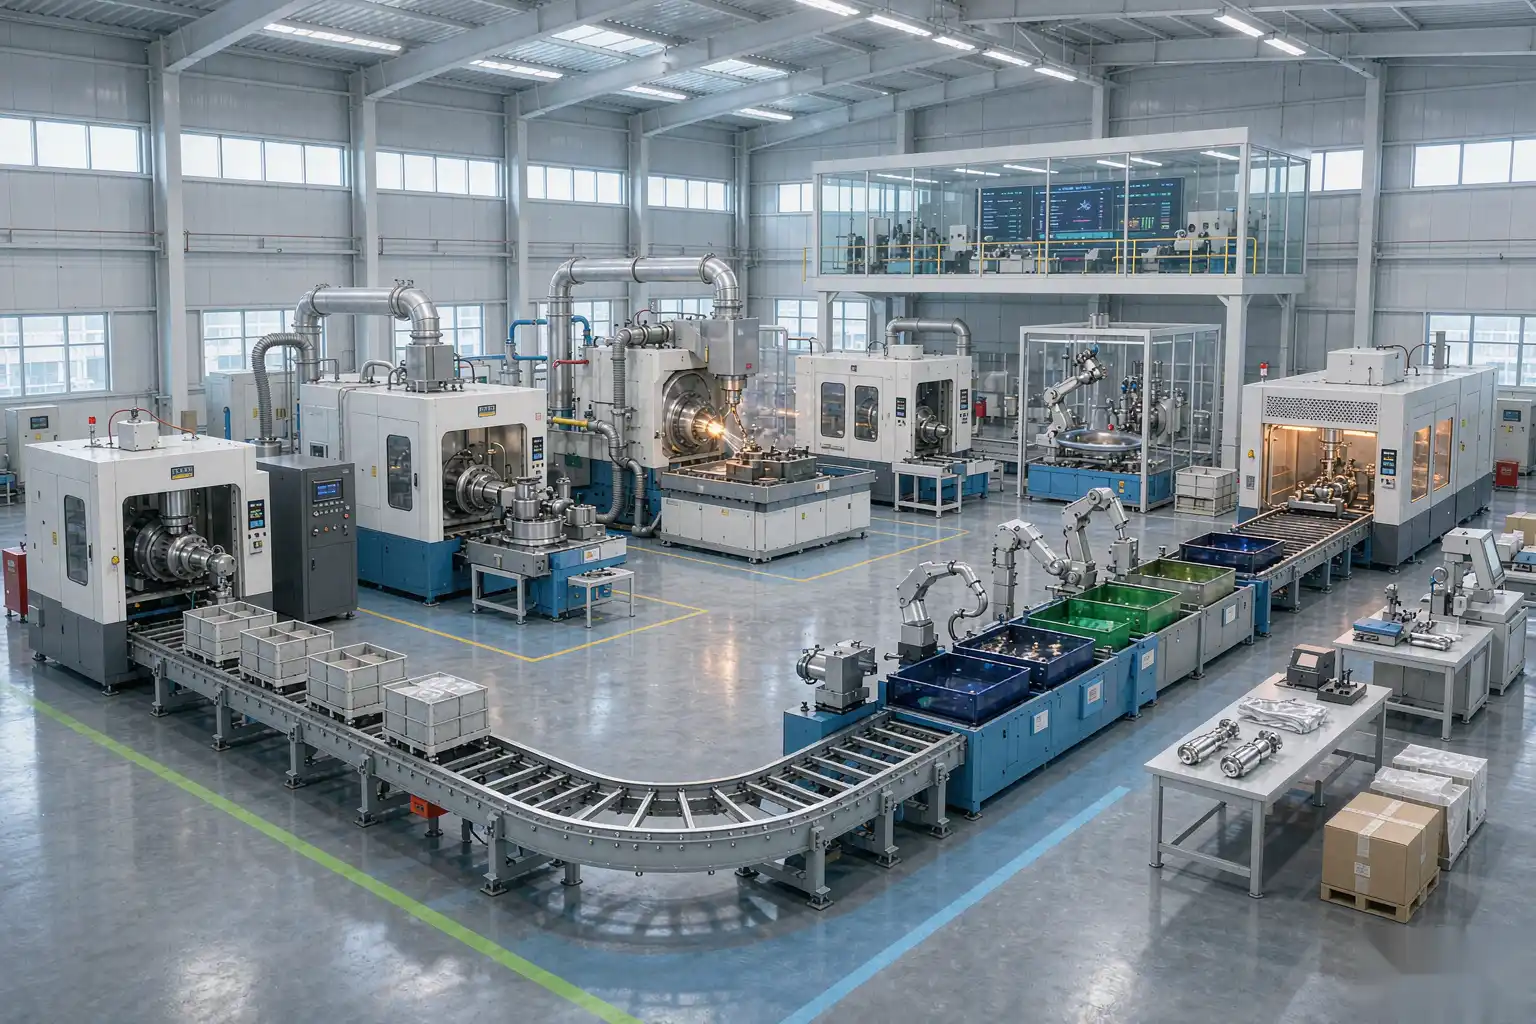
En la práctica, ambos son complementarios. El pulido en masa elimina la mayor parte de las rebabas de forma económica, luego una celda robótica se encarga de bordes selectivos y superficies cosméticas. Esa es exactamente la arquitectura descrita en nuestra flujo de trabajo de acabado de superficies de extremo a extremo.
Aplicaciones clave en diferentes industrias
Debido a que el pulido en masa es un proceso por lotes, resulta rentable donde haya volumen:
- Fundición a presión. Elimina rebabas de línea de separación y de puerta en componentes de aluminio y zinc antes del mecanizado o recubrimiento.
- Automoción. Los sujetadores, soportes y carcasas obtienen radios uniformes que mejoran la vida útil a fatiga y el ajuste en el ensamblaje.
- Aeroespacial. Desbarbado de precisión de piezas mecanizadas donde no son aceptables los concentradores de tensión.
- Cerámica sanitaria y herrajes. Los grifos, cerraduras y manijas de puertas se terminan antes del pulido final.
- Médico e instrumento. Preparación de superficies consistente cuando se requiere validación del proceso.
Beneficios: Coste, Consistencia y Rendimiento
El caso de negocio es una aritmética simple. Uno máquina de acabado en masa reemplaza muchas horas de archivo manual y pulido por turno, y lo hace con mucha menos variabilidad:
- Consistencia — cada pieza recibe la misma acción del medio, lo que reduce drásticamente las tasas de rechazo en comparación con el trabajo manual.
- Coste laboral más bajo — un operador puede manejar varias máquinas y una sola carga reemplaza docenas de operaciones manuales.
- Mayor rendimiento — el procesamiento por lotes acorta los plazos de entrega y libera mano de obra cualificada para trabajos de valor añadido.
- Mejor durabilidad — el radiado controlado de bordes elimina las concentraciones de tensión que causan grietas en servicio.
Cómo seleccionar la máquina de acabado en masa adecuada
Trabaja con esta lista de verificación antes de solicitar una cotización:
- Tamaño y geometría de la pieza. Las piezas pequeñas son adecuadas para tazones; las piezas largas para bañeras; las piezas pequeñas de alto valor para máquinas de arrastre o discos.
- Material. El acero duro necesita medio cerámico y mayor energía; las aleaciones blandas necesitan medio plástico y menor amplitud.
- Objetivo de acabado. Solo desbarbado, redondeo o pulido brillante — cada uno requiere cambiar el medio, el compuesto y el tiempo de ciclo.
- Volumen y tamaño del lote. ¿Lote o continuo? Los sistemas continuos cuestan más, pero compensan a escala.
- Pasos posteriores. Planifique la separación, el enjuague, el secado y la transferencia para pulido o galvanizado.
- Utilidades y espacio en planta. Confirma el espacio en planta, suministro de agua, drenaje y energía antes de la entrega.
Siempre solicita una prueba con tus piezas reales. Un proveedor de confianza procesará un lote de prueba y ajustará la máquina al ciclo real en lugar de una estimación del catálogo.
Integración del acabado en masa en una línea automatizada
Las máquinas independientes aportan valor, pero la mayor ganancia proviene de conectar las etapas. Una disposición típica incluye fundición o estampado, luego acabado en masa para preparación en lote, luego trabajo robótico selectivo, seguido de inspección y embalaje. Cuando el acabado en masa alimenta a máquina de desbarbado automática o una celda de pulido robótico, manejando gotas, disminución del tiempo de ciclo y la calidad se vuelve repetible. Si la textura de la superficie debe ser controlada antes del recubrimiento, combinar el acabado en masa con una máquina de chorreado ofrece un perfil de anclaje uniforme.
Consejos de mantenimiento para la máxima disponibilidad
El equipo de acabado en masa es indulgente, pero recompensa el cuidado rutinario. Inspeccione los pesos excéntricos y los soportes del motor en busca de aflojamiento, monitoree el desgaste del revestimiento, actualice los medios y el compuesto antes de que se establezca el esmaltado, y mantenga despejadas las pantallas de separación. La concentración del compuesto y el pH deben verificarse diariamente, porque el compuesto degradado es la causa más común de baja tasa de corte y manchas de óxido.
Errores comunes a evitar
La mayoría de los problemas de acabado en masa son autoinfligidos en la configuración:
- Sobrecarga de la cámara. Demasiadas piezas ahogan el medio de circulación, produciendo resultados irregulares.
- Medios incorrectos para la aleación. El medio cerámico en fundiciones de zinc blandas araña la superficie; el medio plástico es la opción más segura.
- Ignorar la química del compuesto. El esmalte de compuesto desequilibrado media y deja residuos que arruinan el recubrimiento posterior.
- Omitir el diseño de separación. Si las piezas y el medio no pueden dividirse rápidamente, el ahorro de mano de obra se evapora al descargar.
- Comprar antes de muestrear. Dimensione la máquina para un ciclo de prueba verificado, no para una hoja de ventas.
Preguntas frecuentes
¿Cuál es la diferencia entre acabado en masa y acabado vibratorio?
El acabado en masa es el término general para el tratamiento superficial por lotes usando medios. El acabado vibratorio es uno de los métodos dentro de él, junto con el rodado en barril, disco centrífugo y acabado por arrastre. Todos son procesos de acabado en masa.
¿Cuánto tiempo dura un ciclo de acabado en masa?
El desbarbado ligero suele durar entre 15 y 30 minutos. La eliminación de material en exceso o un acabado cosmético brillante puede durar varias horas. El material, el tamaño de la rebaba, el medio y el objetivo de acabado influyen en el tiempo.
¿El acabado en masa puede dañar piezas delicadas?
Puede hacerlo si usas el medio incorrecto o demasiada energía. El medio plástico a baja amplitud es muy suave, y los acabadores por arrastre aíslan completamente las piezas para que nunca se golpeen entre sí.
¿Es mejor el acabado en masa húmedo o seco?
El proceso húmedo es estándar para la mayoría de los desbarbados y pulidos porque el compuesto lubrica, limpia y previene la oxidación. El proceso seco es adecuado para pulidos específicos o cuando el agua no es deseable.
¿Cómo puedo elegir entre una máquina de cuenco y una de cuba?
Elige una cuba para piezas pequeñas a medianas que necesiten una circulación fuerte y una descarga fácil. Elige una tina para componentes largos, grandes o fijados que no encajen bien en una cuba redonda.
Conclusión
A máquina de acabado en masa es la forma más rentable de desbarbar, redondear, desescamar y prepolir piezas metálicas en volumen. Combina la configuración con la geometría de tu pieza, selecciona el medio para tu aleación y objetivo de acabado, y realiza un lote de prueba antes de comprometerte. Si planeas una nueva línea o mejorar el acabado manual, nuestro equipo puede dimensionar un sistema llave en mano para tu capacidad de producción — envíanos las piezas y te devolveremos un tiempo de ciclo verificado y una cotización.