Un propietario de una fundición vino a nuestro taller el año pasado con una pregunta justa. Él fabrica cuerpos de grifos de latón, sus líneas manuales no pueden seguir el ritmo de los pedidos, y un competidor le dijo que necesita un máquina de fundición a presión de baja presión. “¿Qué modelo?” preguntó. No estaba equivocado al preguntar — pero la máquina era la tercera cosa que debería haber considerado, no la primera.
Si estás buscando una ahora mismo, la misma trampa te espera. La mayoría de los compradores se fijan en la tonelaje y el precio, firman una orden de compra y descubren seis meses después que la celda no coincide con su pieza, su aleación o su equipo. Esta guía cubre lo que realmente diferencia una buena celda de fundición a baja presión de un error costoso, basada en lo que hemos aprendido al construir y poner en marcha estas líneas para fundiciones en España, Turquía, Egipto y Brasil.
Qué Hace Realmente una Máquina de Fundición a Baja Presión
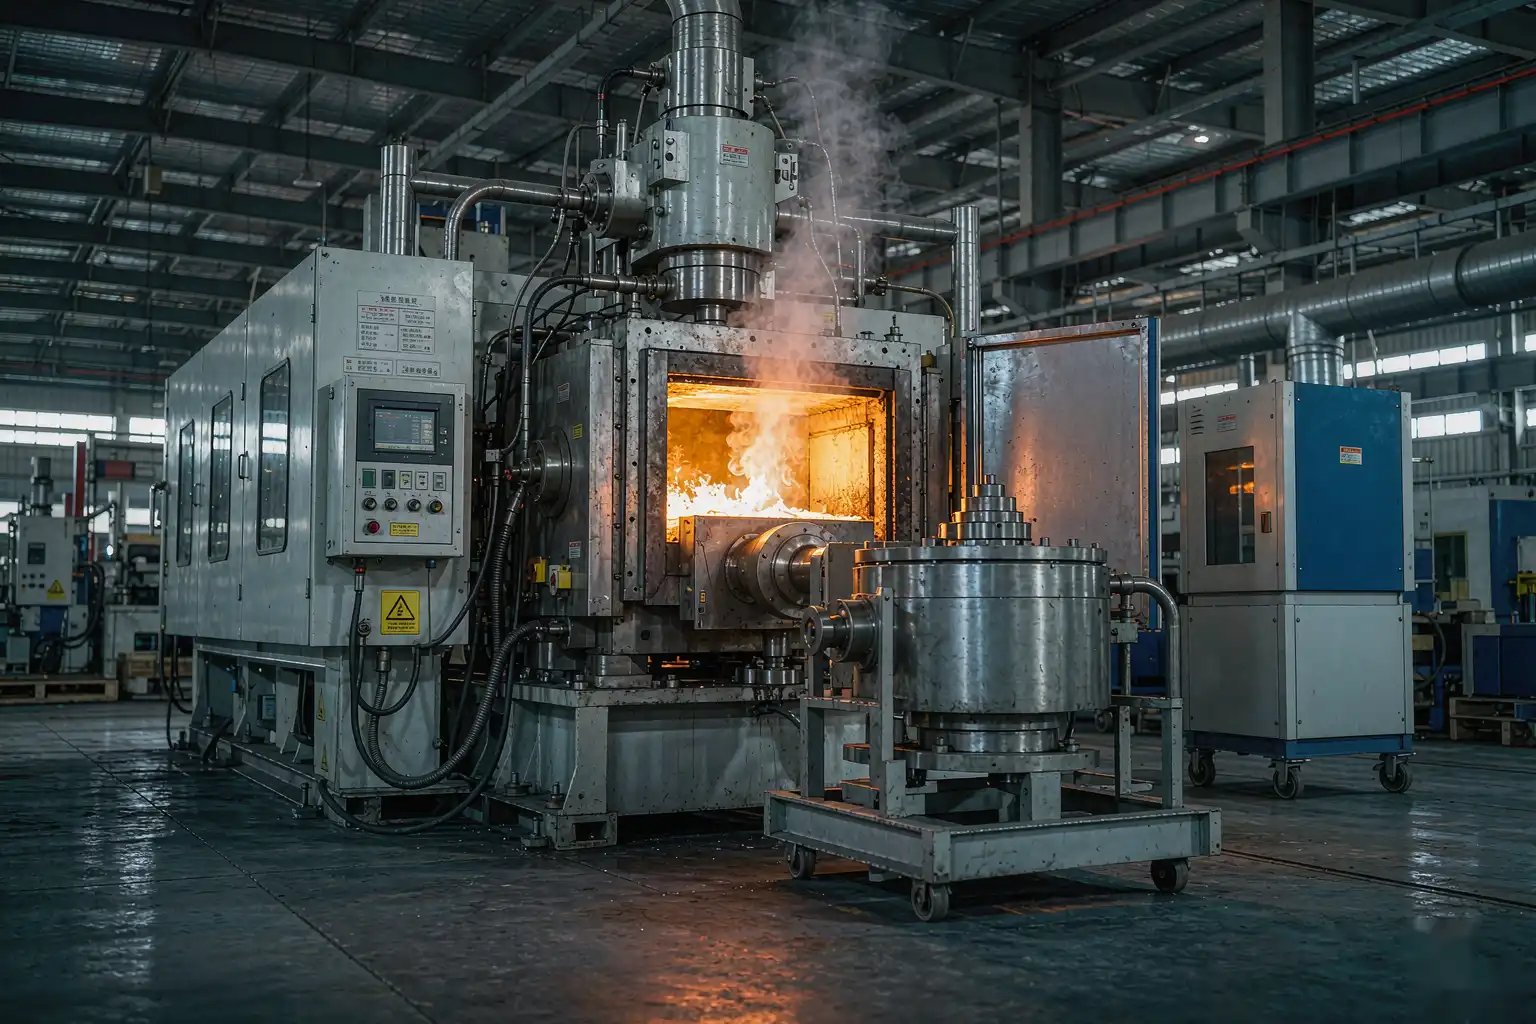
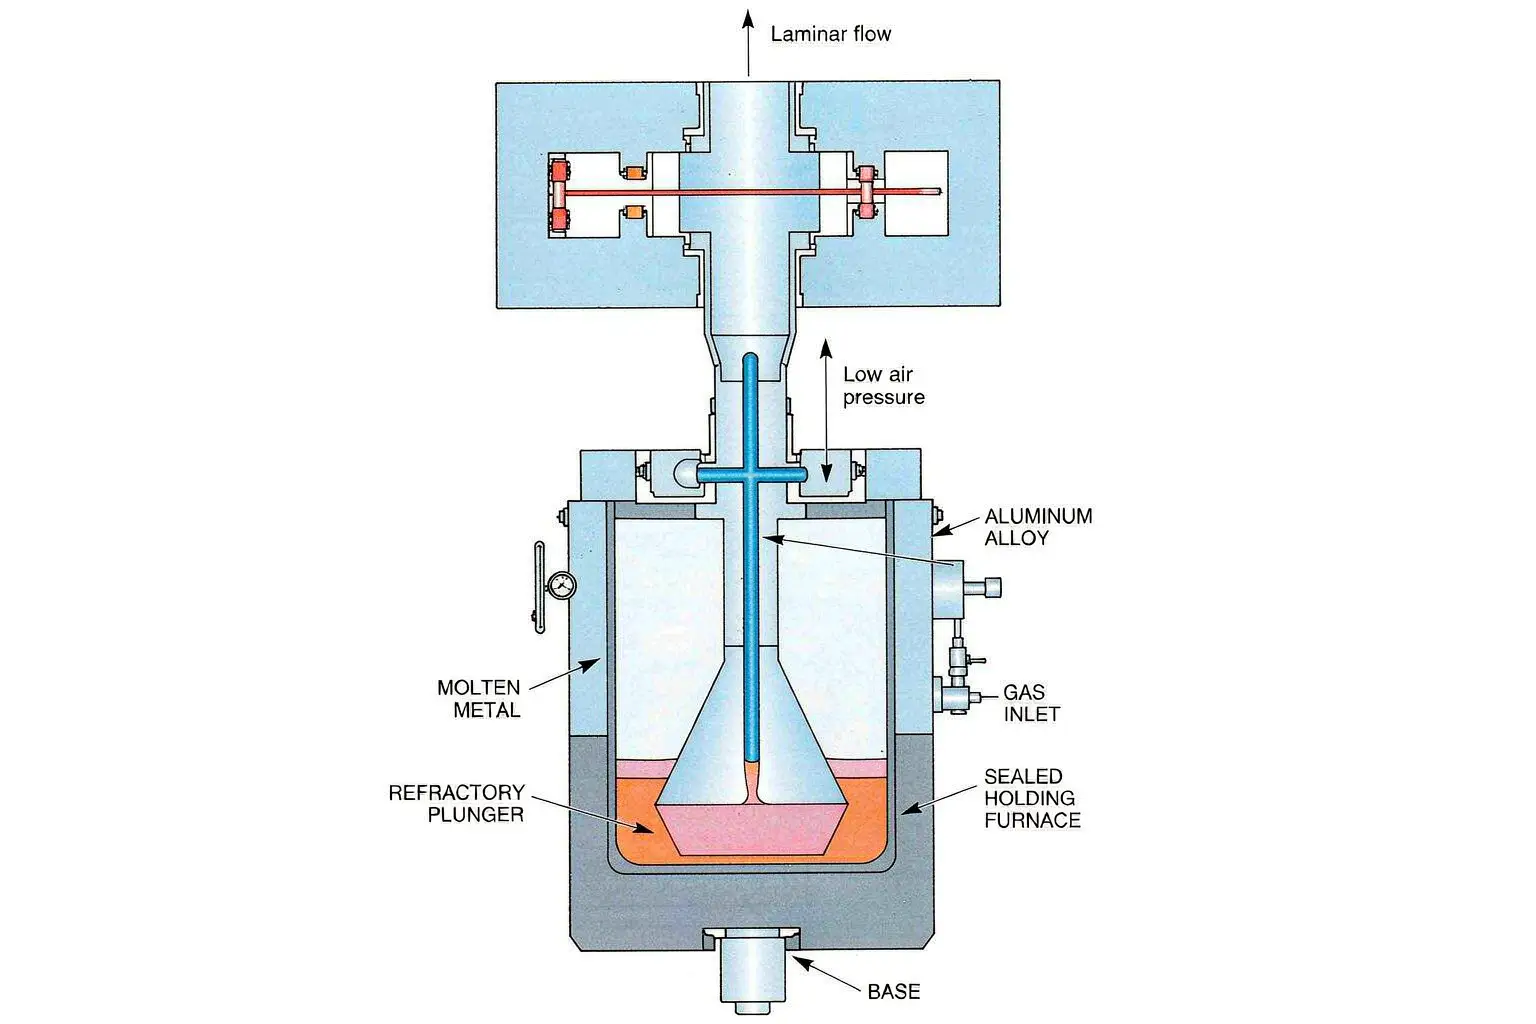
El nombre explica el método. Un horno sellado contiene aluminio fundido (o magnesio, o zinc). Aire comprimido a baja presión — generalmente alrededor de 0.02 a 0.07 MPa, apenas un suspiro más de medio bar — empuja el metal por un tallo refractario y en un molde de acero enfriado. La pieza se llena desde abajo y sube lentamente, de modo que permanece laminar y apenas se oxida.
Ese detalle único es la razón por la que las piezas de fundición a baja presión muestran mucho menos poros de gas que la fundición por gravedad o la de arena. Cuando la pieza se solidifica, el metal que no utilizaste drena de nuevo por el tallo. Pierdes casi nada por el canal de alimentación o los conductos. Un horno puede alimentar un solo molde o varios a la vez, por eso el proceso encaja tan bien con trabajos repetibles de volumen medio.
Comienza con tu pieza, no con la máquina
Esta es la regla que repetimos a cada comprador primerizo. La pieza dicta la máquina, nunca al revés.
Aleación y tamaño de la pieza
La fundición a baja presión hace su mejor trabajo con aluminio (A356, ADC12), magnesio y ciertas aleaciones de zinc. Si tu componente pesa desde aproximadamente 0.1 kg hasta 30 kg y estás produciendo cientos a decenas de miles de piezas al mes, estás en el punto ideal. Más allá de ese rango, generalmente domina la fundición a presión de alta presión o la fundición por compresión. Si aún estás decidiendo la aleación y las tolerancias, nuestras notas sobre piezas de fundición de zinc personalizadas te guían a través de la selección de Zamak y las reglas de DFM que también aplican aquí.
Grosor de pared y geometría
Paredes delgadas y limpias entre 1.5 y 3 mm con tolerancias estrictas son donde este proceso demuestra su valor — cubos de rueda, cabezas de cilindro, cuerpos de grifos, soportes estructurales. Si tu pieza es un bloque sólido de 50 mm, estás pagando por un método que no necesitas, y una ruta más sencilla de gravedad o arena te serviría mejor.
Las especificaciones que deciden si encaja en tu taller
Capacidad del horno y método de recarga
Ajusta el tamaño del horno al peso de tu disparo más un margen cómodo, no al tamaño de la pieza más grande que vayas a fabricar. Un horno demasiado grande contiene más metal fundido del que usarás, consume más energía y se oxida más rápido. Verifica cómo se recarga el horno: un horno lateral o de reserva que te permita recargar sin detener la producción vale más en una línea de dos turnos que un número en la hoja de especificaciones.
Distribución de la placa y la estación de moldes
Mida su huella en el dado contra la platina, luego añada espacio para las líneas de enfriamiento, los expulsores y la conexión del tallo. Si planea operar varios moldes con un solo horno, confirme el espaciamiento de las estaciones y el esquema de rotación — una mesa rotatoria de cuatro estaciones y cuatro estaciones fijas son animales diferentes en espacio en planta y mano de obra.
Control de sujeción y llenado
La baja presión significa poca fuerza de sujeción, pero el control de llenado es donde reside la calidad. Busque un perfil de presión en circuito cerrado que pueda ajustar por pieza, no una rampa fija. La capacidad de ajustar la tasa de subida y la presión de mantenimiento por receta es lo que mantiene el grosor de la pared consistente en una producción de 20,000 piezas.
Enfriamiento y tiempo de ciclo
El tiempo de ciclo lo determina qué tan rápido la pieza disipa el calor, y eso depende más del diseño del enfriamiento del dado que de la marca de la máquina. Líneas de enfriamiento bien colocadas y flujo equilibrado pueden reducir segundos en cada disparo y disminuir la deformación. Si quieres los detalles, nuestro artículo sobre diseño del sistema de enfriamiento del molde cubre la colocación de líneas y el equilibrio térmico en la práctica.
¿Manual, semi-automático o totalmente automático?
Una celda manual cuesta menos inicialmente y es adecuada para volúmenes bajos o trabajos de prototipo, pero depende mucho de la habilidad del operador. Semi-automático añade sujeción motorizada y llenado programable, lo que elimina la mayor parte del error humano. Totalmente automático — extracción robotizada, enfriamiento integrado y manejo downstream — es la opción correcta una vez que superas unas pocas miles de piezas al mes y no puedes permitirte tiempos de ciclo inconsistentes.
No compres automatización que no vas a usar. Una línea totalmente automática que permanece medio inactiva porque tu volumen de pedidos no la soporta es una inversión peor que una celda semi-automática trabajando a dos turnos sin parar.
Dónde LPDC gana — y pierde — frente a la fundición a presión de alta presión
La baja presión gana en densidad y limpieza para piezas de aluminio más gruesas y de menor volumen, y desperdicia menos metal. La fundición a presión de alta presión gana en velocidad y coste unitario para componentes de pared delgada y alto volumen por millones. Elige LPDC cuando la integridad de la pieza y el bajo desperdicio sean más importantes que la producción bruta; elige HPDC cuando estés estampando la misma pieza pequeña todo el día. Mezclar ambos es el error más caro que vemos.
Tres errores que hunden a los compradores primerizos
1. Perseguir el precio más bajo por tonelada. Un marco barato con control de llenado débil te cuesta en chatarra y retrabajo mucho antes de que te cueste en precio de compra. La cifra que importa es el coste por pieza buena.
2. Ignorar el paso downstream. La fundición es la mitad del trabajo. La pieza aún necesita desbarbado y acabado superficial, y esa celda debe mantenerse al ritmo o tu hermosa línea LPDC se acumulará en una pila de trabajo en proceso. Planifica el paso de desbarbado y acabado robotizado antes de comprometerte, no después.
3. Olvidar al equipo. LPDC necesita un operador que entienda la seguridad en hornos y las recetas de llenado. Si no tienes uno, incluye la formación en el presupuesto del proyecto desde el primer día, o la máquina funcionará mal sin importar lo buena que sea.
Una lista de verificación previa a la cotización
Antes de enviar un correo a un proveedor, escribe:
- La aleación de tu pieza, peso y grosor de pared
- Volumen mensual actual y en 18 meses
- Espacio disponible en planta y servicios (electricidad, aire comprimido, extracción)
- Cómo sale la pieza de la celda — manipulación, recorte, acabado
- Quién la operará y mantendrá, y qué formación necesita
Envía esa lista con una muestra de pieza o un dibujo. Un proveedor que hace buenas preguntas es más valioso que uno que cotiza al instante.
Preguntas frecuentes
¿Cuál es la diferencia entre fundición a baja presión y a alta presión?
La baja presión usa aire a aproximadamente 0.02–0.07 MPa para empujar el metal fundido hacia arriba en el molde desde abajo, produciendo piezas densas y limpias en menor volumen. La alta presión inyecta metal con una fuerza mucho mayor para producción de paredes delgadas y alto volumen. LPDC desperdicia menos metal; HPDC es más rápido por disparo.
¿Qué aleaciones puede usar una máquina de fundición a baja presión?
Principalmente aluminio (A356, ADC12), magnesio y algunas aleaciones de zinc. No es adecuada para metales ferrosos ni aleaciones de punto de fusión muy alto.
¿Cuánto cuesta una máquina de fundición a baja presión?
Las células semi-automáticas de entrada comienzan en cifras bajas de seis dígitos y aumentan con la automatización, tamaño del horno y número de estaciones. La mejor pregunta es el coste total por pieza buena, que incluye chatarra, energía y mano de obra durante toda la producción.
¿Es buena la fundición a baja presión para lotes pequeños?
Sí, para lotes de cientos a decenas de miles, especialmente cuando la integridad de la pieza es importante. Para producciones únicas o volúmenes muy bajos, la fundición por gravedad o en arena suele ser más económica de montar.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las especificaciones anteriores reflejan la práctica típica de moldes permanentes; confirme los parámetros exactos con su pieza y proveedor antes de la compra.
Etiquetas: fundición a presión de aluminio, compra, fundición a presión, máquina de fundición a presión, selección de fundición, fundición, Fundición a presión de alta presión, fundición a presión baja, selección de máquinas