Línea de fundición a presión de baja presión: Cómo configurarla para la producción
Un comprador en Vietnam nos llamó después de un mal primer intento. Había comprado un máquina de fundición a presión de baja presión y lo estacionó en una esquina sin alimentación de horno, sin agua de enfriamiento planificada y con la celda de recorte a un edificio de distancia. Seis meses después, la línea producía algunas buenas piezas y mucho caos. La máquina estaba bien. La configuración no era una línea — era una isla solitaria. Si estás montando una celda LPDC, la máquina es quizás un tercio del trabajo. Esta guía es las otras dos terceras partes.
Lo que realmente incluye una línea LPDC completa
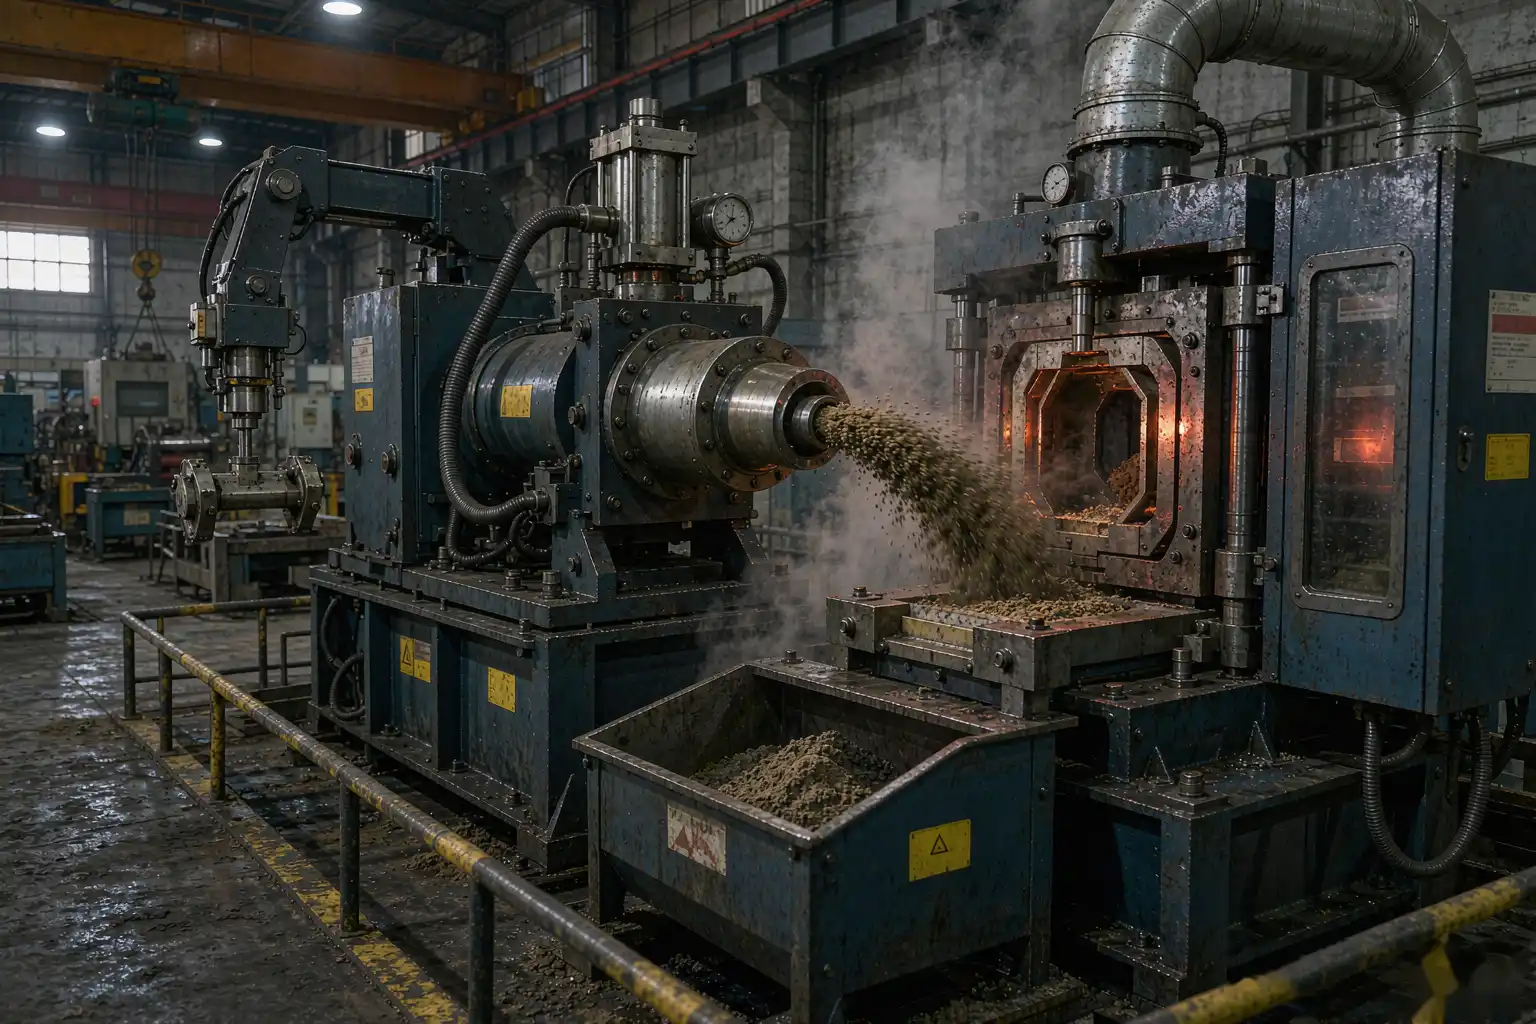
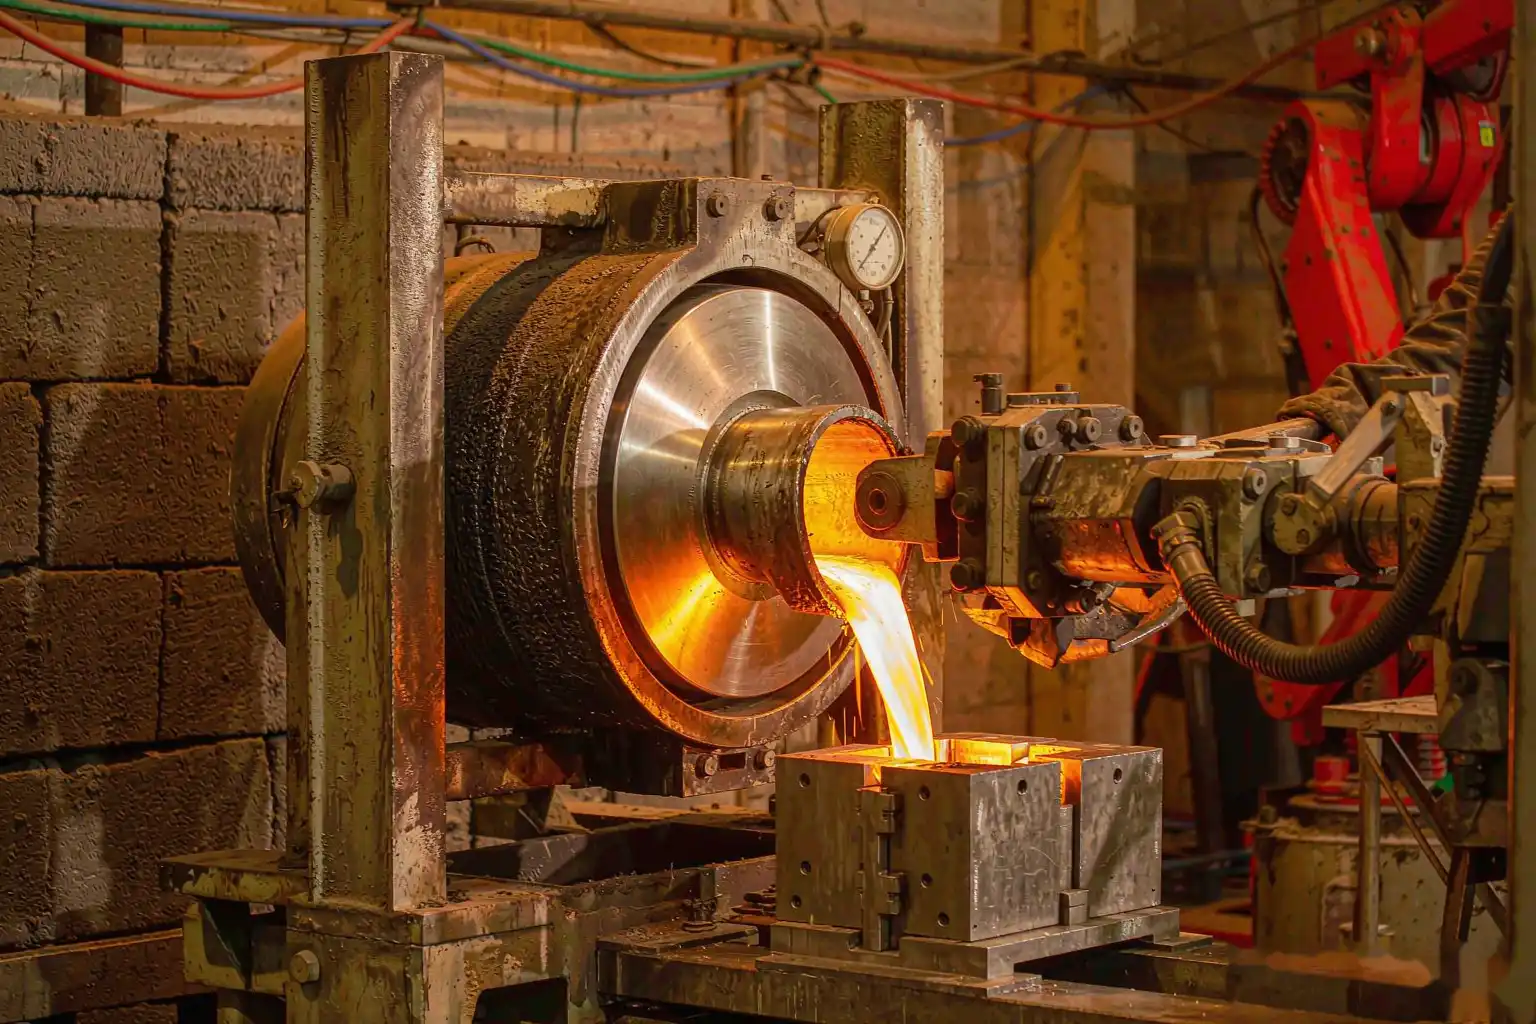
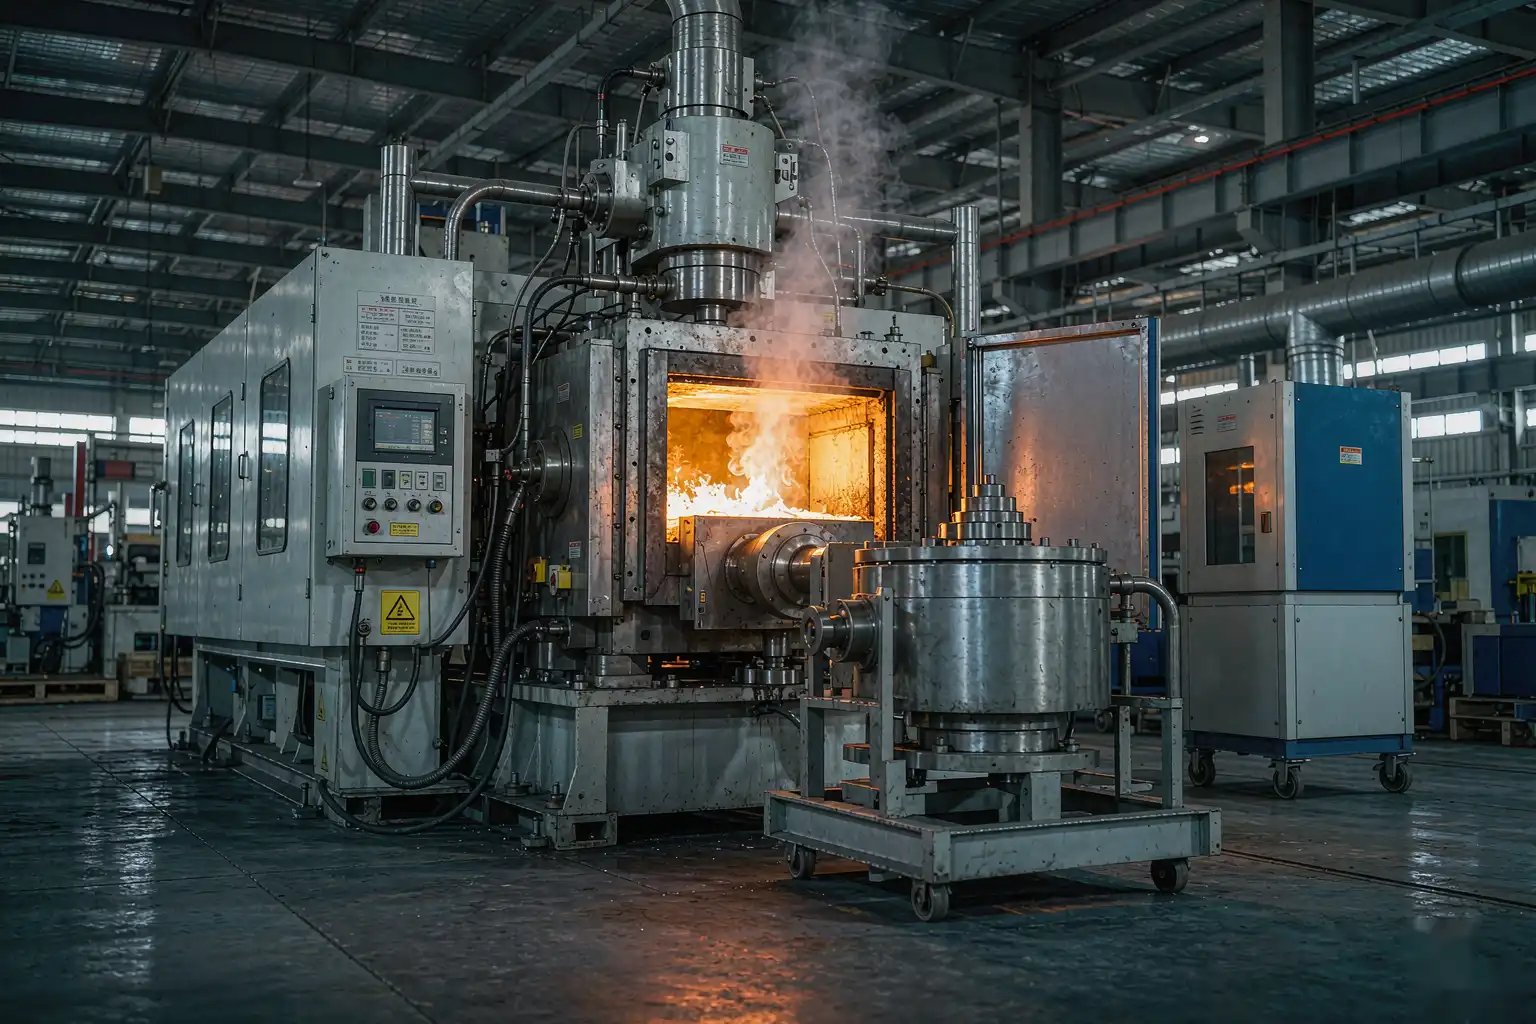
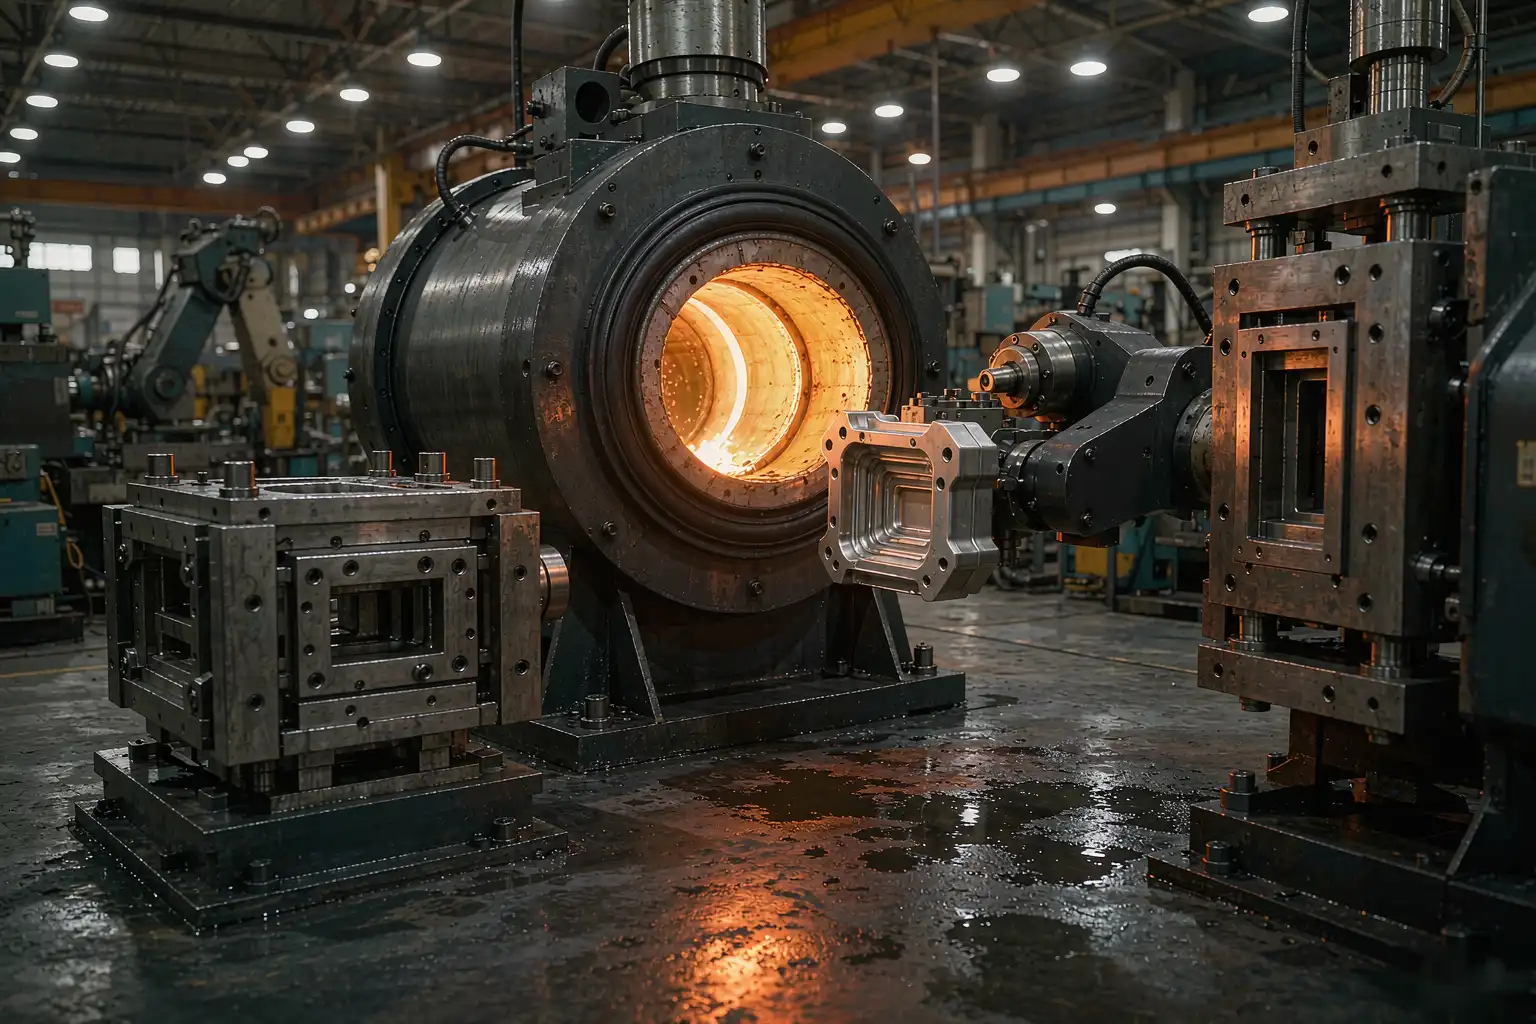
LPDC empuja metal fundido hacia arriba por un tallo desde un horno sellado hacia un molde de acero enfriado, lo llena desde abajo y drena el metal no utilizado hacia abajo. Ese método dicta la disposición. Una línea de trabajo es: el horno y el tallo, una o más estaciones de molde, extracción o manipulación, enfriamiento del molde y control de temperatura, y el recorte y acabado posteriores que aún necesita la fundición.
Disposición: El flujo supera el espacio en planta
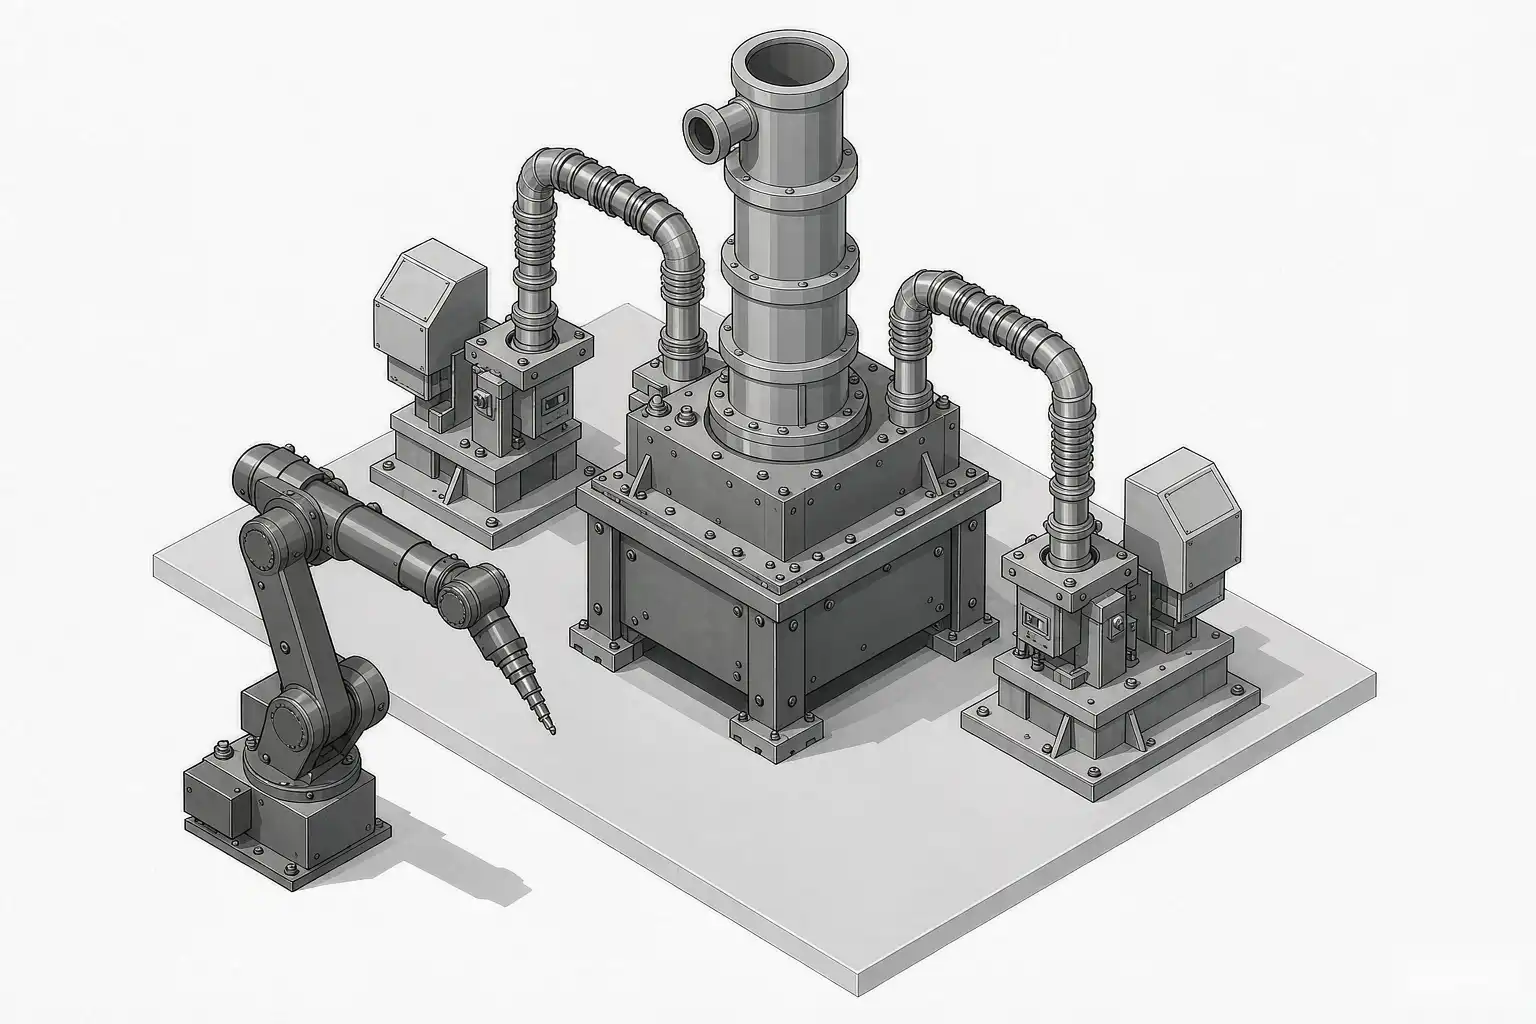
Coloca el horno en el centro lógico, no contra una pared porque encaje. Un horno puede alimentar varias estaciones de molde, por lo que el espaciamiento y la rotación de las estaciones importan más que la huella de la máquina. Planifica el camino del operador: cargar, extraer, recortar, inspeccionar — sin cruzar el lado caliente. Si aún estás eligiendo la máquina, nuestra guía de selección LPDC cubre qué comprar primero.
Servicios que debes planificar antes de la instalación
Energía y Aire Comprimido
LPDC es de baja presión pero no de poca potencia. Dimensiona el suministro eléctrico para el calentamiento del horno más la celda, y confirma el aire comprimido para sujeción y extracción. Un aire insuficiente es el asesino silencioso de la consistencia del ciclo.
Agua de enfriamiento
El enfriamiento del molde determina tu tiempo de ciclo. Planifica el flujo, la temperatura y la filtración antes de que llegue la máquina, no después. El enfriamiento deficiente del agua es la razón por la que algunas líneas funcionan lentamente y se deforman — nuestro notas de diseño de enfriamiento de núcleos aplica directamente aquí.
Escape y Seguridad
El aluminio fundido y el fundente necesitan humo capturado y una zona segura para el operador. Incorpora el escape y las protecciones en la disposición desde el primer día; adaptarlos después significa detener la línea para arreglar lo que debería haberse hecho primero.
Equilibrando el flujo
Una línea solo es tan rápida como su estación más lenta. Si el fundidor produce piezas más rápido de lo que el recortador puede terminarlas, se acumula una pila de fundiciones calientes — y la línea no es realmente una línea. Equilibra fundidor, extractor, recorte y acabado antes de comprometerte, de la misma manera que dimensionarías una celda de fundición completa en lugar de una máquina.
Integración con Acabado
La fundición es la mitad del trabajo. Planifique la extracción robótica en el recorte y el desbarbado para que una pieza salga de la celda terminada, no en cola. Dejar el acabado fuera del plan es la razón más común por la que una “línea” de LPDC nunca alcanza su tasa cotizada.
Tres errores en la configuración
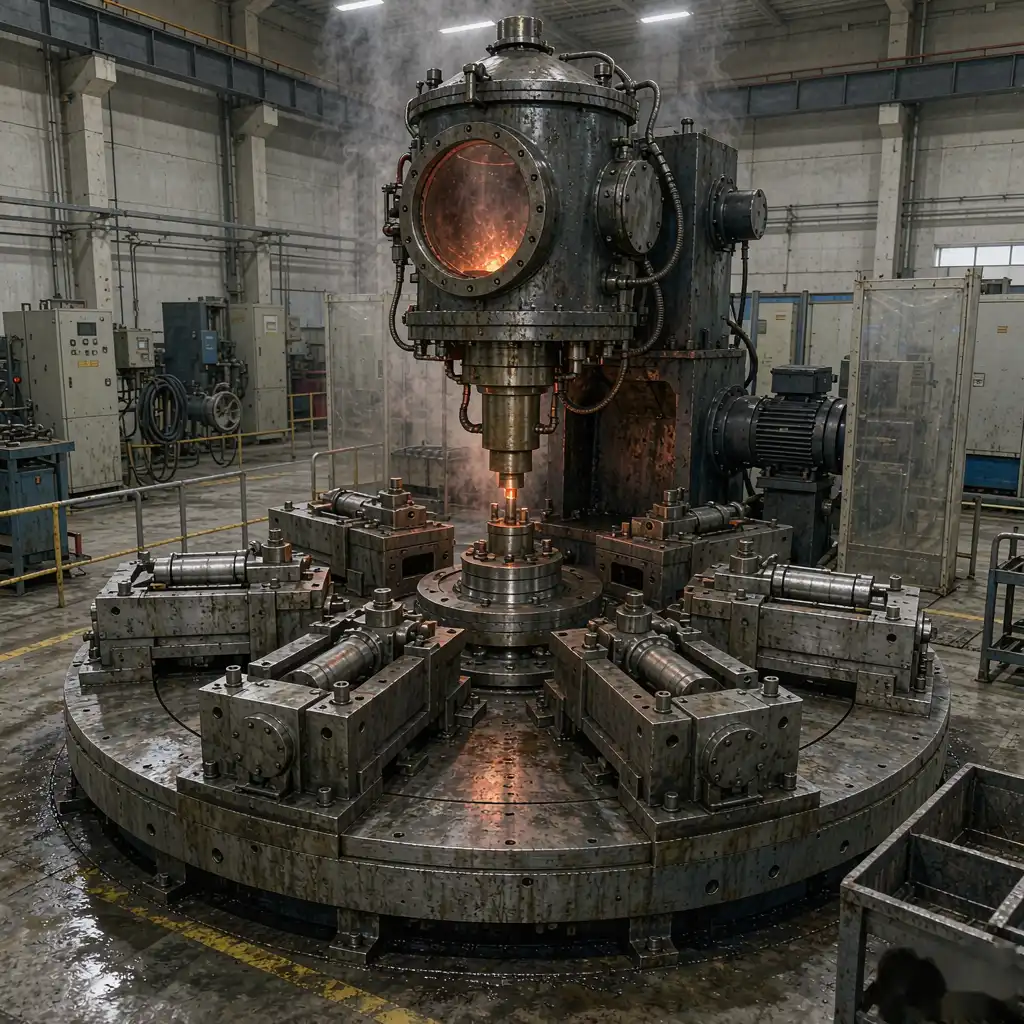
1. Comprar la máquina antes de la línea. La alimentación del horno, el enfriamiento y el acabado deciden si se hacen buenas piezas. Compre el sistema, no la isla.
2. Saltarse el equilibrio del flujo. Un fundidor rápido detrás de un recortador lento solo genera un montón mayor de trabajo en proceso (WIP). Equilibre antes de la instalación.
3. Olvidar al equipo. LPDC necesita un operador que entienda la seguridad del horno y las recetas de llenado. Capacite desde el primer día en el proyecto, o la línea funcionará mal sin importar qué tan buena sea el hierro.
Una lista de verificación previa a la instalación
- Posición del horno como centro, con distribución planificada de estaciones
- Potencia y aire comprimido dimensionados para el calentamiento más la celda
- Agua de enfriamiento: flujo, temperatura, filtración especificados
- Escape y protección diseñados en el diseño
- Fundidor, extractor, recorte y acabado equilibrados a una misma tasa
- Capacitación del operador planificada desde el primer día
Preguntas frecuentes
¿Cuánto espacio en planta necesita una línea de LPDC?
Más que la máquina sola — el horno, las estaciones de molde, el enfriamiento, la extracción y el recorte requieren espacio. Planifique la celda como un flujo, no solo la huella de la máquina, o llenará de gente el lado caliente.
¿Puede un horno alimentar a múltiples moldes?
Sí. Un horno sellado puede alimentar varias estaciones de molde, por eso LPDC se adapta al trabajo de volumen medio y repetible. La separación de estaciones y el esquema de rotación deciden la distribución en el suelo.
¿Por qué mi línea de LPDC funciona más lentamente de lo cotizado?
Normalmente, un flujo desequilibrado o un enfriamiento y aire insuficientes, no la máquina. Si el recorte o el enfriamiento no pueden seguir el ritmo, el fundidor simplemente genera un montón mayor de trabajo en proceso.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Los detalles de distribución arriba reflejan la práctica típica de LPDC; confirme las utilidades y el espaciamiento según su sitio y proveedor.
Etiquetas: fundición a presión baja, máquina de fundición a presión, fundición a presión, fundición, selección de fundición, compra