Guía de Diseño para Fundición a Presión de Inserciones: Retención, Precalentamiento e Inspección de Unión
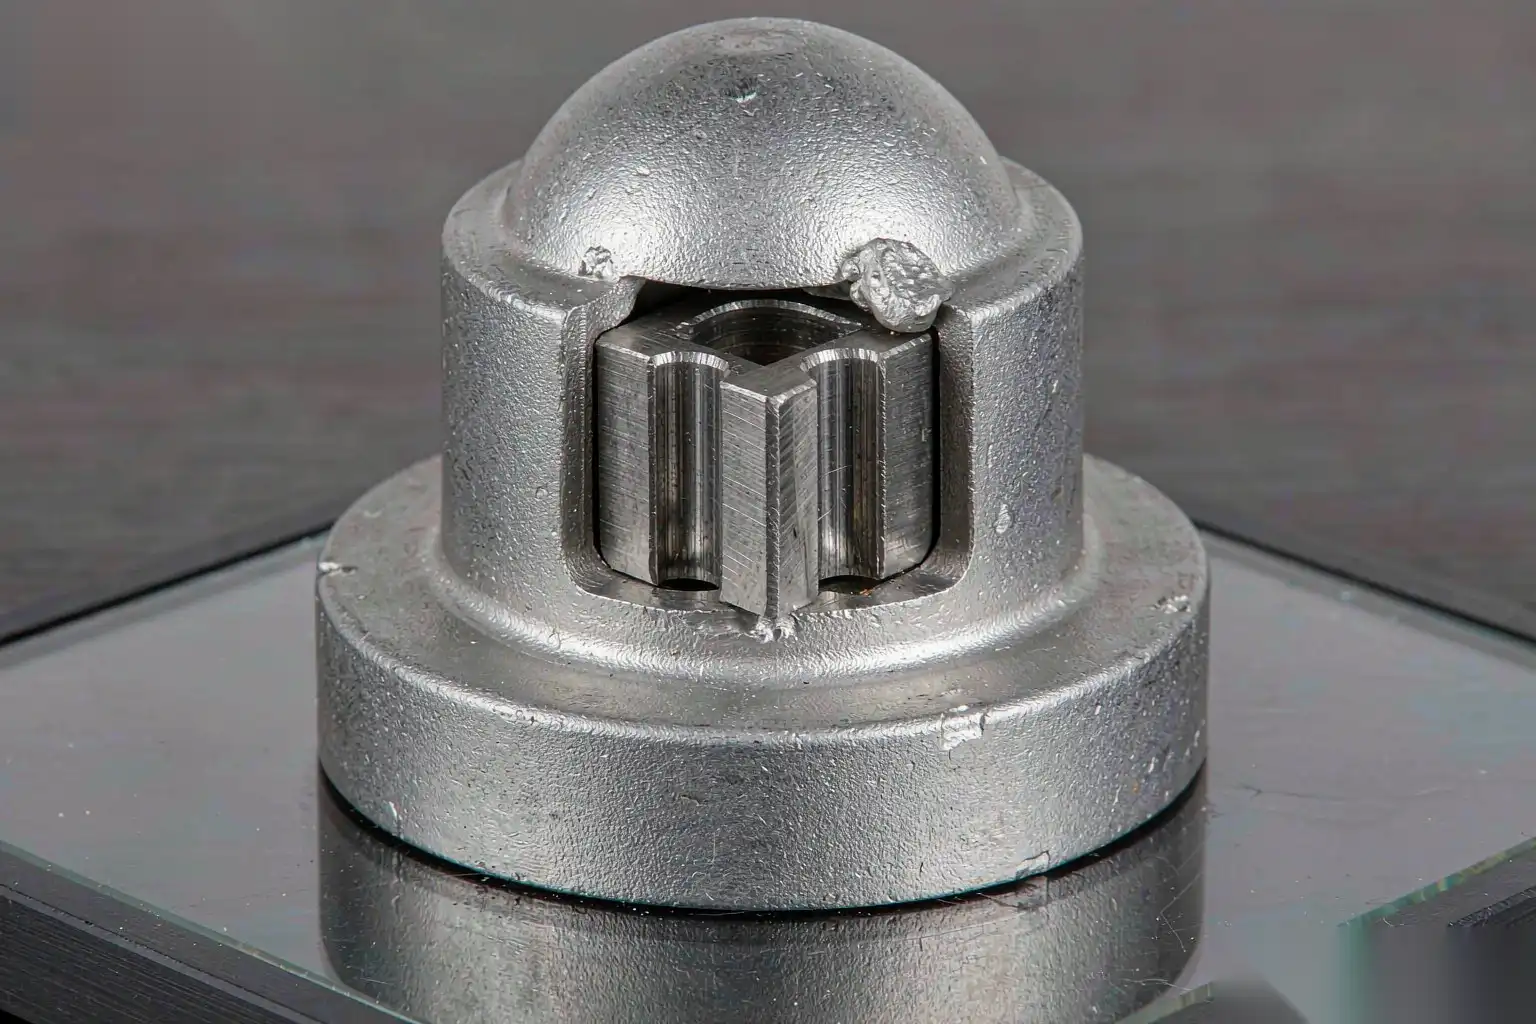
Fundir metal alrededor de una inserción precolocada es una de las técnicas más útiles y más abusadas en la fundición a presión. Bien hecha, elimina una operación de ensamblaje, te proporciona una rosca o superficie de rodamiento mucho más resistente que cualquier cosa fundida directamente, y reduce el número de piezas. Mal hecha, produce fundiciones con bujes sueltos, bosses agrietados, un camino de corrosión que no puedes ver y una tasa de desecho que nadie puede estabilizar.
Tratamos constantemente las consecuencias posteriores: un cuerpo de grifo con un asiento de acero inoxidable fundido, una manija de herraje con una inserción roscada de acero, una carcasa con un anillo de rodamiento. Cuando nos llegan para rectificado y pulido automatizado, la calidad de la unión de la inserción decide si la célula de acabado funciona con un rendimiento del 98 por ciento o lucha con un 80 por ciento.
Esta guía cubre la preparación de la inserción, la geometría de retención, el desajuste térmico y el precalentamiento, la verdadera penalización en el ciclo, el diseño del molde y los métodos de carga, los modos de fallo que más vemos, y cómo inspeccionar una unión que no puedes ver.
Por qué fundir alrededor de una inserción
La justificación suele ser una de cuatro:
- Requisito de desgaste o carga. Las roscas de aluminio fundido se desgastan. Una inserción roscada de acero en una unión que se ensambla con frecuencia, o un anillo de rodamiento bajo carga radial, sobreviven donde el aleación madre no lo haría.
- Eliminación del ensamblaje. Prensar un buje después de fundir cuesta una estación, una prensa, un dispositivo y un paso de inspección. Fundirlo en elimina todos ellos.
- Geometría que no puede ser fundida. Roscas internas, ranuras con reborde y orificios de tolerancia ajustada son más baratos de hacer en acero y luego fundir alrededor.
- Función. Elementos calefactores, manguitos de sensores y contactos eléctricos se funden porque esa es la única forma de incorporar la función en la pieza.
El contraargumento es siempre el mismo, y debe expresarse en voz alta en la revisión de diseño: fundir una inserción convierte una operación de ajuste por presión barata y inspeccionable en un unión permanente e no inspeccionable dentro de una fundición costosa. Si la inserción falla, se desecha toda la fundición. Esa decisión solo merece la pena cuando la tasa de fallo de la inserción en servicio es baja y predecible.
Materiales para inserciones y preparación de superficies
La elección del material se basa primero en la función y en segundo lugar en la compatibilidad térmica y galvánica.
- Acero de corte libre o con plomo, y acero resulfurizado tipo 12L14. Fácil de mecanizar, ampliamente utilizado para bujes e inserciones roscadas.
- Acero inoxidable, 303 y 304. Utilizado donde importa la resistencia a la corrosión. Tenga en cuenta que el acero inoxidable tiene un coeficiente de expansión térmica de aproximadamente 16 a 18 × 10⁻⁶/K, frente a aproximadamente 21 a 23 × 10⁻⁶/K del aluminio tipo ADC12. Esa diferencia es fundamental en el diseño.
- Latón. Buena maquinabilidad y un coeficiente de expansión térmica más cercano al aluminio que al acero, alrededor de 19 a 20 × 10⁻⁶/K, lo que lo convierte en una buena opción donde importa el ajuste. El riesgo galvánico con el aluminio es real y requiere recubrimiento o aislamiento.
- Acero para rodamientos y pistas endurecidas. Utilizado donde la inserción es una superficie de rodadura. Las inserciones endurecidas deben verificarse para el temple: la exposición a 650 °C de aluminio durante uno o dos segundos no sobrecalentará una pista grande, pero sí alterará el temple en secciones pequeñas y delgadas.
- Cobre y aleaciones de cobre para elementos calefactores. Excelente conductividad, alto coeficiente de expansión térmica y un serio par galvánico con el aluminio.
Tratamientos superficiales
La condición de la superficie determina tanto la calidad de la unión como el comportamiento frente a la corrosión.
- El estriado y la ranurado son mecánicos, no un recubrimiento. Proporciona la geometría de retención y se explica a continuación.
- La limpieza es el tratamiento más subestimado. Las inserciones llegan con fluido de corte, preventivo de óxido, huellas dactilares y residuos de embalaje. Cualquier residuo orgánico se vaporiza a la temperatura de fundición y produce gas en la interfaz, lo que se manifiesta como un anillo de vacío alrededor de la inserción. Desengrase con vapor o limpieza con disolventes, luego manipule con guantes y mantenga las inserciones limpias en un recipiente cerrado con una vida útil definida de una jornada laboral.
- Recubrimientos y chapados. El chapado de zinc o níquel puede ayudar con el aislamiento galvánico, pero verifique el límite de temperatura del recubrimiento. Una capa de zinc se alea con la fundición de aluminio en la superficie, y una capa de níquel puede desprenderse si la línea de unión está sometida a estrés. El chapado de estaño en inserciones de cobre es común por la misma razón.
- Rugosidad deliberada. Una superficie arenada o de torneado grueso en el rango Ra 3 a 6 µm mejora la unión mecánica en comparación con un acabado mecanizado liso. Por debajo de aproximadamente Ra 1.6 µm, la unión mecánica es pobre y la unión depende únicamente del ajuste por encogimiento.
Características de retención: estriados, ranuras, hexágonos y hombros
La retención debe resistir tres cargas: torque, extracción axial y rotación bajo vibración. Diferentes geometrías abordan diferentes cargas, y el error común es usar solo un grabado y esperar que soporte el torque.
| Característica | Resiste | Guía de diseño | Ganancia típica de extracción o torque |
|---|---|---|---|
| Grabado en diamante recto | Rotación, axial moderada | Paso de 0.8 a 1.2 mm en insertos pequeños, 1.5 mm en mayores; profundidad completa a lo largo de la longitud embebida | Línea base; aproximadamente 2 a 4 veces una superficie lisa |
| Grabado helicoidal | Rotación y axial | Preferido sobre el diamante para cargas combinadas | 1.2 a 1.5 veces el grabado en diamante |
| Ranura circunferencial | Fuertemente en extracción axial, débil en torsión | De 1 a 2 mm de ancho, de 0.8 a 1.5 mm de profundidad, de una a tres ranuras | Fuertemente axial, necesita una segunda característica para el torque |
| Hexagonal o doble hexagonal | Torque | Forma de caras planas, de 1 a 2 caras profundas | Capacidad de par máximo |
| Hombro o brida | Axial en una dirección | De 1,5 a 3 mm de ancho | Parada positiva, también posiciona la inserción |
| Orificio transversal o pasante | En todas las direcciones | El metal fluye a través y bloquea | Muy alto, pero crea un punto de estrés |
Dos reglas que aplicamos. Primero, siempre combinar una característica axial con una torsional: una ranura más un estriado, o un hombro más un hexágono. Segundo, diseñar la inserción para que no pueda cargarse incorrectamente. Una inserción que es simétrica de arriba a abajo eventualmente será cargada al revés, así que haz que los extremos tengan diámetros diferentes o añade un chaflán que solo encaje de una manera en el molde.
El grosor de la pared alrededor de la inserción es la otra mitad del diseño. El aluminio se contrae sobre la inserción al enfriarse, y ese ajuste por contracción es lo que realmente mantiene la pieza unida. Si la pared circundante es demasiado delgada, el aluminio se rompe en lugar de agarrar; si es demasiado gruesa, la sección se convierte en un punto caliente y se forman vacíos por contracción junto a la inserción. Regla práctica: pared circundante entre 0,6 y 1,0 veces el diámetro exterior de la inserción, y nunca por debajo de 2,5 mm para una inserción de acero de menos de 20 mm de diámetro.
Desajuste por expansión térmica y precalentamiento
El aluminio se contrae aproximadamente un 0,5 a 0,6 por ciento más que el acero al enfriarse desde la solidificación hasta la temperatura ambiente, dependiendo del par de aleaciones. En una inserción de acero de 25 mm, eso genera una interferencia diametral de alrededor de 30 a 50 µm, que es lo que produce la sujeción. También genera el estrés, y si la sección circundante no puede soportarlo, la fundición se agrieta.
El precalentamiento es el control principal, y es el paso que más se omite en el taller.
- Propósito. Una inserción fría enfría localmente la fundición, produciendo un fallo de fundición o cierre frío en la interfaz, y produce una sujeción por contracción más pesada que puede agrietar una protuberancia delgada. Precalentar a 150 a 250 °C reduce el choque térmico y mantiene la superficie activa alrededor de la inserción.
- Método. El precalentamiento por inducción es rápido y repetible, y es la opción adecuada para células automatizadas. Una placa caliente o un horno por lotes son aceptables para volúmenes bajos, pero ofrecen poca repetibilidad. Nunca usar una llama abierta, que deja hollín que se convierte en un defecto en la línea de unión.
- Verificación. Medir la temperatura de la inserción con una sonda de contacto o infrarrojos en el punto de carga, no en el punto de ajuste del horno. Las inserciones se enfrían rápidamente; una inserción a 200 °C puede bajar a 120 °C en 60 a 90 segundos en una celda con corrientes de aire.
- Límite superior. No exceda aproximadamente 250 °C para insertos recubiertos, y mantenga el tiempo a temperatura corto para evitar la oxidación de las características de retención, lo que reduce el acoplamiento.
Diseñe para la desajuste en el dibujo: permita que la interferencia funcione a su favor especificando el grosor de la pared circundante, mantenga el inserto alejado de esquinas externas afiladas donde se concentran las tensiones, y evite colocar insertos a menos de 5 mm entre sí en piezas pequeñas, ya que los campos de tensión se superponen y los caminos de grietas se conectan.
Tiempo de ciclo y penalización de costos
La inserción de fundición no es gratuita, y la penalización debe cuantificarse antes de la cotización.
- Carga manual. Colocar una inserción toma de 3 a 8 segundos de tiempo del operador; cuatro inserciones significan que el operador es el cuello de botella. La penalización total del ciclo suele ser del 15 al 40 por ciento sobre una fundición equivalente sin inserciones.
- Verificación. La carga debe confirmarse antes de que cierre el molde. Un sensor de protección del molde en cada cavidad de inserción añade una fracción de segundo, pero evita que el molde se aplaste, lo cual es un evento de cinco cifras.
- Mantenimiento del molde. Las cavidades de inserción se desgastan, y una cavidad desgastada permite que el metal fluya hacia ella. El reborde en la cavidad de inserción significa que la siguiente inserción no se asienta completamente, y luego el molde cierra sobre una inserción sobresaliente.
- Costo de desecho. Cada fundición rechazada ahora incluye el costo de las inserciones y la mano de obra de carga, y las inserciones no son recuperables.
El cálculo honesto de punto de equilibrio compara el costo adicional de la fundición con la eliminación de la estación de ensamblaje o ajuste a presión, además del mejor rendimiento del servicio. En nuestra experiencia, la fundición con inserciones gana en volúmenes superiores a aproximadamente 20,000 piezas por año donde de otro modo existiría una estación de ensamblaje, y pierde en trabajos de bajo volumen y alta variedad donde el tiempo de cambio de cavidad del molde domina.
Diseño del molde y métodos de carga de inserciones
El método de carga impulsa el diseño del molde, y la elección es principalmente una decisión de volumen.
Carga manual
El operador coloca las inserciones en las cavidades del medio fijo o móvil. Requisitos de diseño:
- La cavidad debe sostener la inserción contra la gravedad y contra el movimiento de cierre del molde, generalmente con un imán para acero, un tope de resorte o un puerto de vacío.
- La inserción debe estar localizada positivamente axialmente. Una cara de tope contra la que se registra el hombro de la inserción evita que se empuje hacia la cavidad por la presión de inyección.
- La cavidad debe ser visible y accesible con una mano con guantes, con un ciclo de pulverización del molde entre medio; si no lo es, el operador encontrará una forma más rápida de hacerlo.
- Proveer un sensor por cavidad. Un sensor de proximidad o de retroceso de aire que detecte la presencia de la inserción cuesta poco en comparación con un choque de molde.
Carga automatizada
Por encima de aproximadamente 50,000 piezas por año, o cuando se requieren múltiples inserciones por disparo, la carga automatizada resulta rentable. Un alimentador de tolva, un escapador y una unidad de recogida y colocación cargan todas las inserciones en 1.5 a 4 segundos independientemente del conteo. Requisitos:
- Las inserciones deben ser orientables por el alimentador, lo que a menudo significa añadir una superficie plana, un chaflán o una característica asimétrica puramente para la alimentación.
- La consistencia dimensional importa más: un alimentador de tazones se atasca con piezas fuera de tolerancia donde un humano simplemente intentaría de nuevo.
- La celda necesita una vía de rechazo y un bloqueo contra detección errónea.
Las notas de diseño del molde que se aplican a ambos casos: ubique la inserción en un núcleo en lugar de en la cavidad cuando sea posible, ya que los núcleos pueden ser reemplazados y reprocesados; proporcione un alivio para que el rebaba en la inserción no impida el asentamiento; y mantenga la zona de asiento de la inserción alejada de la compuerta para que la presión total de inyección no actúe directamente sobre la geometría de retención en el momento del llenado.
Modos de fallo
Estos son los que vemos, aproximadamente en orden de frecuencia:
- Movimiento de la inserción durante el llenado. La presión de inyección empuja la inserción fuera de posición. El síntoma es una inserción desplazada o una pared delgada en un lado. La causa es una fuerza de asentamiento insuficiente, un bolsillo desgastado o un hombro faltante.
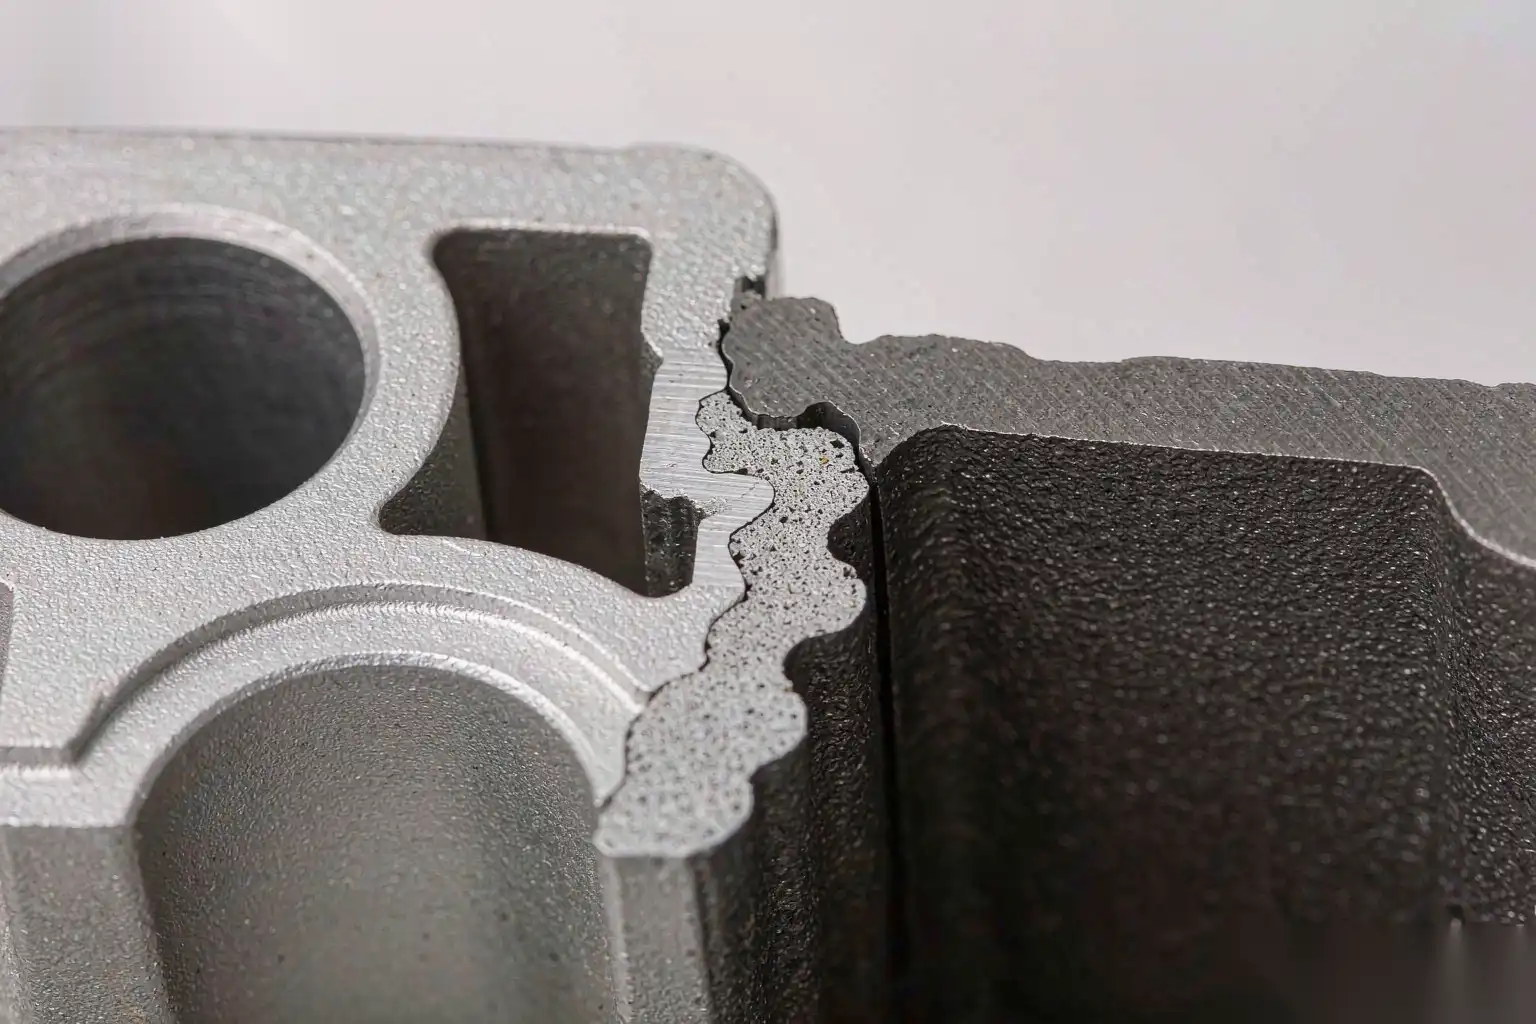
- Grieta en la interfaz. Una brecha anular continua de 0.05 a 0.3 mm, visible en sección, que resulta de una inserción fría o contaminación. La pieza puede parecer perfecta externamente y fallar en una prueba de fuga o de extracción.
- Perno agrietado. Grietas radiales en el aluminio alrededor de la inserción, que aparecen horas o días después del vertido. Causadas por interferencia excesiva, pared circundante insuficiente o superposición de esfuerzos entre inserciones adyacentes.
- Corrosión galvánica. El aluminio es anódico respecto al acero, acero inoxidable y cobre. Cualquier electrolito en la interfaz inicia una celda, y el producto de corrosión se expande y agrieta el perno. Mitigue esto con recubrimiento, aplicación de sellador después del vertido, o un diseño que mantenga la unión seca.
- Templado de inserciones endurecidas. Las pequeñas piezas endurecidas pierden dureza en la línea de unión. Verifique la dureza después de un vertido de prueba, no antes.
- Rebaba en el agujero de la inserción. El metal entra en un agujero roscado y la rosca debe ser reparada, o la inserción es desechable. Proteja los agujeros con un pasador de núcleo que cierre contra la cara final de la inserción.
- Daño por expulsión de la inserción. Si la inserción está en la mitad móvil, los pasadores de expulsión que empujan sobre la inserción en lugar de sobre el molde la expulsarán. Siempre expulse sobre el molde.
Inspección de la unión del inserto
La unión no puede ser vista, por lo que la estrategia de inspección importa más que la frecuencia de inspección.
- Prueba de extracción y torsión. Destructiva, pero es la única prueba que proporciona un número. Tasa de muestreo de 1 por cada 500 a 1 por cada 2000 dependiendo de la criticidad, con un mínimo definido: para un inserto de acero M8 típico en aluminio, un par de torsión hasta la falla superior a 25 a 40 N·m y una extracción axial superior a 8 a 12 kN son objetivos razonables, pero establezca los suyos propios a partir de sus propias pruebas.
- Prueba de soplado de aire o de fuga a través de la interfaz. Donde el inserto crea una cavidad sellada, una prueba de decaimiento de presión a lo largo de la línea de unión detecta de manera no destructiva las brechas continuas.
- Radiografía. Detecta una colocación incorrecta y grandes vacíos en la interfaz, y es lo suficientemente rápida para tasas de muestra más altas. No detecta una unión seca y ajustada.
- Ultrasónico. Sensitivo al contacto en la interfaz y usable en producción, pero necesita un estándar de referencia y un operador entrenado.
- Seccionamiento. El método de referencia. Corte a través del eje del inserto, lija, y mida la brecha en ocho puntos alrededor de la circunferencia. Aceptación: sin brecha continua que exceda 0,1 mm, sin brecha que supere el 30 por ciento de la circunferencia.
- Verificación dimensional de la posición del inserto. Una simple prueba de paso/no paso en la protrusión y concentricidad del inserto detecta de manera económica el modo de fallo por movimiento y lo detecta temprano.
Escriba el criterio de aceptación en el dibujo. “El inserto debe estar seguro” no es una especificación, y es la frase que aparece con mayor frecuencia en los dibujos contra los que se nos pide terminar las piezas.
Reglas de diseño que sobreviven a la producción
Una lista de verificación rápida que realizamos antes de liberar un molde de inserto:
- Combinar una característica de retención torsional y una axial.
- Pared envolvente entre 0,6 y 1,0 veces el diámetro del inserto, mínimo 2,5 mm.
- Inserciones limpiadas, precalentadas a 150 a 250 °C, y cargadas dentro de una ventana de tiempo definida.
- Ubicación axial positiva en el molde, con un sensor en cada cavidad.
- Expulsión en la fundición, nunca en la inserción.
- Par galvánico revisado, con recubrimiento o aislamiento especificado donde la unión pueda estar expuesta a humedad.
- Prueba destructiva de extracción o torsión en un plan de muestra definido, con el número en el dibujo.
- Fundiciones de prueba validadas en todo el rango de temperatura del molde, incluyendo arranque en frío, ya que las piezas en frío muestran la peor calidad de interfaz.
Las decisiones de utillaje para fundiciones con inserciones interactúan con todo lo que está en la etapa posterior. Una pieza con cuatro inserciones fundidas tiene cuatro puntos duros que se comportan de manera diferente bajo una banda abrasiva, y la condición del reborde y la línea de separación alrededor de los bosses de inserción determina cuánto trabajo manual permanece en la etapa de acabado. Si planea la ruta de fundición y la ruta de acabado juntas, nuestras notas sobre diseño de moldes para fundición de aluminio en presión y piezas de fundición a presión de aluminio personalizadas cubren el lado del utillaje, y factores de coste en fundición de aluminio se desglosan donde la carga de inserciones aparece en el precio de la pieza.
DZ Machinery construye células robotizadas de desbarbado, rectificado y pulido para fundición a presión y herrajes de grifería, incluyendo fijaciones que se colocan en inserciones fundidas y puntos de referencia de la máquina. Si tiene una pieza con inserciones fundidas y planea un acabado automatizado, envíenos el dibujo y una muestra y le diremos qué necesita tener la célula y cuál es el tiempo de ciclo alcanzable.