Corte con sierra de banda para grifos: Cómo minimizar el desperdicio de material
El latón no es barato, y una línea de grifos desperdicia más de él de lo que la mayoría de los gerentes se dan cuenta. En una fundición en España, pesamos una semana de pasadores y canales — el metal cortado antes del mecanizado — y llegó a casi 18% de la aleación comprada. La mitad de eso se pudo evitar con un mejor corte. El comprador había estado buscando latón más barato cuando el dinero salía por la puerta en forma de aserrín y recortes. El corte con sierra de banda es el primer lugar donde una línea de grifos ahorra metal o lo quema.
Esta guía cubre cómo cortar pasadores y canales para que el metal por el que pagaste termine en la pieza.
Lo que se Corta, y Por qué Importa
Cada cuerpo de grifo fundido viene con un pasador (el canal por donde fluyó el metal) y una compuerta (donde encontró la pieza). Esos tienen que quitarse. La línea de corte decide dos cosas: cuánto buen metal eliminas con el desecho, y cuánto trabajo de acabado debe hacer la estación de lijado después. Un corte descuidado desperdicia aleación y crea un desorden en la línea de línea de separación que la siguiente estación paga.
Cómo una Sierra de Banda Minimiza el Desperdicio
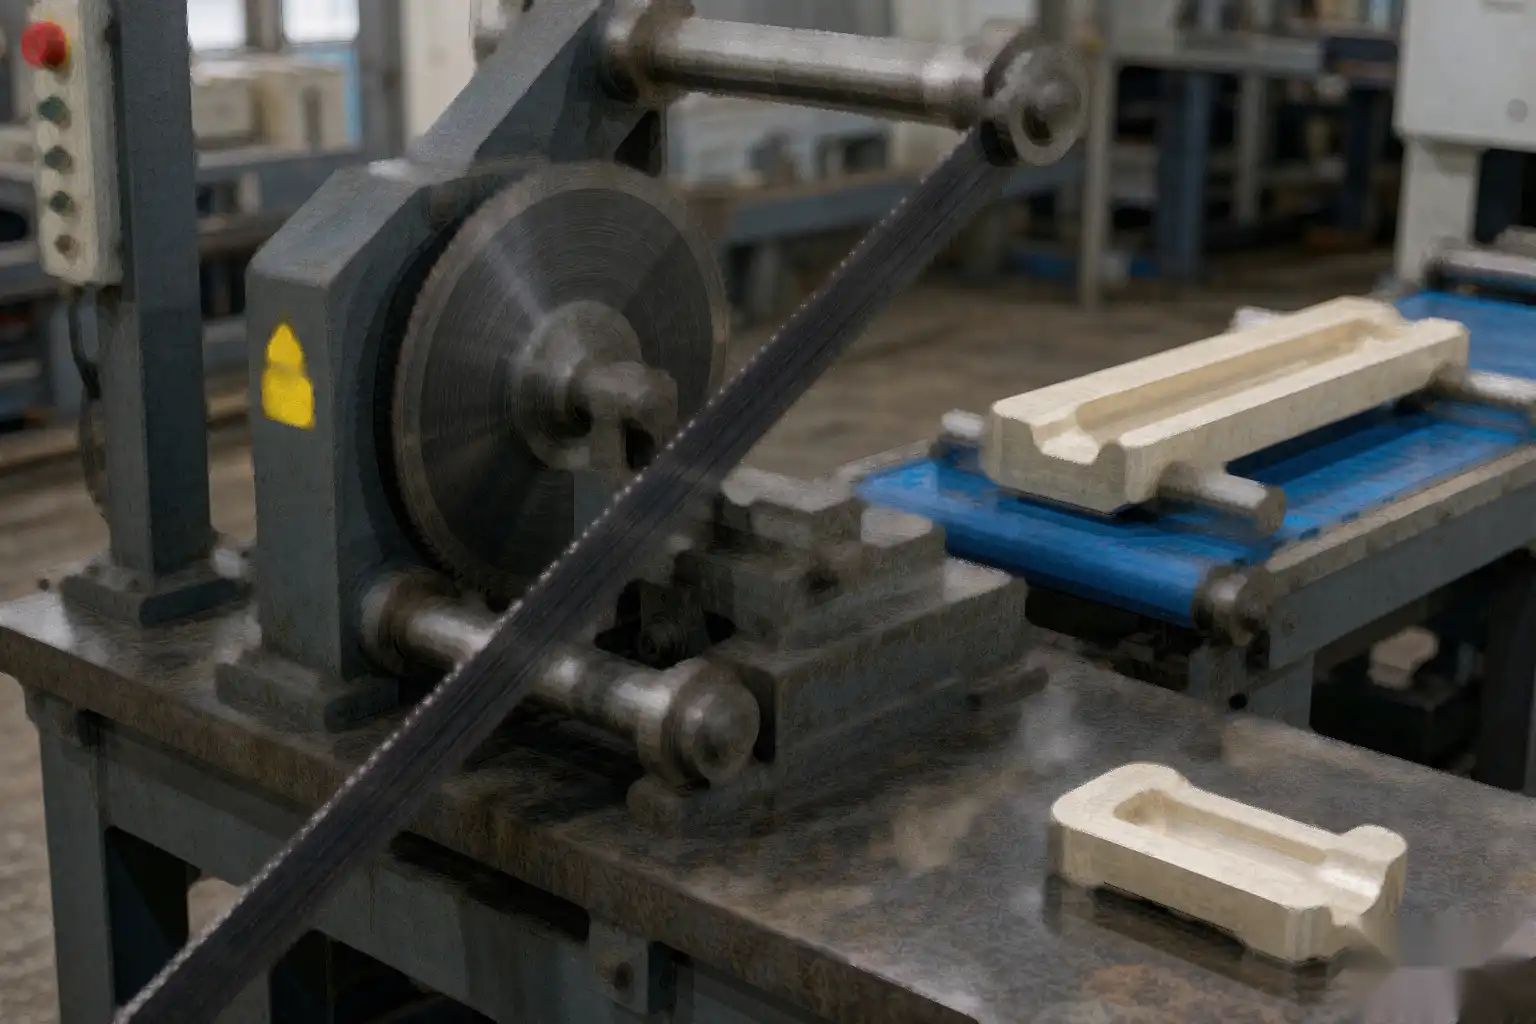
Una sierra de banda con un filo delgado y un dispositivo de sujeción ubicado elimina el pasador justo en el borde de la pieza, dejando solo un pequeño remanente de la compuerta. Comparado con un corte grueso que toma una porción del buen cuerpo junto con el desecho. Cuanto más delgado y preciso sea el corte, menos aleación se desperdicia y menos se lija después. Los ahorros pequeños por pieza se multiplican en una línea que produce millones de cuerpos al año.
Este paso alimenta directamente al resto de la línea de grifos — un corte limpio significa que las estaciones de lijado y CNC comienzan desde un dato consistente.
Dónde se Esconde Realmente el Desperdicio
Ancho de la Sierra
Una hoja ancha elimina más metal por corte que una delgada, de forma permanente. Especifica una hoja y un alimentador adecuados para el latón para que el ancho de corte sea tan estrecho como la calidad del corte permita.
Ubicación del Corte
Cortar unos milímetros en el cuerpo “por seguridad” es el desperdicio más común. Localiza el corte en la compuerta, no en la pieza, con un dispositivo que repita. El margen de seguridad debe estar en el dispositivo, no en el desecho.
Recuperación del Desperdicio
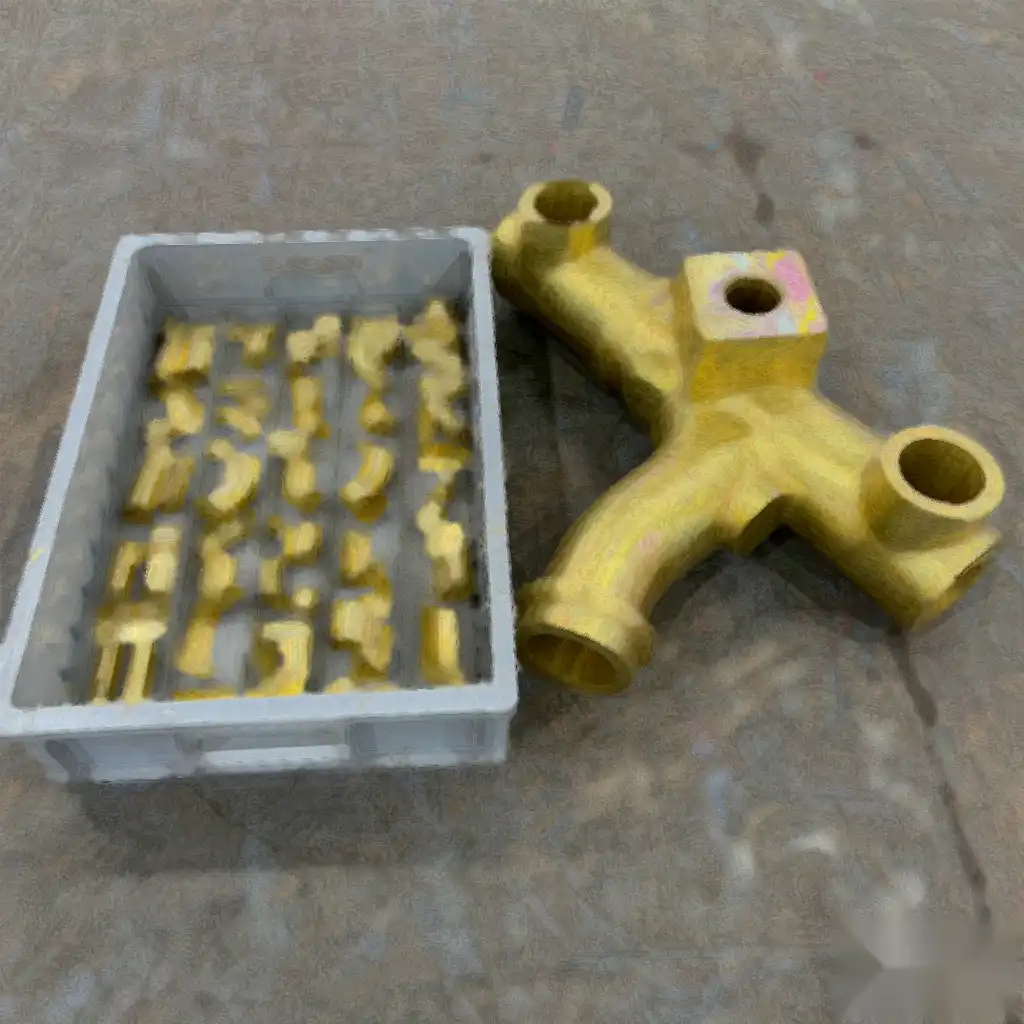
Incluso un buen corte deja pasadores. Esos son aleación reciclable, no basura. Sepáralos y devuélvelos a la fundición para cerrar el ciclo del metal por el que pagaste.
Tres errores que cometen los compradores
1. Comprar la hoja más barata. Una hoja desgastada o incorrecta se desvia y toma material extra. El costo de la hoja no es nada comparado con la aleación que desperdicia.
2. Permitir que el corte se desvíe con el operador. Los cortes alimentados a mano varían. Fije la pieza y deje que la sierra localice, para que cada corte se realice en la misma línea.
3. Ignorar el stock de regranulado. Deje demasiado y el pulido consume tiempo; deje muy poco y corre el riesgo de hacer una muesca. Ajuste la protuberancia a lo que su celda de rectificado pueda limpiar más rápido.
Preguntas frecuentes
¿Cuánto material puede ahorrar el corte con sierra de banda en grifos?
En líneas que cortan a mano o con hojas gruesas, apretar la ranura y la ubicación del corte suele recuperar varios porcentajes de la aleación comprada. En producciones de alto volumen, eso representa un ahorro recurrente importante, a menudo mayor que la diferencia de precio de la sierra en sí.
¿Un corte más delgado afecta la resistencia de la pieza?
No. Cortar en la entrada, no en el cuerpo, deja la pieza intacta. El objetivo es eliminar solo el conducto, dejando una protuberancia mínima para lijar — la resistencia está determinada por la fundición, no por el corte.
¿Debo automatizar el corte o mantenerlo manual?
Una sierra de banda automática con fijación, una vez que el volumen supera unas pocas centenas de piezas al día, compensa mediante una ubicación de corte consistente y menor pérdida de aleación. El corte manual se desvía y desperdicia metal silenciosamente.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, pulido, rectificado y fundición a presión para fabricantes en más de una docena de países. Las cifras de ahorro reflejan resultados típicos en líneas de grifos; confirme los números exactos con el precio de su aleación, pieza y proveedor antes de comprar.
Etiquetas: grifo, fabricación de grifos, línea de producción de grifos, Equipo de fabricación de grifería, selección de máquinas