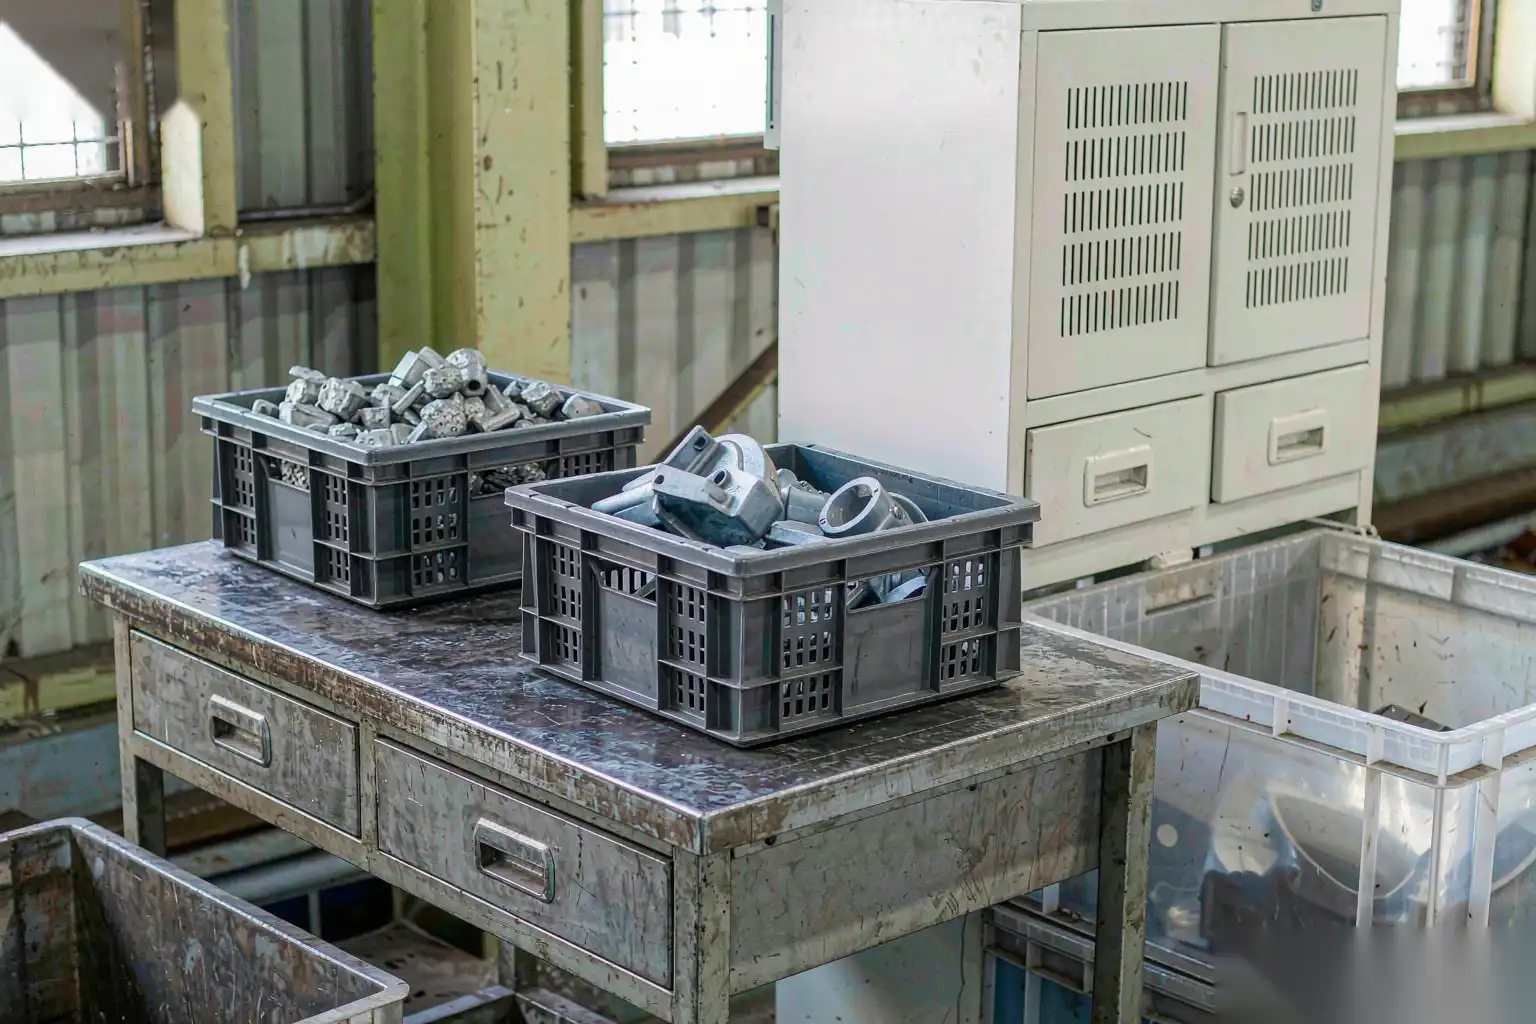
La fundición de la industria energética solo supera las auditorías cuando se gestiona como una disciplina documentada: cada zona evaluada, cada borde clasificado, cada registro recuperable. Los cuerpos de válvula y las carcasas de bombas soportan presión, por lo que los clientes auditan la superficie, no solo las dimensiones. Una planta que no pueda mostrar control zona por zona del acabado de sus fundiciones de la industria energética perderá el pedido antes de que se discuta el precio.
Qué examinan realmente los auditores
Los auditores recorren el área de acabado con el dibujo, no con el folleto. Recogen una pieza y trazan cada borde mencionado en la revisión del contrato.
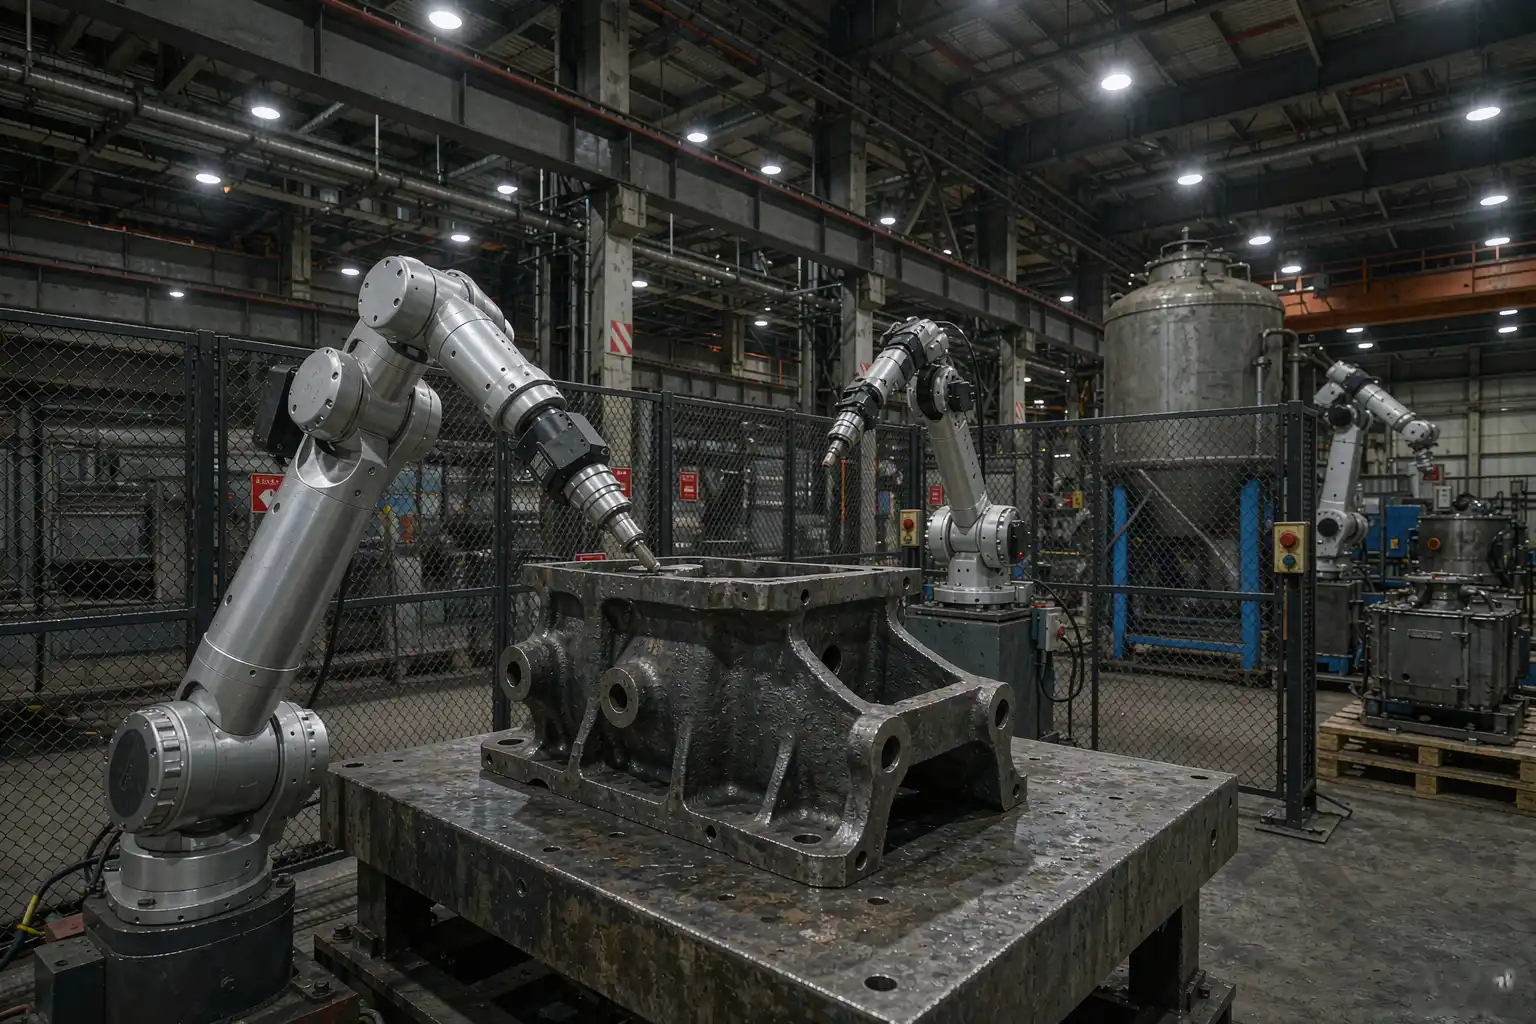
Buscan tres cosas. Primero, que los defectos mencionados en la especificación estén ausentes. Segundo, que el acabado en sí no haya causado daños nuevos. Tercero, que los registros prueben ambos puntos para cada lote.
Los bancos manuales no aprueban este examen discretamente. Los resultados dependen de la habilidad individual, los registros dicen “pulido e inspeccionado”, y nadie puede reconstruir lo que ocurrió un martes hace tres meses.
Zona Uno: Raíces de la puerta y del riser
Los restos de puerta y riser se eliminan mediante arco-aire, sierra o quemado antes de que el acabado los vea. La altura del resto dejada atrás decide todo en etapas posteriores.
La pregunta de evaluación es clara: ¿tu proceso mantiene la altura del resto por debajo de cinco milímetros antes del rectificado? Si no, el rectificador debe eliminar metal en exceso, lo que sobrecalienta la superficie y corre el riesgo de microgrietas en las fundiciones de frontera de presión.
Las células de rectificado pesado robotizadas manejan la eliminación del resto con fuerza programada y tiempo de contacto. El registro del programa se convierte en evidencia de auditoría, mostrando fuerza, pasadas y duración por pieza.
Zona Dos: Líneas de separación y desajuste
Las líneas de separación recorren todo el perímetro y varían en altura con el desgaste del molde. Los auditores las examinan con una uña y una lupa, buscando pasos que excedan los límites del dibujo.
El método de control es un rectificado en dos pasadas. Primera pasada con una banda estructurada gruesa a presión definida elimina el paso. Segunda pasada con una banda más fina integra la marca en la superficie principal.
Por ejemplo, un robot que sigue la línea de separación con control de fuerza produce un ancho de integración que varía menos de un milímetro en un lote. El trabajo manual varía en cinco o más.
Zona Tres: Pasajes con núcleo y canales internos
Los pasajes internos ocultan vetas, aletas y residuos de erosión del núcleo. También ocultan los rebabas que se sueltan en servicio y destruyen equipos aguas abajo.
La evaluación comienza con el acceso. ¿Puede su inspección alcanzar cada metro del pasaje? Los endoscopios con captura de imagen son lo mínimo, y las imágenes deben formar parte del registro del lote.
El acceso para desbarbado difiere. Herramientas de alcance largo, tanto rotativas como oscilantes, alcanzan a través de ventanas de puerto. Los robots manejan estas herramientas en trayectorias programadas con retroalimentación de torque registrada, por lo que un pasaje atascado detiene el ciclo en lugar de enviarlo.
Disciplina en el desbarbado de fundiciones aeroespaciales aplica las mismas reglas internas de paso, y los auditores energéticos cada vez más toman prestada esa lista de verificación.
Zona Cuatro: Sellado y Caras de Junta
Las caras de brida y los asientos de junta son las superficies de mayor consecuencia en la pieza. Una rayadura en una cara de sellado es un camino de fuga, y un camino de fuga es una falla en campo.
Por lo tanto, la evaluación trata las caras de sellado como una clase aparte con su propia ruta: sin amoladoras manuales, sin abrasivos comunes con zonas estructurales, y inspección dedicada bajo luz rasante.
Los programas de robots terminan estas caras con pasadas ligeras y superpuestas y alimentación en una sola dirección. La regla es simple: nunca cruces una rayadura sobre la ruta de sellado, nunca amoles perpendicular a ella.
La Tabla de Mapeo de Requisitos
Cada contrato de fundición de energía se reduce a un puñado de requisitos de superficie. Mapear cada requisito a un paso del proceso y un registro es el núcleo del archivo de auditoría.
| Requisito | Zona de Superficie | Control del Proceso | Registro |
|---|---|---|---|
| Superficie lista para Ensayos No Destructivos (tinta, MPI) | Todo externo | Ventana final de abrasivo de banda y fuerza | Registro del programa por ID de pieza |
| Sin rebabas en caminos de flujo | Pasajes con núcleo | Trayectoria de herramienta + retroalimentación de torque | Resultado del ciclo, traza de torque |
| Integridad de la cara de sellado | Bridas, asientos de junta | Ruta dedicada, unidireccional | Foto con iluminación rasante |
| Límites de altura de paso | Líneas de separación | Mezcla en dos pasos, anchos definidos | Primera pieza + muestreo |
| Preparación para la adhesión del recubrimiento | Cuerpo externo | Perfil según especificación de recubrimiento | Imagen comparativa de superficie |
Equipo adaptado a fundiciones pesadas
Las fundiciones de energía son pesadas. Una carcasa de bomba puede pesar doscientos kilogramos, por lo que el robot lleva la herramienta a la pieza, nunca al revés.
Las células pesadas combinan un robot de seis ejes con una mesa de fijación rígida y posicionadores motorizados. El posicionador gira la fundición para que el robot siempre lija por encima o en horizontal, donde el control de fuerza es más preciso.
La elección de la rueda sigue al defecto. Las bandas estructuradas eliminan restos y pasos; las ruedas de centro deprimido trabajan en raíces de puertas en esquinas estrechas; las ruedas de aleta mezclan las superficies finales para un acabado listo para inspección no destructiva.
Práctica de desbarbado de fundición de hierro cubre el mismo conjunto de defectos para grados de hierro dúctil, que dominan la producción de válvulas y bridas.
Trazabilidad que responde a preguntas
La trazabilidad en trabajos de energía significa tres enlaces: lote de fundición a programa de acabado, programa de acabado a calibración de máquina, y pieza terminada a registro de inspección.
Las células robóticas cierran automáticamente el primer enlace. Cada número de serie de la pieza se vincula a una versión del programa, límites de fuerza y lote de consumibles, todo con marca de tiempo.
El segundo enlace necesita disciplina fuera de la celda. Los inventarios de cinturones y ruedas deben registrar lote y fecha de instalación, porque una rueda desgastada explica variaciones en la superficie que ningún programa puede ocultar.
El tercer enlace ya es una práctica estándar en la mayoría de las plantas. La brecha suele ser el primer enlace, y ahí es exactamente donde los auditores profundizan.
- Número de serie de la pieza en cada registro de ciclo
- Versión del programa y ventana de fuerza registrada
- Lote de consumibles y fecha de instalación en el registro
- Resultado de la inspección con ID del operador e instrumento
- Imágenes de endoscopio archivadas por número de pieza
Hallazgos y soluciones comunes en auditorías
Los mismos hallazgos se repiten entre los proveedores de fundición de energía. Cada uno tiene una solución mecánica, y ninguno requiere heroicidades.
| Hallazgo | Causa raíz | Solución |
|---|---|---|
| Burrs encontrados en pasajes muestreados | El alcance manual varía según el operador | Recorridos robóticos de largo alcance con verificación de torque |
| Quemaduras por molienda en el límite de presión | Molienda manual en presión no controlada | Fuerza programada y tiempo de contacto |
| Reclamaciones por arañazos en la cara del sello | Abrasivos compartidos entre zonas | Ruta dedicada y conjunto de herramientas |
| Registros de mezcla faltantes | Resultados almacenados en habilidad, no en sistemas | Ciclos registrados automáticamente por serie |
| Perfil de superficie fuera de rango | Desgaste de rueda no rastreado | Contadores y alarmas de vida útil de consumibles |
Por qué las Células Robóticas Fortalecen la Evidencia
La automatización en acabado energético no solo trata de mano de obra. Su valor más profundo es que cada ciclo genera evidencia.
La fuerza, alimentación, pasajes, identidad de la rueda y resultado se registran en un registro vinculado al número de serie de la pieza. Cuando un cliente cuestiona un lote seis meses después, la planta responde en minutos con datos en lugar de semanas con memorandos.
La consistencia es el segundo regalo. Las fundiciones energéticas se muelen en la misma ventana cada turno, por lo que la calidad de la preparación de NDT deja de fluctuar con el personal. Los inspectores ven menos indicios falsos y el retrabajo disminuye con ellos.
Evaluando tu propia planta en un día
Realiza esta auditoría interna antes de que lo haga el cliente. Toma un día y revela la mayoría de las brechas.
Por la mañana: selecciona diez fundiciones terminadas al azar. Rastrea cada borde nombrado, inspecciona cada pasaje y ilumina con luz rasante cada cara de sello. Registra cada desviación sin discusión.
Por la tarde: selecciona los registros del lote para las mismas diez piezas. Intenta reconstruir la fuerza, el lote de ruedas y el inspector de cada una. Cada vacío en la reconstrucción es un hallazgo de auditoría esperando a suceder.
Cierra el día clasificando las brechas. Los rebabas en los pasajes y los registros faltantes suelen estar en la parte superior de la lista, y ambos se benefician de las células robóticas con registro.
Construyendo la Mejora en Etapas
La primera etapa apunta a la zona de mayor riesgo: pasajes internos. Una estación de desbarbado robótica de alcance largo con retroalimentación de torque cierra la detección de rebabas y comienza el hábito de registro del número de serie.
La segunda etapa traslada el rectificado externo a una celda pesada con posicionador. La eliminación de tocones y la integración de la línea de separación se programan y registran.
La tercera etapa conecta las celdas en una cadena llave en mano desde la fundición hasta el producto terminado, de modo que el seguimiento del número de serie sobreviva a cada transferencia y el archivo de auditoría se complete por sí mismo.
Capacitando a Auditores y Operadores Juntos
Las evaluaciones internas funcionan mejor cuando el personal de calidad y producción se capacitan como un solo grupo. De lo contrario, la evaluación se convierte en un evento de inspección en lugar de un estándar compartido.
Realice una sesión conjunta cada trimestre. La calidad aporta las cláusulas de la especificación; la producción aporta las fotos de defectos del piso. Juntos traducen las cláusulas en ejemplos concretos de aprobado o reprobado fijados en cada estación.
Los operadores que ayudan a redactar la norma la defienden. Los auditores que observaron la redacción la aplican de manera consistente. El archivo de evaluación crece entonces a partir del hábito diario en lugar de una carrera trimestral.
Mantenga los registros de capacitación junto con el archivo de auditoría. Los certificados por sí solos no persuaden a nadie, pero los registros de sesiones fechados con asistencia y temas muestran un sistema vivo en el que los auditores confían rápidamente.
Preparar los Documentos Antes de la Semana de Auditoría
Reúna el paquete de evidencia con anticipación. Los mapas de zona, versiones del programa, registros de consumibles y registros de capacitación deben estar en una carpeta indexada, no dispersos por los escritorios.
Ensaye la revisión con alguien que no estuvo involucrado en el trabajo. Los ojos frescos encuentran la imagen del endoscopio faltante o la etiqueta de calibración sin fecha que los expertos pasan por alto a diario.
Finalmente, informe a los operadores sobre la ruta del día de la auditoría. Los operadores que saben qué estación visita el auditor y qué registro responde a qué pregunta, presentan el sistema con calma en lugar de a la defensiva.
La Ventaja Silenciosa
Los compradores de energía recompensan a los proveedores cuyas auditorías son aburridas. Un área de acabado que funciona con celdas programadas, ciclos registrados y registros completos hace que las auditorías sean cortas y los pedidos repetidos rutinarios.
Comience con la evaluación de la zona, arregle primero los pasajes y deje que la evidencia se acumule. En la fundición y acabado de la industria energética, las plantas que documentan todo son las que ganan el próximo contrato.
Los nombres y normas de productos evolucionan; verifique la edición actual antes de especificar.