Máquina de redondeo de bordes: Cómo automatizar el desbarbado de forma segura
Los bordes afilados son el centro de coste silencioso de la producción de chapa metálica y piezas mecanizadas. Cortan guantes, fallan en la inspección, astillan la pintura y crean concentradores de tensión que se agrietan en servicio. El limado manual los corrige de manera lenta e inconsistente. Un máquina de redondeo de bordes elimina rebabas y rueda un radio controlado a lo largo del perímetro de la pieza en una sola pasada automatizada, de modo que cada pieza sale con el mismo borde seguro y listo para pintar. Esta guía explica cómo funcionan estas máquinas, las principales configuraciones, cómo especificar un radio y cómo elegir un sistema que mantenga el ritmo de sus operaciones de corte y doblado.
¿Qué es una máquina de redondeo de bordes?
An máquina de redondeo de bordes es un sistema de acabado que desbasta el perímetro cortado de una pieza y, al mismo tiempo, forma un pequeño radio en el borde. Es distinto de una simple máquina de desbarbado: el desbarbado elimina la rebaba, mientras que el redondeo de bordes elimina deliberadamente una cantidad controlada de material para crear un perfil redondeado. Ese radio es lo que previene fallos en el recubrimiento en el borde, reduce lesiones por manipulación y mejora el rendimiento a fatiga.
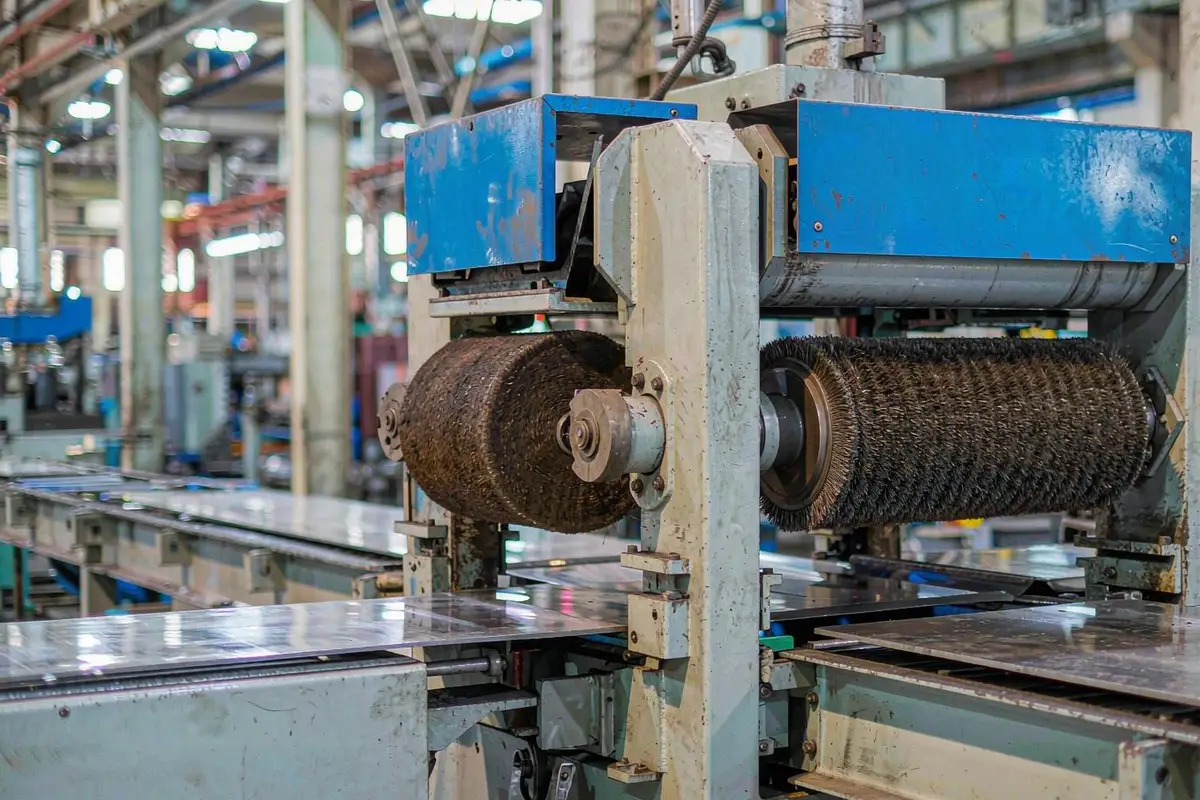
La mayoría de las máquinas procesan piezas planas o formadas en una cinta transportadora, pasándolas por debajo de cepillos abrasivos giratorios, bandas o cabezales combinados. El resultado es una condición de borde uniforme que el trabajo manual no puede igualar a velocidad de producción.
Por qué importa el redondeo de bordes
La condición del borde impulsa la calidad de maneras que son fáciles de subestimar:
- Seguridad y manipulación. Los bordes redondeados evitan cortes y desgarros en guantes en la línea y en el campo.
- Adhesión del recubrimiento. El recubrimiento en polvo y la pintura se despegan de un borde afilado, dejando una película delgada que astilla. Un radio de 0,5 a 1,0 mm mejora drásticamente la cobertura.
- Vida a fatiga. Las esquinas afiladas concentran tensión. Un radio controlado distribuye la carga y retrasa la iniciación de grietas.
- Inspección y ajuste. Los radios consistentes hacen que el ensamblaje sea predecible y eliminan la nota de rechazo de “borde afilado”.
- Corrosión. Las rebabas atrapan humedad y crean grietas; el redondeo elimina la trampa.
Cómo funcionan las máquinas de redondeo de bordes
Un ciclo típico sigue una secuencia sencilla:
- Cargar. Las piezas se colocan en una cinta transportadora, ya sea manualmente o mediante un alimentador.
- Desbarbar. Una primera cabeza — a menudo una banda cruzada o un tambor — elimina el gran rebaba dejado por láser, plasma o punzonado.
- Redondear. Cepillos abrasivos giratorios o cabezas oscilantes ruedan el borde hasta alcanzar el radio objetivo en las caras superior e inferior.
- Acabado. Una cabeza fina opcional mezcla la superficie y elimina patrones de arañazos.
- Descargar e inspeccionar. Las piezas salen desbarbadas y con radio, listas para formar, recubrir o soldar.
La velocidad de alimentación y la presión de la cabeza establecen el nivel de agresividad. Una alimentación más rápida significa menos material eliminado; una alimentación más lenta y mayor presión significan un radio mayor pero mayor desgaste del consumible.
Tipos de máquinas de redondeo de bordes
Cuatro configuraciones dominan los talleres de producción:
| Tipo | Método | Radio típico | Mejor para |
|---|---|---|---|
| Máquina de desbarbado con cepillo | Cepillos abrasivos giratorios llenos de abrasivo | 0.2 – 1.0 mm | Hoja cortada con láser, eliminación de óxido, redondeo ligero |
| Combinación de banda y cepillo | Cabezas cruzadas con banda y cepillo | 0,5 – 2,0 mm | Salientes pesadas con un radio controlado |
| Máquina de cabeza oscilante | Bloques abrasivos oscilantes | 0,5 – 2,0 mm | Placa gruesa, radio constante en todos los bordes |
| Redondeo de bordes robótico | Robot con herramienta de cepillo o banda | 0,5 – 3,0 mm | Piezas formadas en 3D, geometría compleja |
Las máquinas de cepillado son las más comunes para piezas planas cortadas con láser. Las máquinas combinadas añaden una estación de banda cruzada cuando los salientes son pesados. Los células robóticas manejan ensamblajes formados y soldados que no pueden pasar por una cinta transportadora; nuestro comparativa de máquinas de desbarbado y rectificado explica dónde encaja cada herramienta. Para el control de calidad a nivel de línea, consulte nuestra guía automatizada de desbarbado de bordes y calidad.
Elección de cepillos y bandas abrasivas
Los consumibles determinan el resultado. Combina el abrasivo con el material y el radio objetivo:
- Cepillos de filamento cerámico — corte agresivo con larga duración; el caballo de batalla para acero y acero inoxidable.
- Cepillos abrasivos de nylon — corte más suave y fresco para aluminio y chapa delgada.
- Cepillos de carburo de silicio — acabado fino y mezcla después de cabezales más gruesos.
- Bandas de zirconia — eliminación de material pesada donde las rebabas son grandes.
- Ruedas no tejidas — mezcla cosmética y preparación satinado.
El diámetro del cepillo, la densidad del filamento y el granulador cambian la tasa de corte. Mantenga un registro de consumibles: la mayoría de la calidad de borde inconsistente se debe a cepillos desgastados que superaron su vida útil. Si se muele antes de cepillar, el guía de selección de muelas abrasivas explica las opciones de grado y unión que mantienen la superficie entrante consistente.
Configuración de Especificaciones del Radio de Borde
Una especificación de radio debe ser medible, o no se aplicará. Objetivos típicos por aplicación:
| Aplicación | Radio Objetivo | Razón |
|---|---|---|
| Hoja recubierta de polvo | 0.5 – 1.0 mm | Cobertura de recubrimiento y resistencia a las astillas |
| Ensambles estructurales soldadas | 1.0 – 2.0 mm | Vida útil por fatiga y adhesión del recubrimiento |
| Equipamiento alimentario | 1.0 – 2.0 mm | Limpieza higiénica, sin grietas |
| Partes visibles del cosmético | 0,5 – 1,5 mm | Sensación al tacto y apariencia uniforme |
Especifique el radio con una banda de tolerancia y verifíquelo con un calibrador de radios o un proyector de perfiles. Una nota en el dibujo de “desbarbar todos los bordes” no es una especificación de radio.
Redondeo de bordes vs Desbarbado manual
La comparación no es igual en volumen de producción:
| Criterio | Manual | Máquina de redondeo de bordes |
|---|---|---|
| Consistencia | Dependiente del operador | Uniforme en todo el lote |
| Rendimiento | Minutos por pieza | Segundos por pieza |
| Mano de obra | Cualificada, agotadora | Un operador, poca habilidad |
| Costo por borde | Alto y en aumento | Bajo y predecible |
El desbarbado manual todavía tiene un papel para piezas únicas y retrabajos, pero no debe ser el proceso principal en ningún pedido recurrente. Cuando los rebabas son pesadas, una máquina dedicada máquina de desbarbado automática antes del redondeo elimina la mayor parte, lo que protege los cepillos y acorta el ciclo de redondeo.
Aplicaciones por Industria
- Fabricación de chapa metálica. Las piezas cortadas con láser y plasma se deslagan y redondean antes de formar.
- HVAC y cajas. Bordes seguros para los instaladores y mejor cobertura de pintura en polvo.
- Stampeduras para automoción. Radios consistentes en soportes y paneles estructurales.
- Electrodomésticos y utensilios de cocina. Maneja bordes que se sienten suaves y resisten el desgaste del recubrimiento.
- Trabajos en metal arquitectónicos. Bordes visibles con un aspecto cepillado o satinado uniforme.
Medición y verificación de la calidad de los bordes
Una especificación de borde solo es útil si se puede comprobar. Tres métodos cubren la mayoría de las necesidades del taller. Un calibrador de radios es rápido y adecuado para la aceptación visual. Un proyector de perfiles o comparador óptico proporciona un radio numérico y revela la asimetría entre los bordes superior e inferior. Para trabajos de recubrimiento críticos, una sección transversal destructiva bajo un microscopio confirma el radio real y la cobertura del recubrimiento lograda en el borde.
Registre el método de medición en el plano o plan de inspección, y muestree a una frecuencia definida, típicamente la primera pieza más un intervalo establecido por turno. Analice las tendencias de los resultados en lugar de limitarse a reaccionar ante los fallos, ya que una deriva lenta causada por el desgaste del cepillo es fácil de detectar a tiempo y costosa de descubrir en la inspección final.
La trazabilidad mejora cuando la condición del borde se registra junto con los parámetros del proceso anterior. Vincular los resultados del radio con las horas del cepillo y la velocidad de avance convierte la calidad del borde en un proceso predecible en lugar de un resultado fortuito, y se integra directamente en el flujo de trabajo más amplio de flujo de trabajo de acabado de superficies de extremo a extremo.
Cómo elegir una máquina de redondeo de bordes
- Grosor y tamaño de la pieza. Confirme que la máquina maneja sus piezas más delgadas y anchas sin atascarse.
- Tipo y tamaño de rebaba. El óxido de láser, la escoria de plasma y las rebabas de punzonado necesitan diferentes cabezales iniciales.
- Radio objetivo. Un radio de 2 mm en chapa gruesa requiere más potencia en el cabezal que un borde estético de 0,5 mm.
- Rendimiento. Ajusta la velocidad de alimentación para que coincida con tu tasa de corte, de modo que el desbarbado nunca sea el cuello de botella.
- Nivel de automatización. Considera cargar robots o transportadores de retorno si manejas un volumen alto.
- Costo de consumibles. Solicita datos sobre la duración de las escobillas y el costo por pieza, no solo el precio de la máquina.
Integración con corte y doblez
El redondeo de bordes pertenece directamente después del corte y antes de formar o recubrir. Colocarlo en línea con un láser o punzonadora elimina un paso de manipulación y evita que los rebabas se doblen en la pieza. Para una visión más amplia de la arquitectura de la línea, nuestro guía de diseño de línea de acabado automatizada cubre el tamaño del búfer y el flujo de piezas. Cuando el redondeo alimenta una línea de recubrimiento, la etapa de imprimación o polvo debe seguirse en la misma jornada para evitar el crecimiento de óxido.
Consejos de mantenimiento
Mantén la correa transportadora alineada correctamente, revisa o reemplaza las escobillas en intervalos medidos, limpia la extracción de polvo a diario y verifica la calibración de la presión de la cabeza mensualmente. La acumulación de polvo en la conducto de extracción es la causa más común de sobrecalentamiento y riesgo de incendio, por lo que trata la extracción como un sistema de seguridad en lugar de un accesorio.
Errores comunes a evitar
- Usar escobillas desgastadas. Una escobilla vidriada pule en lugar de cortar, y el radio se desvía silenciosamente por debajo de las especificaciones.
- Especificar “solo desbarbado”. Sin un objetivo de radio, no puedes verificar ni mejorar el proceso.
- Ignorar la eliminación de óxido. El óxido láser debe ser eliminado antes del recubrimiento, o la adhesión fallará independientemente del radio.
- Desajuste en la velocidad de alimentación. Trabajar demasiado rápido deja rebabas; trabajar demasiado lento quema consumibles y distorsiona piezas delgadas.
- Falta de extracción de polvo. El polvo metálico fino es un riesgo para la salud y de incendio, no solo un problema de limpieza.
Preguntas frecuentes
¿Qué radio puede alcanzar una máquina de redondeo de bordes?
La mayoría de las máquinas de cepillado producen de 0,2 a 1,0 mm, mientras que las máquinas de combinación de banda y de cabeza oscilante alcanzan de 0,5 a 2,0 mm. Las células robóticas pueden llegar a 3 mm en piezas formadas.
¿Puede una máquina desbarbar ambos lados de una pieza?
Sí. La mayoría de las máquinas transportadoras tienen cabezales superior e inferior, por lo que ambas caras se procesan en una sola pasada. Confirme que la configuración coincida con el grosor de su pieza.
¿El redondeo de bordes elimina la óxido láser?
Una cabeza de cepillo elimina la óxido mientras desbarba, pero la óxido pesada puede necesitar una cabeza de descaling dedicada. Verifique el resultado antes de pintar o aplicar polvo.
¿Es adecuado el redondeo de bordes para aluminio?
Sí, con cepillos abrasivos de nylon y menor presión. El aluminio se corta fácilmente, por lo que los cepillos cerámicos agresivos pueden redondear en exceso o ensuciar el borde.
¿Qué velocidad tiene una máquina de redondeo de bordes?
Las velocidades de alimentación suelen variar de 1 a 10 m/min dependiendo del tamaño de rebaba, grosor y radio objetivo. Las piezas delgadas se procesan más rápido; las placas pesadas más lentamente.
Conclusión
An máquina de redondeo de bordes convierte una tarea manual variable en un proceso controlado y verificable. Especifique el radio, combine el cepillo con la aleación y coloque la máquina directamente en línea con el corte para que los rebabas nunca lleguen a la siguiente operación. Si desea confirmar el resultado en sus propias piezas, envíenos un lote de muestra y le devolveremos un radio medido, un tiempo de ciclo y una recomendación de máquina.