Inspección por Rayos X y TC de Piezas Fundidas a Presión: Detección de Defectos Internos
Por qué no siempre debes abrir la parte para cortarla
Cuando una fundición a presión falla en el campo, la respuesta clásica de ingeniería es seccionarla. Córtala, lija, grabar y mira la sección transversal. La seccionación es definitiva para la rebanada que cortas, pero destruye la pieza, toma una muestra de un plano entre miles, y no te dice nada sobre el otro 99 por ciento del volumen. Para una carcasa de aluminio de alto valor o un cuerpo de válvula que soporta presión, desmontar cada unidad sospechosa es costoso y aún así puede pasar por alto defectos que se encuentran fuera del plano de corte.
La radiografía por rayos X y la tomografía computarizada (TC) cambian la ecuación. Son no destructivos, ven todo el volumen y te permiten conservar la pieza después para una prueba de fugas o una devolución del cliente. Este artículo cubre cuándo la radiografía o la TC superan a la seccionación, qué defectos internos detectan, los límites de densidad y resolución establecidos por la aleación y el tamaño del vóxel, la relación entre costo y rendimiento frente al muestreo, y cómo retroalimentar los resultados en cambios de regulación y ventilación.
Radiografía versus TC: dos herramientas, preguntas diferentes
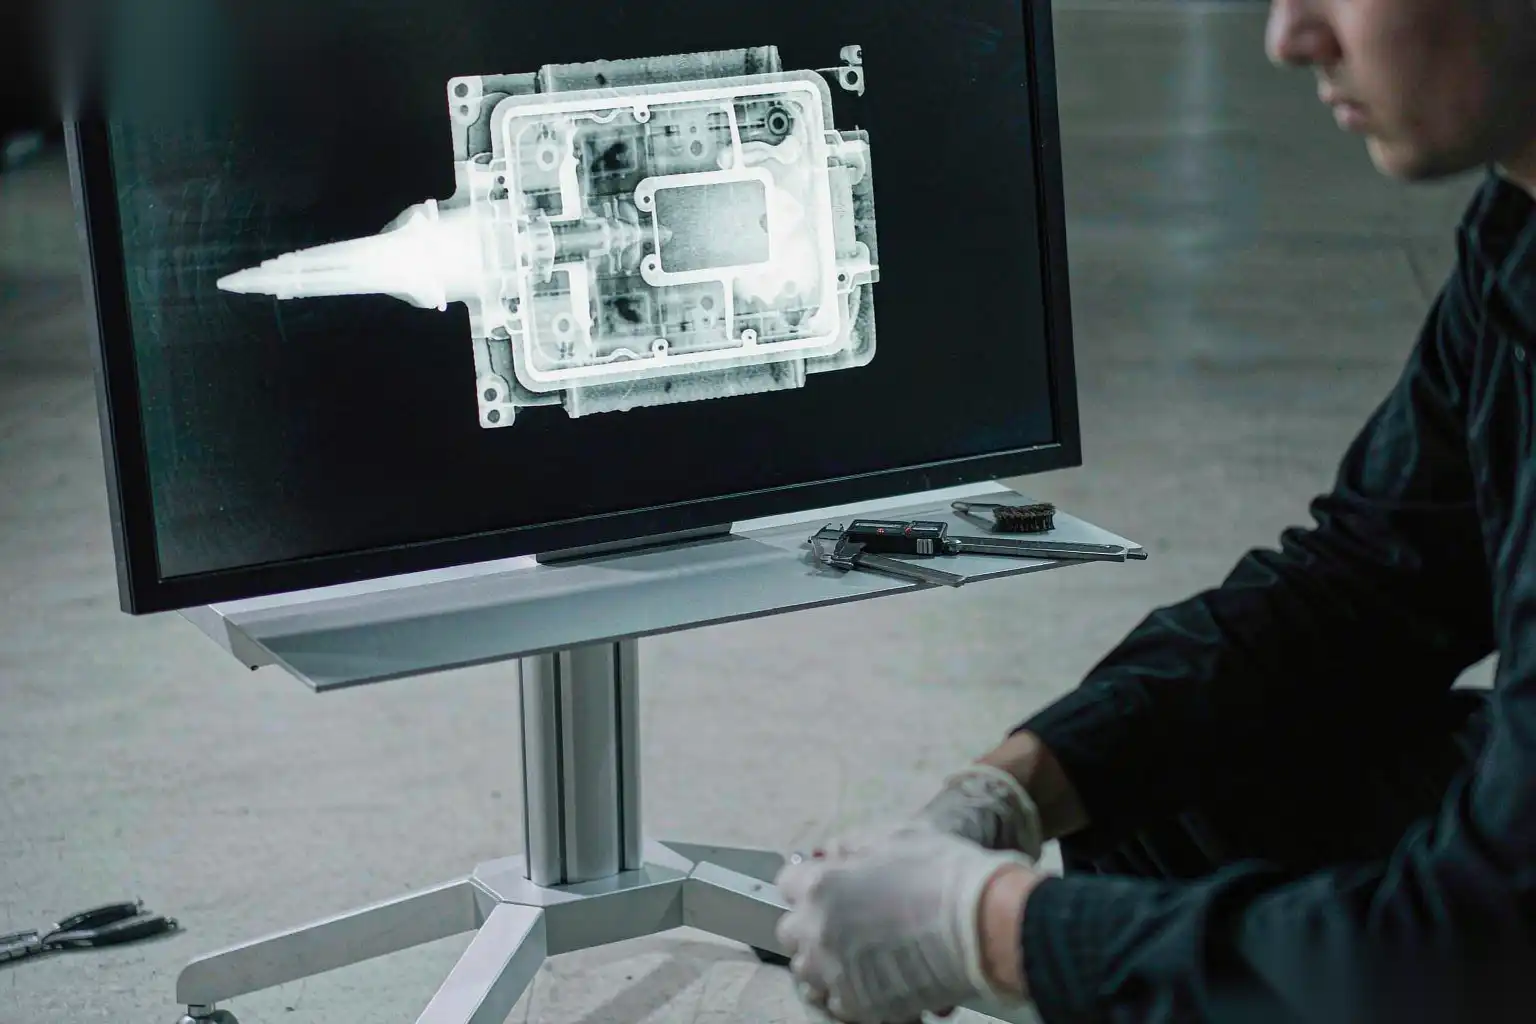
La radiografía simple proyecta la pieza en una imagen 2D. Las diferencias de densidad atenúan el haz, por lo que un poro, una unión fría o una inclusión aparecen como una mancha más clara o más oscura. Es rápida y económica, y para una simple comprobación de grosor de pared o una detección general de porosidad, suele ser suficiente.
La TC rota la pieza y reconstruye un volumen 3D a partir de muchas proyecciones. Luego puedes cortar virtualmente ese volumen en cualquier plano, medir el volumen de un vacío, localizarlo en x, y, z, e incluso calcular un porcentaje de porosidad en una región de interés definida. La TC responde a la pregunta que la radiografía no puede: no solo “¿hay un defecto?”, sino “¿cuánto mide, dónde está y cómo es realmente la geometría interna?”
Guía de decisiones:
- Utiliza radiografía para cribados de alto volumen y bajo costo donde solo necesitas un aprobado o reprobado en vacíos evidentes.
- Utiliza TC para validación de primer artículo, análisis de fallos y cualquier pieza donde la posición y el volumen del defecto determinen la aceptación.
- Utiliza TC cuando el defecto esté cerca de una característica que la radiografía superpondría sobre otra geometría, como un poro enterrado detrás de una nervadura.
La naturaleza volumétrica es lo importante. Una muestra seccionada prueba la rebanada; la TC prueba el volumen. Para fundiciones donde un solo vacío aislado en un canal sellado causa una fuga, lo que importa es el volumen.
Qué encuentran realmente la radiografía y la TC
El catálogo de defectos para fundiciones a presión de aluminio es corto y bien conocido, y la radiografía detecta la mayoría de ellos:
- Porosidad. Poros de gas por aire atrapado o vacíos por contracción por fallo en el alimentación. La radiografía los muestra como manchas oscuras redondeadas; la TC mide su volumen 3D real y distingue entre porosidad de gas (redonda, dispersa) y porosidad por contracción (interdendrítica, agrupada).
- Unión fría. Dos frentes de flujo que se encontraron sin fusionarse, visibles como un cambio de densidad lineal o curvado suave. Es un defecto superficial o cercano a la superficie que la radiografía detecta bien cuando está orientada hacia el haz.
- Inclusiones. Costras de óxido, residuos de lubricante de molde o partículas extrañas con una densidad diferente a la del aluminio. Brillantes o oscuras dependiendo del número atómico; los óxidos tienen una densidad similar a la del aluminio, por lo que son sutiles y necesitan buen contraste.
- Grietas. Roturas por calor y grietas de solidificación que aparecen como líneas finas oscuras, mejor vistas cuando el plano de la grieta está de canto respecto al haz.
- Fallas cortas y rellenos incompletos. Regiones de baja densidad donde el metal nunca llegó.
- Variación en el grosor de la pared y geometría interna. La TC destaca en este aspecto, midiendo secciones reales de pared frente a las nominales del CAD.
Tabla de aceptación de porosidad que aplicamos, escalada a la función de la pieza:
| Defecto | Visibilidad en radiografía | Capacidad de tomografía computarizada | Aceptación típica |
|---|---|---|---|
| Porosidad en gas | Bueno | Volumen y conteo | < 3 por ciento de área en zona no crítica |
| Porosidad por contracción | Bueno | Volumen del cúmulo | Ninguno en la zona de sellado |
| Cierre frío | Bueno si está orientado | Longitud y profundidad | Cero en cara de presión |
| Inclusión de óxido | De pobre a regular | Posible si es denso | Cero en agujero mecanizado |
| Grieta | Regular, dependiente del haz | Longitud, camino en 3D | Cero |
| Grosor de pared | No | Sí, mapa completo | Nominal más o menos 0,2 mm |
Las causas y soluciones de la porosidad se detallan en las soluciones de porosidad en fundición de aluminio, que es el documento que se debe abrir cuando la tomografía computarizada muestra un patrón de porosidad en lugar de un vacío aislado.
Límites de densidad y umbral por aleación
El contraste en rayos X proviene de las diferencias en la atenuación de rayos X, que escala con la densidad y el número atómico. El aluminio, con aproximadamente 2,7 g por centímetro cúbico, es un material de bajo número atómico y baja densidad, por lo que el contraste entre aluminio sano y un poro de gas (densidad cercana a cero) es excelente. El contraste entre aluminio sano y una inclusión de óxido (alúmina alrededor de 4,0 g por centímetro cúbico) es moderado y puede pasarse por alto si la exposición está configurada para detectar poros.
Límites prácticos:
- Los poros de gas de aproximadamente 50 a 100 micrómetros de diámetro son detectables en un sistema microfoco de buena calidad, pero solo si el tamaño del vóxel es menor que el poro.
- Las inclusiones de óxido y arena requieren configuraciones de contraste más altas y, a veces, un voltaje de tubo mayor con filtrado cuidadoso; se sitúan en el límite de detectabilidad para secciones delgadas.
- Las aleaciones de zinc, más densas que el aluminio, atenúan más y necesitan un voltaje ajustado; la misma fracción de vacío es visible, pero la profundidad de penetración es menor.
- Secciones muy gruesas, de más o menos 40 a 50 mm de equivalente de aluminio, se acercan al límite de penetración del sistema y el ruido de la imagen aumenta, reduciendo la sensibilidad a pequeños vacíos.
- El umbral para el porcentaje de porosidad es sensible al operador. El límite de valor gris entre “poro” y “metal sano” debe definirse y bloquearse, o dos analistas reportarán diferentes números de porosidad en el mismo volumen de tomografía computarizada.
Por eso, la tomografía computarizada no es una caja negra. El voltaje del tubo, el filtro, la exposición y el umbral son decisiones de ingeniería que determinan si una clase de defecto es visible o no.
Resolución del vóxel versus tamaño del defecto
La resolución de la tomografía computarizada se establece por el tamaño del vóxel, que es la longitud del borde del cubo reconstruido. El tamaño del vóxel es aproximadamente el diámetro del campo de visión dividido por los píxeles del detector. Una pieza de 100 mm en un detector de 2000 píxeles da aproximadamente vóxeles de 0,05 mm; una pieza de 300 mm en el mismo detector da aproximadamente vóxeles de 0,15 mm.
La regla general: necesitas al menos dos o tres vóxeles a lo largo de un defecto para resolverlo con confianza. Con vóxeles de 0,05 mm, resuelves un vacío de 0,15 mm; con vóxeles de 0,15 mm, necesitas un vacío de 0,45 mm. Los defectos más pequeños son invisibles no porque no existan, sino porque la reconstrucción no puede detectarlos.
Compromisos:
- Un vóxel más pequeño requiere un campo de visión más reducido, por lo que una pieza grande debe escanearse en secciones o con menor aumento, lo que aumenta el tiempo de escaneo.
- Un mayor aumento reduce la profundidad de penetración y aumenta el tiempo de escaneo por volumen.
- Una tomografía computarizada de producción típica de una pieza de aluminio de 150 mm a resolución útil tarda desde varios minutos hasta decenas de minutos, dependiendo del vóxel deseado y la potencia del tubo. Esa es la restricción de rendimiento discutida a continuación.
- La micro-CT reduce el tamaño del vóxel por debajo de 10 micrómetros, pero solo para muestras pequeñas, útil para análisis de fallos de un cupón recortado en lugar de toda una carcasa.
Al especificar la tomografía, indique el tamaño mínimo de defecto que debe detectar y deje que eso determine el vóxel, no al revés. Una especificación de “ detectar todos los vacíos por encima de 0,3 mm” es alcanzable en una pieza completa; “ detectar todos los vacíos por encima de 0,1 mm” puede obligar a usar micro-CT en una muestra, no en la unidad de producción.
Costo, rendimiento y la cuestión del muestreo
La radiología y la tomografía computarizada son más lentas y más caras por pieza que un contacto con CMM o una inspección visual, por lo que rara vez se realizan al 100% en líneas de alto volumen. La cuestión de ingeniería es cómo muestrear.
Consideraciones:
- La radiografía puede ser lo suficientemente rápida para un cribado al 100% en piezas simples en unos pocos segundos por imagen, especialmente fuera de línea o en una estación dedicada. La tomografía computarizada es demasiado lenta para un volumen completo al 100% en la mayoría de las tasas de producción.
- Utilice la tomografía para la validación del primer artículo y periódica, para cualquier devolución en campo y para una muestra estadística (por ejemplo, uno de cada cincuenta o uno por cavidad de molde por turno) para seguir la tendencia de porosidad por cavidad.
- Vincule la tasa de muestreo a la capacidad del proceso. Las celdas con vacío estable pueden muestrear ligeramente; las vertidas turbulentas y sin vacío necesitan un muestreo más intensivo hasta que la tomografía demuestre que la tendencia es estable.
- El costo de un defecto interno no detectado suele superar con creces el costo de una muestra de tomografía. Un cuerpo de válvula con fuga que llega a un cliente conlleva costos de garantía, transporte y reputación mucho mayores que el precio de un escaneo periódico.
- Construya una biblioteca de defectos a partir de la tomografía para que la radiografía más económica pueda entrenarse y validarse contra ella. La radiografía se convierte en la pantalla; la tomografía es el estándar de referencia.
La vinculación del monitoreo del proceso es importante aquí. La estrategia de datos en monitoreo de datos del proceso de fundición a presión explica cómo registrar los parámetros de inyección para que cuando la tomografía detecte un grupo de porosidad puedas correlacionarlo con una máquina, disparo y cavidad específicos en lugar de adivinar.
Vinculación de resultados con el cierre, ventilación y cambios en el proceso
El valor de la tomografía no es la imagen 3D atractiva. Es el cambio que impone en el molde y en el proceso.
Un ciclo de retroalimentación típico:
- Porosidad cerca de la región de llenado final significa una alimentación deficiente o una congelación prematura. Abra la válvula, añada un pozo de desbordamiento o aumente la velocidad de la tercera etapa. La porosidad se corrige en las soluciones de porosidad en fundición de aluminio mapea la ubicación del defecto al cambio en el molde.
- Porosidad a lo largo de la línea de separación o en el área de llenado inicial indica entrampamiento de aire. Mejore la ventilación, añada asistencia de vacío o reduzca la turbulencia durante el vertido. La guía de diseño de ventilación complementa esto directamente.
- Soldadura fría en una nervadura remota significa que el frente de flujo perdió temperatura. Redirija la canalización para alimentar esa nervadura antes o reduzca su distancia de la puerta.
- Inclusiones agrupadas en una ubicación fija sugieren acumulación de lubricante en el molde o una superficie de cavidad dañada en ese punto; programe mantenimiento allí.
- Mapas de grosor de pared mediante tomografía computarizada revelan llenado inconsistente; ajuste la inserción del molde o el enfriamiento para que la sección coincida con la nominal.
La taxonomía completa de defectos y la jerarquía de remedios están en defectos y soluciones en fundición de aluminio a presión. Tratamos el CT como el paso de confirmación: el defecto aparece en el volumen, la causa se rastrea a través de la guía de defectos, el dado o el proceso cambian, y un CT de seguimiento demuestra el cierre.
Plan de aceptación práctico para una línea de fundición
Un plan viable que recomendamos:
- Definir zonas críticas en el CAD: caras de sellado, orificios mecanizados, canales de presión. Establecer tolerancia cero para grietas y juntas frías allí.
- Establecer un límite de porosidad por zona, por ejemplo, menos del 2 por ciento de fracción de vacíos en zonas críticas, menos del 5 por ciento en zonas estructurales, medido en una región de interés del CT.
- Realizar CT en el primer artículo, en cada cambio de dado y en una muestra periódica por cavidad.
- Utilizar radiografía como la pantalla de alta tasa entre controles de CT, calibrada contra la línea base del CT.
- Registrar cada volumen de CT con respecto al número de disparo y cavidad para que una falla futura en campo pueda rastrearse hacia atrás.
DZ Machinery construye líneas de fundición a presión y acabado donde estaciones de rayos X o CT están integradas como una puerta de validación antes del rectificado y pulido robotizado, de modo que los defectos internos se detectan antes de que se añada valor mediante el acabado. Hable con nuestro equipo de ingeniería sobre su perfil de riesgo de defectos y la geometría de la pieza, y le ayudaremos a diseñar la puerta de inspección y los cambios en la ventilación o el cierre que exijan los resultados.