Fundición a presión vs Moldeo por inyección: Cómo elegir el proceso adecuado
Por qué la elección del material es tan importante
La elección entre metal fundido a presión y plástico moldeado por inyección es una de las decisiones más importantes en el diseño de productos. Los dos materiales se comportan de manera muy diferente en uso:
- Resistencia mecánica: el metal es de 5 a 10 veces más resistente que el plástico
- Peso: el plástico es de 3 a 5 veces más ligero que el aluminio, de 5 a 7 veces más ligero que el zinc
- Conductividad térmica: la fundición a presión de aluminio es de 100 a 200 veces más conductora que el plástico
- Costo: las herramientas de plástico suelen ser más baratas, pero el costo por pieza puede ser similar
- Reciclabilidad: ambos son reciclables, pero los metales mantienen mejor su valor
Elegir mal significa pagar de más por capacidades que no necesitas, o subespecificar y obtener piezas que fallan en servicio.
Resumen del proceso
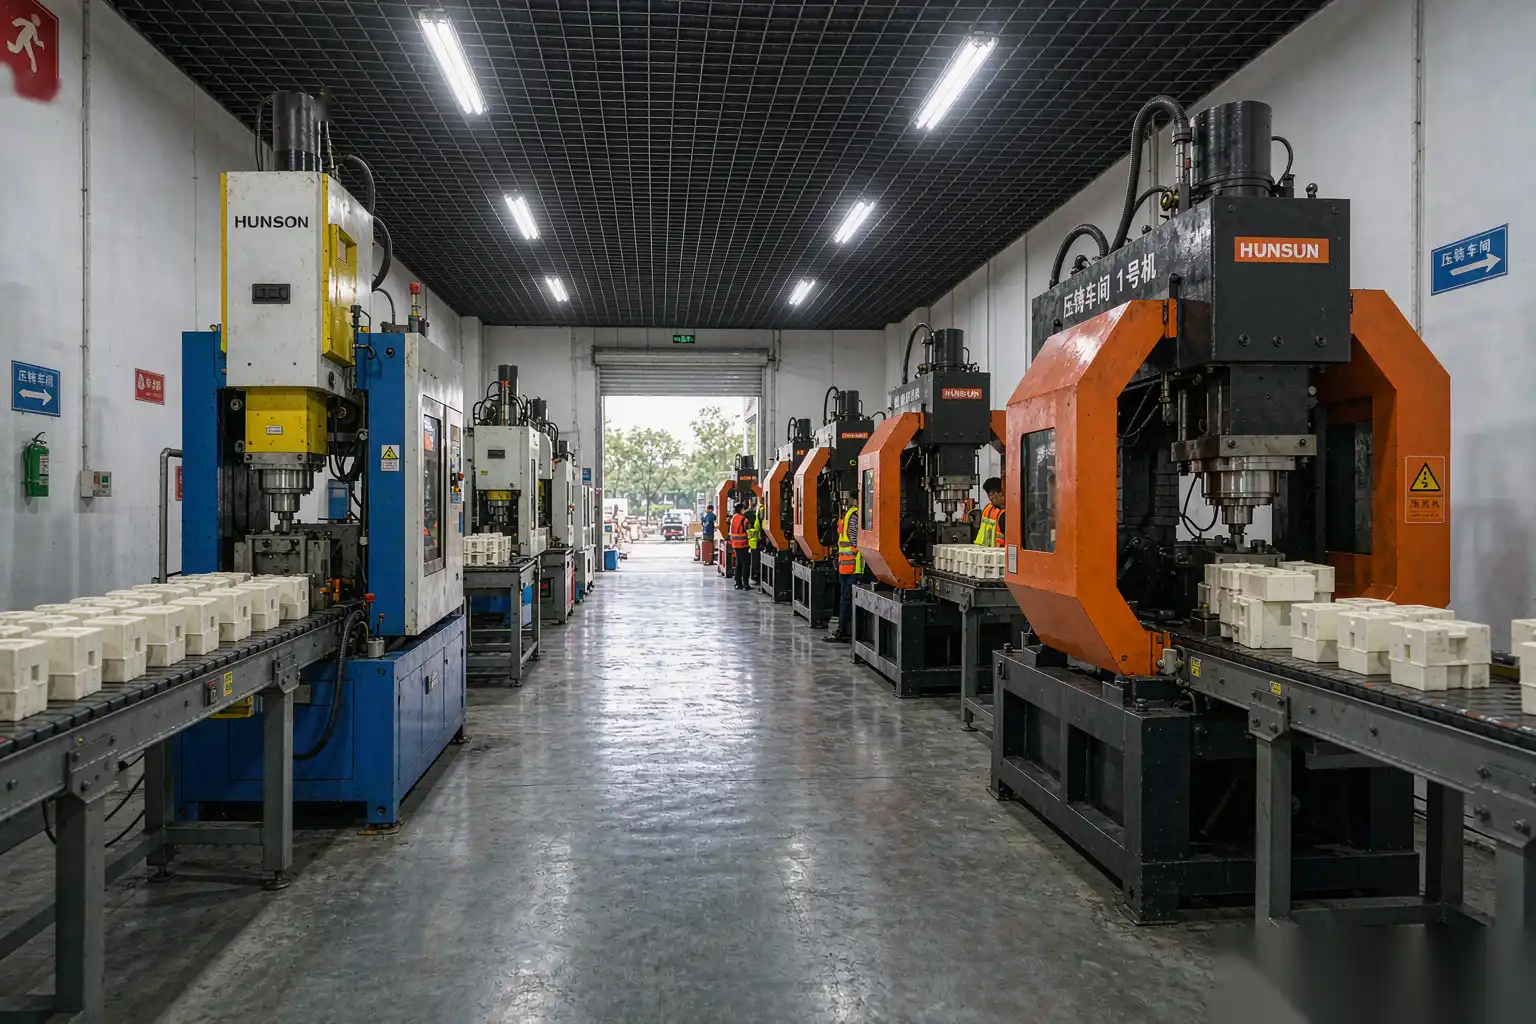
Fundición a presión (Metal)
El aluminio fundido o el zinc se inyectan en un molde de acero reutilizable bajo alta presión. Los tiempos de ciclo son de 30 segundos a 5 minutos para aluminio, de 10 a 30 segundos para zinc. El molde se enfría con agua internamente.
Características clave:
- Materiales: aleaciones de aluminio (A380, A384, A413, A390), aleaciones de zinc (Zamak 3, 5, 7)
- Resistencia: 200-450 MPa en tracción
- Peso: 2,7 g/cm³ (aluminio), 6,6 g/cm³ (zinc)
- Acabado superficial: Ra 1,6-3,2 µm alcanzable
- Tolerancia: ±0,10 mm por cada 25 mm
- Costo de fabricación: $15.000-100.000+ para aluminio, $5.000-30.000 para zinc
Moldeo por inyección (Plástico)
Las pellets de plástico se funden y se inyectan en un molde de acero reutilizable bajo alta presión. Los tiempos de ciclo son de 10 segundos a 2 minutos. El molde se enfría con agua internamente.
Características clave:
- Materiales: ABS, policarbonato, nylon, polipropileno, PEEK y cientos de otros
- Resistencia: 30-100 MPa en tracción (para relleno de vidrio, mayor)
- Peso: 0,9-1,5 g/cm³
- Acabado superficial: Ra 0,4-1,6 µm alcanzable
- Tolerancia: ±0,05-0,10 mm
- Costo de fabricación: $10.000-100.000+ (varía según la complejidad de la pieza)
Tabla comparativa
| Factor | Fundición a presión | Moldeo por inyección |
|---|---|---|
| Materiales | aluminio, aleaciones de zinc | cientos de plásticos |
| Resistencia a la tracción | 200-450 MPa | 30-100 MPa |
| Densidad | 2,7-7,1 g/cm³ | 0,9-1,5 g/cm³ |
| Módulo de elasticidad | 70 GPa (aluminio), 85 GPa (zinc) | 1-10 GPa |
| Conductividad térmica | 90-200 W/m·K | 0.1-0.5 W/m·K |
| Temperatura de servicio continua | 150-300°C | 80-200°C (varía según el material) |
| Acabado superficial (como fundido/moldado) | Ra 1.6-3.2 µm | Ra 0.4-1.6 µm |
| Tolerancia | ±0.10 mm por 25 mm | ±0.05-0.10 mm |
| Costo de tooling (típico) | $20,000-100,000 | $10,000-100,000 |
| Tiempo de ciclo | 30s-5min (aluminio) | 10s-2min |
| Reciclabilidad | alta (retiene valor) | moderada (reducido en calidad) |
| Costo por pieza (alto volumen) | $1-15 | $0.10-5 |
| Volumen de producción | 5.000-1.000.000+/año | 5.000-10.000.000+/año |
Cuándo elegir fundición a presión
La fundición a presión es la opción correcta cuando:
La pieza necesita resistencia estructural
Las piezas que soportan cargas mecánicas (soportes, carcasas bajo estrés, componentes estructurales) generalmente requieren metal. La resistencia del aluminio fundido a presión (200-450 MPa) es de 5 a 10 veces mayor que la del nylon con relleno de fibra de vidrio (50-100 MPa).
La pieza necesita disipación de calor
Disipadores de calor para LED, carcasas de motores, cajas de electrónica con fuentes internas de calor — todos se benefician de la conductividad térmica del metal. Los disipadores de aluminio fundido a presión pueden disipar de 50 a 200 W de calor con un diseño adecuado; el plástico no puede competir.
La pieza necesita blindaje electromagnético
Las cajas de electrónica a menudo necesitan blindaje EMI/RFI. El aluminio fundido a presión proporciona un blindaje natural (atenuación de 60 a 100 dB dependiendo del diseño). Las cajas de plástico necesitan recubrimientos conductores o inserciones metálicas para lograr lo mismo.
La pieza necesita una sensación premium y durabilidad
Las piezas de metal tienen un aspecto y sensación premium. El aluminio fundido a presión con acabado adecuado (anodizado, recubrimiento en polvo, pulido) se percibe como de mayor calidad que el plástico por la mayoría de los consumidores. La durabilidad también es mucho mayor.
La pieza estará expuesta a altas temperaturas
El aluminio fundido a presión puede soportar un servicio continuo a 150-200°C. Los plásticos de ingeniería (PEEK, PPS) pueden soportar de 200 a 250°C, pero los plásticos de uso general (ABS, PP) fallan a temperaturas mucho más bajas.
Cuándo elegir moldeo por inyección
El moldeo por inyección es la opción correcta cuando:
La pieza necesita ser ligera
El plástico es de 3 a 5 veces más ligero que el aluminio, de 5 a 7 veces más ligero que el zinc. Para aplicaciones sensibles al peso (electrónica portátil, automoción, aeroespacial, drones), el plástico es la mejor opción.
La pieza necesita aislamiento eléctrico
El plástico es un excelente aislante eléctrico. El metal fundido a presión es conductor. Para componentes eléctricos que necesitan aislamiento (montajes en PCB, bloques de terminales, carcasas de sensores), el plástico suele ser la opción adecuada.
La pieza necesita alto volumen a bajo coste
A volúmenes muy altos (más de 1 millón de piezas al año), el moldeo por inyección de plástico puede producir piezas a una fracción del coste del metal. El tiempo de ciclo es más rápido, el material es más barato y el utillaje es similar.
La pieza necesita características internas complejas
El plástico puede lograr características internas muy complejas (clics de encaje, bisagras vivas, roscas internas) que son difíciles o imposibles en metal. Para piezas con estas características, el plástico es la opción adecuada.
La pieza necesita transparencia
Las partes transparentes (lentes, cubiertas de luz, pantallas) suelen ser de plástico. Los metales fundidos a presión son opacos. Para aplicaciones transparentes, el plástico es la opción correcta (acrílico, policarbonato, etc.).
La pieza necesita resistencia química
Los plásticos específicos (PTFE, PEEK, PP) ofrecen resistencia química que ningún metal puede igualar. Para equipos de procesamiento químico, dispositivos médicos o equipos de laboratorio, el plástico puede ser la opción adecuada.
Enfoques híbridos
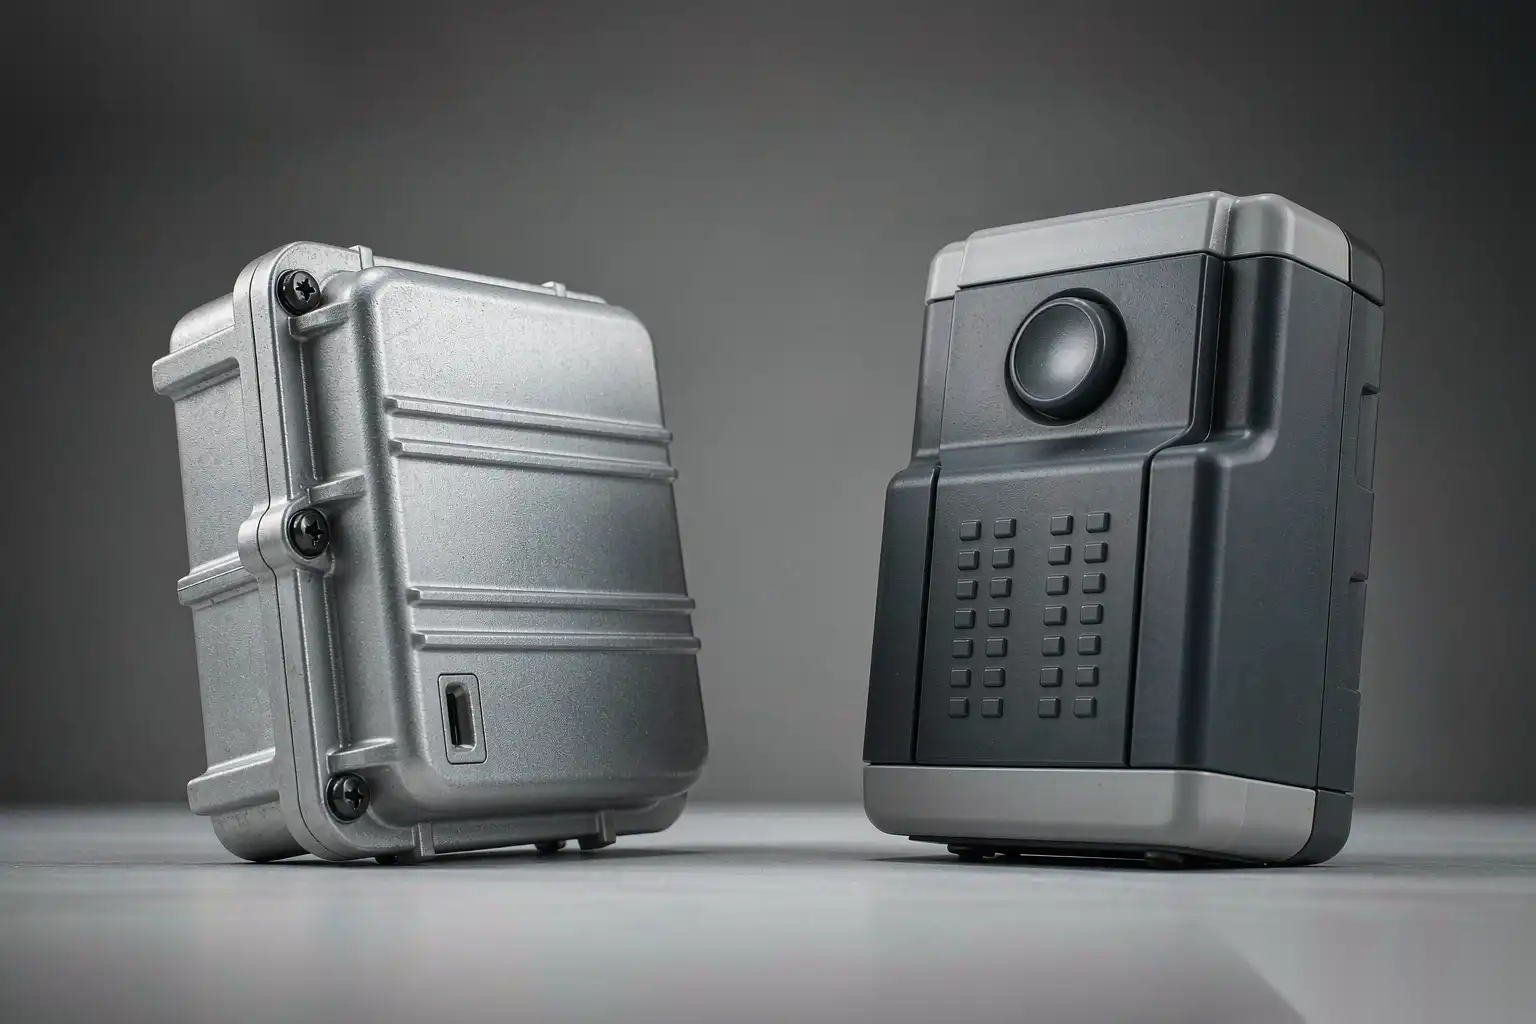
Para algunas aplicaciones, la mejor respuesta es un híbrido: metal fundido a presión para las partes estructurales y plástico moldeado por inyección para las partes cosméticas o aislantes.
Ejemplos:
- Carcasa de herramienta eléctrica: estructura interna de aluminio fundido a presión + carcasa exterior de plástico moldeado por inyección
- Tablero de instrumentos de automóvil: subestructura de metal fundido a presión + molduras y ventilaciones de plástico
- Caja de electrónica: cuerpo principal de aluminio fundido a presión + biseles y cubiertas de plástico
- Carcasa de dispositivo médico: metal fundido a presión para blindaje EMI + plástico para el exterior cosmético
Un diseño híbrido aprovecha los beneficios de ambos materiales mientras minimiza las debilidades de cada uno.
Comparación de costos
Para una carcasa hipotética que pesa 500 g:
Aluminio fundido a presión
- Herramientas: $30,000-60,000
- Costo por pieza: $5-15 (material + fundición + acabado)
- Total a 50.000 piezas: $30.000 + 50.000 × $10 = $530.000
- Total a 500.000 piezas: $30.000 + 500.000 × $8 = $4.030.000
- Promedio por pieza: $10,60 (a 50K), $8,06 (a 500K)
Plástico de moldeo por inyección (Nylon con relleno de fibra de vidrio)
- Herramientas: $20.000-50.000
- Costo por pieza: $0,50-3,00 (material + moldeo)
- Total a 50.000 piezas: $30.000 + 50.000 × $1,50 = $105.000
- Total a 500.000 piezas: $30.000 + 500.000 × $1,00 = $530.000
- Promedio por pieza: $2,10 (a 50K), $1,06 (a 500K)
El cruce de costos favorece el plástico en casi cualquier volumen porque el costo por pieza es mucho menor. La pregunta es si la aplicación puede aceptar las limitaciones de rendimiento del plástico.
Un Marco de Decisión
Utilice este marco para elegir:
- ¿La pieza necesita soportar cargas mecánicas?
– Sí → fundición a presión (probablemente)
– No → continuar
- ¿La pieza necesita disipar calor?
– Sí → fundición a presión
– No → continuar
- ¿La pieza necesita blindaje EMI/RFI?
– Sí → fundición a presión
– No → continuar
- ¿La pieza necesita ser ligera?
– Sí → moldeo por inyección (probablemente)
– No → continuar
- ¿La pieza necesita aislamiento eléctrico?
– Sí → moldeo por inyección
– No → continuar
- ¿Cuál es el volumen de producción?
– Menos de 5.000/año → considerar impresión 3D o prototipo mecanizado
– 5.000-100.000/año → ambos viables, elegir según otros factores
– Más de 100.000/año → moldeo por inyección (probablemente, si la función lo permite)
- ¿Cuál es la percepción del cliente?
– Premium / estructural → fundición a presión
– Ligero / sensible al coste → moldeo por inyección
Este marco cubre la mayoría de los casos. La decisión final debe involucrar revisiones de DFM con proveedores de metal y plástico.
Cambio entre materiales
Si una pieza es actualmente de plástico y estás considerando cambiar a metal fundido a presión (o viceversa), el diseño deberá cambiar. Cambios clave:
Plástico → Fundición a presión
- Grosor de pared: generalmente necesita ser más grueso (mínimo 2-3 mm para fundición a presión)
- Encajes a presión: reemplazar con tornillos, inserts roscados o sujetadores mecánicos
- Bisagras vivas: no son posibles en fundición a presión; rediseñar como piezas separadas
- Roscas internas: pueden ser fundidas o roscadas; no moldeadas como en plástico
- Tolerancias: las tolerancias en fundición a presión son más laxas que en moldeo por inyección
Fundición a presión → Plástico
- Grosor de pared: puede ser más delgado en plástico
- Resistencia: diseñar para el módulo inferior; añadir nervios y refuerzos
- Disipación de calor: añadir insertos metálicos o tubos de calor en áreas de alta temperatura
- Blindaje EMI: añadir recubrimientos conductores o insertos metálicos
- Acabado superficial: el plástico puede ser más suave; puede que no necesite acabado
La rediseño no es trivial. Planifíquelo durante la fase de selección de material, no como una idea secundaria.
Costo Total de Propiedad: Más allá del Precio por Pieza
El precio por pieza es el número con el que comienza toda comparación, y el que más a menudo engaña. La comparación honesta es el costo total de propiedad a lo largo del programa: herramientas, precio de la pieza, acabado, comportamiento en ensamblaje, tasa de fallos en campo y fin de vida — cada uno ponderado por los volúmenes y la duración real del programa. Haga los cálculos y la perspectiva cambia. Una pieza de plástico que necesita un disipador de calor metálico pegado lleva dos números de pieza, una operación de ensamblaje y una interfaz térmica que envejece. Una carcasa de plástico especificada para blindaje EMI adquiere un recubrimiento conductor — y ese recubrimiento se aplica, inspecciona y repara durante toda la vida del programa, generalmente a un costo que nadie cotizó en la fase de concepto. Por otro lado, una pieza metálica que pasa su vida en un rol no estructural, a temperatura ambiente y sin blindaje, lleva una resistencia que nadie usa y un peso que nadie desea.
Las preguntas que revelan la verdadera decisión: ¿Esta pieza toca calor, carga o RF? ¿Su modelo de costos soporta las operaciones de ensamblaje que requiere? ¿Qué cuesta una falla en campo frente a la diferencia de precio? Tres respuestas honestas suelen determinar la elección del material de manera más fiable que cualquier tabla genérica.
La participación de DZ Machinery en esta decisión es específica: cuando la respuesta es metal, la mitad de los costos de acabado decide si el programa alcanza su precio objetivo. Nuestras células robotizadas de desbarbado, lijado y pulido convierten el alcance del acabado de la pieza metálica de una estimación de mano de obra en una línea de capital predecible — que es precisamente lo que los defensores del plástico consideran como una debilidad del metal. Si tu comparación está en marcha ahora mismo, modela ambas piezas a nivel de producto terminado, no de pieza en bruto; nosotros te cotizaremos el alcance de acabado del lado metálico para que la comparación sea honesta en ambos lados.
Preguntas frecuentes sobre Fundición a presión vs Moldeo por inyección
¿Cuál es más barato para volúmenes altos?
El moldeo por inyección es casi siempre más barato en volúmenes muy altos (más de 1 millón de piezas/año). En volúmenes menores (5,000-100,000), el costo depende de la pieza y el material específicos.
¿Pueden las fundiciones a presión reemplazar piezas de plástico?
A menudo sí, pero con cambios en el diseño. El grosor de las paredes, las tolerancias y las características deben reconsiderarse. Normalmente no es posible un reemplazo directo.
¿Pueden las piezas de plástico reemplazar las fundiciones a presión?
Para aplicaciones de baja resistencia, baja temperatura y sin blindaje, sí. Para aplicaciones estructurales, de disipación de calor o blindaje, no.
¿Cuál es más respetuoso con el medio ambiente?
Ambos son reciclables, pero el reciclaje de metales conserva más valor. Las fundiciones de aluminio pueden reciclarse indefinidamente sin pérdida de propiedades. Los plásticos suelen reciclarse en productos de menor calidad (reciclaje descendente) o quemarse para obtener energía.
Tomando la Decisión Correcta
La elección entre fundición a presión y moldeo por inyección es una de las decisiones de diseño más importantes. Afecta el costo, el rendimiento, la percepción del cliente y la cadena de suministro de fabricación.
Para la mayoría de las aplicaciones estructurales, premium o de altas temperaturas, el metal de fundición a presión es la opción correcta. Para la mayoría de las aplicaciones ligeras, de alto volumen o aislantes, el plástico es la opción adecuada.
En DZ Smart Manufacturing, nuestras células de acabado robótico manejan piezas de metal de fundición a presión en aplicaciones de consumo, industriales y automotrices. No trabajamos con plástico, pero nuestro equipo tiene experiencia con ambos procesos y puede ayudarte a evaluar la elección del material para tu proyecto.
Consulta nuestro acabado superficial automatizado para piezas de fundición a presión