Operaciones secundarias en la fundición a presión: una hoja de enrutamiento con tiempos de ciclo reales, fuerzas y costes
La expulsión no es el final del proceso, es el medio. En un soporte estructural simple, la operación de fundición podría representar 55% del coste entregado; en un cuerpo de grifo pulido y plateado, la fundición es 20-25% y todo lo que sucede después del molde es el resto. Sin embargo, la mayoría de los modelos de coste tratan las operaciones secundarias como un único concepto de “acabado” con una estimación incluida. Este artículo reemplaza la estimación con una hoja de enrutamiento: cada estación desde la prensa de acabado hasta la paleta, con los parámetros que realmente la rigen, los modos de fallo, los criterios de aceptación y un tiempo de ciclo y coste indicativos.
El enrutamiento a continuación asume una fundición de aluminio en cámara fría en el rango de 0,2-3,0 kg. Las piezas de zinc en cámara caliente siguen una secuencia similar con fuerzas menores y, en la mayoría de los casos, sin corte de la compuerta.
Por qué las operaciones secundarias dominan el coste
Tres razones estructurales, y se multiplican:
- La fundición no es una forma terminada. Llega con un 'biscuit', conductos, sobrantes, testigo de línea de separación, rebabas en cada deslizamiento y pasador de expulsión, cicatrices de compuerta, marcas de pasador de expulsión de 0,05-0,30 mm y residuos de lubricante de molde.
- La superficie cosmética se fabrica, no se funde. Un acabado cromado o PVD requiere un sustrato con Ra 0,05 µm o mejor y sin porosidad visible. Eso está a entre ocho y doce etapas abrasivas de la superficie como fundida.
- La variación de disparo a disparo obliga a manipulación manual. La rebaba de la fundición puede variar entre 0,05-0,50 mm en la misma pieza entre el primer disparo de un turno y el trescientos. Una máquina de trayectoria fija no puede absorber eso; un humano sí, por eso estas estaciones permanecen manuales.
Ese tercer punto es donde la automatización funciona o falla, y por eso la arquitectura del equipo importa más que la marca.
Separando la fundición del disparo
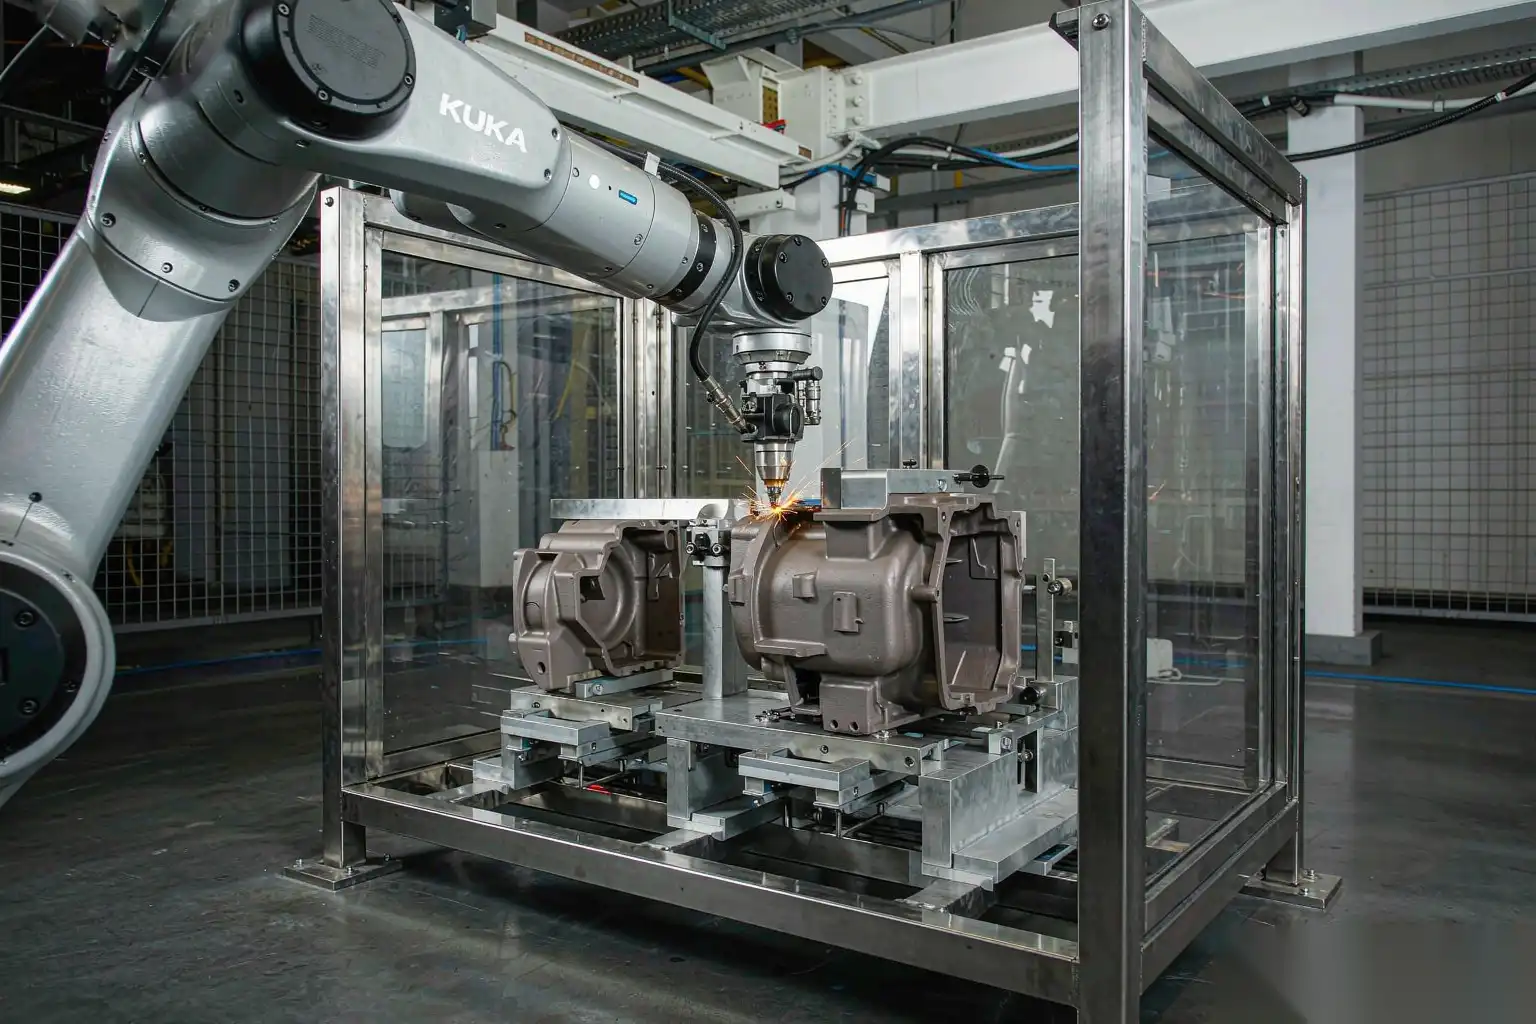
Presión de recorte
La matriz de acabado corta el biscuit, conductos y sobrantes en un solo golpe. Si se equivoca en la tonelada y el espacio, doblará la pieza o dejará una rebaba de 0,5 mm que cuesta más en etapas posteriores que lo que costó la matriz de acabado.
| Parámetro | Valor típico | Notas |
|---|---|---|
| Fuerza de acabado | Área de corte (mm²) x resistencia al corte; para aluminio usar 150-200 N/mm² | Ejemplo: perímetro de 600 mm x 3 mm de grosor x 180 N/mm² = 324 kN ≈ 33 t |
| Capacidad de prensa | 20-50 t piezas pequeñas, 60-150 t medianas, 150-300 t estructuras grandes | Tamaño a 1.5-2.0 veces la fuerza calculada para variación de rebaba y desgaste del troquel |
| Juego entre punzón y matriz | 0.03-0.08 mm por lado, o 3-5% del grosor del material | Demasiado ajustado = agarrotamiento del troquel; demasiado suelto = rebaba enrollada |
| Velocidad del émbolo | Approach de 100-400 mm/s, corte de 20-60 mm/s | El corte lento reduce la altura de la rebaba |
| Tiempo de ciclo | 8-20 s incluyendo carga y descarga | La carga del robot añade 3-6 s |
| Material del troquel | D2 o A2 a 58-62 HRC, o H13 para recortes en caliente | El recorte en caliente a 150-250°C reduce las grietas en aleaciones de alto contenido de Si |
El recorte en caliente frente al recorte en frío es una decisión real. El recorte por encima de 150°C reduce la fuerza requerida en un 20-35% y disminuye mucho el riesgo de desgarro en la entrada del canal en aleaciones de alto silicio, pero requiere que la pieza pase directamente del troquel a la prensa, y hace que el control dimensional sea más difícil porque la pieza se encoge después del recorte. El recorte en frío tras un enfriamiento controlado por debajo de 80°C es más seguro dimensionalmente y más fácil de automatizar con un robot y una cinta de enfriamiento.
Modos de fallo a vigilar: rebaba enrollada en la línea de recorte por un juego excesivo; distorsión de la pieza por soporte desequilibrado; desgarro en la entrada del canal dejando una depresión de 1-3 mm que luego se muestra a través de un acabado pulido; y fragmentos de rebaba que se adhieren al troquel de recorte y marcan la siguiente pieza. La lubricación automática del troquel o la limpieza con aire entre golpes no son opcionales en volumen.
Serrado en banda de entradas, elevadores y tallos LP
Las entradas de HPDC suelen recortarse; los elevadores de baja presión, las cabezas de alimentador por gravedad y las grandes entradas de galleta se serran porque la sección es demasiado pesada para un troquel de recorte.
| Parámetro | Valor típico |
|---|---|
| Lámina | Bi-metal o de carburo con punta, 2-3 mm de ancho de corte, 3-6 TPI para secciones gruesas |
| Velocidad de la hoja | 800-2.000 m/min bi-metal; 1.500-3.000 m/min carburo |
| Velocidad de alimentación | Aluminio 20-120 cm²/min, establecido por carga de viruta |
| Longitud de corte por ciclo | 15-120 s para una sección de 20-80 mm |
| Líquido de corte | Emulsión 5-8%, encharcamiento o a través de la hoja en cantidad mínima |
| Vida útil de la hoja | 8-20 horas de tiempo de corte, o 300-1.500 cortes, dependiendo de la sección y la aleación |
El soporte regula todo aquí. La pieza debe estar soportada para que la compuerta caída no pueda extraer material del molde al salir la hoja, y el corte debe ubicarse desde datums mecanizados o fundidos, no desde el rebaba. En un cuerpo sanitario, el corte con sierra normalmente se realiza en el tope alimentador no estético, dejando 1-3 mm de material para la estación de rectificado.
Condicionamiento y mecanizado en masa
Chorreado y acabado vibratorio
Propósito: uniformizar la superficie, eliminar residuos de línea de separación y agente liberador, y romper los bordes afilados para que la estación de rectificado reciba una entrada consistente.
| Parámetro | Chorreado a presión | Vibratorio |
|---|---|---|
| Medios | Chorro de acero 0.2-0.8 mm, o perla cerámica / de vidrio 0.1-0.5 mm | Conos de cerámica o plástico, 10-40 mm |
| Intensidad | Almen 0.10-0.30 mmA solo para limpieza | — |
| Amplitud / velocidad | Rueda 60-80 m/s | Amplitud de 2-4 mm, 900-1,500 rpm |
| Ciclo | 30-180 s en un colgador o en chorro de tambor | 10-45 min |
| Ra resultante | 3.2-8.0 µm | 0.8-3.2 µm |
| Raja de borde | 0.05-0.20 mm | 0.10-0.40 mm |
| Mejor para | Piezas grandes, eliminación de rebabas pesadas | Piezas pequeñas, procesamiento por lotes, prepolish de superficies |
Dos advertencias. Primero, el chorreado de una superficie que luego será pulida a espejo suele ser un error: el chorro pliega y mancha el metal sobre los poros en lugar de eliminarlos, y esos poros plegados se abren durante el pulido o el galvanizado y aparecen como orificios de punción. Para trabajos previos al galvanizado, utilice acondicionamiento con banda abrasiva o rueda de lija en lugar de chorreado. Segundo, el medio debe separarse completamente de las piezas antes del mecanizado; una sola escoria de acero incrustada destruirá un filo de corte.
Mecanizado CNC y estrategia de datum
La mayoría de las fundiciones realizan al menos una operación de mecanizado: caras de sellado, agujeros, almohadillas de montaje, roscas. El margen de tolerancia de la fundición y la estrategia de datum deciden la tasa de desecho.
| Parámetro | Valor típico |
|---|---|
| Tolerancia de fundición | ISO 8062 CT5-CT7 para HPDC; CT7-CT8 para LP y gravedad |
| Material de mecanizado | 0.5-1.0 mm en caras de hasta 100 mm; 1.0-2.0 mm por encima de 100 mm; 2-3 mm en almohadillas de puerta LP |
| Esquema de datum | 3-2-1, ubicado en superficies no cosméticas y características de núcleo estable |
| Objetivo de repetibilidad del datum | Menos de 0,05 mm en el datum primario, 0,10 mm en el secundario y terciario |
| Ajuste | Hidráulico o neumático, de 2-6 kN por ajuste, soportado directamente sobre una pared o tope |
| Velocidad de corte | 200-400 m/min carburo, 400-900 m/min PCD para A380 y ADC12 |
| Tiempo de ciclo | 20-180 s por pieza dependiendo del número de características |
El error de referencia más común es localizar en una superficie de fundición formada por un plato móvil o por dos mitades de matriz, porque esas características se desplazan por la holgura de la matriz, que aumenta con la vida útil de la herramienta. Localice a partir de características formadas por núcleo y de la misma mitad de matriz siempre que sea posible, y indique eso en el dibujo con un objetivo de referencia en lugar de dejarlo al taller.
La evacuación de virutas y la filtración del refrigerante son más importantes que en trabajos con barra: las virutas de fundición contienen intermetálicos de silicio y hierro que desgastan los guías de la máquina y la bomba de refrigerante. Presupueste una filtración de refrigerante de 25-50 µm y un paso de compactación o centrifugado de virutas si está mecanizando más de unos pocos cientos de kilogramos por día.
Roscas, roscado y inserts
| Parámetro | Hilo formado por rollo (sin virutas) | Hilo cortado | Insert roscado |
|---|---|---|---|
| Aleaciones adecuadas | A356, bajo contenido de Si, elongación superior a 5% | A380, ADC12, cualquiera | Todos, para facilidad de servicio |
| Diámetro del pre-perforado | 0.55-0.65 x paso por debajo del nominal, específico de la aleación | Broca estándar para roscar | — |
| Longitud de acoplamiento | 2.0-2.5 x diámetro en aluminio | 2.0-3.0 x diámetro | — |
| Velocidad de rosca | 10-30 m/min | 8-20 m/min | — |
| Vida útil de la herramienta | 50.000-150.000 agujeros | 20.000-60.000 agujeros | — |
| Resistencia a la extracción, M6 en A380 | 12-18 kN a 15 mm de enganche | 10-15 kN | 15-25 kN con un inserto helicoidal |
| Tiempo de ciclo | 2-6 s por agujero | 3-8 s por agujero | 8-20 s por inserto |
Los roscados formados por rolled son más resistentes porque el material se trabaja en frío en lugar de cortarse, y no producen virutas que contaminen el ensamblaje. No son utilizables en aleaciones HPDC de alto contenido en silicio y baja elongación sin prueba previa, porque el material no fluye y las lobulaciones se agrietan. Los roscados cortados en A380 necesitan una mecha afilada de alta hélice y lubricante generoso; el modo de fallo es una flauta atascada y una mecha rota en un agujero ciego, lo que generalmente significa que la pieza.
Para roscas de servicio y para aleaciones blandas, utilice un inserto de rosca de hilo o un inserto autorroscante, y especifique el par de instalación y el par de prueba en el dibujo.
Desbarbado de la línea de separación y rebaba
Esta es la estación de mayor trabajo en la mayoría de las plantas y la que tiene mayor variabilidad en calidad. La entrada es una línea de separación con una evidencia de 0.05-0.30 mm más rebaba de deslizamiento y expulsor, y el requisito de salida suele ser una rotura de borde de 0.1-0.5 mm sin línea de evidencia visible en una superficie cosmética.
| Parámetro | Manual | Célula robótica con husillo compliant |
|---|---|---|
| Tiempo de ciclo por pieza | 45-120 s | 25-50 s |
| Operadores por turno | 4-12 dependiendo del volumen | Un operador atendiendo a 2 celdas |
| Control de fuerza de contacto | Juicio del operador, 5-60 N y deriva | Flotación controlada por fuerza, configurada en 5-40 N, mantenida en ±1-2 N |
| Consistencia del borde | ±0.2-0.4 mm en toda una jornada | ±0.05-0.10 mm en 500.000 ciclos |
| Chatarra por sobremolido | 1-4% | Por debajo de 0.5% |
| Medios | Rueda de aleta, banda, disco de fibra | Lo mismo, con cambio automático de medio y compensación de desgaste |
| Exposición al polvo | Operador en la pluma | Cerrado, extraído a 3.000-6.000 m³/h |
| Repetibilidad después de 8 horas | Se degrada con fatiga y molestias en el EPI | Sin cambios |
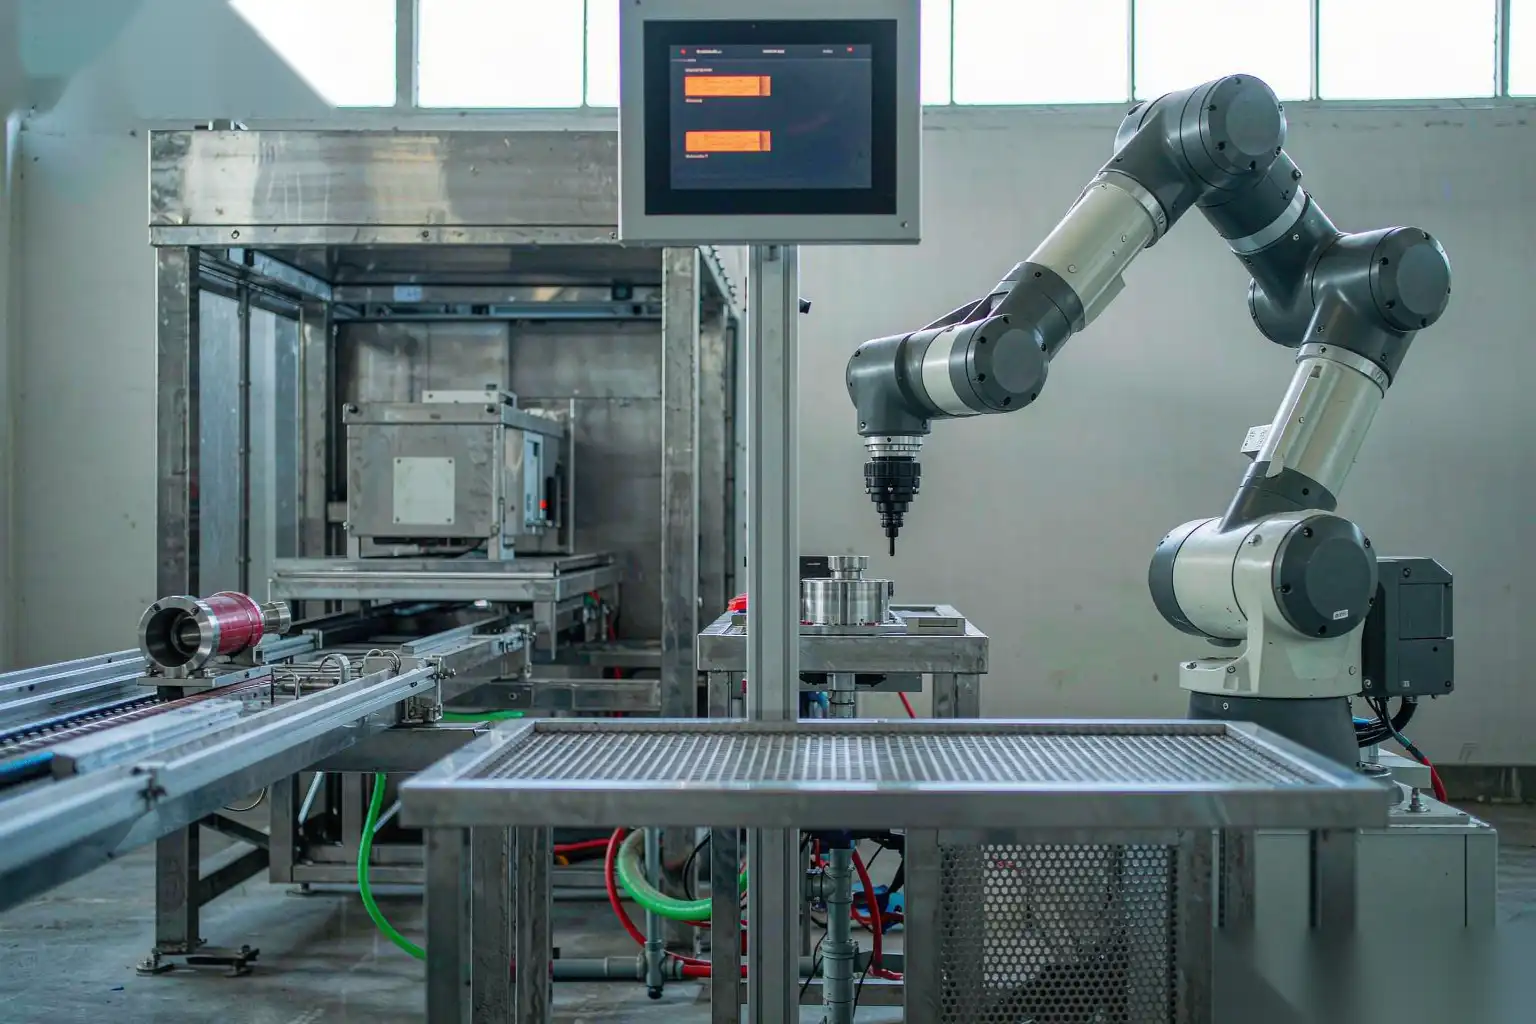
El contenido de ingeniería que hace que funcione una celda robótica no es el robot, sino la herramienta compliant. Un husillo neumático o servo flotante mantiene una fuerza normal constante mientras la pieza varía, de modo que una fundición gruesa no se ara y una delgada no se pasa por alto. Añade cambio automático de medio (cuatro a ocho posiciones), una rutina de compensación de desgaste que indexa el punto de contacto a medida que disminuye el diámetro de la rueda, y una mesa rotatoria de dos o cuatro estaciones para que la carga y descarga ocurran en paralelo con el rectificado. Esa combinación es lo que convierte una estación manual de 90 segundos en una automatizada de 35 segundos con un operador en lugar de seis.
Cálculo laboral, expresado claramente: una celda manual de 75 s por pieza que produce 2.400 piezas en un día de dos turnos necesita aproximadamente 6 operadores por turno, 12 para dos turnos. Una línea automatizada de dos celdas a 35 s por pieza con un operador por turno produce más que eso con 2 operadores. Con un coste totalmente cargado de 12.000-25.000 USD por operador al año dependiendo del país, el ahorro en mano de obra directa es de 120.000-300.000 USD al año, sin contar la reducción de chatarra de 1-3% y la eliminación de exposición al polvo y trabajos de esfuerzo repetitivo. El retorno de inversión típico en la celda es de 12-24 meses, y más corto donde la mano de obra es cara o donde la tasa de chatarra en piezas cosméticas ya supera 3%.
DZ Machinery construye exactamente esta celda, con la fijación, el husillo compliant, el recinto y la extracción de polvo dimensionados para la familia de piezas en lugar de para un modelo de máquina. La información sobre el mecanismo se encuentra en nuestro cómo desbarbar fundiciones de aluminio con automatización artículo.
Rectificado y pulido previo a la galvanoplastia
Etapas de rectificado y progresión de grano
El rectificado no es una operación, es una escalera. Saltarse un peldaño es la causa más común de un pulido deficiente: la siguiente etapa no puede eliminar el patrón de arañazos de la anterior, y el defecto solo aparece después del plating.
| Etapa | Abrasivo | Grano | Presión de contacto | Propósito | Ra resultante |
|---|---|---|---|---|---|
| 1. Eliminación de la compuerta | Correa de zirconia o cerámica | 36-60 | Alto, 30-60 N | Nivelar la cicatriz de la compuerta | 6-12 µm |
| 2. Mezcla | Correa de óxido de aluminio | 80-120 | Medio, 20-40 N | Eliminar el patrón de la etapa 1 | 2.5-5 µm |
| 3. Pulido fino | Correa de óxido de aluminio o SiC | 180-240 | Medio, 15-30 N | Uniforme la superficie | 1.0-2.0 µm |
| Pre-polish | Abrasivo no tejido o banda | 320-400 | Bajo, 10-20 N | Preparar para pulido de corte | 0.4-0.8 µm |
| 5. Engrase | No tejido con compuesto | 500-600 | Bajo, 8-15 N | Porosidad superficial cerrada | 0.15-0.30 µm |
La velocidad de la banda es de 20-35 m/s para aluminio, y la banda debe operarse con un lubricante o un compuesto sin grasa para evitar cargas; el aluminio carga una banda en 30-90 segundos si funciona en seco. Cada etapa debe eliminar de 1.5 a 2 veces la profundidad del patrón de arañazos anterior, y la dirección de los arañazos debe rotarse aproximadamente 90° entre etapas para que el operador o el sistema de visión puedan confirmar que el patrón anterior ha desaparecido.
Pulido previo al enchapado
Para cromo, PVD o anodizado brillante, un pulido en dos etapas sigue la escalera de lijado.
| Etapa | Rueda | Compuesto | Velocidad | Ra alcanzado |
|---|---|---|---|---|
| Pulido de corte | Algodón tratado o sisal, 200-350 mm | Tripoli / óxido negro, aplicado automáticamente cada 20-60 s | 25-35 m/s periférico | 0.10-0.20 µm |
| Color buff | Algodón suelto, 300-400 mm | Rojo blanco o verde | 30-40 m/s periférico | 0.02-0.05 µm |
| Satinado final (si es necesario) | Labio no tejido | Sin grasa | 15-25 m/s | 0.4-0.8 µm, direccional |
El consumo de compuesto es de 1-4 g por pieza en un cuerpo de grifo, aplicado mediante un alimentador automático en barra en lugar de a mano, porque la aplicación manual es la mayor fuente de variación en el acabado. El desgaste de la rueda es de 0.5-2.0 mm por hora de funcionamiento y debe compensarse avanzando la rueda, por lo que la celda necesita una rutina de compensación de desgaste y un ciclo de dressing de rueda.
Las celdas de pulido automáticas de DZ Machinery utilizan indexación rotativa multiestación con cuatro a doce cabezales de pulido, alimentación automática de compuesto y compensación servo, y son la solución estándar para cuerpos de grifo, manillas de zinc y placas de cierre. El argumento de calidad es tan fuerte como el laboral: un pulidor manual produce un acabado que varía a lo largo de un turno, y en una pieza de cromo espejo esa variación es visible en el producto ensamblado.
Procesos de recubrimiento, anodizado y galvanizado
| Acabado | Flujo | Espesor de película | Ciclo | Costo indicativo |
|---|---|---|---|---|
| Conversión de cromato / zirconio | Limpiar, desoxidizar, convertir, secar | 0.1-1 µm | 5-15 min | Bajo |
| Recubrimiento en polvo | Chorro o conversión, prehorneado a 200°C durante 30 min, recubrimiento, curado a 180-200°C durante 15-20 min | 60-120 µm | 45-90 min | Medio |
| Recubrimiento E | Limpieza, pretratamiento con zirconio, recubrimiento E, horneado | 15-35 µm | 40-70 min | Medio |
| Anodizado sulfurico | Limpieza, grabado, desmuflado, anodizado a 12-20 V, teñido, sellado | 8-25 µm | 60-120 min | Medio |
| Anodizado duro | Anodizado a 0-5°C, 25-60 A/dm² | 25-60 µm | 90-180 min | Alto |
| Cromado decorativo | Pulido, limpieza, zincado, Cu 15-30 µm, Ni 10-20 µm, Cr 0.3-1.0 µm | 25-50 µm en total | 90-180 min | Alto |
El prehorneado antes de la pintura en polvo no es opcional en las fundiciones a presión. El gas en poros superficiales se expande a 180-200°C durante el curado y provoca burbujas en la película. Hornear a 200-220°C durante 30-60 minutos antes de aplicar la pintura permite que el gas salga y que puedas reparar la superficie primero.
Pruebas de fuga, inspección y embalaje
Pruebas de fuga y aceptación
| Método | Parámetro | Criterio de aprobación |
|---|---|---|
| Aire bajo el agua | 4-6 bar, 30-60 s | No hay corriente continua de burbujas |
| Decaimiento de presión | 1.5 veces la presión de trabajo, medición a 30 s | Decaimiento bajo 1-2% de carga |
| Espectrometría de masas con helio | 1e-6 a 1e-8 mbar·l/s | Específico para la aplicación |
| CMM dimensional | Muestra mensual o por turno | Cpk por encima de 1.33 en características críticas para la función |
| Inspección cosmética | 500-1,000 lux, distancia de visión de 300-500 mm, tiempo de visualización definido | Por una muestra de límite acordado en la placa |
Acepte las muestras de límite antes de la producción. Una especificación de acabado por escrito sin muestras físicas de límite es la forma en que una planta termina discutiendo sobre lo que es “aceptable” durante un año.
Embalaje
Especifíquelo. Las piezas que se tocan entre sí en una caja a granel rayarán una superficie pulida o anodizada en tránsito; la solución es ya sea un recubrimiento individual a 0.05-0.15 USD por pieza, o una bandeja termoformada a 0.10-0.40 USD. Para exportación, presupuestar 3-8% del costo landed para embalaje y paletización, indicar el estándar de palet y la altura de apilamiento, y solicitar una prueba de caída y una prueba de vibración en el primer envío.
Hoja de ruta consolidada
Cifras indicativas para una carcasa cosmética ADC12 o A380 de 0,8 kg, volumen anual de 120.000 piezas, dos turnos.
| # | Operación | Ciclo por pieza | Mano de obra por pieza | Costo indicativo, USD | Notas |
|---|---|---|---|---|---|
| 1 | Prensa de recorte, cargada por robot | 15 s | 0,03 min | 0.06 | Prensa de 60 t, recorte en frío |
| 2 | Puerta de sierra de banda | 25 s | 0,05 min | 0.09 | Lámina de carburo, 2 cortes |
| 3 | Chorro de granalla, colgador | 40 s | 0,03 min | 0.07 | Granalla de acero de 0,4 mm |
| 4 | Operación CNC 10 y 20 | 95 s | 0,08 min | 0.85 | Dos centros de mecanizado, un operario en cuatro |
| 5 | Tapping, 4 agujeros | 18 s | 0.02 min | 0.10 | Roscar roscas en A380 |
| 6 | Desbarbado robótico, 2 células | 35 s | 0.02 min | 0.22 | Un operador atendiendo ambas células |
| 7 | Lijado robótico, 3 etapas | 55 s | 0,03 min | 0.30 | Progresión 60-120-240 |
| 8 | Pulido automático, 2 cabezales | 60 s | 0.02 min | 0.28 | Corte y color |
| 9 | Recubrimiento en polvo | Tiempo de línea de 60 s | 0.04 min | 0.55 | Incluyendo prehorneado |
| 10 | Prueba de fuga e inspección | 30 s | 0.06 min | 0.14 | Fuga 100%, dimensiones 10% |
| 11 | Empacar, enfundar y paletizar | 25 s | 0,08 min | 0.18 | Funda individual |
| Total | ~7.6 min | 0.46 min | ~2.84 | Excluyendo la pieza fundida en sí y el material |
Tres notas sobre la lectura honesta de esa hoja:
- Asume que la celda se alimenta continuamente. Cualquier búfer de menos de unos 20 minutos de piezas entre el fundido y el acabado se mostrará como producción perdida, porque un cambio de troquel o un retraso en el horno deja a los robots sin suministro.
- Asume que la variación del fundido está dentro de la ventana para la que se especificó la celda. Si el reborde excede los 0.5 mm o la línea de partición se desplaza más de 0.3 mm, ningún husillo conforme mantendrá el borde especificado, y el troquel de recorte o el proceso de fundición es lo que hay que arreglar.
- Excluye la recuperación del capital, que es el punto de la siguiente sección.
Lea la columna de mano de obra frente a una alternativa manual: las estaciones 6, 7 y 8 en una planta manual consumen 0.15-0.25 min de mano de obra directa cada una, y toda la ruta consumiría 0.9-1.3 min de mano de obra por pieza en lugar de 0.46. Con 120.000 piezas al año, eso son aproximadamente 900-1.700 horas de operario, y la dispersión de calidad es mayor en cada una de esas estaciones.
Cuándo una línea llave en mano tiene sentido
Desbarbar, esmerilar y pulir son las tres estaciones que son (a) de alta carga de mano de obra, (b) polvorientas y ergonómicamente deficientes, y (c) la mayor fuente de rechazos cosméticos. Son también las tres estaciones donde un robot de fuerza conforme supera a un humano en consistencia, porque al humano se le pide que mantenga una eliminación de metal de ±0.1 mm mientras está de pie en una nube de polvo. Por eso construimos estas como celdas en lugar de máquinas independientes: el utillaje, la gestión de medios, la extracción de polvo y explosiones, la transferencia de piezas entre etapas y el estudio del tiempo de ciclo son un problema, no cinco.
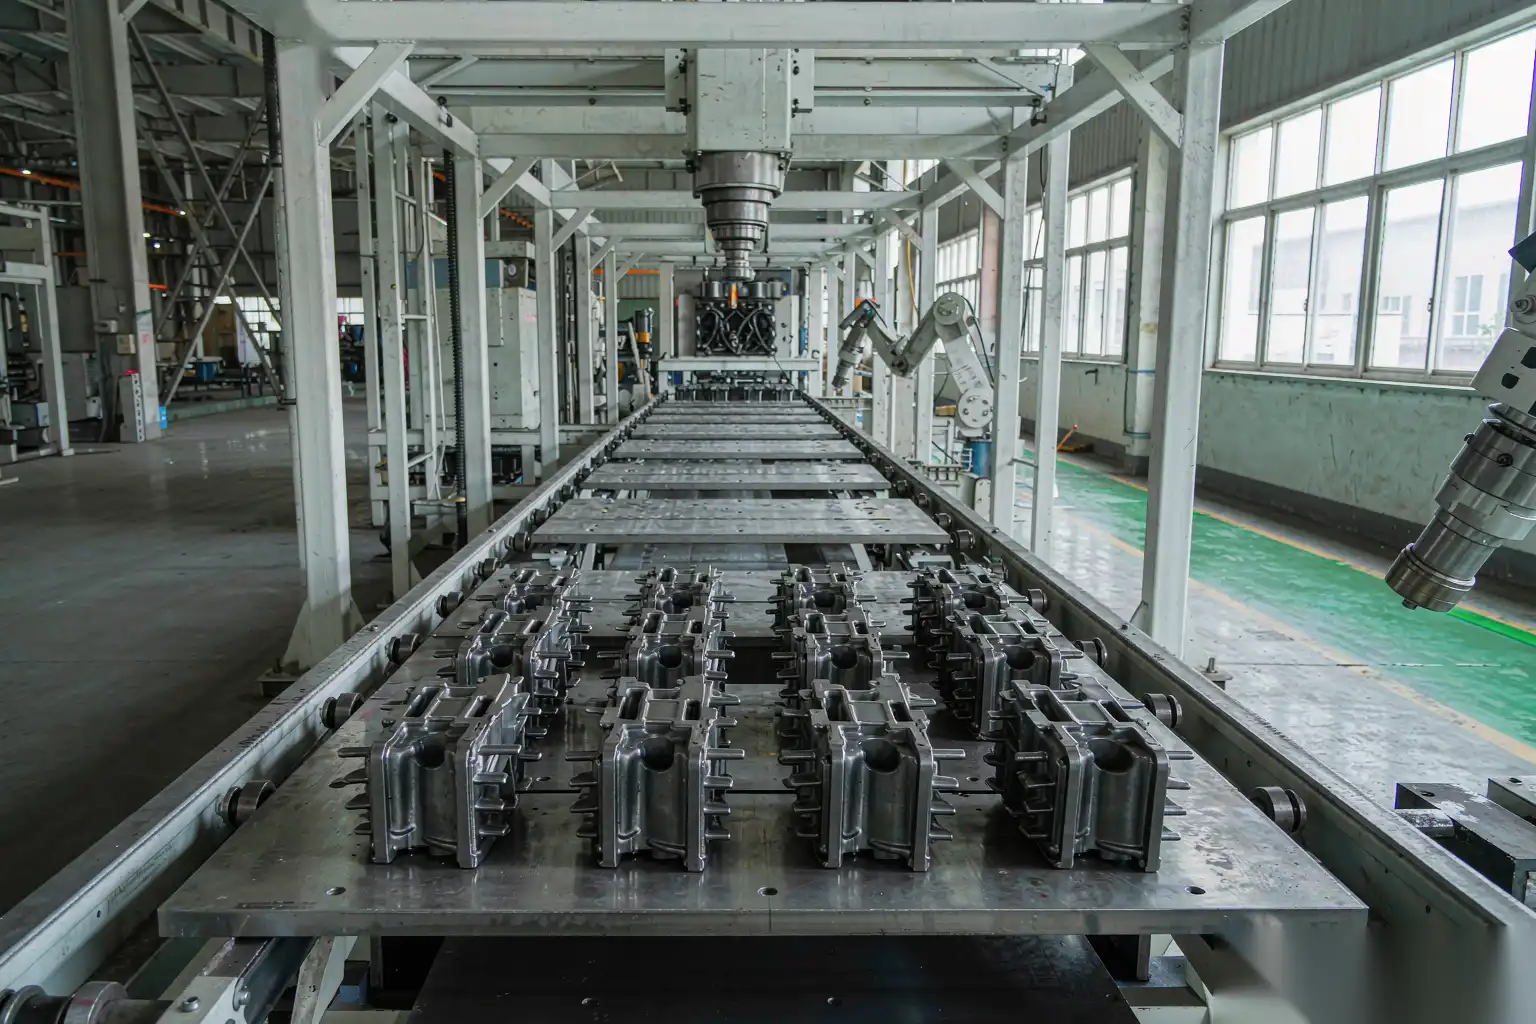
Para plantas sanitarias, toda la cadena de producción aguas arriba merece ser automatizada como una línea: inyección de machos, fundición a baja presión o por gravedad, sierra de cinta, CNC, esmerilado robótico, pulido automático e inspección, con una filosofía de manipulación única y una estrategia de búfer única. DZ Machinery construye esa línea llave en mano, y la cotizamos a partir de un modelo de tiempo de ciclo y rendimiento construido sobre su pieza en lugar de una lista de máquinas.
Si está calculando el coste de un nuevo programa o recalculando el de uno existente, envíenos el plano de la pieza, la aleación, la clase de acabado requerida, el volumen anual y la dotación de personal actual estación por estación. Le devolveremos una hoja de ruta con tiempos de ciclo modelados, coste de consumibles por pieza y una comparación de mano de obra con su celda actual, incluyendo los utillajes y la extracción que un precio de máquina cotizado suele omitir.