Diseño del sistema de refrigeración de moldes de fundición a presión: tiempo de ciclo y distorsión
El sistema de refrigeración dentro de un molde de fundición a presión es la palanca más importante para dos números que deciden si un trabajo es rentable: el tiempo de ciclo y la estabilidad dimensional. Un molde que elimina el calor de manera uniforme y rápida le permite acortar la ventana de solidificación, aumentar la tasa de cavitación y mantener la planitud y la posición del orificio a lo largo de una corrida. Un diseño de refrigeración desequilibrado hace lo contrario: ciclos largos, puntos calientes que deforman la pieza y fatiga térmica que agrieta el acero. Este artículo cubre cómo diseñamos la refrigeración de moldes en DZ Smart Manufacturing, desde la ubicación de las líneas hasta el control de flujo y cómo los datos del proceso cierran el ciclo.
Por qué la refrigeración controla el tiempo de ciclo y la estabilidad dimensional
Cada disparo comienza vertiendo varios cientos de grados de sobrecalentamiento en el molde. El metal debe perder ese calor antes de que sea lo suficientemente fuerte como para ser expulsado sin distorsión, y el acero del molde debe recuperarse antes del siguiente disparo o funcionará más caliente en cada ciclo hasta que se estabilice a una temperatura inaceptable. La refrigeración es lo que establece ambos relojes.
El tiempo de ciclo está limitado por la solidificación. Para una sección de pared típica de aluminio de 3 mm, la solidificación tarda unos segundos; un espesor grueso de 10 mm puede tardar varias veces más. Si el molde extrae calor más rápido en ese espesor, el ciclo completo se acorta. En un ciclo de aluminio de 60 segundos, reducir la solidificación en un 20 por ciento puede reducir el ciclo a casi 50 segundos, lo que representa una ganancia del 20 por ciento en la tasa de cavitación en la misma máquina, una ganancia directa en rendimiento y costo.
La estabilidad dimensional proviene del equilibrio térmico. Un molde que está caliente por un lado y frío por el otro se expande de manera desigual, por lo que la geometría de la cavidad cambia entre el primer y el milésimo disparo, y la pieza se deforma hacia el lado caliente. La línea de partición, el núcleo y el área del expulsor se mueven con la temperatura. Mantener el molde dentro de una banda de temperatura estrecha, a menudo más o menos 10 a 20 grados C alrededor de un punto de ajuste cercano a 180 a 220 grados C para el aluminio, mantiene la cavidad donde fue cortada.
La refrigeración también protege el acero. El ciclo térmico es lo que produce grietas por calor; una temperatura de molde estable y moderada con un flujo suave retrasa esa fatiga y extiende la vida útil de la herramienta, lo que detallamos en nuestra guía de mantenimiento y vida útil de herramientas de fundición a presión.
Ubicación de las líneas de refrigeración frente a puntos calientes de calor
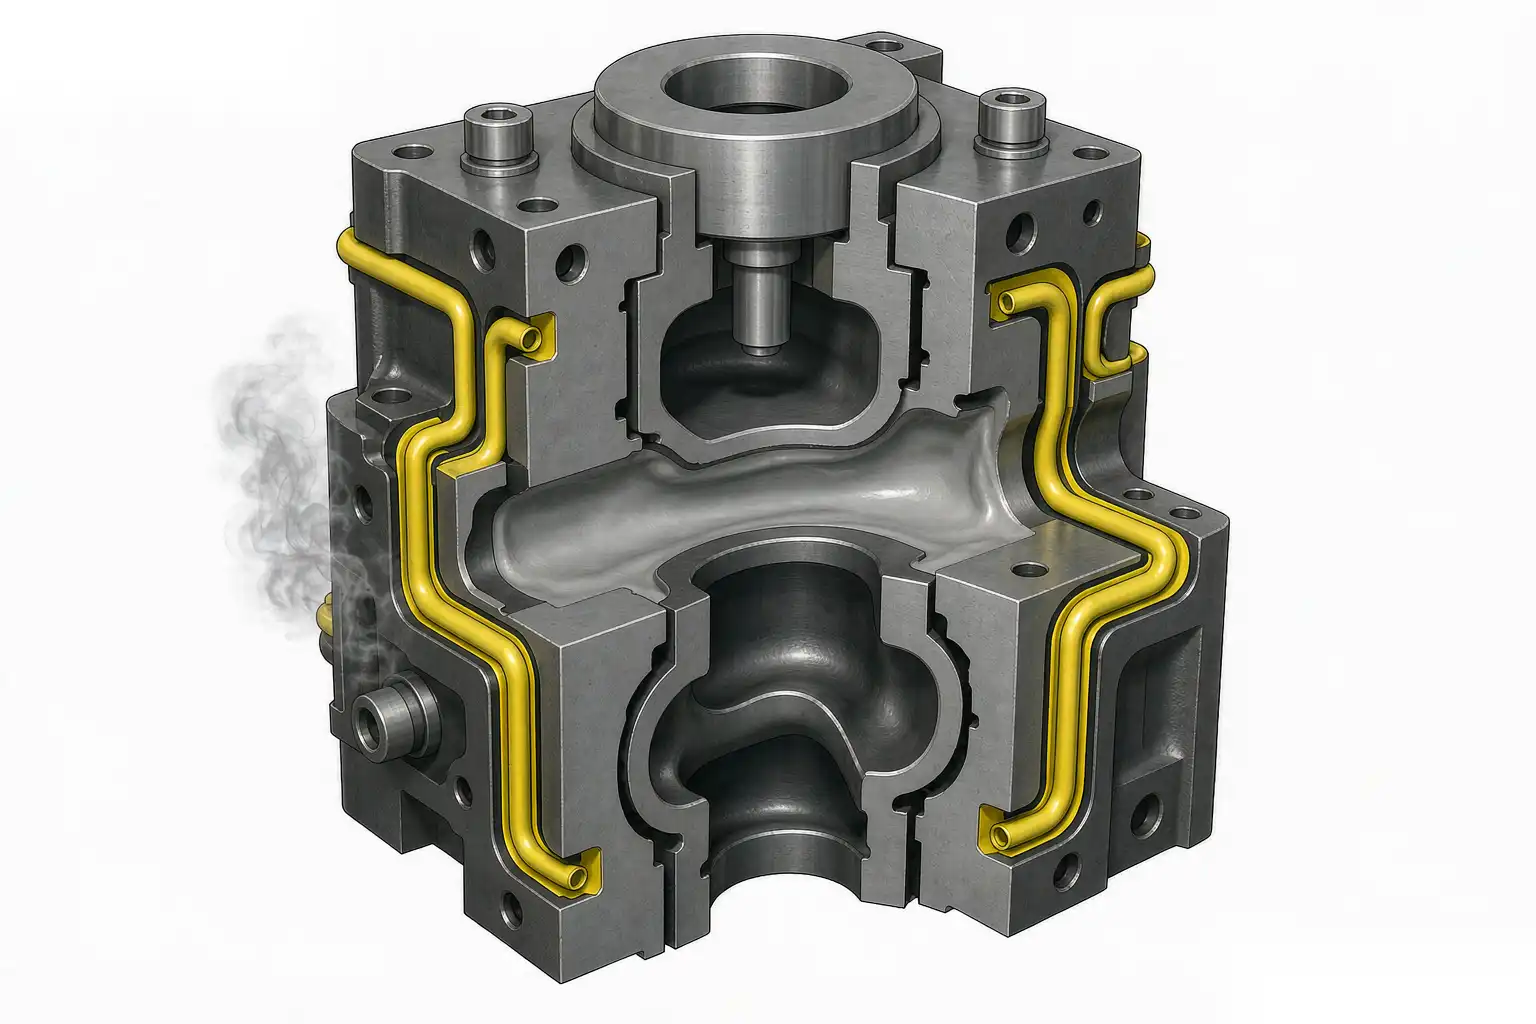
El calor no es uniforme en un molde. Se concentra donde entra el metal (la compuerta y el bebedero), donde las secciones son gruesas (espesores, paredes de la caja de cambios) y donde el metal se acumula (el último lugar en llenarse). Las líneas de refrigeración deben colocarse contra esos puntos calientes, no distribuidas uniformemente por conveniencia.
Mapeamos la carga de calor antes de perforar. El área de la compuerta puede estar de 50 a 100 grados C más caliente que la cavidad lejana, por lo que recibe las líneas de refrigeración más densas, a menudo a 15 a 25 mm de la superficie de la cavidad con un espaciado de 30 a 50 mm entre líneas. Las secciones gruesas reciben una línea o un burbujeador directamente detrás de ellas. Las caras delgadas y cosméticas reciben poca o ninguna refrigeración para que no se enfríen demasiado rápido y causen flujo frío o hundimiento.
La distancia de la cavidad es la regla geométrica clave. Demasiado cerca y la superficie se congela tan rápido que se obtienen fríos, vetas superficiales o dureza local; demasiado lejos y la línea no hace nada. Para el aluminio, mantenemos las líneas de refrigeración aproximadamente 1.5 a 2.5 veces el diámetro de la línea de la cavidad, típicamente de 12 a 30 mm dependiendo de la sección. La línea también debe evitar los pasadores expulsores, las rebabas de agua y el acero del núcleo para no debilitar la estructura.
La siguiente tabla muestra una lógica de ubicación típica para un molde de hardware o cerramientos de aluminio.
| Región | Carga de calor | Distancia de la línea a la cavidad | Espaciado | Temperatura objetivo |
|---|---|---|---|---|
| Compuerta y bebedero | Alto | 15-20 mm | 30 mm | 190-210 °C |
| Proyección gruesa | Alto | 18-25 mm | Burbujeador local | 180-200 °C |
| Pared estética delgada | Bajo | 25-35 mm o ninguno | http/1.1 503 error | 200-220 °C |
| Pasador de núcleo | Medio | Alrededor del pasador | Burbujeador | 190-205 °C |
| Borde de la línea de separación | Medio | 20-30 mm | 40 mm | 195-210 °C |
Deflectores y burbujeadores para núcleos profundos
Muchas piezas de fundición a presión, cilindros de cerradura, carcasas de sensores y recintos entre ellas, tienen núcleos profundos a los que una línea recta no puede llegar. Una línea perforada desde la cara de separación se queda sin acero antes de llegar a la punta de un núcleo de 60 mm, por lo que la punta permanece caliente, el núcleo se dobla por la expansión térmica y la dimensión del orificio se desvía. Los deflectores y las burbujas resuelven esto.
Una burbuja es un tubo pequeño colocado dentro de un orificio perforado; el agua fluye por el tubo, golpea el fondo y regresa por el anillo, barriendo toda la profundidad del núcleo con refrigerante fresco. Esta es la forma estándar de enfriar un pasador de núcleo largo. Dimensionamos el tubo de modo que el espacio anular proporcione un flujo turbulento sin una caída de presión excesiva, y sellamos el fondo para que todo el flujo regrese.
Un deflector es una placa o tubo que divide una línea en dos caminos dentro de un bolsillo, forzando el agua a un lado y de regreso al otro. Los deflectores se utilizan donde un núcleo es ancho pero no lo suficientemente profundo como para necesitar una burbuja, o donde una línea debe enfriar un área amplia desde una entrada. Ambos métodos existen para llevar refrigerante a donde una perforación recta no puede llegar.
Para núcleos muy profundos o delgados, a veces utilizamos un inserto de enfriamiento de núcleo con su propia alimentación, o una solución tipo tubo de calor en herramientas exigentes. El objetivo es siempre el mismo: la punta del núcleo debe estar a unos pocos grados de la base, o la dimensión de la pieza en esa característica no se mantendrá.
Flujo turbulento versus laminar y caudal
El régimen de flujo decide qué tan bien se transfiere realmente el calor. El flujo laminar desliza el agua a lo largo de la pared en capas lisas; solo la capa exterior toca el acero y la transferencia de calor es débil. El flujo turbulento mezcla el agua de modo que cada partícula llega a la pared, y el coeficiente de transferencia de calor salta varias veces.
Diseñamos para flujo turbulento en cada línea de enfriamiento. La regla general es un número de Reynolds superior a 4.000, lo que para el agua en una línea de 10 mm a temperaturas de fundición significa una velocidad de alrededor de 1,5 a 2,5 m por segundo, o un flujo de cerca de 1 a 2 litros por minuto por línea dependiendo del diámetro. Por debajo de eso, está desperdiciando acero perforado.
El caudal se equilibra en el molde, no se maximiza en una línea. Si la línea de compuerta recibe 4 litros por minuto y una línea lejana recibe 0,5, el molde sigue desequilibrado. Ajustamos los restrictorios o usamos zonas separadas para que cada línea transporte el flujo que necesita su carga térmica. Un caudalímetro o un sensor de diferencia de presión en el colector nos indica que la línea está moviendo agua, porque una línea bloqueada o con aire es un asesino silencioso de la estabilidad dimensional.
La calidad del agua también importa. La cal o el crecimiento biológico estrechan las líneas y reducen la turbulencia, por lo que especificamos agua tratada con inhibidor de corrosión y un filtro, y monitoreamos la deriva del flujo como un desencadenante de mantenimiento.
Equilibrio térmico para reducir la deformación
La deformación es la curvatura, torsión o desplazamiento de una característica de la pieza porque un lado se enfrió más rápido que el otro. La solución es el equilibrio térmico, lo que significa que el campo de temperatura del molde es simétrico y estable para que la pieza se encoja de manera uniforme.
Comenzamos equilibrando la densidad de las líneas en ambas mitades de la cavidad y del núcleo. Una pieza que se deforma hacia el lado de la cavidad generalmente significa que el núcleo está más caliente; agregamos enfriamiento al núcleo o reducimos el enfriamiento de la cavidad. Una pieza que se curva en la otra dirección recibe el tratamiento opuesto. Esto es iterativo y lo confirmamos con una verificación de planitud y perfil, cuyos métodos se encuentran en nuestro guía de control de deformación y planitud de fundición a presión.
Las áreas de expulsores y correderas son puntos calientes de deformación. Los pasadores expulsores se asientan en acero difícil de enfriar, por lo que se calientan y se expanden, lo que puede atascar o marcar la pieza. Dirigimos el enfriamiento cerca de la zona del expulsor y, a veces, damos a los pasadores su propio camino de enfriamiento ligero para que permanezcan en dimensión.
El equilibrio térmico también significa controlar el punto de ajuste de la temperatura del molde frente a la masa fundida y el ciclo. Si la máquina acelera, entra más calor por minuto y el molde sube a menos que el flujo de enfriamiento aumente para igualar. Vinculamos el flujo de enfriamiento a la velocidad del ciclo para que la banda de temperatura del molde se mantenga a medida que aumenta la producción.
Una comprobación práctica que utilizamos es medir la planitud de la pieza y la posición de las características en los primeros artículos de un molde frío y nuevamente después de que el molde haya alcanzado el estado estable, típicamente después de 50 a 100 disparos. Si el orificio o una cara plana se mueve más allá de la banda de tolerancia entre esos dos puntos, el molde no está térmicamente equilibrado y el mapa de enfriamiento necesita una revisión antes de que se libere el trabajo. Este cambio de frío a caliente es el número que separa un molde que mantiene la dimensión de uno que se desvía durante todo el turno.
Enfriamiento y vida útil de los pasadores expulsores
Los pasadores expulsores tienen una vida difícil: se deslizan, soportan el peso de la pieza fuera del núcleo y se asientan en el acero más caliente y difícil de enfriar. El diseño de enfriamiento afecta directamente cuánto duran.
Un pasador que funciona caliente se expande y se agarrota contra su manguito; un pasador que funciona con un gradiente local pronunciado se agrieta en el hombro. Mantenemos la zona del pasador dentro de la misma banda de temperatura que el resto del núcleo y evitamos una línea de enfriamiento dura justo en el hombro del pasador que crearía una línea de choque térmico. Donde los pasadores deben estar cerca de una línea de enfriamiento, mantenemos un puente de acero seguro, típicamente de 8 a 12 mm, para que la línea no debilite el orificio del pasador.
La lubricación y la ventilación en el pasador también se relacionan con la temperatura. Una zona de pasador más fría y estable mantiene el agente desmoldante efectivo por más tiempo y reduce la acumulación que eventualmente congela el pasador. Cuando los pasadores comienzan a atascarse, la primera comprobación es si el enfriamiento local se ha desviado, porque una zona de pasador caliente es una causa raíz común.
El seguimiento de la vida útil de la herramienta nos dice cuándo el diseño de refrigeración es incorrecto. Si los machos o un área de cavidad fallan prematuramente mientras el resto del troquel está bien, el mapa de refrigeración alrededor de esa característica es el sospechoso, no el grado del acero.
Medición y optimización con datos de proceso
El diseño de refrigeración no termina cuando se corta el acero; se valida y ajusta con datos en planta. Nuestro enfoque utiliza la monitorización del proceso descrita en nuestra guía de monitorización de datos del proceso de fundición a presión.
Instrumentamos el troquel con sensores de temperatura en la entrada, la punta del núcleo y una zona de enfriamiento de referencia, registrando cada disparo. La tendencia muestra si el troquel alcanza una banda estable o sigue subiendo. Un troquel que nunca se estabiliza en los primeros 50 a 100 disparos indica una deficiencia de refrigeración en un punto caliente.
Se registran el flujo y la presión en cada zona del colector, de modo que una caída en una línea se detecta antes de que distorsione las piezas. Establecemos límites de alarma, por ejemplo, flujo por debajo del 80 por ciento del ajuste, y la celda marca la condición en lugar de enviar piezas defectuosas.
El tiempo de ciclo y el desperdicio se correlacionan. Si el desperdicio por deformación aumenta a medida que la temperatura del troquel sube durante un turno, el flujo de refrigeración o el punto de ajuste es la palanca, y ajustamos el flujo de la zona o la velocidad de la máquina. Los datos cierran el ciclo: intención de diseño, temperatura real y calidad de la pieza en una sola vista.
La optimización es continua. A medida que el troquel se desgasta o el lote de aleación cambia, el punto de ajuste de refrigeración puede necesitar un pequeño ajuste. Mantenemos la afinación en la receta del proceso para que el siguiente turno opere en la misma ventana probada, y retroalimentamos los datos de vida útil de la herramienta y desperdicio al diseño de refrigeración del siguiente troquel.
El diseño de refrigeración del troquel es donde se gana o se pierde el tiempo de ciclo, la deformación y la vida útil de la herramienta. Coloque líneas contra la carga térmica real, alcance los núcleos que no puede con taladros rectos usando burbujeadores y deflectores, fuerce el flujo turbulento con una tasa equilibrada y mantenga el troquel en una banda de temperatura estrecha verificada por datos de sensores. DZ Machinery apoya a los fundidores a presión con la monitorización del proceso y las celdas de acabado robótico posteriores que convierten las piezas fundidas térmicamente estables y dimensionalmente consistentes en piezas terminadas; si desea revisar un diseño de refrigeración de troquel o un plan de datos de producción para su herramienta, nuestro equipo de ingeniería puede trabajar con sus planos.