Embalaje de piezas de fundición a presión: evitando daños entre la celda de acabado y el cliente
Una pieza que pasa la inspección final y llega rayada tiene el mismo coste que una pieza que nunca pasó por la celda, además del flete de ida y vuelta y un cliente que ahora inspecciona más rigurosamente tu próximo envío. En la mayoría de las plantas de acabado que auditamos, los daños por manejo y tránsito representan entre el 3 y el 12 por ciento del coste total de chatarra o devoluciones, y casi siempre es la parte menos diseñada del proceso. Se estudian durante semanas los parámetros de rectificado; la caja en la que va la pieza se especifica en una oración.
Este artículo cubre los mecanismos de daño, las opciones de embalaje con números realistas de coste y protección, las reglas específicas para superficies pulidas y plateadas, patrones de paletización y unidades de carga, qué especificar realmente para pruebas de caída y vibración, y cómo redactar una especificación de embalaje que un proveedor siga sin necesidad de una llamada telefónica cada mes.
Por qué las piezas fundidas terminadas se dañan después de salir de la celda
La pieza es más vulnerable al final del recorrido. Ha pasado por todas las operaciones que añaden valor, y cada toque posterior conlleva el coste total de la pieza.
Cuatro condiciones hacen que sea peor para las fundiciones específicamente:
- Peso. Las piezas de fundición a presión son densas en relación con su área de contacto. Una carcasa de 600 g que cae sobre una esquina concentra mucha energía en un punto pequeño.
- Geometría afilada. Las fundiciones tienen nervios, salientes y bordes de línea de separación que actúan como punzones contra piezas vecinas.
- Superficies blandas o cosméticas. El zinc y el aluminio se rayar con una dureza de lápiz alrededor de 2-3 en la escala Wolff-Wilborn; una superficie pulida o plateada es mucho más sensible que el sustrato.
- Transito largo y multimodal. Transporte en camión nacional, contenedor, cruce de muelle, y manejo en el almacén del cliente. Cada transferencia es un nuevo impacto.
El daño también es rara vez aleatorio. Si registras la ubicación del defecto en relación con la capa de embalaje y la posición del palé, el patrón suele ser evidente: las dos capas inferiores, las esquinas del palé y la capa superior bajo la correa.
Mecanismos de daño por contacto e impacto
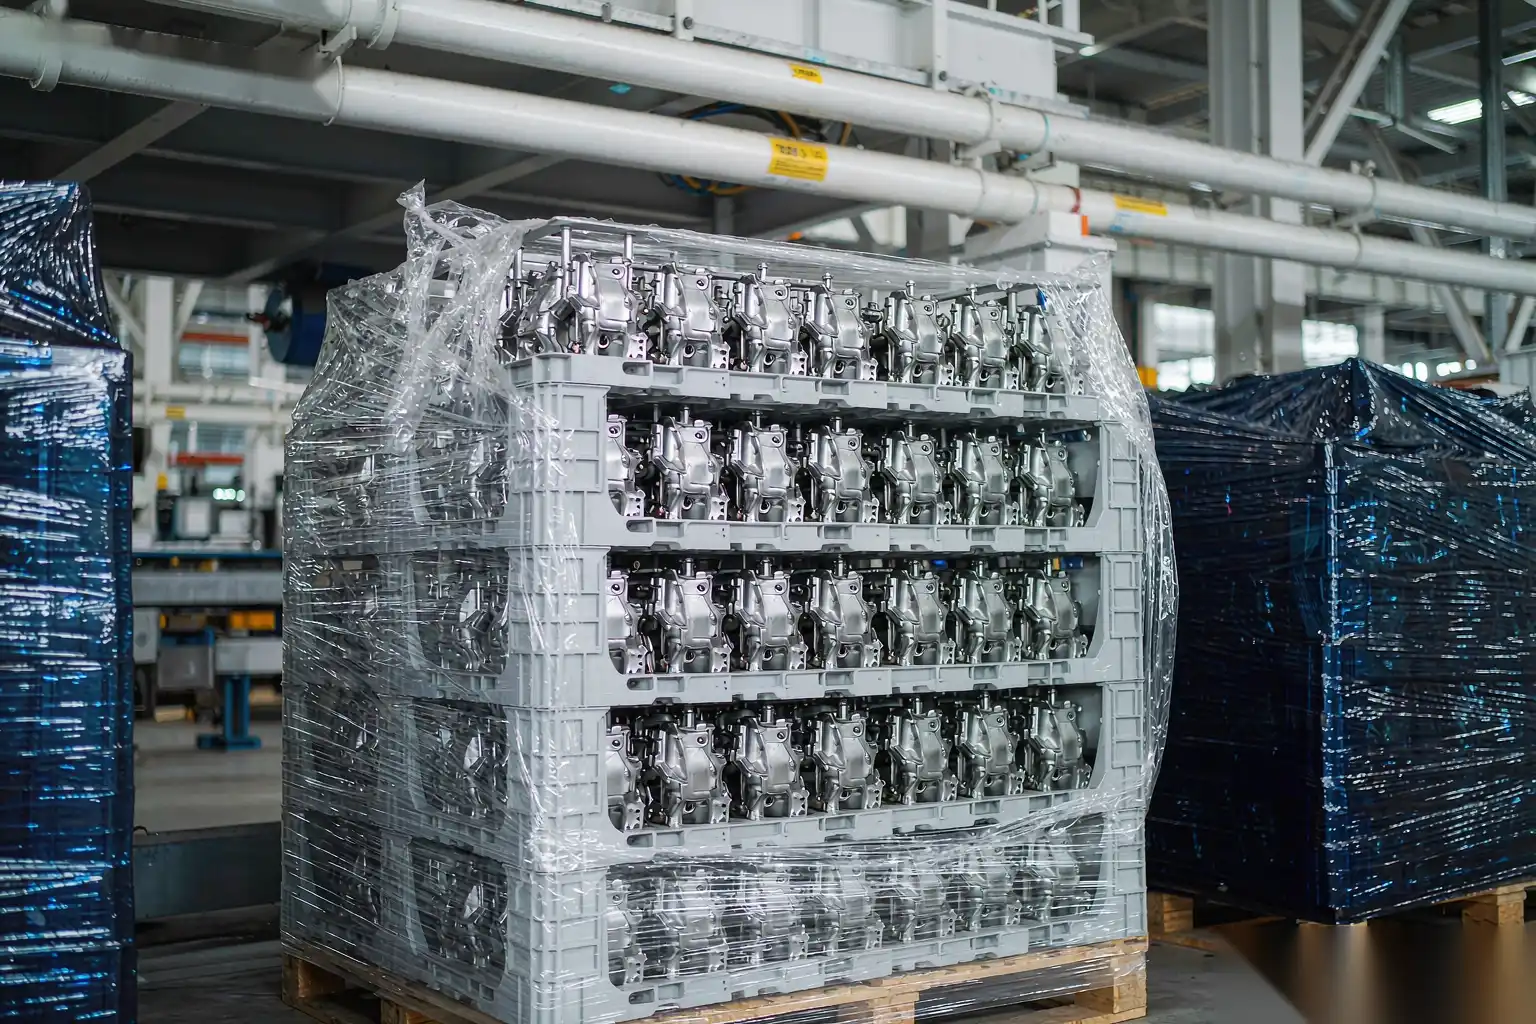
Clasifica primero el defecto, luego corrige el mecanismo. Adivinar el material de embalaje sin identificar el mecanismo desperdicia dinero.
Abrasión y rozadura
Partes que se mueven unas contra otras o contra el recipiente bajo carga baja. Firma: arañazos paralelos finos, coherentes en dirección, peor en las características elevadas. Causa: separación insuficiente, vibración en largas distancias o piezas sueltas en un cartón. Solución: eliminar el movimiento relativo con separación total, o añadir una lámina intermedia de bajo rozamiento.
Daño por impacto
Un evento único que supera el límite de fluencia local o la adhesión del recubrimiento. Firma: una abolladura discreta, un borde astillado, una zona plateada o agrietada con grietas radiales alrededor del punto de impacto. Causa: caídas durante el manejo, piezas arrojadas a un recipiente, una pieza que se cae de una cinta transportadora. Solución: aumentar la distancia de separación y añadir material que absorba energía; aumentar la altura de caída en la prueba para que coincida con la realidad.
Apilamiento y compresión
Carga estática en el tiempo. Firma: deformación de las capas inferiores, esquinas aplastadas, cartones abultados, y en fundiciones de paredes delgadas, una curvatura gradual que aparece como una falla de planitud en la inspección de entrada. Causa: resistencia a la compresión del cartón demasiado baja para la altura de la pila y la humedad de almacenamiento, o sobrehang en la paleta. Solución: especificar la resistencia a la compresión de la caja con un factor de seguridad y controlar la altura de la pila.
Corrosión por contacto y manchas
Firma: óxido blanco en zinc, flor gris en aluminio, manchas de agua, o un anillo donde una pieza húmeda tocó una seca. Causa: piezas empaquetadas calientes o húmedas, humedad atrapada en un forro sellado, materiales incompatibles como madera sin tratar o papel con azufre, o contacto directo entre metales disímiles. Solución: secar la pieza, controlar la atmósfera y elegir la química de la lámina intermedia de manera deliberada.
Contaminación
Firma: fibra, polvo, astillas de madera o residuo negro en el embalaje. Causa: polvo de cartón ondulado, relleno suelto que se descompone, cajas abiertas en una zona de molienda. Solución: contenedores cerrados, material de bajo hilado y embalaje en un área limpia separada físicamente del proceso de molienda.
Opciones de embalaje comparadas
No existe una respuesta universal, solo un equilibrio entre coste por pieza, volumen, mano de obra y protección. La tabla a continuación refleja costes típicos para una pieza en el rango de 0,3-2,0 kg, cotizados por pieza o por viaje.
| Opción | Coste por pieza (USD) | Nivel de protección | Eficiencia del volumen | Mejor para | Cuidado con |
|---|---|---|---|---|---|
| En masa en cartón, sin separación | 0.02-0.10 | Muy bajo | Muy alto | Fundiciones en bruto, transferencia interna | Riesgo garantizado de rozaduras; nunca para piezas terminadas |
| Almohadillas de capa de cartón ondulado | 0.05-0.25 | Bajo a medio | Alto | Piezas planas, superficies tolerantes | Bordes sin protección; las almohadillas se comprimen con el tiempo |
| Hojas de intercalado de papel o espuma | 0.05-0.30 | Medio | Medio | Familias de piezas mezcladas | Mano de obra para colocar; colocación inconsistente |
| Separadores troquelados / particiones de cuadrícula | 0.20-0.80 | Medio a alto | Medio | Piezas de forma regular, alto volumen | Costo de troquelado de 500 a 3.000; una pieza por diseño |
| Bandeja termoformada (PET / PP) | 0.35-2.00 | Alto | Medio a alto | Piezas cosméticas y plateadas | Troquelado de 3.000 a 15.000; diseño de anidamiento crítico |
| Espuma en sitio o espuma de PE / EPE troquelada | 0.40-2.50 | Muy alto | Bajo a medio | Piezas pesadas, irregulares, frágiles | Cubo, regulación de eliminación, embalaje lento |
| Bolsa de polietileno más papel VCI | 0.05-0.40 | Corrosión media o superior | Alto | Fundiciones mecanizadas no cosméticas | Desgaste en bolsas en caras pulidas; humedad atrapada |
| Estanterías de acero o plástico reutilizables | De 1,00 a 5,00 por viaje | Muy alto | Alto en volumen | Clientes de circuito cerrado, regionales | Seguimiento de activos, transporte de retorno, limpieza, 200-500 viajes para recuperar la inversión |
Una regla útil: por debajo de aproximadamente 5.000 piezas por año por número de pieza, usa una bandeja o divisor que puedas fabricar de manera económica. Por encima de 50.000 por año a un solo cliente dentro de 800 km, el estante retornable generalmente supera a todo lo demás en costo total, siempre que puedas recuperar los vacíos en dos semanas. Sin un ciclo cerrado, el embalaje retornable se convierte en una amortización de activo.
Protección de superficies pulidas y plateadas
Las superficies cosméticas necesitan reglas diferentes a las estructurales. La falla es invisible hasta que el cliente destapa la pieza bajo su propia iluminación, momento en el que se convierte en tu problema.
- Nunca dejes que una cara cosmética toque algo rígido. Contacto solo en la parte trasera o en una brida no cosmética. Los diseños de anidamiento que apilan la cara pulida contra la cara pulida son la causa principal de chatarra en tránsito en piezas de grifos y herrajes.
- Usa material de contacto suave, no abrasivo y de baja pelusa. Espuma de polietileno, EPE o una lámina no tejida suave. Evita el cartón ondulado en contacto directo: el forro es abrasivo y desprende polvo.
- Evita PVC y materiales que contengan azufre contra superficies plateadas y pulidas. Los plastificantes migran y graben químicamente el lacado de latón, cromo y níquel en semanas en un recipiente cálido. Usa PE o PP, y pide al proveedor una declaración de compatibilidad.
- Las piezas deben estar secas y frías antes de envolverlas. Empaca a temperatura ambiente, después de un paso de secado verificado. Una pieza empacada a 50 °C en una bolsa sellada genera condensación durante la noche y llega con manchas de agua.
- Manipula con guantes limpios. Las huellas dactilares en una superficie pulida se graben en el lacado en un recipiente húmedo. Esto es un rechazo real, y se puede evitar con una política de guantes y una auditoría sencilla.
- Inspecciona bajo la iluminación del cliente. Acordar la condición de inspección: distancia, ángulo, iluminancia en lux y tiempo de aceptación en segundos. La mayoría de las disputas cosméticas son en realidad disputas sobre las condiciones de inspección, no sobre la pieza.
- Inspección de la primera y la última pieza por turno. Los mecanismos de daño cosmético aparecen en una jornada tras un cambio en el material o manejo, y nadie lo nota durante un mes sin una revisión deliberada.
Para entender a qué tiene derecho a rechazar el cliente, acuerde el estándar por adelantado; normas de acabado de superficies de fundición a presión cubre cómo se redactan y miden normalmente esos requisitos.
Unidad de carga y patrones de paletización
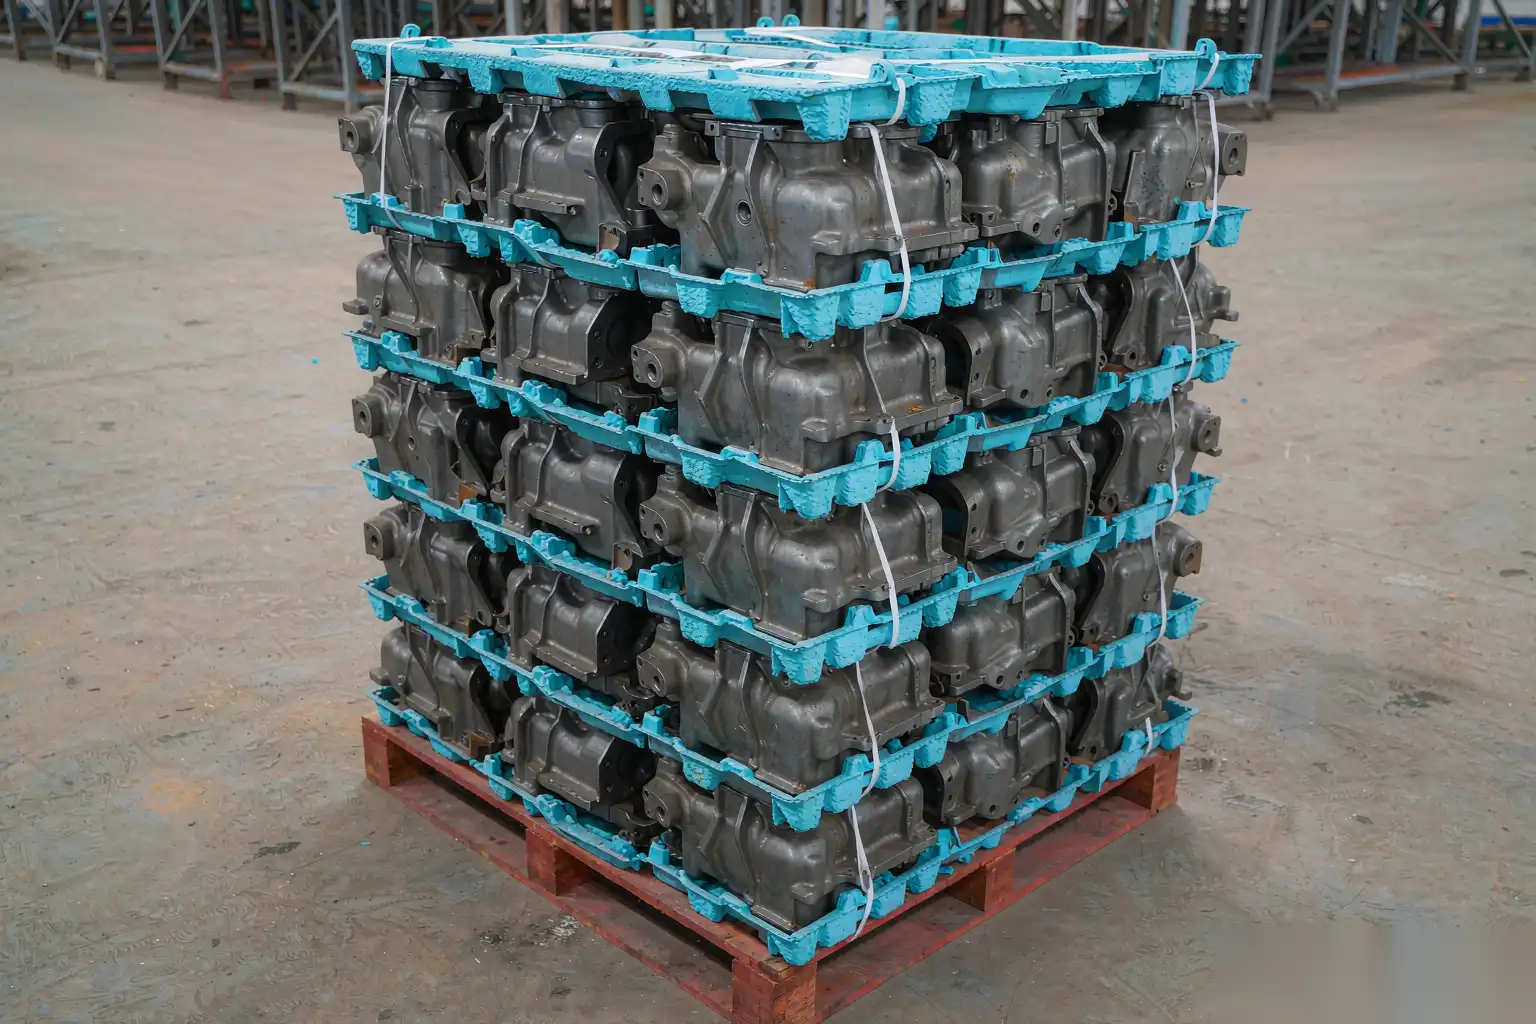
La mayoría de los daños en tránsito no son causados por una caída dramática única. Son causados por una paleta que no es una masa única, por lo que cada capa se mueve de forma independiente y se desgasta durante 800 km.
- Estándar de paleta. Acordar una huella con el cliente: 1200 x 1000 mm o 1200 x 800 mm, entrada en cuatro direcciones, madera tratada térmicamente (ISPM 15 para exportación) o plástico para circuitos cerrados. Huellas mixtas en el suelo del contenedor garantizan vacíos y desplazamiento de carga.
- Sin saliente. La huella del cartón o bandeja debe coincidir con la paleta dentro de 25 mm. El saliente es la causa número uno de cartones con esquinas aplastadas porque la parte sobresaliente no soporta la carga de apilamiento.
- Apilamiento en columna, no aleatorio. Alinear los cartones verticalmente para que la trayectoria de carga pase recta por las esquinas. Los patrones de ladrillo entrelazados parecen estables, pero transfieren la carga al centro del cartón donde las tablas son más débiles. Si apilas en ladrillo, usa una lámina de deslizamiento en cada capa.
- Resistencia del cartón. Especificar la calidad del cartón y el valor de la prueba de compresión del caja, no solo “cartón corrugado”. Para una pila de cinco capas a 15 kg por cartón almacenados durante tres meses, el cartón inferior soporta aproximadamente 60 kg más un factor dinámico; especificar una resistencia a la compresión al menos 5 veces superior a la carga inferior calculada para tener en cuenta la humedad, que puede reducir la resistencia del cartón en un 40-50 por ciento a 85 por ciento de HR.
- Envolver y amarrar. Película estirable de 17-23 µm, de tres a cinco capas con un 50 por ciento de superposición, tensada para mantener la carga pero sin aplastar los cartones. Para fundiciones pesadas, añadir cinchas de PET de 12-16 mm con protectores de esquina; una cincha sin una tabla de esquina corta en los cartones superiores y crea un rechazo por esquinas aplastadas en la capa superior de cada paleta.
- Cubierta superior y tablas de esquina. Una lámina superior económica y cuatro postes de esquina suelen reducir a más de la mitad los daños en la capa superior.
- Carga del contenedor. Llenar los vacíos. Una brecha de 40 mm a lo largo de la pared del contenedor se convierte en un desplazamiento de 200 mm tras una frenada brusca. Utilizar bolsas de relleno o bloqueos de madera por encima de 40 mm de vacío, y amarrar los últimos dos metros de la carga.
Prueba de caída y vibración en transporte: qué especificar realmente
Probar el paquete que envía, no una versión idealizada del mismo. Utilizar piezas que hayan pasado por producción, embaladas por los operadores que normalmente las empacan, acondicionadas a la temperatura ambiente durante 24 horas.
Un plan de prueba pragmático para una pieza de fundición en una caja o bandeja:
- Prueba de caída: diez gotas por paquete, una plana en cada cara, una en cada borde inferior y una en la peor esquina inferior. Las alturas de caída escalan con el peso empaquetado; un esquema común va desde aproximadamente 800 mm para un paquete de menos de 10 kg hasta 300-450 mm para paquetes en el rango de 20-40 kg. La orientación crítica es la esquina, porque allí se concentra la energía.
- Aceptación después de la caída: sin evidencia de contacto parte a parte, sin daño en el recubrimiento bajo el estándar de iluminación acordado, sin fallo en el cartón, y la pieza aún cumple con sus requisitos dimensionales y funcionales.
- Vibración aleatoria: un espectro de camión en el rango de 1-200 Hz con un nivel general de aproximadamente 0.4-0.7 Grms, realizado durante 60-180 minutos por eje. Si no puede obtener una mesa de vibración, una prueba en carretera de 400 km en una ruta conocida y áspera con tres paquetes instrumentados es un sustituto legítimo y a veces más revelador.
- Compresión: cargar la paleta hasta la altura máxima planificada de apilamiento durante 24 horas a 23 °C y 50 por ciento de HR, luego 24 horas a 40 °C y 90 por ciento de HR si el envío estará en un clima húmedo. Medir la deformación en la capa inferior.
- Impacto en pendiente y puente: para cargas paletizadas, una prueba de impacto en pendiente de 10 grados a 1.0-1.6 m/s reproduce la mayoría de los eventos en ferrocarril y en cruces de muelle.
Instrumentar un paquete con un registrador de golpes de 3 ejes que registre a 500 Hz o más, y configurar el disparador en 10-15 g. Después de un viaje de ida y vuelta, conocerá el entorno real: cuántos eventos por encima de 30 g sufrió la carga, en qué orientación y a qué hora del día. Esos datos terminan con las discusiones sobre quién causó el daño y le indican el embalaje mínimo que realmente necesita, que suele ser menos en impacto y más en separación de lo que piensa.
Redacción de una especificación de embalaje que los proveedores deben seguir
Una especificación de embalaje falla cuando describe materiales en lugar de resultados, o cuando se escribe una vez y nunca se vincula a una orden de compra. Escríbala como un documento controlado, referenciado por número en la orden, y modifíquela a través del mismo proceso que cualquier cambio de ingeniería.
La especificación debe contener:
- Identificación de la pieza: número de pieza, revisión, y si la pieza es cosmética, plateada, mecanizada o áspera.
- Cantidad por capa, capas por caja, cajas por paleta con un dibujo dimensionado del paquete. Los dibujos evitan la improvisación mucho mejor que las palabras.
- Especificación del material por grado, no por nombre comercial: grado del tablero y resistencia a la compresión, densidad de espuma en kg/m3, grosor de película en µm, tipo VCI y cobertura.
- Regla de separación, expresada como un requisito: “sin contacto entre partes en ninguna parte del paquete” es verificable; “envolver cuidadosamente” no lo es.
- Regla de orientación y anidamiento con un boceto que muestre qué cara puede estar en contacto.
- Requisito de sequedad y limpieza: temperatura máxima de la pieza en el embalaje, sin humedad libre, sin transferencia de aceite al embalaje.
- Patrón de palet, envoltura, cinchas y protección de esquinas con cantidades y tensiones.
- Marcado y etiquetado: número de pieza, cantidad, fecha, número de lote o disparo para trazabilidad, y cualquier símbolo de manejo como frágil o esta posición hacia arriba.
- Método de prueba y criterios de aceptación: caída, vibración, compresión, y la definición de aprobado/rechazado, con un disparador para re-prueba.
- Método de auditoría: aprobación del paquete de primer artículo, además de lo que sucede en un cambio de material o de embalador.
Vincula la especificación a la realidad del pago: si el cliente devuelve productos dañados, el costo se asigna en algún lugar. Incluye ese número en la reunión de revisión de especificaciones y el embalaje se diseña correctamente desde el principio.
Cuando el daño es un defecto dimensional o superficial que puede haberse originado en etapas anteriores, defectos y soluciones en fundición de aluminio es un buen punto de partida para separar un problema de fundición de un problema de embalaje antes de gastar dinero en espuma.
Investigación del daño: lectura del defecto
Una secuencia de diagnóstico corta funciona en la mayoría de los casos:
- Fotografía el defecto y el paquete en su lugar antes de desempaquetar. La posición en el paquete es la pista más valiosa y se destruye en diez segundos.
- Mapea las ubicaciones de los defectos en la paleta: la capa inferior es compresión, las esquinas son impacto, la capa superior es correa o manejo, la distribución uniforme es abrasión o corrosión.
- Verifica la fecha y el código de lote con los registros de producción y embalaje. Un solo día malo generalmente significa un evento de manejo o un cambio de material, no una falla en el diseño del embalaje.
- Compara la orientación del defecto con la propia geometría de la pieza. Las rayaduras que corren en la dirección de la vibración en la cara de contacto significan que la separación falló, no el acolchado.
- Reprodúcelo. Deja caer una caja empacada en producción diez veces y observa si puedes crear el mismo defecto. Si puedes, la solución es obvia y económica. Si no puedes, sospecha del entorno o del manejo propio del cliente.
Lista de verificación de embalaje para una pieza nueva
- Clasificación cosmética acordada por escrito con el cliente, incluyendo la iluminación de inspección y el tiempo de aceptación.
- Línea base de tasa de daño medida durante al menos un mes antes de cambiar cualquier cosa.
- Requisito de separación definido y dibujado.
- Grados de material especificados por propiedad medible, con una segunda fuente aprobada.
- Resistencia a la compresión del cartón especificada con un factor de seguridad para la humedad.
- Patrón de paleta, envoltura, correa y protección de esquinas documentados.
- Prueba de caída, vibración y compresión completada en piezas empacadas en producción, con resultados archivados.
- Un envío instrumentado completado, con datos de impacto y humedad revisados.
- Etiquetado y trazabilidad a disparo o lote.
- Número de especificación en la orden de compra y una ruta de control de cambios.
- Reevaluación anual, o reevaluación en cualquier cambio de material, proveedor o manejo del cliente.
Agrega un elemento más: la celda de acabado debe entregar una pieza que pueda ser empacada por el método que especificaste.
El embalaje protege el valor que creó la celda de acabado, y la celda debe entregar una pieza que pueda ser embalada sin retrabajo. DZ Machinery construye celdas robóticas de desbarbado, rectificado y pulido para carcasas de fundición a presión, cuerpos de grifos de zinc y piezas de hardware, con fijaciones, sistemas de extracción de polvo y diseños de manejo diseñados para que las piezas salgan de la celda orientadas, secas y lo suficientemente repetibles para un método de embalaje definido en lugar de ser inclinadas en un tote. Si planea una línea de acabado y desea que la salida sobreviva al viaje, envíenos los planos de las piezas, volumen anual y su tasa de daño actual, y nuestro equipo de ingeniería le responderá con un concepto de celda, tiempo de ciclo y estimación de rendimiento en la que puede confiar. Para plantas que comparan rutas de abastecimiento, el abastecimiento de fundición de aluminio en China cubre qué verificar antes de que el envío salga.