Máquina de rectificado CNC para metal: Guía de selección y configuración
El rectificado es la operación que decide si una pieza cumple con la tolerancia o se convierte en chatarra. El rectificado manual depende de la vista y la mano firme del operario, lo cual está bien para producciones únicas pero es costoso a gran escala. Una máquina de rectificado CNC para metal reemplaza ese juicio con ejes programados, alimentación medida y velocidad controlada de la rueda, por lo que cada pieza se rectifica con el mismo tamaño y acabado. La ventaja es una tolerancia más ajustada, menor desperdicio y un proceso que se puede auditar. Esta guía cubre cómo funciona el rectificado CNC, los tipos de máquinas que vale la pena comparar, cómo combinar ruedas y refrigerante con su aleación, y cómo especificar una máquina que se adapte a su producción.
¿Qué es una máquina de rectificado CNC para metal?
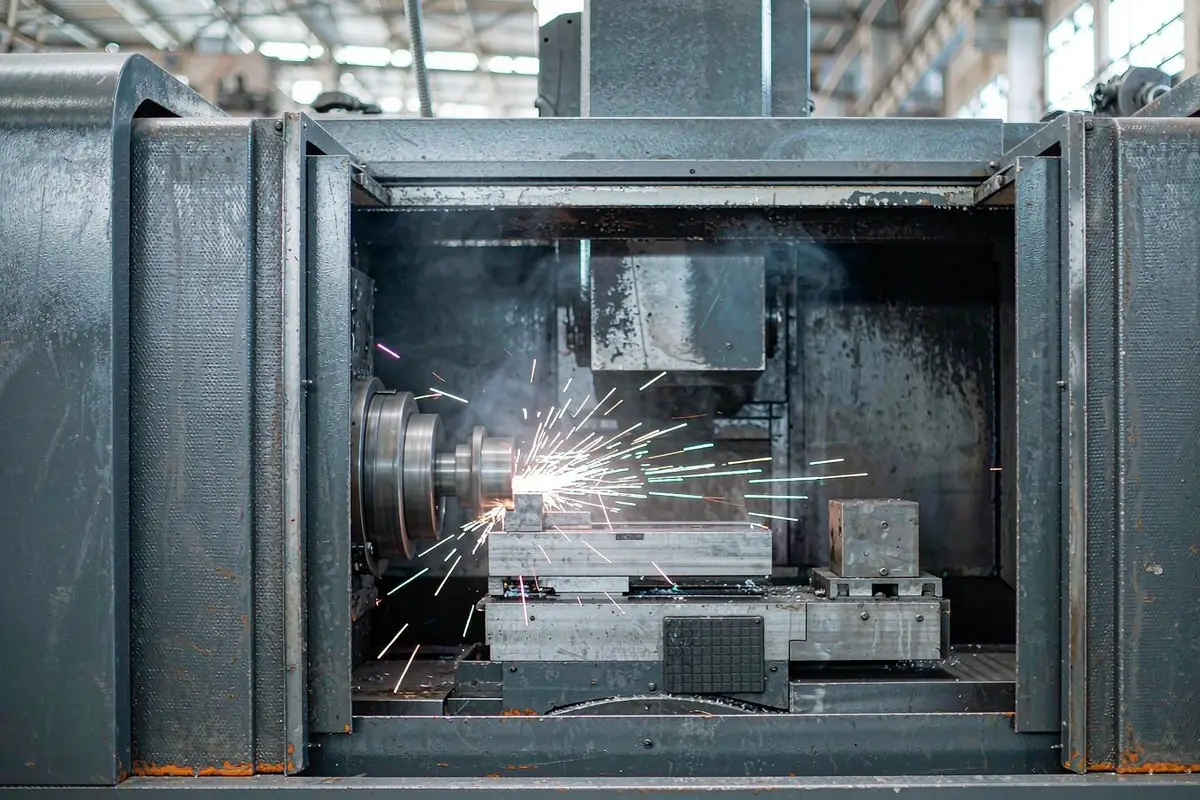
A máquina de rectificado CNC para metal es un sistema de rectificado cuyos ejes, alimentación, velocidad de la rueda y ciclos de dressing se controlan numéricamente en lugar de con ruedas manuales. La máquina sigue un programa almacenado, por lo que la misma pieza se rectifica de manera idéntica en cada ciclo y en cada turno. El control CNC también permite medición en proceso, dressing automático de la rueda y compensación por desgaste de la rueda — las tres funciones que hacen que el rectificado sea repetible durante largas series de producción.
Estas máquinas cumplen dos funciones principales: rectificado de tamaño de precisión, donde la tolerancia es el objetivo, y preparación de superficies, donde el acabado y la planitud importan más que el control de tamaño a nivel micrométrico.
Cómo funciona el rectificado CNC
El ciclo sigue una secuencia predecible:
- Carga y ubicación. La pieza se sujeta en un dispositivo o mandril que repite su posición con precisión de micrones.
- Dress de la rueda. Un dressing de diamante restaura la forma y la nitidez de la rueda, ya sea al inicio del ciclo o en un intervalo programado.
- Rectificado en bruto. Una alimentación elevada elimina la mayor parte del material rápidamente, con refrigerante que inunda la zona de contacto.
- Rectificado de acabado. Una alimentación reducida y un paso de apagado de chispas llevan la pieza a su tamaño y acabado finales.
- Medir y compensar. La medición en proceso o post-proceso retroalimenta al control, que ajusta el desgaste de la rueda.
El pase de chispa final a menudo se pasa por alto. Ejecutar sin alimentación adicional durante unas revoluciones permite que el sistema recupere la deflexión y elimina los últimos micrones, lo cual es lo que diferencia una pieza que mide correctamente de una que mide correctamente y permanece estable.
Tipos de máquinas de rectificado CNC
Cinco configuraciones cubren la mayoría de las necesidades de mecanizado de metales:
| Tipo | Movimiento | Tolerancia | Mejor para |
|---|---|---|---|
| Rectificadora de superficie | Mesa reciprocante | ±2 – 5 µm | Caras planas, matrices, placas |
| Rectificadora cilíndrica | Trabajo rotatorio entre centros | ±1 – 3 µm | Ejes, pasadores, husillos |
| Rectificadora sin centros | Trabajo soportado en un descanso | ±2 – 5 µm | Pequeños lotes de alto volumen |
| Rectificadora interna | Rueda dentro de un orificio | ±2 – 5 µm | Orificios, asientos de rodamientos |
| Rectificadora de alimentación por arrastre | Corte profundo en una sola pasada | ±5 – 10 µm | Ranuras, perfiles profundos |
El rectificado sin centros es el campeón de la productividad para piezas cilíndricas pequeñas porque no requiere sujeción y carga de manera continua. El rectificado cilíndrico sigue siendo el estándar para trabajos en ejes. Para la limpieza de fundiciones y vertidos donde el objetivo es la superficie en lugar del tamaño, un robot o rectificadora automática dedicada es a menudo la opción económica más adecuada.
Compatibilidad de ruedas y refrigerantes con el metal
La especificación de la rueda y el refrigerante deciden tanto el acabado como la integridad de la pieza:
- Ruedas de óxido de aluminio — opción de uso general para acero al carbono y acero aleado.
- Ruedas de carburo de silicio — materiales duros, hierro fundido y trabajos no ferrosos.
- CBN (nitruro de boro cúbico) — aceros duros y producción en volumen alto; larga vida útil y corte en frío.
- Ruedas de diamante — carburo, cerámicas y recubrimientos muy duros.
- Refrigerante a base de agua — mejor refrigeración y lavado para la mayoría de los aceros.
- Aceite limpio — lubricación y acabado superiores para perfiles difíciles y trabajos de arranque en fricción.
El grado y el enlace importan tanto como el abrasivo. Una rueda demasiado dura se glasea y quema; demasiado blanda se desgasta rápidamente y pierde forma. Nuestro guía de selección de muelas abrasivas explica cómo leer el grado, la estructura y la unión para aplicaciones automatizadas.
Objetivos de precisión y acabado superficial
Especifique la tolerancia y el acabado por separado, porque se logran mediante diferentes parámetros:
| Requisito | Objetivo Típico | Palanca clave |
|---|---|---|
| Mecanizado general | Ra 0.8 – 1.6 µm | Granalla de rueda, tasa de avance |
| Acabado de precisión | Ra 0.2 – 0.4 µm | Rueda más fina, spark-out, rectificado |
| Superficie de rodamiento / sellado | Ra < 0.2 µm | Granalla fina, configuración rígida, refrigerante de aceite |
| Tolerancia dimensional | ±2 – 5 µm | Medición en proceso, estabilidad térmica |
La estabilidad térmica forma parte de la especificación. Una máquina en un taller que oscila diez grados durante un turno no mantendrá micrones, independientemente de la calidad del control.
Rectificado CNC vs Rectificado manual
Las diferencias se reflejan en el coste y la consistencia, no solo en la precisión:
| Criterio | Molienda manual | Rectificado CNC |
|---|---|---|
| Tolerancia | Dependiente del operador | Programado y repetible |
| Tasa de desperdicio | Más alto, variable | Más bajo y predecible |
| Requiere habilidad | Alto | Enfoque en configuración y programación |
| Rendimiento | Más bajo | Más alto, con ciclos sin supervisión |
El molido manual mantiene un papel en reparación y trabajos puntuales, pero para producción recurrente la ruta CNC es casi siempre más económica por pieza buena una vez que el volumen supera unos pocos cientos de piezas.
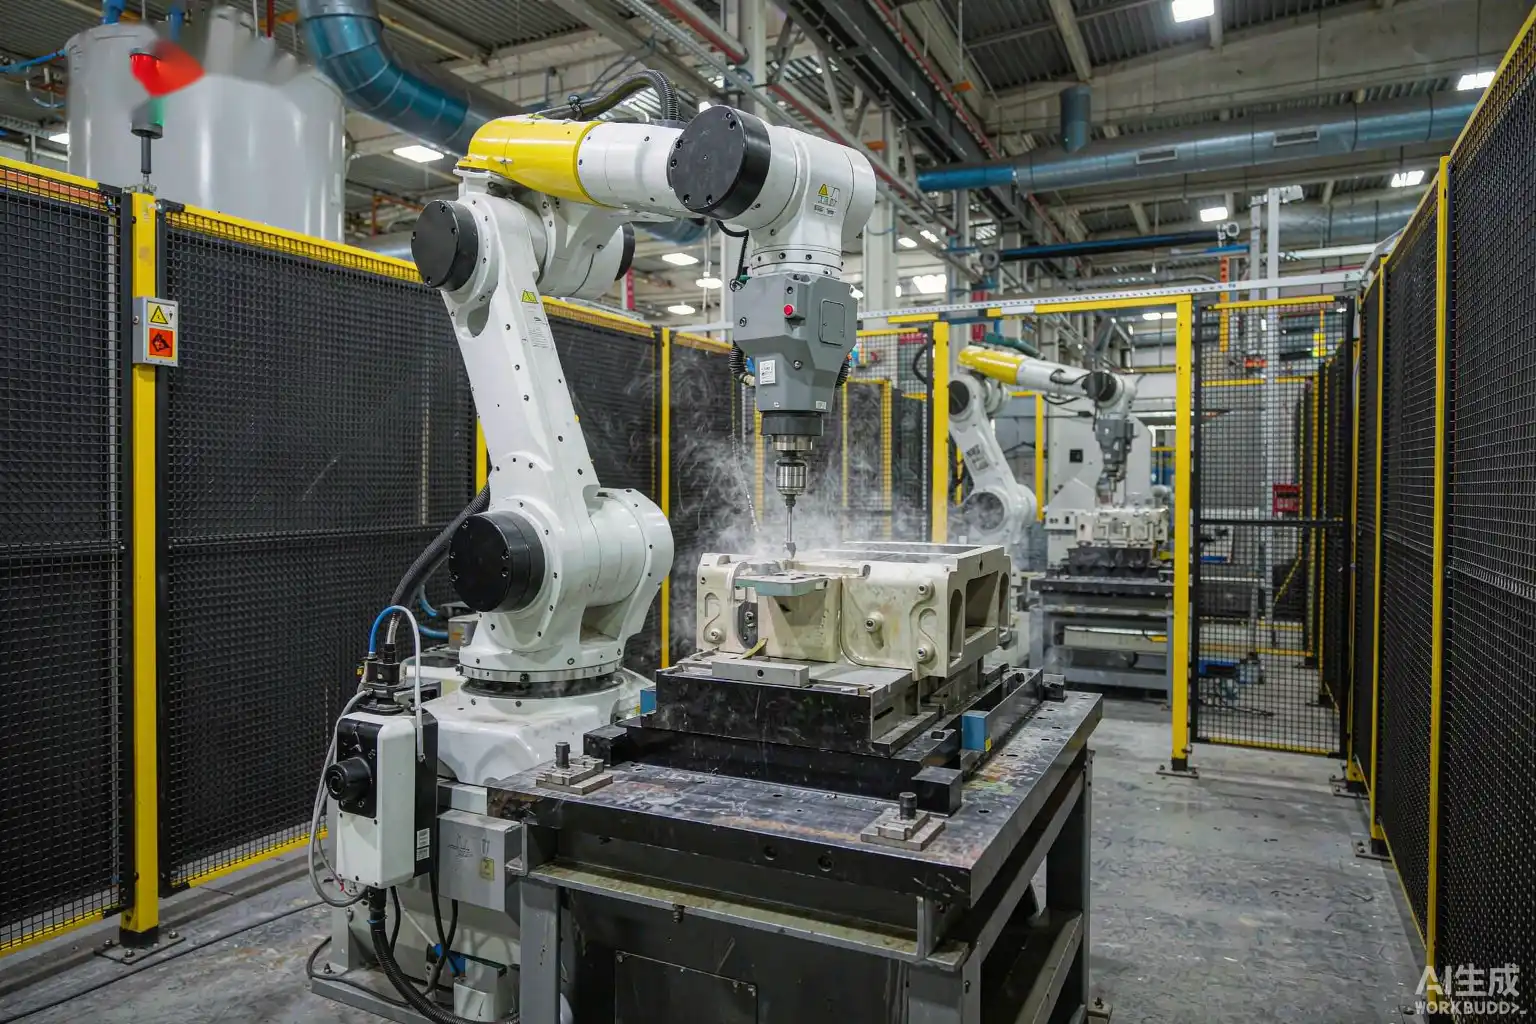
Automatización del molido con robots
No todas las tareas de molido necesitan una herramienta de precisión. La limpieza de fundiciones, el acabado de soldaduras y la preparación de bordes se realizan mejor con un robot que sostiene un molinillo y sigue una trayectoria enseñada. Una http/1.1 503 error combina flexibilidad de trayectoria con control de fuerza, lo que mantiene la presión de contacto constante a medida que varían las superficies de la fundición. La comparación de desbarbado y molido aclara dónde pertenece cada uno.
Aplicaciones en diferentes industrias
- Automoción. Árboles de levas, árboles de cigüeñal y árboles de transmisión molidos con tolerancia en volumen.
- Fabricación de rodamientos. Carriles y elementos rodantes terminados con rugosidad por debajo de un micrón.
- Herramientas y matrices. Troqueles planos e insertos molidos para planitud e integridad de bordes.
- Aeroespacial. Superficies críticas donde se especifican tolerancia e integridad superficial.
- Hidráulica. Espolones de válvula y cilindros molidos para un sellado sin fugas.
Beneficios del molido CNC
- Tolerancia repetible — alimentación programada y compensación para mantener el tamaño a lo largo de toda la producción.
- Menor desperdicio — en proceso de medición detecta la deriva antes de que las piezas salgan de las especificaciones.
- Mayor duración de las ruedas — el afilado automático y los parámetros correctos previenen el recubrimiento.
- Capacidad sin supervisión — ciclos sin personal con alimentadores de barras o pallets aumentan la producción.
- Proceso auditable — programas almacenados y registros apoyan la certificación de calidad.
Cómo seleccionar una máquina de rectificado CNC para metal
- Define la característica. Cara plana, diámetro exterior, agujero o perfil — cada una apunta a un tipo de máquina diferente.
- Indica tolerancia y acabado. Ambos, numéricamente, antes de hablar con los proveedores.
- Ajusta tamaño y peso de la pieza. Confirma el recorrido, la distancia entre centros y la capacidad de la mesa.
- Planifica la rueda y el refrigerante. Confirma que la máquina soporta tu elección de abrasivo y refrigerante.
- Considera la automatización. La medición en proceso y el afilado automático se recuperan rápidamente en volumen.
- Insiste en una prueba. Rectifique sus piezas a su tolerancia antes de comprometerse con la compra.
Integración y diseño de líneas
El rectificado rara vez se realiza de forma aislada. Sigue al tratamiento térmico o al mecanizado y precede a la inspección, el pulido o el montaje. La capacidad de acumulación intermedia entre el rectificado y la siguiente operación evita que una parada se propague en cadena por la línea, y un sistema de refrigeración compartido simplifica el mantenimiento. Cuando el rectificado produce una superficie estética, un paso posterior de acabado superficial automatizado puede difuminar el patrón de rayas. Para los talleres con una gran carga de fundición, nuestra guía de máquinas de desbarbado de fundición cubre el caso de limpieza de mayor volumen.
Seguridad y gestión de refrigerante
El rectificado produce viruta fina y neblina que deben controlarse en origen. Cierre la zona de contacto, extraiga la neblina en el protector de la muela y mantenga las protecciones enclavadas para que el husillo no pueda funcionar con la puerta abierta. La protección contra explosiones en la carcasa de la muela es un requisito estándar, no una opción.
La gestión del refrigerante merece la misma atención que la muela. Compruebe la concentración semanalmente, elimine el aceite flotante y cambie el depósito en un intervalo planificado en lugar de cuando aparezca olor o corrosión. Un refrigerante limpio mantiene la muela cortando a baja temperatura, protege la pieza contra la corrosión entre operaciones y prolonga la vida útil tanto de la muela como de la bomba.
Consejos de mantenimiento
Realice el reavivado de la muela según lo programado en lugar de cuando aparezcan problemas, mantenga el refrigerante limpio y en su concentración, compruebe la excentricidad del husillo y la holgura del carro mensualmente, y verifique la repetibilidad del utillaje con una pieza patrón. El refrigerante que se ha vuelto rancio o ha perdido concentración es una de las principales causas de quemado y mal acabado.
Errores comunes a evitar
- Omitir la pasada de chispas (spark-out). Acelerar el acabado deja dimensiones y acabados inconsistentes.
- Grado de muela incorrecto. Una muela demasiado dura quema y acristala; una demasiado blanda pierde forma y tamaño.
- Refrigerante descuidado. Un refrigerante sucio o débil provoca quemaduras, embotamiento y oxidación.
- Ignorar la deriva térmica. El trabajo en micras exige un entorno con temperatura estable.
- No hay revisión de la pieza maestra. El desgaste del fijador desplaza silenciosamente el tamaño hasta que las piezas fallan en la inspección.
Preguntas frecuentes
¿Qué tolerancia puede soportar una máquina de rectificado CNC para metal?
La mayoría de las máquinas de producción mantienen ±2–5 µm en tamaño, con rectificadoras cilíndricas de precisión alcanzando ±1–3 µm cuando el entorno y el fijado están controlados.
¿Cuál es la diferencia entre rectificado CNC y rectificado robótico?
Las máquinas de rectificado CNC controlan el tamaño y el acabado mediante alimentación programada en una herramienta de máquina rígida. El rectificado robótico sigue una trayectoria para la limpieza de fundiciones y la integración de soldaduras, donde la flexibilidad importa más que la tolerancia en micrones.
¿Qué rueda debo usar para acero inoxidable?
Una rueda de carburo de silicio o CBN con una dureza más suave y estructura abierta, funcionando con abundante refrigerante, proporciona un corte en frío y evita el ennegrecimiento y la quema.
¿Necesito medición en proceso?
Para tolerancias ajustadas en volumen, sí. Compensa automáticamente el desgaste de la rueda y evita que una desviación se convierta en un lote de chatarra.
¿Puede el rectificado CNC funcionar sin supervisión?
Sí. Con alimentadores de barras, palets y medición en proceso, muchas células de rectificado funcionan sin personal durante largos períodos, con los operadores que revisan en lugar de atender continuamente.
Conclusión
A máquina de rectificado CNC para metal convierte el rectificado de una habilidad en un proceso controlado. Define la característica, indica la tolerancia y el acabado numéricamente, y prueba el ciclo en tus propias piezas antes de comprar. Si estás rectificando ejes, orificios o caras planas en volumen, envíanos un dibujo y piezas de muestra y nuestro equipo te proporcionará una recomendación de máquina, una especificación de rueda y un ciclo de tiempo verificado.