Desgasificación y filtración del fundido de aluminio: objetivos, opciones de filtro y por qué la pitting aparece solo después del pulido
La calidad del fundido es la variable en la fundición a presión que nadie puede ver y por la que todos pagan. No se manifiesta en la máquina de fundición, no se nota en el recorte y generalmente no se detecta en la inspección de recepción. Se manifiesta en la rueda de pulido, en la prueba de fugas tras el mecanizado y en el tanque de anodizado.
Construimos células robotizadas de rectificado y pulido, por lo que vemos el extremo de fallo de esto. Una pieza cosmética que llega a la célula luciendo perfecta puede salir cubierta de poros, porque el pulido elimina la capa que ocultaba los poros. Cuando eso sucede, la discusión siempre se centra en la célula de acabado, y casi siempre la causa raíz está en tres operaciones aguas arriba en el departamento de fundición.
A continuación se detalla: dónde entra realmente el hidrógeno en el fundido, objetivos de medición realistas y límites de cada prueba, ventanas de parámetros de desgasificación rotatoria, el papel y costo real del fundente, opciones de filtros con tamaños de poro y capacidades, tipos de inclusiones y cómo se convierten en caminos de fuga, prácticas en hornos de retención, un plan de muestreo que detecta problemas temprano y, finalmente, criterios de aceptación escritos en términos que la célula de acabado pueda realmente cumplir.
De dónde proviene el hidrógeno
El hidrógeno entra en el fundido de aluminio desde cualquier fuente de agua o hidrocarburo que contacte con el metal por encima de aproximadamente 660 °C. La reacción es simple e implacable: aluminio más vapor de agua produce alúmina y hidrógeno atómico, y el hidrógeno se disuelve en la solución.
- Carga húmeda o húmeda. Retornos apilados al aire libre durante una temporada húmeda, lingotes almacenados sin cubierta y cualquier chatarra que haya sido llovida. Esta es la mayor fuente en la mayoría de las plantas que no la controlan. Los retornos de la célula de fundición suelen estar aún calientes y contienen residuos de lubricante de fundición a base de agua, lo que supone una doble contribución: el agua en sí, más residuos orgánicos que se fracturan en hidrógeno.
- Atmósfera de combustión. En un horno alimentado con gas, la combustión de metano produce aproximadamente dos moléculas de agua por cada molécula de combustible. Las atmósferas de los hornos contienen rutinariamente entre un 10 y un 20 por ciento de vapor de agua. Cualquier fundido mantenido bajo esa atmósfera con un sello de tapa deficiente absorberá hidrógeno continuamente.
- Herramientas sin precalentamiento. Espumaderas, cucharas, fundas de termopar, conductos y revestimientos de cucharas que hayan absorbido condensado o humedad. Una espumadera de acero fría sumergida en aluminio a 720 °C inyecta hidrógeno en el lugar exactamente equivocado.
- Chatarra corroída y altamente oxidada. El producto de corrosión del aluminio es óxido hidratado, y se descompone en el fundido liberando agua directamente.
- Fundente húmedo o mal almacenado. Los fundentes clorurados higroscópicos extraen humedad del aire en días si el tambor se deja abierto.
- Temperatura de retención excesivamente alta y tiempo de retención prolongado. La solubilidad del hidrógeno aumenta bruscamente con la temperatura, y un sobrecalentamiento innecesario de 50 °C puede revertir un buen tratamiento de desgasificación en un par de horas.
La razón física por la que todo esto importa es la proporción de solubilidad. El aluminio líquido cerca de 700 °C puede retener en torno a 0,9 a 1,3 mL de hidrógeno por cada 100 g dependiendo de la aleación y la temperatura; el aluminio sólido a temperatura ambiente retiene alrededor de 0,04 mL por cada 100 g. Esa proporción es aproximadamente 15 a 1 o más. Todo lo que esté por encima de la solubilidad sólida debe ir a algún lugar cuando el metal se congela, y donde va es en los poros.
Tenga en cuenta la consecuencia práctica específicamente para la fundición a presión en alta presión: la solidificación muy rápida de HPDC significa que los poros de gas permanecen pequeños, a menudo de decenas de micrómetros, y el proceso tolera mejor el hidrógeno que la fundición por gravedad o de baja presión. Esa tolerancia desaparece en el momento en que mecaniza en la pieza, la trata térmicamente o la pule para obtener un acabado espejo, porque cualquier poro que intersecte la superficie acabada se vuelve visible.
Objetivos de medición y cuánto confiar en cada método
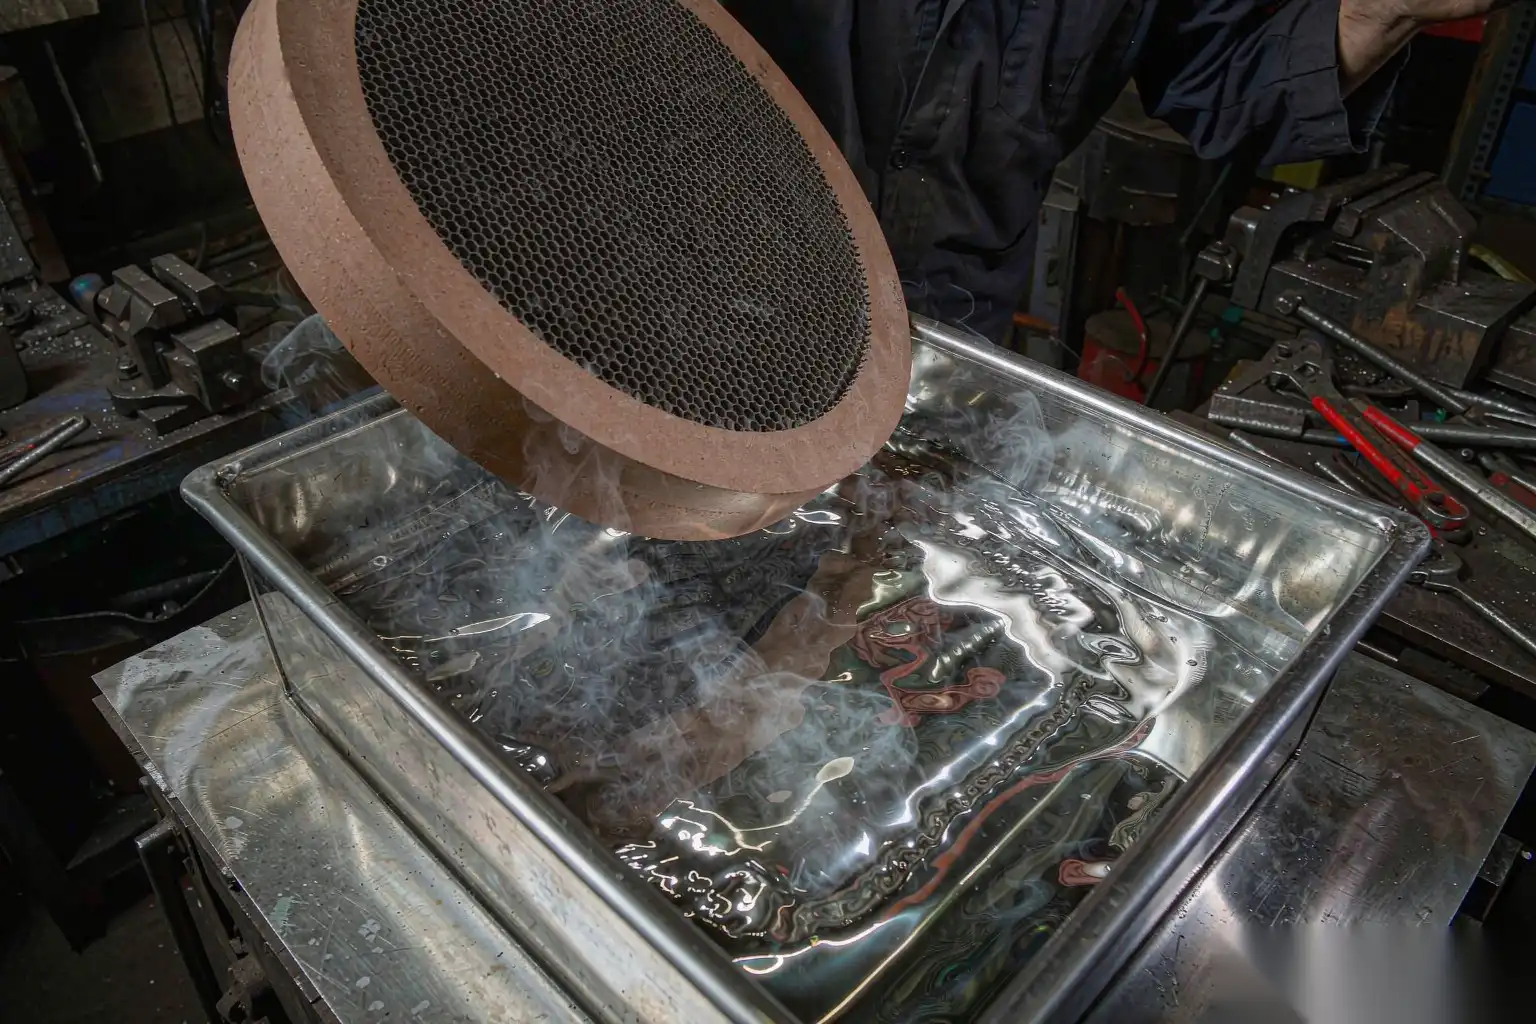
No existe una prueba perfecta de hidrógeno en la planta de producción. Elija una, estandarice el procedimiento y haga un seguimiento de la tendencia.
| Método | Lo que proporciona | Objetivos realistas | Resolución y advertencias |
|---|---|---|---|
| Índice de densidad (Straube-Pfeiffer), solidificado en aire versus bajo vacío | Nivel relativo de gas, expresado en porcentaje | ≤1 por ciento para piezas cosméticas o herméticas; 1 a 2 por ciento aceptable para piezas generales; por encima del 3 por ciento, se esperan problemas | Excelente como medida comparativa; procedimiento dependiente. Estandarice la masa de la muestra, el tipo de molde, el tiempo de enfriamiento y el nivel de vacío. Requiere una pesada cuidadosa |
| Prueba visual de presión reducida (RPT) | Cualitativa — conteo y distribución de poros en la muestra cortada | No se observa porosidad conectada a 10×; poros finos dispersos son aceptables | Rápido y barato; útil para controles en la planta de producción; subjetivo a menos que fotografíe contra una tabla de referencia |
| Sonda de gases telegas / gas portador recirculante | Hidrógeno disuelto absoluto en mL por 100 g | Por debajo de 0,12 mL/100 g para piezas críticas; 0,12 a 0,18 aceptable; por encima de 0,25, se espera porosidad | Instrumento robusto pero lento (típicamente 5 a 15 min por lectura), sonda frágil, necesita una técnica disciplinada |
| Sensores electroquímicos continuos más recientes | Datos de tendencia en el horno | Mismos objetivos numéricos | Mantenimiento reducido, verificar el intervalo de calibración y la deriva respecto a un método estándar mensualmente |
Para referencia, convertir entre ellos no es confiable, así que no intentes. Elige el índice de densidad como la medida de producción diaria y una medición absoluta tipo Telegas como auditoría mensual. Lo que importa es que el número diario se tome de la misma manera, a la misma hora, desde el mismo lugar, y se grafique.
Espera volver a cargar gas después del tratamiento. Una vez que dejas de tratar, un horno sin perturbaciones con una buena tapa generalmente recoge algo en el orden de 0,01 a 0,05 mL por 100 g por hora, dependiendo de las prácticas de cobertura, humedad y superficie expuesta. Por eso, la desgasificación vale la pena hacerla cerca del punto de uso, y por qué una retención durante la noche borra el tratamiento de la noche anterior.
Desgasificación rotativa: Ventanas de parámetros que funcionan
La desgasificación rotativa sigue siendo el control estándar porque funciona, es económica y no introduce sal. Elimina el hidrógeno haciendo pasar gas inerte a través de la fundición como una fina dispersión de burbujas; el hidrógeno se difunde en las burbujas y estas flotan hacia arriba.
Equipo: un eje de grafito y un impulsor accionado por un motor de velocidad variable, alimentado con argón o nitrógeno, montado ya sea en el horno o en una unidad móvil que atiende las cucharas de transferencia. Las unidades de tamaño de crisol y cuchara típicamente usan impulsores de 100 a 200 mm de diámetro.
| Parámetro | Ventana de trabajo típica | Lo que sucede fuera de la ventana |
|---|---|---|
| Velocidad del rotor | 250 a 500 rpm (la mayoría de las producciones entre 300 y 450) | Demasiado baja produce burbujas gruesas y mala dispersión; demasiado alta crea un vórtice profundo que introduce óxido superficial en la fundición y acelera la absorción de hidrógeno |
| Inmersión del rotor | Al menos 100 a 150 mm por debajo de la superficie, y no más cerca de 150 mm del suelo | Muy superficial, succiona aire a través del vórtice; demasiado cerca del suelo erosiona el refractario y remueve el lodo asentado |
| Posición del rotor | Descentrado y inclinado aproximadamente entre 5 y 15 grados | Los rotores centrados crean un vórtice único y estable y un pobre tiempo de residencia de las burbujas |
| Flujo de gas | 15 a 40 NL/min para un baño de 500 a 1000 kg; comúnmente 0.3 a 0.8 Nm³ de gas por tonelada tratada | Muy bajo extiende el tiempo de tratamiento más allá de lo útil; muy alto desperdicia gas y puede causar turbulencia excesiva en la superficie |
| Temperatura del baño | 700 a 740 °C para aleaciones tipo ADC12 | Por encima de aproximadamente 750 °C, la absorción de hidrógeno se acelera y aumenta la formación de óxido; por debajo de unos 690 °C, la viscosidad y la separación de escoria empeoran |
| Tiempo de tratamiento | 8 a 20 min; rendimientos decrecientes más allá de unos 15 min | El tratamiento insuficiente deja hidrógeno; el sobretratamiento pierde de 3 a 10 °C y aumenta la generación de óxido sin beneficios adicionales |
| Reducción alcanzable | Normalmente del 60 al 80 por ciento del hidrógeno disuelto, por ejemplo, de 0.32 a 0.10 mL/100 g | Depende mucho más del estado del rotor y la dispersión de burbujas que de la duración |
Puntos operativos que se pasan por alto y cuestan dinero:
- Precalentar el rotor. Un eje de grafito frío introducido en aluminio puede agrietarse o desprenderse. Caliéntelo por encima del baño durante 10 a 15 minutos antes de cada tratamiento, y manténgalo por encima del baño entre tratamientos para que la escoria no se congele en él.
- Eliminar la escoria antes de desgasificar, no solo después. Comenzar con una capa pesada de escoria desperdicia la mayor parte de la superficie de burbujas.
- Revisar la hélice semanalmente. Una hélice desgastada o astillada pierde eficiencia de dispersión mucho antes de que alguien lo note visualmente. Registrar horas o tonelaje y reemplazar según un calendario; los rotores de grafito suelen durar entre 500 y 1500 horas de operación dependiendo del uso.
- Nitrógeno versus argón. El nitrógeno es más barato y funciona aceptablemente para aluminio por debajo de aproximadamente 760 °C; el argón evita cualquier riesgo de formación de nitruros y es más seguro a temperaturas más altas. Elija deliberadamente en lugar de solo por precio; la diferencia en costo total por tonelada suele ser menor que el valor de la consistencia.
Fundente: cuándo ayuda y cuál es su costo real
El fundente de refinado cumple dos propósitos: elimina el hidrógeno mediante una reacción química y ayuda a separar el óxido del metal para que las inclusiones puedan ser eliminadas. Las adiciones típicas son del 0,1 al 0,3 por ciento del peso de la mezcla, inyectadas a través de la lanza o el rotor, o distribuidas con agitación.
Razones para usarlo:
- Donde el gas rotatorio por sí solo no alcanza el objetivo en un tiempo de tratamiento razonable.
- Donde la carga de inclusiones por retornos sucios es alta y necesitas que el flujo aglomere óxidos para la escoria.
- En operaciones con cuchara pequeña que no disponen de equipo rotatorio.
Razones para evitarlo o minimizarlo:
- Volumen de escoria y su eliminación. El tratamiento basado en fundente genera sustancialmente más escoria que el tratamiento solo con gas inerte, y gran parte de ella contiene sal, lo que afecta la clasificación y el coste en vertederos.
- Corrosión y mantenimiento de la limpieza. El vapor de cloruro ataca los elementos del horno, conductos de escape y equipos eléctricos cercanos.
- Riesgo de inclusiones. El fundente transportado al vertido es su propio mecanismo de defecto, y frecuentemente aparece como depósitos blancos o grises que luego se ven en el pulido.
- Exposición del operador. Se requiere extracción de humos y disciplina en los procedimientos.
El almacenamiento importa más que la selección. Un tambor de fundente dejado abierto en humedad de monzón es peor que no tener fundente. Mantén los envases sellados, almacena en interiores, úsalo dentro de la vida útil del proveedor y desecha cualquier cosa que muestre aglomeración.
Filtración: tamaño de poro, capacidad y la compensación entre filtración y cegamiento
La filtración elimina inclusiones sólidas que la desgasificación no toca. Es el control que afecta más directamente las vías de fuga y la apariencia pulida, y también es el control que más frecuentemente se instala sin saber exactamente qué hace.
| Tipo de filtro | Especificación típica | Capacidad de eliminación | Vida o capacidad típica | Mejor aplicación |
|---|---|---|---|---|
| Filtro de espuma cerámica (CFF), 20 ppi | Tamaño de celda aproximadamente 2.5 mm equivalente, pero la filtración se basa en la profundidad | Inclusiones gruesas y películas de óxido mayores de aproximadamente 100 µm en la práctica | Varias toneladas a través de un elemento de 178 mm de cuadrado × 50 mm dependiendo de la carga | Transferencia de fundición por molde de uso general |
| Filtro de espuma cerámica, 30 ppi | Estructura de celda más fina | Hasta aproximadamente 50 a 80 µm efectivo | Capacidad menor, aproximadamente dos tercios de 20 ppi | Piezas cosméticas, piezas a prueba de presión, paredes delgadas |
| Filtro de espuma cerámica, 50 a 80 ppi | Fino | Hasta 20 a 40 µm efectivo | Riesgo de bloqueo alto a menos que la masa ya esté muy limpia | Casos especiales; necesita una área de filtro generosa |
| Tela de vidrio / malla de fibra de vidrio tejida | Apertura de 0.4 a 1.5 mm | Escoria gruesa y fragmentos refractarios únicamente | Un turno o hasta que se bloquee | Pre-filtro barato en la lavadora o cucharón; aguas arriba de CFF |
| Filtro de cama profunda (cama de alúmina tabular) | Cama de alúmina graduada | Hasta 10 a 20 µm | Operación continua, semanas entre cambios | Fundición continua de alto volumen; rara vez justificada en trabajos de HPDC |
| Filtro de tubo de partículas unidas | Varios | De 30 a 60 µm | Varias toneladas | Instalaciones de baja presión y gravedad |
Reglas prácticas:
- Tamaño para la velocidad, no solo para el agujero. Diseñar para una velocidad de filtración superficial en el rango de 0,5 a 1,5 cm por segundo a través de un CFF. La velocidad excesiva produce una mala captura y una vida útil corta; un área insuficiente significa un blanqueo prematuro.
- Vigilar el blanqueo. Un filtro parcialmente bloqueado eleva el nivel de metal aguas arriba. Si tu lavadero o caja de filtro se desbordan, has dimensionado mal o tu escamado aguas arriba ha fallado. Monitorea y cambia proactivamente, no cuando el metal deja de fluir.
- Primar correctamente. Los filtros necesitan una cabeza de metal o precalentamiento para comenzar el flujo. Un buen primado evita dejar parte del área del filtro sin usar y reduce tanto la capacidad como la captura.
- No confíe solo en el filtro. Es una red de seguridad. El control de inclusión más económico es la transferencia de metal en frío: bombear desde debajo de la superficie, mantener los labios de vertido cortos, cubrir las canaletas, usar diques de escoria y nunca dejar que el metal caiga libremente más de 100 a 150 mm.
Inclusiones y por qué se convierten en caminos de fuga y defectos de pulido
No todas las inclusiones son iguales, y sus consecuencias posteriores difieren.
- Películas de óxido y bifilms. El óxido superficial se forma en el aluminio al instante, y cualquier turbulencia lo pliega en la masa fundida como una película doblada. Estas son las más dañinas porque son planas: una película que atraviesa una pared crea una discontinuidad similar a una grieta que una prueba de presión detecta y la metallografía rara vez, ya que se oculta entre los límites de grano. Este es el mecanismo detrás de la mayoría de las fugas inexplicadas en fundiciones que de otro modo parecen sólidas.
- Partículas de lodo. Intermetálicos ricos en hierro, manganeso y cromo que precipitan cuando la temperatura de la masa fundida es demasiado baja. El factor de lodo se calcula como 1 × peso de Fe en la masa fundida + 2 × peso de Mn en la masa fundida + 3 × peso de Cr en la masa fundida. Por debajo de aproximadamente 1.2, el riesgo es bajo; en el rango de 1.2 a 1.5, se necesita disciplina en temperatura y sedimentación; por encima de 1.5, se esperan puntos duros que dañan las herramientas de corte y pulido a un ritmo diferente de la matriz. Ver guía de propiedades de la aleación de aluminio A380 para niveles típicos de hierro y por qué deben ser especificados deliberadamente en lugar de solo por nombre de aleación.
- Desprendimiento refractario. Fragmentos de las paredes del crisol y de los revestimientos de las canaletas, generalmente provocados por ciclos térmicos o daños mecánicos por escurrido.
- Inclusiones de sal. Flux transportado. Muy dañino para la estética porque son higroscópicas y dejan un hoyo o mancha visible en la superficie pulida.
- Escoria y suciedad. Por prácticas deficientes de transferencia y retornos sucios.
En la downstream, estos aparecen de cuatro maneras que podemos cuantificar en la celda de acabado: partículas duras que se desprenden de la superficie y dejan una cola de cometa durante el pulido; películas que se abren como líneas de cabello cuando el metal se nivela; agrupaciones que se vuelven visibles como hoyos en la zona estética; y cualquier orificio de aguja que estaba oculto bajo la piel de fundición. Ver las soluciones de porosidad en fundición de aluminio y defectos y soluciones en fundición de aluminio a presión catálogo de defectos aguas arriba correspondientes.
Prácticas en horno de mantenimiento
La mayoría de los problemas de calidad de fusión están relacionados con problemas en el horno de retención, no en la fusión.
- Disciplina en la carga. Dedique una zona de almacenamiento de carga seca y cubierta. Si debe usar material que ha estado afuera, colóquelo por encima de la línea de metal o précalentelo. Nunca cargue retornos directamente desde un trampa de agua o un tanque de enfriamiento sin secar.
- Índice de retornos. Mantener la proporción de retornos internos controlada y conocida. Cambiarla silenciosamente altera la carga de inclusión y, por lo tanto, la vida del filtro, y a menudo es la variable oculta detrás de un cambio repentino en la calidad que nadie puede explicar.
- Rango de temperatura. Mantener dentro de ±10 °C del punto de ajuste. Las divisiones más altas son la fuente más económica tanto para la captación de hidrógeno como para la redisolución de lodos que luego precipitan más tarde.
- Disciplina en la tapa. Cerrar las tapas después de cada carga y nunca dejar las puertas de acceso abiertas más tiempo del necesario. La diferencia en la captación de hidrógeno entre un horno bien cubierto y uno mal cubierto se puede medir fácilmente en un turno.
- Desgrasado. Desgrasar después de cada adición de carga y antes de cada ciclo de tratamiento. Desgrasar suavemente; el desgrasado vigoroso pliega el óxido hacia adentro.
- Programa de limpieza. Eliminar lodos y limpiar las paredes con una frecuencia definida basada en la acumulación de lodos medida, no en la conveniencia del calendario. La acumulación en las líneas metálicas es una fuente de inclusiones duras y contaminación refractaria.
Cuándo probar: un plan de muestreo que detecta problemas
Probar una vez a la semana es peor que no probar, porque te da un número sin correlación con las piezas que descartaste.
Tomar mediciones:
- Al inicio de cada turno antes de que se fundan las primeras piezas.
- Después de cualquier adición significativa de carga, una vez que esté completamente fundido y mezclado, típicamente 30 a 60 minutos después.
- Después de cualquier intervención con la tapa del horno, transferencia o reparación de revestimiento.
- Dos veces por turno una vez que el proceso está probado como estable.
- Siempre que las tasas de rechazo cosmético se muevan más de un punto porcentual.
Estandarizar la muestra: misma ubicación en el horno, misma cuchara o cucharón precalentado, mismo molde de muestra, misma masa, misma temperatura del metal, mismo operador cuando sea posible. Los resultados del índice de densidad son extremadamente sensibles a la velocidad de enfriamiento, por lo que un molde diferente o tamaño de muestra cambia el número incluso si la fundición es idéntica. Registrar cada resultado con límites de acción, no solo requisitos de registro, y exigir que el líder de turno initialice cada evento fuera de límite con la acción correctiva tomada.
Criterios de aceptación escritos para la célula de acabado
Los debates sobre la calidad de la fundición terminan rápidamente cuando la especificación está escrita en términos observables. En lugar de especificar solo un número de hidrógeno, especificar lo que debe ser verdadero en la superficie funcional. Cláusulas típicas en las que trabajamos para piezas cosméticas:
- No poros de más de 0,3 mm de diámetro en ninguna cara pulida después del acabado.
- No más de dos poros en el rango de 0,1 a 0,3 mm por cada 100 cm² de área cosmética.
- No se observa elongación visible, cola de cometa o inclusión oscura bajo una iluminación de 400 lux vista desde 500 mm.
- Fugas cero en la presión de prueba especificada y duración después del mecanizado, en un plan de muestreo definido.
- Comportamiento consistente durante una producción de al menos una hora, no en una muestra seleccionada a mano.
Luego, mapee esos datos a los objetivos de fundición: índice de densidad por debajo del 1 por ciento en el horno, filtración de 30 ppi en la cuchara de fundición, desgasificación completada en una hora desde el vertido, y sin material cargado desde almacenamiento no verificado. La relación no es perfectamente lineal, pero una vez que la haya establecido empíricamente para sus propias piezas, podrá defender la especificación y dejar de discutir si un poro en particular provino de la fundición o del pulido.
La economía suele ser sencilla. Para una pieza cosmética de tamaño medio, pasar del 3 por ciento al 1 por ciento en rechazo por pulido suele valer varias veces el costo de un sistema de desgasificación y filtración correctamente especificado, antes de contar los daños en la herramienta y las visitas del cliente.
DZ Machinery construye células robotizadas de desbarbado, rectificado y pulido con husillos flotantes controlados por fuerza y con estaciones de indexado múltiple, y trabajamos con fundiciones para definir la aceptación de piezas entrantes antes de especificar el equipo. Si sus piezas pulidas muestran orificios de alfiler o desgarros en inclusiones, envíenos muestras con el registro de fundición de la misma jornada y le ayudaremos a rastrearlo aguas arriba.