Fundición de Aluminio para Piezas de Iluminación: Disipadores de Calor, Carcasas y Gestión Térmica
Por qué la fundición a presión de aluminio domina el hardware de iluminación
La iluminación moderna — en particular la basada en LED — tiene tres requisitos estructurales que se alinean casi perfectamente con el aluminio fundido a presión:
- Disipación de calor. Los LED convierten del 30 al 40% de la energía de entrada en luz y el resto en calor. La temperatura de la unión es el factor limitante para la vida útil del LED: un aumento de 10°C en la temperatura de la unión reduce aproximadamente a la mitad la vida útil del LED. Las fundiciones de aluminio proporcionan la masa térmica y la superficie para mantener las temperaturas de la unión dentro de las especificaciones.
- Soporte estructural ligero. El aluminio fundido a presión ofrece la rigidez del acero con un tercio del peso, importante para downlights, luces de carril y luminarias arquitectónicas donde la estructura del techo no puede soportar cargas pesadas.
- Acabado estético. El aluminio fundido a presión acepta una amplia gama de acabados — anodizado, recubrimiento en polvo, pulido, cepillado — y es percibido como un material de alta calidad por los especificadores de iluminación y los usuarios finales.
El mercado global de componentes de iluminación de aluminio fundido a presión es de aproximadamente 1.4 a 5 mil millones y crece a una tasa del 5 al 7% anual, impulsado por la transición a LED en iluminación comercial, industrial y arquitectónica.
Partes comunes de iluminación fabricadas por fundición a presión

Las partes de iluminación de aluminio fundido a presión más comunes:
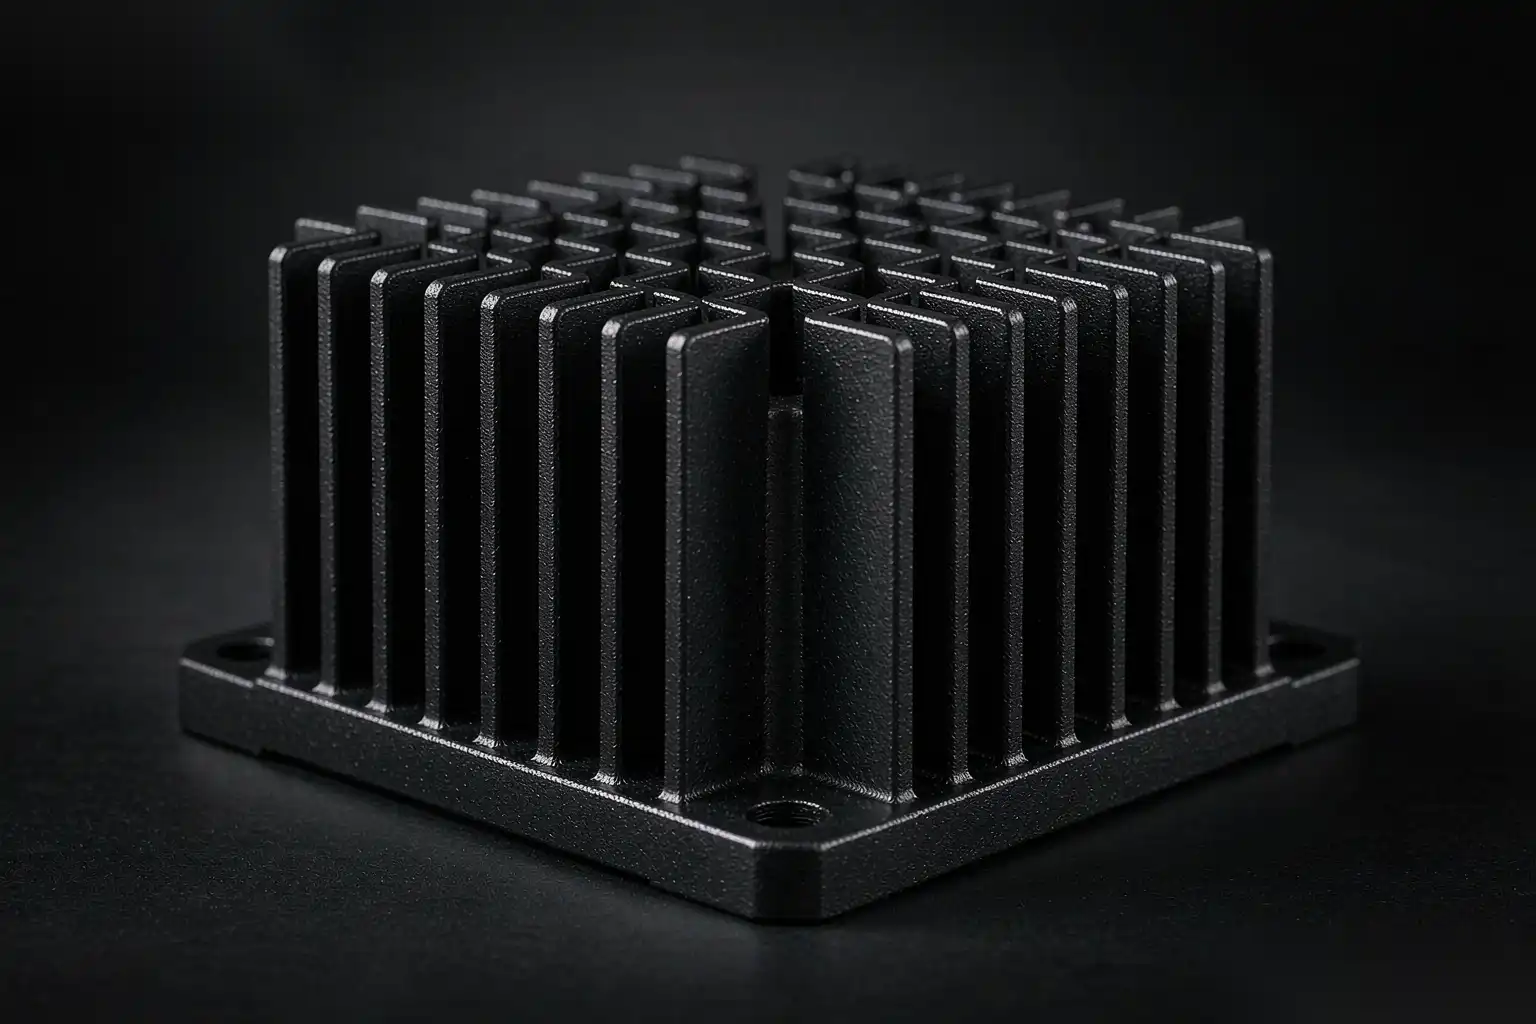
- Disipadores de calor para LED para downlights, luces de carril, farolas, luminarias de alta bahía
- Carcasas de luminarias para focos exteriores, luminarias de pared, luces de toldo
- Carcasas de drivers para luminarias interiores y exteriores
- Cuerpos reflectores para focos y iluminación de acento (a menudo pulidos internamente)
- Yokes y trunnions de montaje para accesorios ajustables
- Partes integradas de disipador de calor + carcasa (el diseño moderno más común)
- Placas de montaje de tubos de calor para luminarias LED industriales de alta potencia
- Bisel y aros de recorte para luminarias empotradas arquitectónicas
El diseño integrado de disipador de calor + carcasa es cada vez más dominante porque elimina el material de interfaz térmica (TIM) entre el LED y el disipador, mejorando el rendimiento térmico en un 15-30%.
Normas de diseño de disipadores de calor para aluminio fundido a presión
El rendimiento del disipador de calor está gobernado por la resistencia térmica: cuanto menor, mejor. Para un disipador de calor de fundición a presión, la resistencia térmica depende de:
- Superficie total (aletas, base, superficies de montaje)
- Densidad y geometría de las aletas (altura, grosor, separación)
- Conductividad térmica del material
- Entorno convectivo (aire forzado vs convección natural)
- Interfaz con el LED (montaje directo, almohadilla térmica, pasta térmica)
Para disipadores de aluminio fundido a presión, las reglas de diseño son:
- Optimizar la altura de las aletas sobre la densidad de aletas. En convección natural, las aletas más altas superan a las más numerosas y cortas. Una regla típica: 1.5-2.0 veces la altura de la aleta respecto al grosor. Por lo tanto, aletas de 25 mm de altura deberían tener un grosor de 1.5-2.0 mm.
- Utilice la separación máxima entre aletas que mantenga la integridad estructural. Una separación de 8-12 mm es típica para convección natural. El aire forzado puede usar una separación de 5-7 mm.
- Evite bases sólidas con un grosor superior a 5-6 mm. La base solo necesita ser lo suficientemente gruesa para distribuir el calor desde la montura del LED hasta las aletas. Una base más gruesa aumenta el costo y el peso sin beneficio térmico.
- Especifique aleación A380 o A384. Ambas tienen una conductividad térmica de 96-110 W/m·K en condición de fundición a presión. Las aleaciones con mayor contenido de cobre (A390) no se usan para disipadores de calor — el cobre reduce la conductividad térmica.
- El tratamiento superficial afecta el rendimiento térmico. El anodizado añade una capa cerámica delgada con menor conductividad térmica que el aluminio. El anodizado negro es el estándar para disipadores de calor porque la alta emisividad (0.85-0.95) ayuda a la transferencia de calor por radiación, compensando parcialmente la pérdida por conducción a través de la capa anodizada.
- Los ángulos de inclinación en las puntas de las aletas son innegociables. Sin un ángulo de inclinación de 1-3°, las aletas rozan en el molde y se rompen o salen deformadas. Una aleta deformada es peor que una aleta ausente para el rendimiento térmico.
Modelado térmico — Predicción del rendimiento antes de la fabricación
Antes de cortar el acero para el molde, construya un modelo térmico del diseño propuesto del disipador de calor. El enfoque estándar:
- Modelo CFD en estado estacionario o modelo analítico del disipador en la condición de funcionamiento más adversa (temperatura ambiente más alta, corriente máxima del LED, voltaje directo del LED al final de su vida útil).
- Calcule la temperatura de unión usando la resistencia térmica del fabricante del LED desde la unión hasta el encapsulado (Rj-c), resistencia del material de interfaz térmica (R-tim), resistencia del disipador de calor al ambiente (Rsa).
- Comparar con la temperatura máxima de unión del LED (típicamente 120-150°C dependiendo del encapsulado del LED). Diseñar con un margen de 20°C.
Una regla general para disipadores de aluminio fundido a presión: para una luminaria LED de 50W en convección natural, se necesita entre 600 y 1,000 cm² de superficie de aletas para mantener la temperatura de unión por debajo de 100°C a 35°C de ambiente. Para enfriamiento forzado por aire o líquido, la necesidad de superficie disminuye drásticamente.
Clasificaciones IP y cajas de iluminación de fundición a presión
La iluminación exterior requiere clasificaciones de protección contra ingreso (IP). Las más comunes:
- IP54: protección contra polvo, resistente a salpicaduras. Logrado con una carcasa de fundición a presión y junta de silicona en la costura de la tapa.
- IP65: a prueba de polvo, resistente a chorros de agua. Requiere un diseño cuidadoso de la junta, sellado de la rosca del cable y un camino de drenaje para cualquier condensación.
- IP66: a prueba de polvo, resistente a chorros de agua potentes. Requiere una junta más robusta y un drenaje probado.
- IP67: inmersión hasta 1 metro durante 30 minutos. Requiere entradas de cable selladas y una ventilación (típicamente membrana de ePTFE) para gestionar los ciclos de presión interna.
El aluminio fundido a presión es adecuado para las clasificaciones IP65 e IP66 porque la superficie fundida es dimensionalmente estable y proporciona una buena superficie de sellado. Para IP67, se requieren pruebas adicionales y posiblemente una ventilación.
Acabado de superficies para piezas de iluminación de fundición a presión
La elección del acabado afecta tanto la estética como el rendimiento térmico:
- En estado bruto, recién fundido (limado con chorro de arena): bajo costo, adecuado para luminarias industriales donde el encapsulado no es visible. El rendimiento térmico es mejor porque no hay capa superficial.
- Anodizado negro (Tipo II): el estándar para disipadores de calor. Añade de 5 a 15 µm de óxido de aluminio con alta emisividad. La resistencia térmica aumenta en 5-10%, pero la refrigeración radiativa ayuda a compensarlo.
- Recubrimiento en polvo: el estándar para accesorios arquitectónicos exteriores. Ofrece opción de color, resistencia a los UV y protección contra la corrosión. La resistencia térmica aumenta en 10-20% en comparación con el estado sin tratar, por lo que rara vez se usa en superficies de disipadores de calor.
- Pulido + capa transparente: fijaciones de interior premium, reflectores. El pulido es laborioso y aumenta el costo. Mejor se realiza en una parte separada del reflector que se monta en el disipador de calor.
- Apariencia de níquel cepillado o cromo: lograda mediante recubrimiento en polvo con pigmentos metálicos, no por plating real. Utilizado para fijaciones de interior premium.
Para un diseño integrado de disipador de calor + carcasa, un patrón común es dejar las aletas del disipador externo sin tratar (arenado) y recubrir en polvo solo la carcasa y el acabado.
Modos de fallo comunes en piezas de iluminación fundidas a presión
En nuestra experiencia, las razones más comunes por las que fallan las piezas de aluminio fundido a presión para iluminación:
- Falta de inclinación en las aletas. Inclinación de 0.5° en lugar de 1.5°+. Las aletas salen deformadas, reduciendo la superficie y creando puntos calientes.
- Aleación incorrecta para rendimiento térmico. A390 u otras aleaciones con alto contenido de cobre usadas para disipadores de calor por la percepción de “resistencia” — en realidad reduce la conductividad térmica.
- Recubrimiento en polvo sobre superficies del disipador de calor. Agrega resistencia térmica y reduce la disipación efectiva de calor. Especifique superficies del disipador sin tratar.
- Diseño inadecuado de la junta de estanqueidad. Faltan topes de compresión, no se considera el desplazamiento de la junta, no hay camino de drenaje. La entrada de agua destruye LEDs y drivers.
- Material de interfaz térmica no especificado. Un TIM deficiente o ausente puede añadir de 0.5 a 1.0°C/W a la ruta térmica, elevando la temperatura de unión en 10-20°C.
- Desprendimiento del tratamiento superficial. Causado por un pretratamiento inadecuado, contaminación o un espesor excesivo de recubrimiento. Compromete tanto la apariencia como la protección contra la corrosión.
Todos estos problemas son evitables con una revisión de diseño adecuada antes de la fabricación.
Factores de coste para piezas de iluminación de fundición a presión
Para un disipador de calor o carcasa de aluminio fundido a presión típico, la estructura de costes es:
- Material (aleación): 25-35% del coste.
- Fundición (máquina + mano de obra + gastos generales): 30-40%.
- Acabado (anodizado, recubrimiento en polvo, pulido): 20-35% — una proporción mayor que para la mayoría de las fundiciones industriales porque la iluminación está impulsada por el acabado.
- Calidad + inspección: 5-10%.
- Embalaje + logística: 3-5%.
Las herramientas son un coste inicial separado, amortizado en función del volumen de producción. Una matriz típica de 4 cavidades para un disipador de calor cuesta entre 25,000 y 60,000 euros de un proveedor chino, entre 60,000 y 150,000 euros de un proveedor occidental.
Validación del diseño — Qué probar antes de la producción en masa
Antes de aprobar una pieza de iluminación de fundición a presión para producción en masa, realiza estas pruebas de validación:
- Informe dimensional CMM en muestras T1, incluyendo superficies críticas de montaje de LED y ranuras de juntas.
- Prueba de rendimiento térmico en condiciones de funcionamiento extremas, midiendo la temperatura de unión con termopares calibrados.
- Prueba de clasificación IP según IEC 60529, realizada por un laboratorio acreditado para luminarias exteriores.
- Prueba de niebla salina según ASTM B117 para luminarias exteriores, exposición típica de 500-1000 horas.
- Vibración y choque mecánico según normas aplicables (UL, CE, específicas del cliente).
- Exposición a UV para accesorios exteriores con recubrimiento en polvo o acabado anodizado, según ASTM G154 o equivalente.
- Ciclado térmico (-40°C a +85°C, más de 100 ciclos) para validar la fiabilidad de las conexiones de soldadura en la PCB del LED.
Un proveedor capaz realiza todos estos pasos. Un proveedor débil omite los que podrían fallar.
Lista de verificación práctica de validación antes del lanzamiento de la herramienta
Antes de liberar una pieza de iluminación de fundición a presión para la fabricación, ejecute esta breve lista de validación. Toma una reunión y previene las cuatro fallas más comunes en programas de iluminación. Uno: modelo térmico en condiciones extremas, con un margen de 20°C en la unión, no en condiciones típicas. Dos: geometría de aletas revisada para la fundibilidad — grosor de aleta de 1.5 a 3.0 mm, inclinación de 1 a 3° en cada superficie de la aleta, sin separación entre aletas por debajo de 5 mm sin aire forzado. Tres: camino de sellado IP confirmado, incluyendo drenaje y ventilación de igualación de presión, con la ranura para la junta mecanizable en la superficie de fundición. Cuatro: plan de acabado nombrado — anodizado, recubrimiento en polvo o pintura — con la aleación verificada respecto al comportamiento del color de ese acabado.
La maquinaria DZ apoya a los OEM de iluminación en exactamente esta etapa. Nuestras células robóticas de desbarbado y pulido terminan miles de disipadores de calor y carcasas de fundición a presión diariamente, y las piezas que mejor fluyen a través de nuestras células son aquellas cuyas diseñadores preguntaron estas cuatro cuestiones primero. Si estás a semanas de liberar la herramienta, envíanos el dibujo; te devolveremos un informe de viabilidad de acabado con tiempos de ciclo realistas y expectativas de acabado superficial.
Preguntas frecuentes sobre fundición a presión de aluminio para piezas de iluminación
¿Qué aleación es la mejor para disipadores de calor de LED de fundición a presión?
A380 o A384 son la opción estándar para disipadores de calor rentables. Para aplicaciones premium donde importa la conductividad térmica máxima, especifica A384 con bajo contenido de hierro. Evita A390 (alto contenido de cobre) y A413 (menor resistencia) para disipadores de calor.
¿Se pueden usar disipadores de calor de aluminio de fundición a presión con LEDs de alta potencia (más de 200W)?
Sí, pero el disipador debe ser sustancialmente más grande que para LEDs de baja potencia. Para luminarias de 200W o más, a menudo se necesita enfriamiento por aire forzado o enfriamiento líquido, y el disipador de fundición a presión se convierte más en una placa fría que en un disipador con aletas.
¿Qué acabado superficial ofrece el mejor rendimiento térmico para un disipador de fundición a presión?
El estado de fundición en crudo (limpio con chorro de perlas para un acabado mate uniforme) tiene el mejor rendimiento térmico. El anodizado negro es casi igual y es el estándar práctico porque también proporciona protección contra la corrosión y una apariencia uniforme. Evita el recubrimiento en polvo en las superficies del disipador.
¿Cuánto tiempo lleva fabricar una herramienta para una pieza de iluminación de aluminio de fundición a presión?
Para un disipador de calor o carcasa típico, planifica de 6 a 10 semanas: 1-2 semanas para DFM y diseño de la herramienta, 4-6 semanas para la fabricación del molde, 1-2 semanas para muestras y aprobación T1. Añade 2-3 semanas si el acabado (anodizado, recubrimiento en polvo) se realiza en una instalación diferente.
Resumiendo
El aluminio de fundición a presión es la opción adecuada para la mayoría de los componentes de iluminación debido a su rendimiento térmico, peso, facilidad de acabado y costo. Pero las reglas de diseño son específicas: inclinación de las aletas, elección de aleación, tratamiento superficial y diseño de juntas deben ser correctos.
En DZ Smart Manufacturing, nuestras células robóticas de pulido y acabado manejan piezas de iluminación de aluminio de fundición a presión a gran escala — chorreado, pulido y preparación de superficies para anodizado o recubrimiento en polvo posteriores. Si estás evaluando una nueva pieza de iluminación de fundición a presión y deseas retroalimentación sobre el alcance del acabado, o si tienes dificultades con la inconsistencia en tu línea de acabado actual, nuestro equipo de ingeniería puede revisar tus dibujos y sugerir mejoras en el proceso.
Vea nuestro acabado superficial automatizado para componentes de iluminación