Defectos en Fundición a Presión de Aluminio: Identificación, Causas Raíz y Soluciones
Por qué los defectos en la fundición a presión cuestan tanto
Los defectos en la fundición a presión de aluminio se dividen en dos categorías de coste:
- Defectos visibles (soldaduras frías, líneas de flujo, imperfecciones superficiales) que no pasan la inspección cosmética. Estos suelen ser detectados en el proveedor y resultan en chatarra o retrabajo.
- Defectos ocultos (porosidad interna, microgrietas) que pasan la inspección visual pero causan fallos en el campo. Son mucho más costosos — reclamaciones de garantía, cierres de líneas de clientes, costes de retirada.
Un proceso de fundición a presión con un rendimiento en la primera pasada del 95,1% suena bien, pero el 4,9% que escapa a menudo contiene los peores fallos en el campo. El objetivo no es solo reducir la chatarra, sino reducir la variabilidad que permite pasar piezas defectuosas.
Los 12 defectos más comunes en la fundición a presión de aluminio

1. Soldaduras frías y solapes fríos
Apariencia: Discontinuidades superficiales irregulares, a menudo lineales, donde dos corrientes de metal se encontraron pero no fusionaron correctamente. Parecen grietas, pero son superficiales y llenas de óxido.
Causas raíz:
- Temperatura de fusión demasiado baja (por debajo de 660°C en el punto de entrada de la matriz)
- Temperatura de la matriz demasiado baja (por debajo de 180°C al inicio, por debajo de 150°C en producción)
- Velocidad de inyección demasiado lenta — el metal se congela antes de llenar
- Grosor de pared demasiado delgado (por debajo de 1.0 mm para A380)
- Diseño de canal de entrada o de moldes deficiente o con excesivo tiro
Soluciones:
- Aumentar la temperatura de fusión a 680-700°C
- Incrementar la temperatura de la matriz con un mejor diseño de canales de enfriamiento y precalentamiento
- Aumentar la velocidad de inyección en la transición de llenado lento a rápido
- Rediseñar la ubicación de la compuerta para un mejor patrón de llenado
- Agregar pozos de desbordamiento al final del camino de llenado
2. Líneas de flujo
Apariencia: bandas visibles o vetas en la superficie de la pieza, paralelas a la dirección del flujo del metal. Textura o color diferente del área circundante.
Causas raíz:
- Variación de la temperatura de fusión (mezcla de metal frío con metal más caliente)
- Velocidad de inyección lenta
- Secciones delgadas que causan congelación prematura
- Películas de óxido en la superficie del metal
Soluciones:
- Aumentar la temperatura de fusión y del molde
- Aumentar la velocidad de inyección
- Optimizar el diseño de la compuerta para llenar con una sola frente
- Usar fundición a presión con vacío para eliminar óxidos
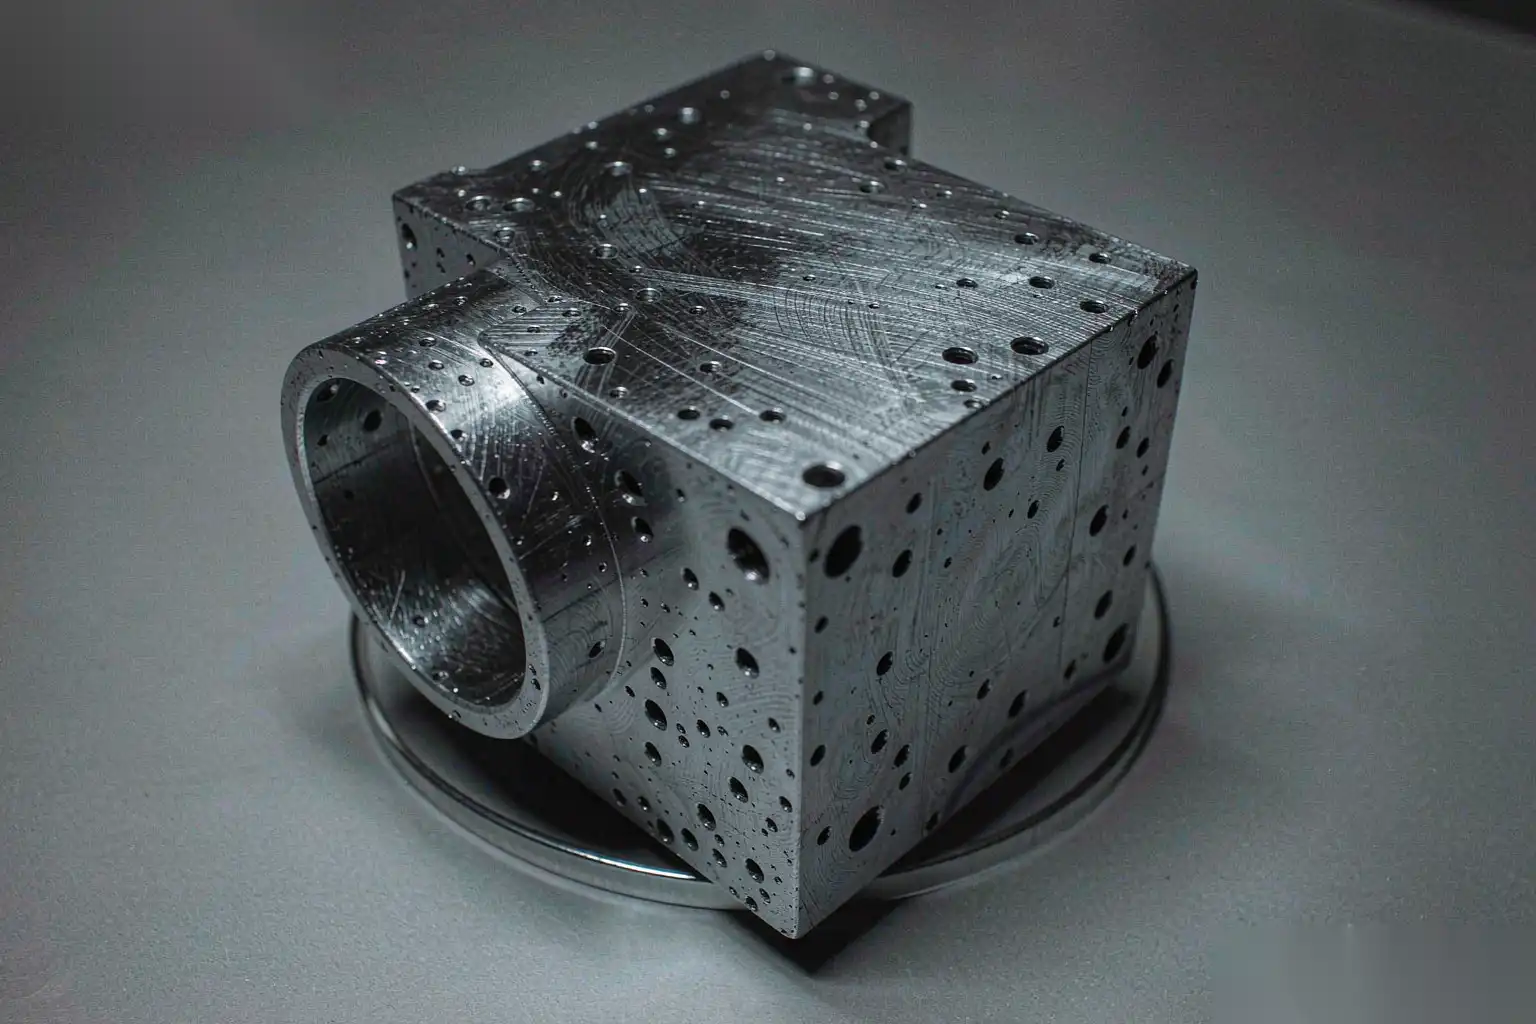
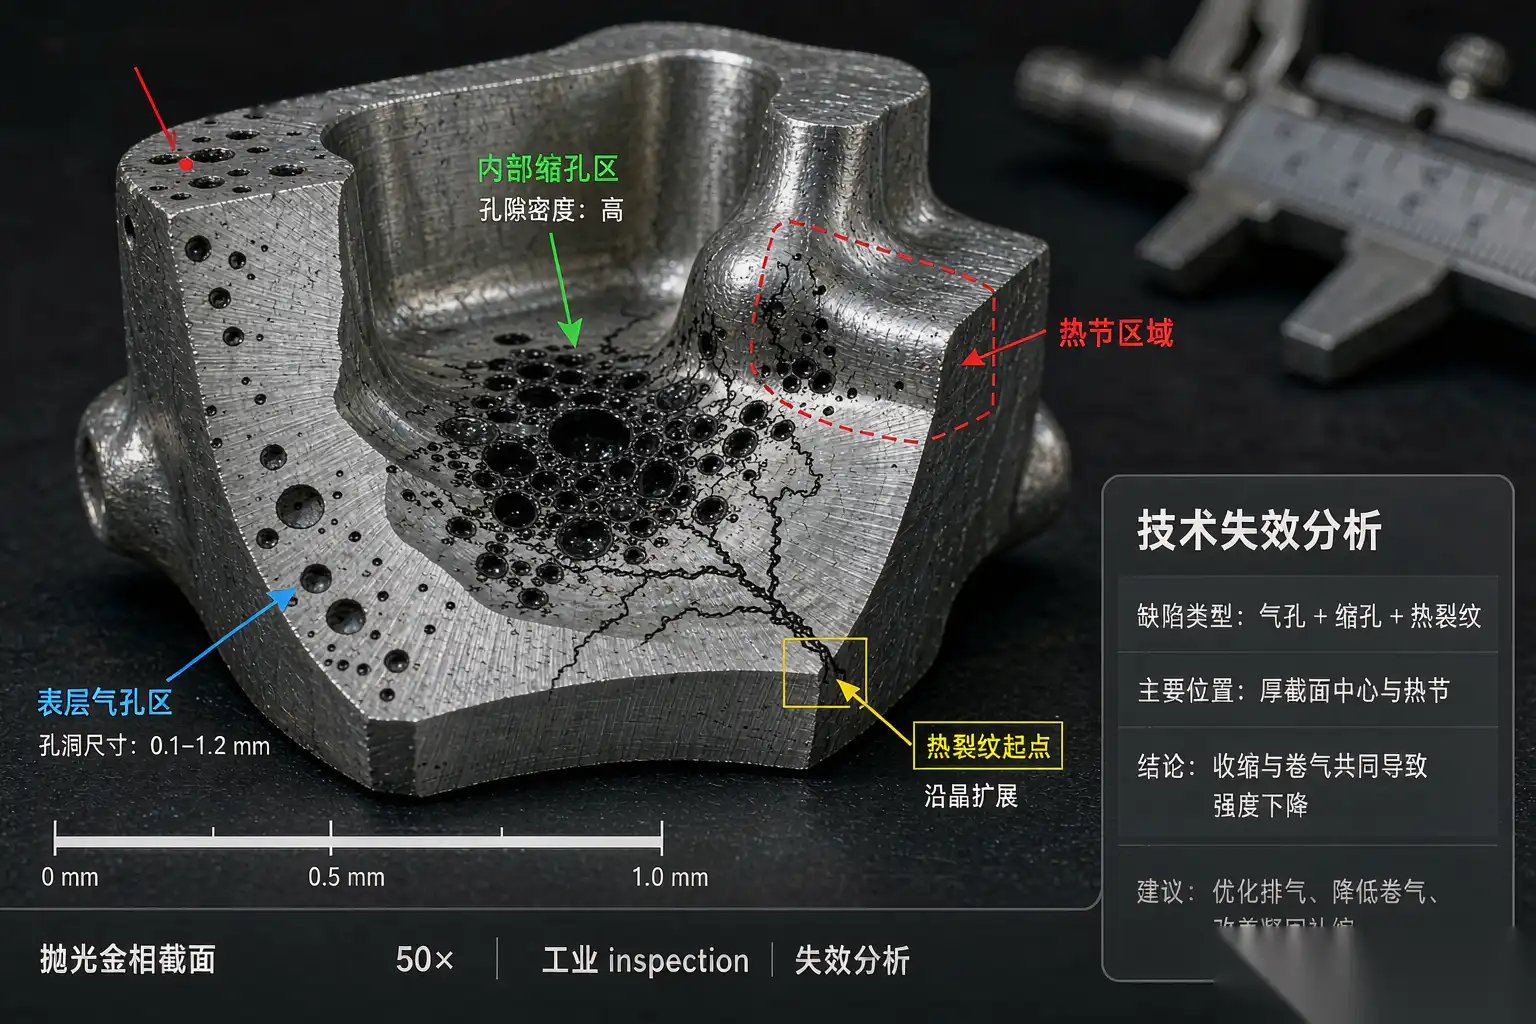
3. Porosidad (Gas y Contracción)
Apariencia: Vacíos dentro de la pieza, a veces visibles en la superficie como pequeños bultos o revelados por mecanizado o rayos X.
Causas principales (porosidad por gas):
- Encapsulamiento de aire en la cavidad del molde durante la inyección
- Absorción de hidrógeno por humedad en la aleación
- Aplicación excesiva de lubricante
- Spray excesivo en el molde
- Velocidad de vertido lenta durante la primera fase (antes de la alta presión)
Causas raíz (porosidad por contracción):
- Grosor de pared no uniforme — las secciones gruesas se contraen al final y generan vacíos en el material circundante
- Puntos calientes en el molde por enfriamiento inadecuado
- Presión de intensificación insuficiente
- Alta temperatura de vertido
Soluciones:
- Utilice fundición a presión con vacío para la porosidad por gases
- Mejore el desgasificado del fundido (desgasificador rotatorio con argón o nitrógeno)
- Reduzca el volumen de spray en el molde y mejore la aplicación
- Rediseñe la pieza para un grosor de pared uniforme
- Agregue canales de enfriamiento en los puntos calientes
- Aumente la presión de intensificación a 80-120 MPa
4. Borde ( rebabas )
Apariencia: Aleta metálica delgada a lo largo de la línea de separación, alrededor de los deslizadores o a través de los orificios de los pasadores de expulsión.
Causas raíz:
- Fuerza de sujeción insuficiente
- Superficies del molde desgastadas o dañadas
- Presión de inyección excesiva
- Alta temperatura del fundido que causa mayor expansión térmica
- Cierre o alineación inadecuados del molde
Soluciones:
- Aumentar la tonelada de sujeción (regla general: 1 tonelada por cm² de área proyectada a 30 MPa de presión de inyección)
- Reacabar o reemplazar el molde en las zonas de rebaba
- Reducir la presión de inyección si es posible
- Mejorar la alineación del molde
- Mantener la calidad de la superficie del molde
5. Soldadura del molde
Apariencia: Pegado localizado de aluminio en la superficie del molde, causando picaduras o áreas ásperas en la pieza. A menudo se repite en la misma ubicación.
Causas raíz:
- El contenido de hierro en la aleación es demasiado bajo (por debajo de 0.7% en A380)
- Puntos calientes localizados en el molde
- Spray excesivo en una zona del molde
- Contacto prolongado a alta temperatura
Soluciones:
- Usar A380 o aleaciones con contenido de hierro entre 0.7 y 1.1%
- Agregar o mejorar la refrigeración en el punto caliente
- Aplicar el agente desmoldeador de manera más uniforme
- Refinar la superficie del acero del molde (reducir la aspereza)
- Aplicar recubrimiento PVD en el molde en casos severos
6. Grietas (Tearing en caliente)
Apariencia: fracturas reales, a menudo en puntos calientes, transiciones de grueso a delgado, o cerca de la entrada. Generalmente visibles inmediatamente después de la eyección.
Causas raíz:
- Tensión residual elevada por enfriamiento no uniforme
- Pasadores de expulsión demasiado pequeños o mal ubicados
- Contenido excesivo de aleación de elementos de bajo punto de fusión
- Diseño de la pieza con transiciones agudas
Soluciones:
- Agregar enfriamiento en puntos calientes
- Aumentar el área y el número de pasadores del émbolo
- Reducir el contenido de silicio y cobre si es posible
- Rediseñar la pieza con paredes y filetes más uniformes
- Ajustar la temperatura del molde para una refrigeración más uniforme
7. Ampollas
Apariencia: Protuberancias elevadas en la superficie de la pieza, a menudo visibles después del mecanizado o tratamiento térmico.
Causas raíz:
- Porosidad de gas en subsuperficie que se expande durante el calentamiento
- El tratamiento térmico de A380 (T6) causa ampollas — la aleación no es tratable térmicamente
Soluciones:
- Reducir la porosidad de gas en la fuente
- No especificar tratamiento T6 para A380
- Usar fundición a presión en vacío para piezas que requieran tratamiento térmico
8. Manchas y decoloraciones en la superficie
Apariencia: Manchas marrones, grises o amarillas en la superficie de la pieza, a menudo cerca de las compuertas o pasadores de expulsión.
Causas raíz:
- Aplicación excesiva de spray en el molde o dilución incorrecta del spray
- Aleación contaminada
- Manipulación inadecuada (manos desnudas dejan aceites)
- Formación de óxido por disparo lento
Soluciones:
- Usar la dilución y aplicación adecuada del spray en el molde
- Verificar la limpieza de la aleación
- Usar guantes para manipular
- Mejorar el perfil de disparo para reducir la formación de óxido
9. Dimensiones fuera de especificación
Apariencia: dimensiones críticas fuera de la tolerancia del dibujo.
Causas raíz:
- Troquel desgastado o dañado
- Temperatura del troquel inconsistente
- Permiso de contracción incorrecto en el diseño del troquel
- Diseño de pieza con tolerancias poco realistas
- Variación en los parámetros del proceso (velocidad de disparo, presión, tiempo)
Soluciones:
- Mantener y reacondicionar el troquel
- Mejorar el control del proceso (monitoreo cerrado del disparo)
- Revisar las tolerancias dimensionales durante el DFM
- Implementar control estadístico del proceso (CEP) en dimensiones críticas
10. Atascamiento en el troquel
Apariencia: piezas que no se expulsan limpiamente, pueden rasgarse o tener daños superficiales por expulsión forzada.
Causas raíz:
- Ángulo de caje insuficiente
- Rugosidad superficial en el troquel
- Fuerza o ubicación inadecuada del pasador expulsor
- Pasadores de expulsión demasiado pequeños
Soluciones:
- Agregar borrador a todas las superficies de dibujo
- Pulir las superficies de los moldes
- Aumentar el área y el número de pasadores del émbolo
- Agregar pasadores despojadores para piezas con gran superficie
11. Defectos de soldadura/adhesión (en ensamblajes)
Apariencia: soldadura incompleta o porosidad en ensamblajes de fundición a presión soldada.
Causas raíz:
- Aleación de relleno incorrecta
- Área de soldadura contaminada
- Porosidad de gas en la ubicación de la soldadura
- Parámetros de soldadura inadecuados
Soluciones:
- Usar relleno 4043 o 5356 para A380
- Limpiar a fondo el área de soldadura
- Evitar soldar en zonas de alta porosidad
- Optimizar los parámetros de soldadura para el diseño de la unión
12. Rugosidad superficial/escama de naranja
Apariencia: textura superficial áspera y con hoyuelos como una piel de naranja.
Causas raíz:
- Velocidad de disparo excesiva
- Contaminación de la aleación
- Alto contenido de hierro que causa tendencia a la soldadura del molde
- Desgaste de la superficie del molde
Soluciones:
- Reducir la velocidad del disparo
- Usar aleación más limpia
- Verificar el contenido de hierro dentro de las especificaciones
- Pulir o recubrir la superficie del molde
Diagnóstico sistemático de defectos
Cuando encuentres un nuevo defecto, sigue este árbol de decisiones:
- ¿El defecto es visible en la superficie o está oculto?
– Defectos superficiales: generalmente cosméticos, relacionados con el molde o el proceso
– Defectos ocultos: generalmente porosidad, requiere radiografía o escaneo CT para confirmar
- ¿El defecto está en una ubicación constante o es aleatorio?
– Ubicación constante: relacionada con el molde (desgaste, daño, enfriamiento)
– Aleatorio: relacionado con el proceso (temperatura, velocidad, presión)
- ¿La frecuencia del defecto está cambiando con el tiempo?
– En aumento: desgaste del molde, deriva del proceso
– Estable: diseño de la pieza o problema sistemático del proceso
– En disminución: autocorregido (raro)
- ¿Cuál es el registro del aleación y los parámetros del proceso?
– Verificar la certificación de la aleación
– Verificar los datos de monitoreo del disparo
– Verificar los parámetros de la máquina (fuerza de sujeción, velocidad de disparo, presión de intensificación)
- ¿Cuál es el coste de equivocarse?
– Para piezas críticas, escalar inmediatamente
– Para piezas solo cosméticas, aceptar mayor desperdicio si la retrabajabilidad no es económica
Un enfoque estructurado previene el error más común: arreglar el síntoma en lugar de la causa raíz.
Prevención de defectos vs Detección
La economía de la gestión de defectos en fundición a presión:
- Prevención (DFM, diseño del molde, control del proceso): $1 invertido ahorra $10 en detección y retrabajo
- Detección (inspección, radiografía, CMM): $1 invertido ahorra $5 en chatarra y fallos en campo
- Fallo en campo (garantía, retirada): $1 de prevención habría ahorrado más de $50+
La mayoría de las operaciones de fundición a presión sobreinvierten en detección (equipamiento de inspección sofisticado) y subinvierten en prevención (DFM, control del proceso, capacitación de operadores). La opción contraria es más rentable.
Construir una cadencia de revisión de defectos que realmente funcione
La mayoría de las plantas de fundición a presión no carecen de conocimiento sobre defectos; carecen de disciplina en defectos. El patrón de fallo es familiar: los defectos se discuten cuando un cliente se queja, se asignan acciones, se apaga el incendio, y el mismo defecto vuelve dos trimestres después por otra puerta. Una cadencia efectiva soluciona esto sin aumentar el personal. Semanalmente, treinta minutos: revisar los tres principales defectos por coste, no por cantidad, confirmar que cada acción correctiva abierta aún tiene un responsable y una fecha, y cerrar todo lo que se verifique como arreglado con evidencia. Mensualmente, una hora: analizar la tendencia del gráfico de Pareto respecto al mes pasado y al mismo mes del año anterior, y hacer la pregunta incómoda — ¿qué defecto aceptamos este mes que no habríamos aceptado el año pasado?
La segunda disciplina es fotografiar cada nuevo modo de defecto en una biblioteca compartida con los parámetros de disparo adjuntos. A los seis meses, esa biblioteca se convierte en el activo de formación más valioso de la planta: un nuevo ingeniero de procesos puede hacer coincidir un defecto reciente con el historial documentado en minutos en lugar de días.
DZ Machinery ve el extremo downstream de esta disciplina en las piezas que llegan a nuestras células robotizadas. Las plantas con una cadencia real de defectos nos proporcionan fundiciones consistentes, y las fundiciones consistentes permiten que un programa de desbarbado mantenga su tiempo de ciclo y calidad durante meses sin reajustes. Las plantas sin ella nos envían sorpresas. Mismos robots, mismos programas — la diferencia está en la disciplina upstream, y es gratuita.
Preguntas frecuentes sobre defectos en fundición de aluminio
¿Cuál es el defecto más común en la fundición de aluminio?
La porosidad (gas y retracción combinados) representa entre el 40 y el 60% de toda la chatarra de fundición. Los rebases y las juntas frías juntas representan otro 20 y 30%. Todo lo demás es menos común, pero tiende a ser más visible y más costoso de arreglar.
¿Se puede eliminar completamente la porosidad?
No. La fundición a presión es fundamentalmente un proceso que atrapa algo de aire y crea cierta retracción. La fundición a presión con vacío reduce la porosidad por gas en un 80 y 90%, pero aumenta el coste. El objetivo práctico es gestionar la porosidad a niveles aceptables, no eliminarla por completo.
¿Cómo puedo distinguir la porosidad por gas de la porosidad por retracción?
Porosidad por gas: vacíos redondos, de paredes suaves, distribuidos por toda la pieza, a menudo cerca de la superficie. Causados por aire atrapado o gas disuelto.
Porosidad por encogimiento: vacíos irregulares y dendríticos, ubicados en puntos calientes o secciones gruesas. Causados por la contracción volumétrica durante la solidificación.
La sección transversal por rayos X o metallográfica es la prueba definitiva. La tomografía computarizada proporciona una visualización en 3D.
¿Debería aceptar una tasa de chatarra más alta o invertir en la mejora del proceso?
Casi siempre hay que invertir en la mejora del proceso. El costo de un buen ingeniero de procesos ($80,000-120,000€/año) se recupera reduciendo la chatarra en un 1-2% en una operación de fundición a presión anual de $1M€. Las matemáticas son sencillas.
Un enfoque sistemático da sus frutos
Una operación de fundición a presión que rastrea sistemáticamente defectos, causas raíz y acciones correctivas operará con un rendimiento en la primera pasada del 97-99%. Una operación que lucha contra los defectos uno a uno operará con un rendimiento en la primera pasada del 90-95% para siempre. La diferencia es la disciplina del proceso, no la tecnología.
En DZ Smart Manufacturing, nuestros sistemas robóticos de desbarbado e inspección detectan defectos superficiales (salpicaduras, soldaduras frías, líneas de flujo) en la siguiente estación, antes de que lleguen al cliente. Si tienes dificultades con altas tasas de defectos y quieres ver cómo la inspección automatizada post-fundición puede mejorar tu rendimiento en la primera pasada, nuestro equipo de ingeniería puede revisar tus datos de defectos y sugerir un plan de mejora del proceso.