Carcasas de fundición a presión de aluminio para 5G y telecomunicaciones: blindaje y planitud
Las unidades de radio 5G, los recintos de células pequeñas y los armarios de baseband han convertido la fundición a presión de aluminio en una opción predeterminada para el hardware de telecomunicaciones. La razón no es una propiedad, sino una coincidencia rara: la carcasa debe bloquear la fuga de radiofrecuencia, mantenerse lo suficientemente plana para sellar contra las condiciones climáticas, disipar el calor del equipo activo y sobrevivir una década en el exterior, a menudo en climas costeros o extremos. El chapa estampada y la extrusión pueden hacer parte de esto, pero la fundición a presión hace todo en una sola pieza casi en estado neto con bosses integrados, aletas de disipación y canales para juntas. El trabajo de ingeniería consiste en mantener la continuidad del blindaje, controlar la planitud que necesita una junta, gestionar el camino térmico y terminar la pieza para la vida exterior. Este artículo cubre esos puntos y cómo gestionamos una célula flexible que maneja la realidad de alto-mix, bajo-volumen de los programas de telecomunicaciones.
Por qué la fundición a presión de aluminio para blindaje EMI y RF
El blindaje contra interferencias electromagnéticas es la primera razón por la que los recintos de telecomunicaciones se funden en lugar de doblar. Una carcasa de radio blindada funciona formando una carcasa conductora continua para que las señales emitidas y recibidas no se filtren a través de las juntas.
- Una pared sólida de aluminio de 2 a 3 mm proporciona una efectividad de blindaje de 60 a 90 dB en un rango de 100 MHz a más de 6 GHz, muy por encima de los 30 a 40 dB que proporciona una junta con junta tórica típica.
- La fundición a presión nos permite fundir toda la carcasa, la tapa y a menudo el divisor interno como una sola familia conductora, evitando las muchas juntas de solape de una caja fabricada donde cada unión es una fuga.
- El blindaje es intrínseco al metal, por lo que no depende de un recubrimiento que pueda rayarse o de una junta que pueda envejecer. La junta solo tiene que cubrir la abertura intencionada en la tapa.
La junta es donde se pierde el blindaje. En la unión de la tapa, las dos caras fundidas deben encontrarse con un contacto continuo, conductor y de baja impedancia para que la junta o la interfaz metal-metal bridgen la brecha. Un escalón de 0,2 mm o una rebaba de 0,1 mm en la brida rompe ese contacto a lo largo de una línea, y a lo largo de esa línea la radio se filtra. Por eso, la planitud y el desbarbado de la brida son cuestiones de blindaje, no solo cosméticas.
Un segundo punto de blindaje son las muchas penetraciones: conectores, cables, ventilaciones. Cada una es una posible fuga. Diseñamos el recinto para que los soportes de los conectores sean bosses fundidos con asientos ajustados y mecanizados, y la junta se capture en la tapa, y mantenemos el número de escudos estampados internos bajos mediante paredes internas fundidas que dividen las zonas RF. Fundir esas paredes es más barato y más hermético que atornillar divisores de chapa después.
Planitud y sellado para recintos con juntas
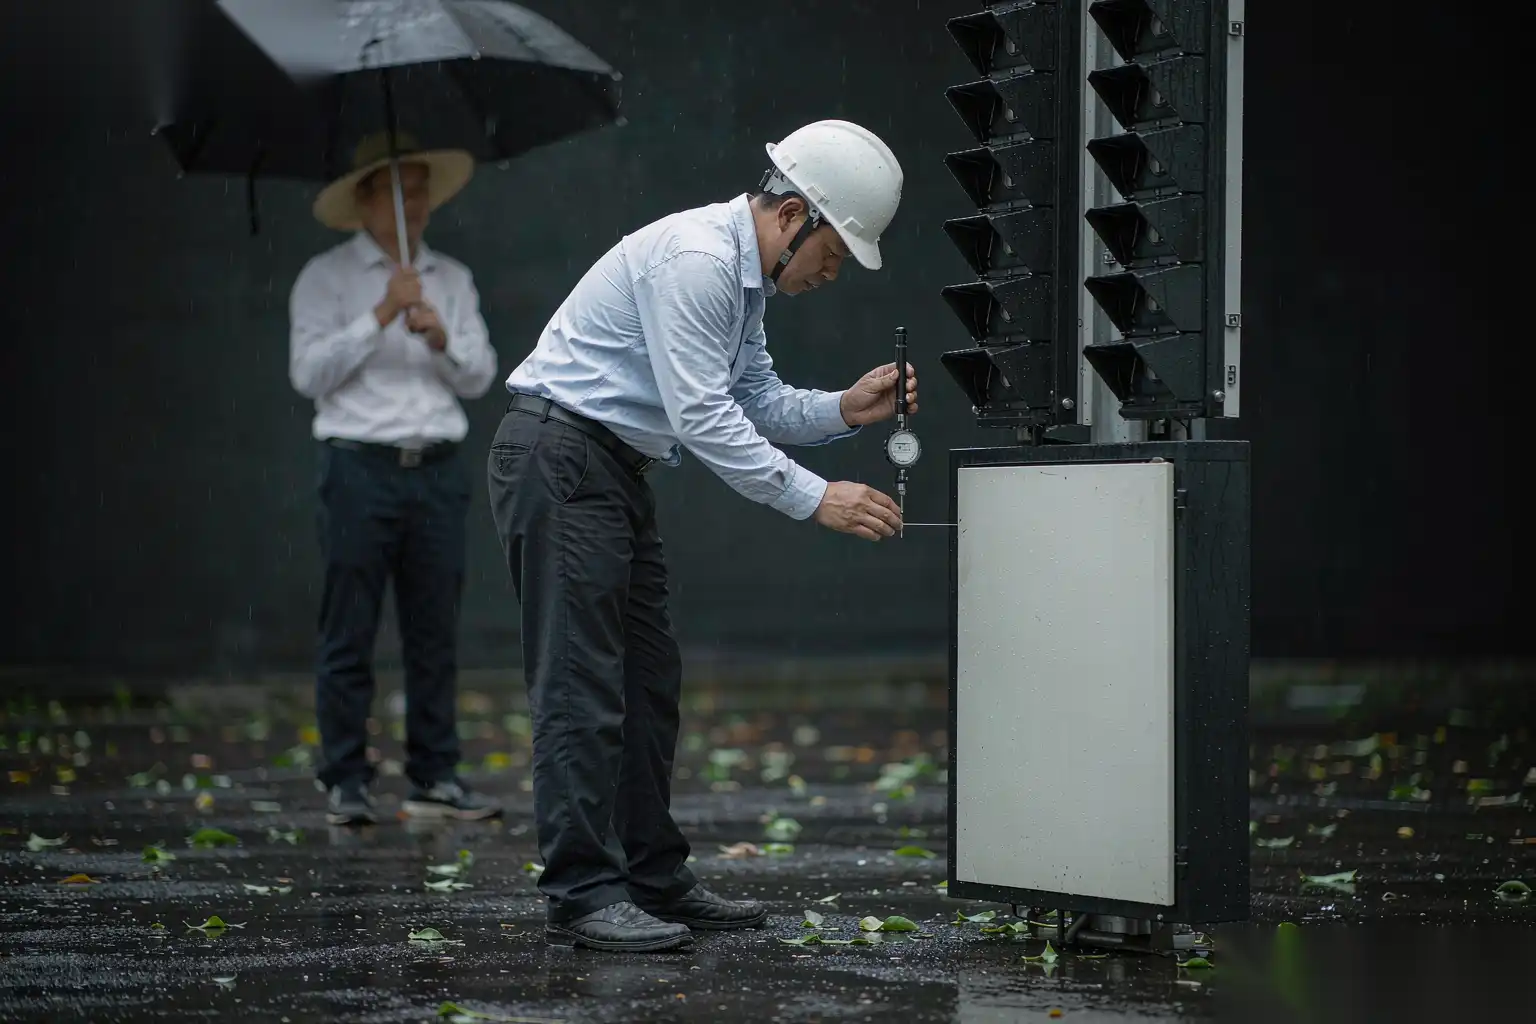
Un armario de telecomunicaciones exterior está sellado contra lluvia, polvo y variaciones de temperatura, y el sello depende de la planitud de la brida. La junta es elástica, pero tiene una ventana de compresión funcional; fuera de ella, el sello puede tener huecos o deformarse y ceder.
| Condición de la brida | Comportamiento de la junta | Resultado |
|---|---|---|
| Planitud dentro de 0,1 mm en 200 mm | Compresión uniforme del 20 al 30 por ciento | El sello se mantiene, sin fugas |
| Planitud de 0,1 a 0,3 mm | Compresión localizada insuficiente | Goteo intermitente en el punto más alto de deformación |
| Planitud superior a 0,3 mm | Junta puentea la brecha | Entrada de agua en la costura |
| rebaba en el borde de la brida | Junta cortada o desplazada | Camino de fuga lineal |
Para una tapa de carcasa de radio 5G típica, mantenemos la planitud en 0,1 mm en total a lo largo de la línea de sellado, medido en el datum mecanizado. Eso es más ajustado que una tolerancia general de fundición a presión y requiere tanto un moldeo estable como una configuración de mecanizado controlada. La deformación después de la eyección es el enemigo, y la controlamos en el molde con enfriamiento equilibrado y grosor de pared uniforme, luego lo confirmamos con la guía de control de deformación y planitud de fundición a presión.
La estrategia de datum de mecanizado es la misma disciplina que cualquier carcasa sellada: mecanizamos el asiento de la tapa y la brida del cuerpo en referencia a los mismos datums para que las dos mitades encajen, en lugar de cada una en su propio soporte donde la acumulación abre la costura. La tolerancia en la brida es de 0,4 a 0,6 mm por lado, de modo que el corte quede por encima de cualquier porosidad superficial y la planitud sea de metal real, no una capa superficial sobre un vacío. El paso de desbarbado luego rompe el borde de la brida en 0,3 a 0,5 mm para que la junta no sea cortada por un labio afilado durante la compresión.
Una falla común en campo es una tapa que fue mecanizada plana pero se deforma después del recubrimiento porque la cocción en polvo a 180 a 200 grados Celsius relaja el estrés residual del molde. Preallevamos el estrés en la fundición donde la planitud es crítica, ya sea mediante un ciclo térmico de baja temperatura o por envejecimiento, para que la planitud post-revestimiento se mantenga en rango. Saltarse este paso es la razón habitual por la que un armario que pasó la prueba de planitud en mecanizado falla en la prueba de junta después de pintar.
Gestión térmica del equipo activo
Una radio 5G es una fuente de calor, a menudo de 100 a 400 W en una caja sellada sin aire en movimiento en su interior, y la carcasa de fundición a presión es el disipador de calor. La fundición debe transferir ese calor desde los amplificadores de potencia al ambiente a través de aletas en el exterior.
- Fundimos aletas externas de 8 a 20 mm de altura con un paso de 3 a 6 mm, un equilibrio que maximiza la superficie sin atrapar el molde ni obstaculizar la convección natural.
- En el interior, fundimos un plano de montaje plano para la placa RF con un grosor mínimo en el punto caliente, típicamente de 2,5 a 3,5 mm, para que la conducción no se vea obstaculizada por una sección gruesa y lenta.
- La planitud de la interfaz de ese plano de montaje se mantiene en 0,05 a 0,1 mm para que la almohadilla térmica o el relleno de espacio se compriman de manera uniforme; un punto alto allí es un punto caliente local que acorta la vida del amplificador.
El camino térmico es un cálculo de diseño, no una suposición. Estimamos la resistencia junction-ambiente a partir de la geometría de la fundición y del ambiente esperado, y lo validamos en el primer artículo con termopares en el amplificador y en la raíz de la aleta bajo una prueba de carga. Si el punto caliente supera en más de unos grados el modelo, ensanchamos el plano interno, añadimos una aleta o engrosamos la pared local. La fundición hace que esto sea barato para iterar porque las aletas y los planos son parte de la herramienta, no piezas separadas.
Una sutileza: el anodizado reduce la emisividad térmica si es un recubrimiento brillante y transparente, mientras que un acabado mate o en polvo emite mejor. Para un armario con enfriamiento pasivo, a menudo especificamos un polvo mate en el lado de la aleta para radiación, aceptando que es más decorativo. La elección del acabado es tanto una decisión térmica como de corrosión, y lo especificamos en el dibujo en lugar de dejarlo al recubridor.
Acabado y recubrimiento para armarios exteriores
Los armarios de telecomunicaciones permanecen afuera durante diez a quince años bajo el sol, la lluvia, la sal y los ciclos de congelación y descongelación, por lo que el acabado es la garantía. El aluminio es resistente a la corrosión, pero no inerte, y una fina película de sal marina lo corroerá en una temporada si no está protegido.
| Ubicación | Amenaza | Acabado | Comportamiento |
|---|---|---|---|
| Interior, protegido | UV, lluvia | Anodizado sellado | Adecuado, apariencia de 8 a 12 años |
| A la orilla de la carretera, sal invierno | Cloruro | Polvo de 60 a 80 micrómetros, base libre de cromato | Mejor, mayor duración |
| Costero | Spray de sal | Polvo más control de bordes, 80 micrómetros | Necesita revisión del radio y grosor del borde |
| Azotea, sol pleno | UV más calor | Polvo estable a la UV | Retención del color, menor cuarcificación |
Por defecto, optamos por polvo para telecomunicaciones exteriores porque puentea bordes y defectos menores en el sustrato que un anodizado delgado no puede, y sobrevive al abuso mecánico de la instalación. La capa base de conversión es libre de cromo para la mayoría de los mercados, con una adhesión especificada y un límite de desplazamiento por rayado desde la niebla salina neutra de 480 a 1000 horas dependiendo del contrato. El radio de borde se mantiene en un mínimo de 0,5 mm para que la capa no se adelgace hasta desaparecer en un labio y una depresión primero.
La Guía de diseño de cajas de aluminio fundido a presión Cubre las reglas de pared, boss y divisor que aplicamos, y la misma guía impulsa los detalles del canal de junta y drenaje. Un drenaje o desagüe en el punto más bajo del armario detiene el agua que pasa por una junta dañada de acumularse contra una pared delgada, lo que marca la diferencia entre una mancha cosmética y un agujero de corrosión en la grieta después de cinco años.
El color y la etiqueta son parte de la especificación del acabado. Los armarios suelen tener un RAL o Pantone definido, y el recubridor debe igualar una muestra maestra; auditamos el tono por lote porque la deriva de lote es normal y un banco de armarios desajustados en una calle es un error visible. Las etiquetas grabadas con láser, fundidas o marcadas en la carcasa, superan a una etiqueta adhesiva que el sol elimina en dos temporadas.
Manejo de alta variedad, bajo volumen, con una célula DZ flexible
Los programas de telecomunicaciones son lo opuesto al volumen automotriz. Un fabricante de radios produce docenas de variantes de cajas, cada una quizás entre 2,000 y 30,000 al año, con frecuentes ajustes de diseño. Una línea dedicada a una sola pieza estaría inactiva. La célula debe ser flexible.
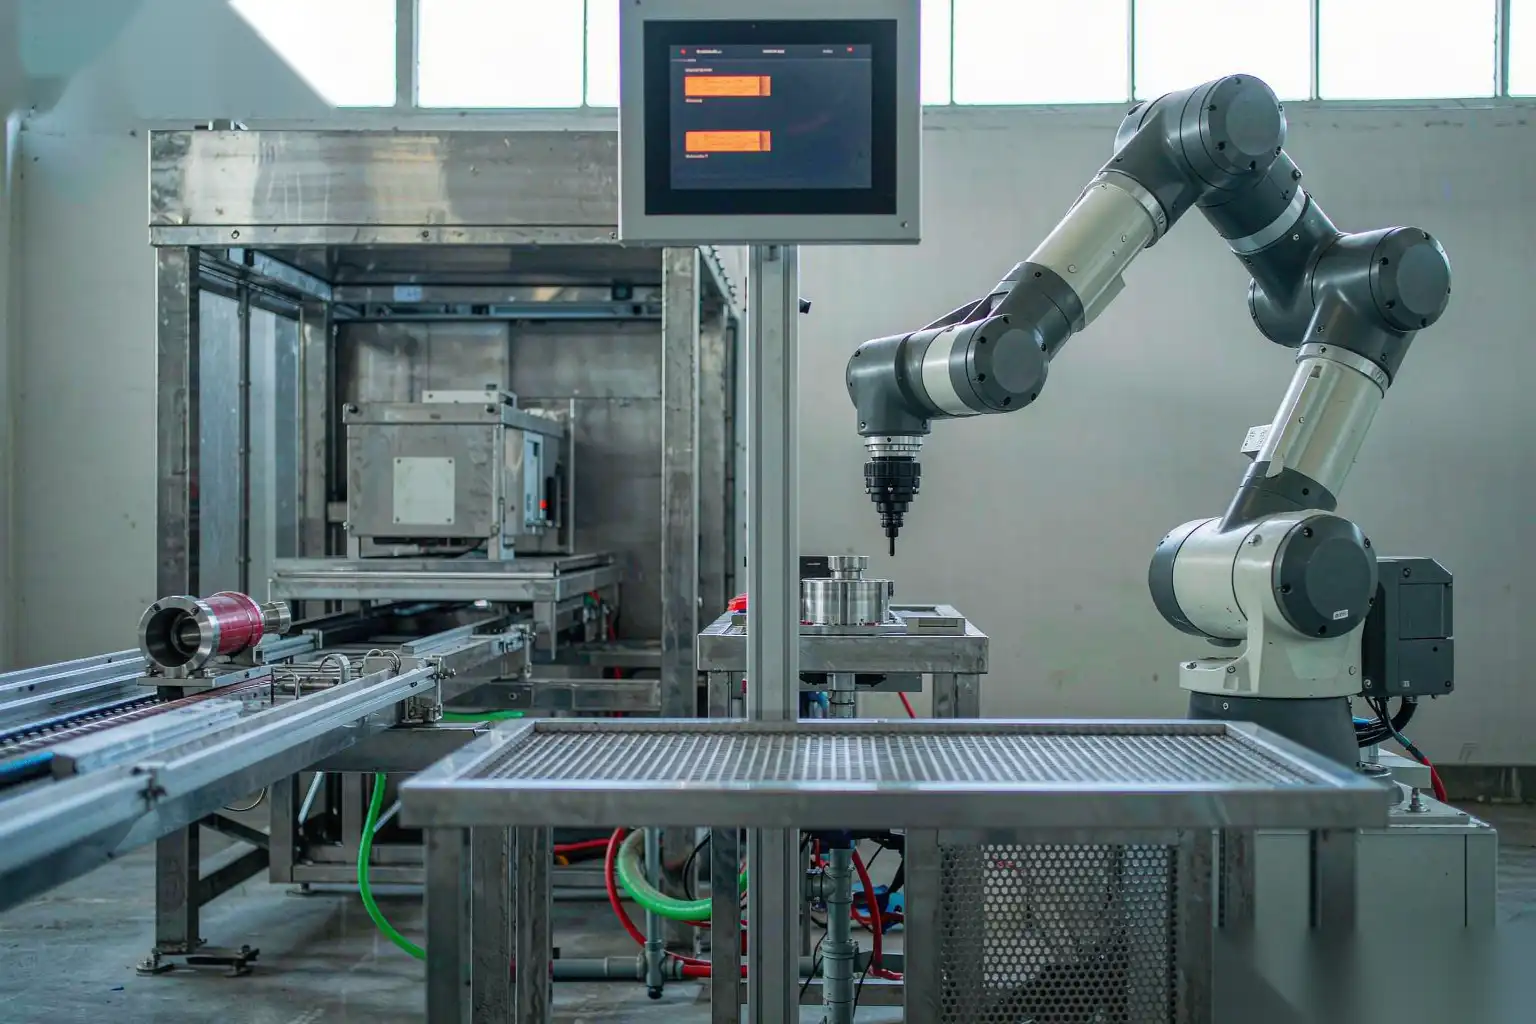
Nuestra célula de acabado DZ flexible para carcasas de telecomunicaciones está construida en torno a:
- Dispositivos de cambio rápido en una base compartida, intercambiados en menos de 15 minutos incluyendo comprobación de aire y E/S.
- Programas almacenados de robots y CNC por número de pieza, llamados por código de barras para que el camino de desbarbado correcto y la carga de corte se realicen automáticamente.
- Un robot de desbarbado de seis ejes con un husillo flotante controlado por fuerza que maneja rebabas en chaflanes, bordes de bridas y conectores en todas las variantes.
- Uno o dos centros de mecanizado para las caras de sellado y planos de montaje, con localización automática de datum para eliminar la dispersión en el montaje.
- Verificación de planitud y fuga o caída de presión en línea donde importa el sello, alimentando un registro por pieza.
La flexibilidad reside en el dispositivo y el programa, no en el robot. El mismo husillo que desbarba una tapa pequeña de 2 kg de una celda pequeña, desbarba un armario base de 12 kg cargando el programa y el dispositivo adecuados. La vida útil de la herramienta se registra en función del número de piezas y las correas se cambian según el programa, por lo que una producción de bajo volumen aún obtiene un borde consistente.
El polvo y la seguridad están integrados, no añadidos. Desbarbar aluminio genera virutas finas; encerramos el robot con cortinas ligeras y usamos extracción descendente dimensionada a la tasa de remoción, interbloqueada para que una puerta abierta detenga el husillo. Para telecomunicaciones, la célula a menudo se encuentra en un taller de trabajo por contrato que atiende a varios OEM, por lo que el cambio rápido es lo que hace que la automatización sea rentable en lugar del tiempo de ciclo bruto.
El monitoreo del proceso lo integra todo. Registramos la carga del husillo, la fuerza de contacto, el resultado de la planitud y cualquier lectura de caída de presión por pieza, representada como medias móviles. En un programa de bajo volumen, una deriva lenta en la planitud del brida aparece en la tendencia días antes de que una pieza falle en la prueba de junta, que es la única forma de detectar un problema cuando se producen cincuenta al día, no cinco mil. Ese registro permite que una célula flexible funcione sin supervisión en un segundo turno sin sorpresas de calidad al final de la semana.
Criterios de aceptación para una carcasa de telecomunicaciones
| Verificación | Método | Frecuencia | Aceptar |
|---|---|---|---|
| Planitud de brida | CMM o granito con indicador | Servicio de 3 por molde, auditoría de 2 por turno | Dentro de 0,1 mm sobre la línea de sellado |
| Continuidad del blindaje | Sonda de fuga de RF en costura, calificación | Por cambio de diseño | No hay fuga por encima del límite en la banda |
| Espesor de recubrimiento | Gauge plano y borde | 1 por lote de 200 | Polvo de 60 a 80 micrómetros |
| Spray de sal | 480 a 1000 h neutro, raya | Por cambio de acabado | Creep por debajo de 2 mm |
| Térmico | Prueba de carga, termopares | Primer artículo, por cambio | Punto caliente dentro del modelo más unos grados |
| Dimensional | CMM en puntos de referencia | 3 por servicio de matriz | Características con una tolerancia de más o menos 0.1 mm |
El blindaje está calificado, no medido por pieza, porque una cámara RF en cada unidad es poco práctico; calificamos el diseño y el proceso de brida, luego confiamos en los controles de planitud y desbarbado para mantener la costura. Si una tendencia de planitud de brida se desvía, la tratamos como un riesgo de blindaje y detenemos la línea, porque ambos son el mismo hecho físico.
La visión más amplia para estas piezas está en nuestra guía de aplicaciones de fundición de aluminio por industria, que muestra cómo el mismo blindaje, planitud y disciplina térmica sirven a programas de potencia, redes y cajas industriales. Para 5G y telecomunicaciones, el punto es que la carcasa no es una caja, es parte de la radio, el sello y el disipador de calor a la vez, y la fundición a presión es el proceso que hace los tres en una sola pieza.
Las carcasas de aluminio fundido para 5G y telecomunicaciones tienen éxito cuando el blindaje, la planitud, la disipación térmica y el acabado se tratan como un diseño acoplado en lugar de pensamientos posteriores separados. Una celda de desbarbado y acabado robótico flexible de DZ Machinery, construida alrededor de accesorios de cambio rápido, ventanas de fuerza documentadas y registro de planitud y proceso por pieza, es cómo mantenemos ese acoplamiento en un programa de telecomunicaciones de alta variedad. Si estás especificando una carcasa para una nueva radio o unidad de microceldas, habla con nuestro equipo de ingeniería sobre tus planos y mapearemos los pasos de blindaje, sellado y disipación térmica antes de que hagas un molde.