Desbarbado de piezas neumáticas: Cómo cumplir con tolerancias estrictas
Un fabricante de válvulas neumáticas estaba perdiendo aire en el émbolo porque la cuchilla de desbarbado tomó una décima del borde del orificio y la junta perdió su asiento. “Limpiamos la rebaba”, dijo el responsable de calidad, “y la tolerancia con ella”. El desbarbado de piezas neumáticas es un trabajo de tolerancia: la rebaba tiene que desaparecer sin que se lleve el borde con ella. Para eso está exactamente la automatización conforme.
Esta guía cubre cómo desbarbar componentes neumáticos y aún mantener la tolerancia estricta que necesita el ensamblaje.
Por qué luchan la tolerancia y el desbarbado
Un paso neumático es pequeño y la tolerancia es ajustada. Una herramienta rígida que solo limpia la rebaba también afeita el asiento que necesita la junta. El trabajo manual varía de un operador a otro. La rebaba tiene que quitarse con una fuerza controlada, no con una suposición controlada.
Cómo el desbarbado robótico mantiene el filo
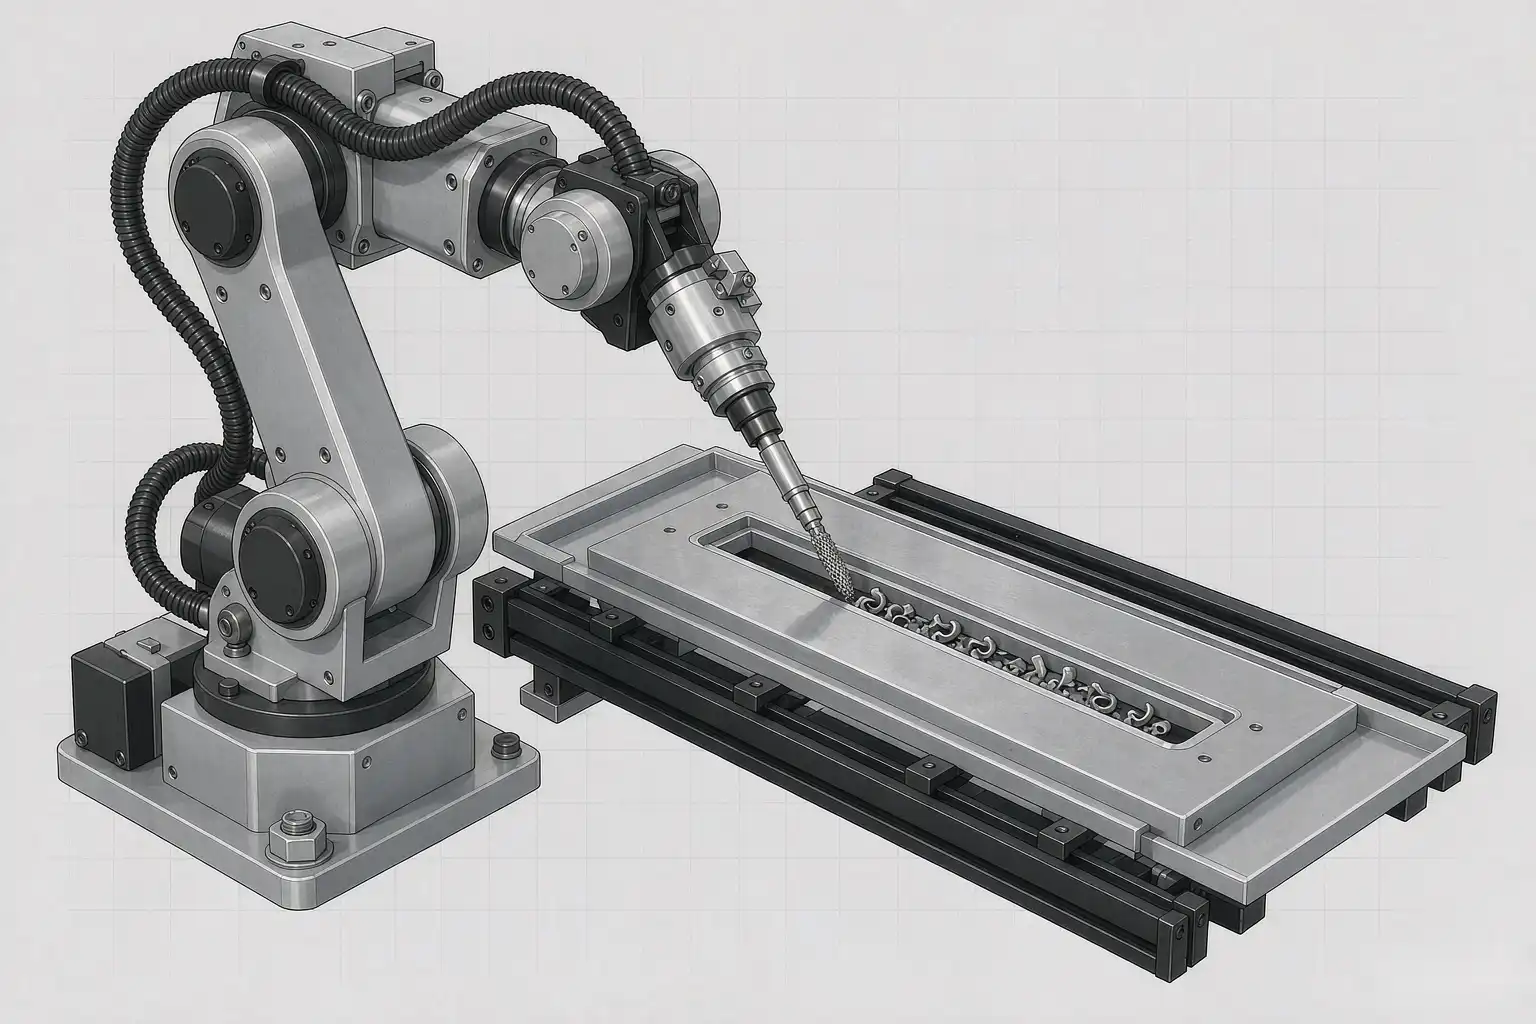
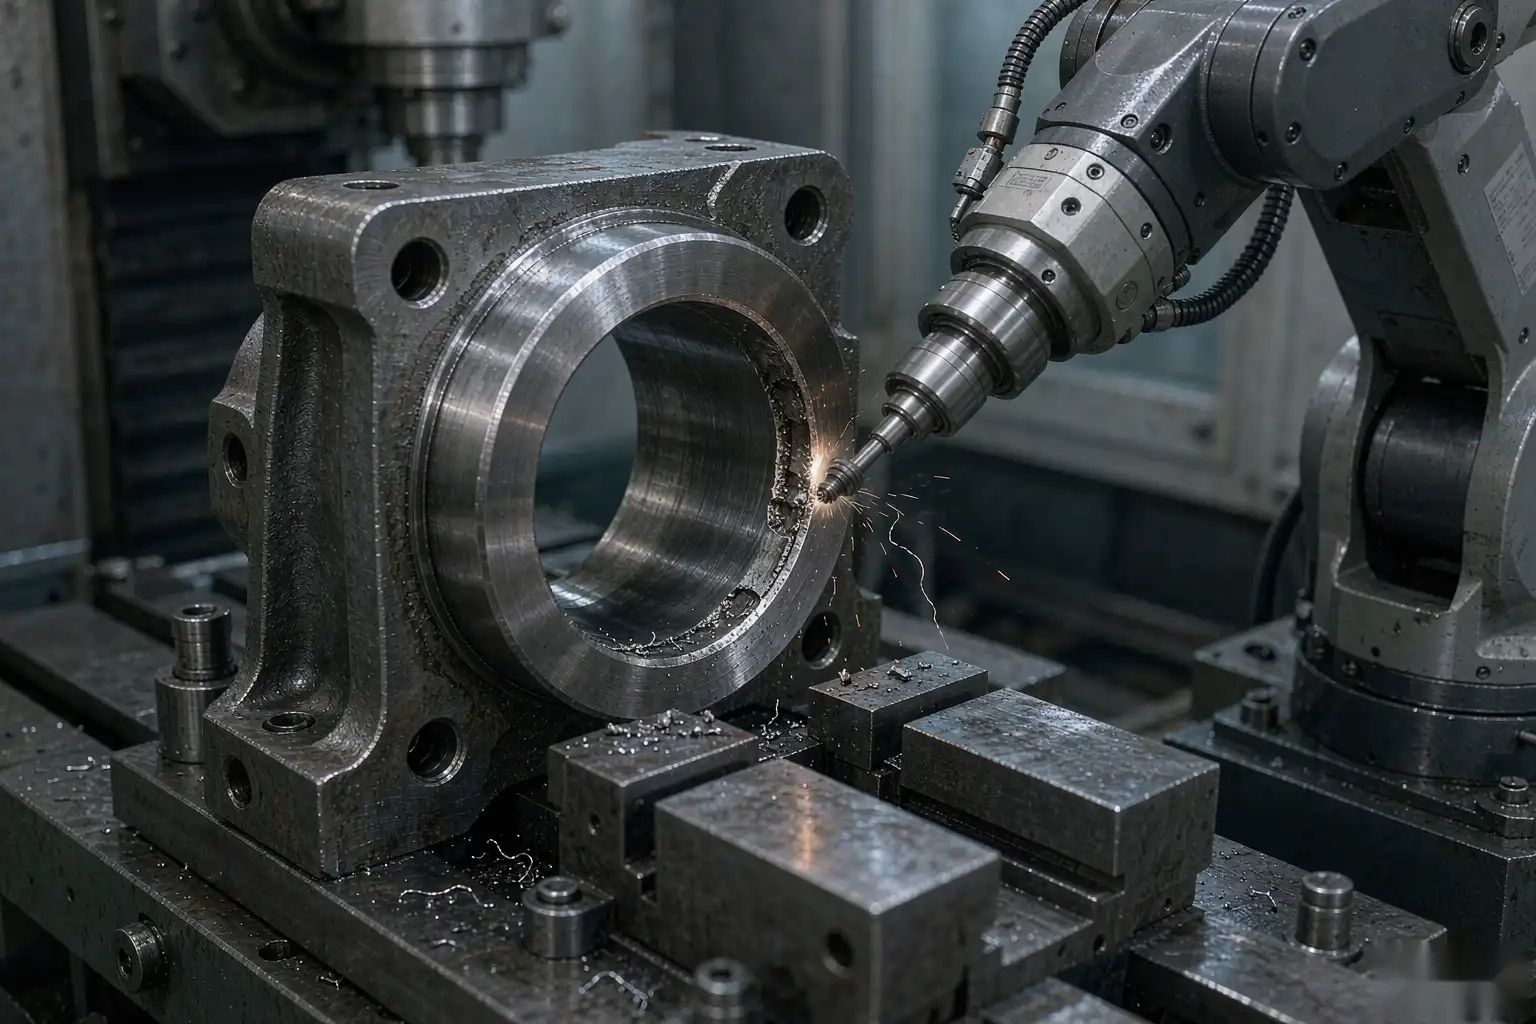
Una celda robótica alcanza la rebaba del paso con un cepillo conforme a una fuerza bloqueada, eliminando solo lo que es la rebaba. El control de fuerza es lo que mantiene intacto el asiento en lugar de afeitarlo. Cada pieza sale dentro de la tolerancia, que es lo que necesita la junta del émbolo. La misma lógica de proteger el filo que usamos en desbarbado de engranajes aplica aquí, solo en un orificio en lugar de un diente.
Las piezas neumáticas en lote se producen de la misma manera que desbarbado de accesorios de tubería — herramientas compatibles a fuerza bloqueada, medida en la salida.
Qué debe ser cierto primero
Rebaba consistente
El desbarbado solo elimina lo que está allí. Si la rebaba de la fundición varía mucho, el robot todavía la persigue. Primero estabiliza la fuente.
Herramienta compatible
Un cepillo o piedra conforme cede con la superficie, por lo que limpia la rebaba sin afeitar el asiento. Las herramientas rígidas toman la tolerancia con la rebaba.
Borde medido
La tolerancia no es visible. Mide el borde al salir para que la celda mantenga la especificación, no solo la primera pieza.
Tres errores que cometen los compradores
1. Desbarbado de fundiciones inconsistentes. La automatización expone una rebaba variable. Corrige la fuente primero.
2. Uso de una herramienta rígida. Elimina la rebaba y el asiento. Las herramientas conformes mantienen la tolerancia.
3. No medir el borde. Una pieza limpia aún puede estar fuera de tolerancia. Mide al salir.
Preguntas frecuentes
¿Puede un robot desbarbar un pequeño paso neumático sin dañar el asiento?
Sí, con una herramienta conforme a una fuerza bloqueada. Elimina la rebaba, no el asiento — que es lo que necesita la tolerancia.
¿Qué piezas neumáticas son adecuadas para el desbarbado automatizado?
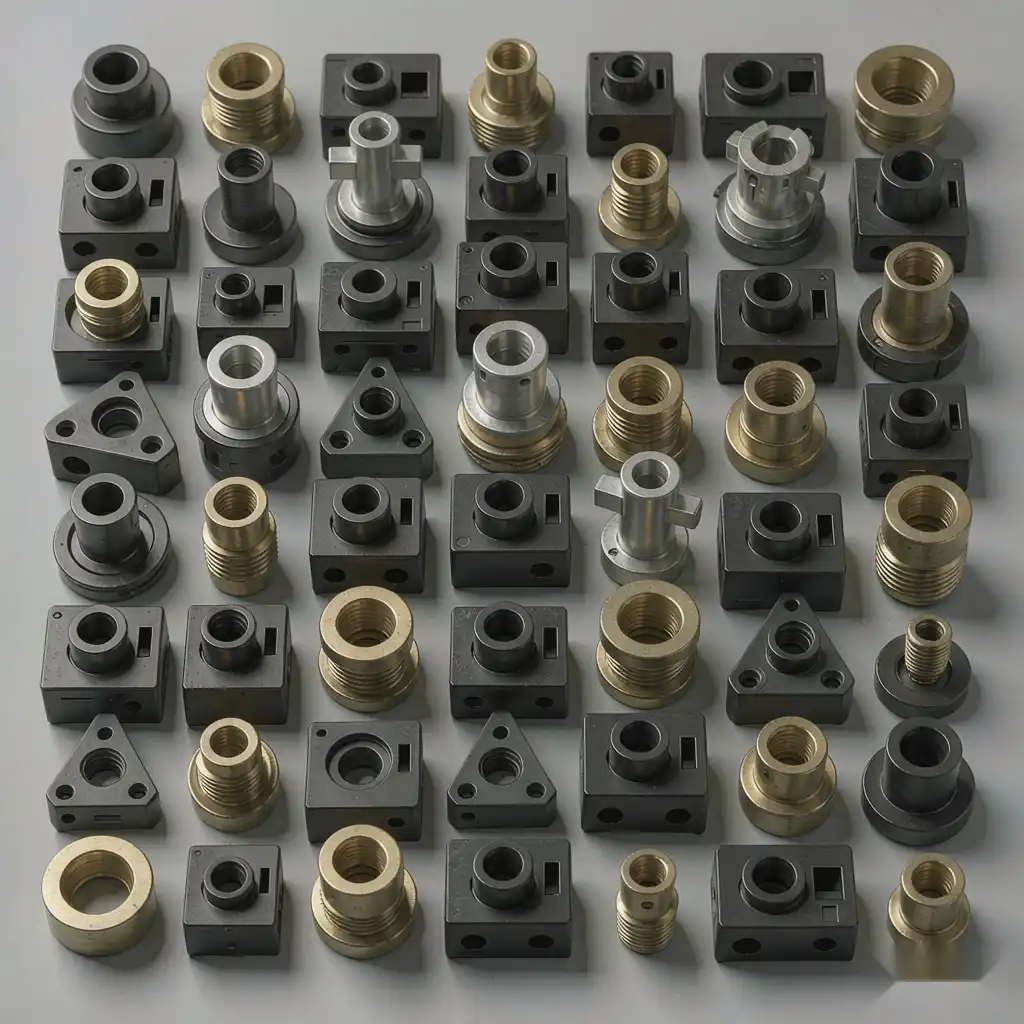
Cuerpos de válvula, alojamientos de émbolos y accesorios con pasos internos. Las formas mezcladas se producen con accesorios de cambio rápido.
¿Cuántas piezas encajan en una celda?
Varias, con fijaciones de cambio rápido y programas almacenados. El cambio de diseño en lotes con diferentes SKU no detiene la celda.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las notas de acabado reflejan resultados típicos de piezas neumáticas; confirme con su aleación y especificaciones de tolerancia antes de la compra.
Etiquetas: desbarbado, desbarbado robótico, Célula de Desbarbado Robótico, acabado superficial, Acabado de superficie, acabado