Máquina automática de fundición a presión: Características principales a tener en cuenta
Un fabricante de componentes en España nos pidió hacer una lista corta de máquina de fundición a presión automática para carcasas de aluminio de paredes delgadas. Tenía tres presupuestos en su escritorio que parecían casi idénticos en papel — misma capacidad de sujeción, mismo rango de precios — y no podía determinar cuál mantendría realmente la tolerancia en una producción de un millón de piezas. Las hojas de especificaciones no mentían; simplemente medían las cosas equivocadas. Si vas a comprar una, aquí están las características que diferencian una celda que funciona de un arrepentimiento costoso.
Sujeción y Placa
La fuerza de sujeción es la cifra principal, pero la rigidez de la placa y el espaciamiento de las barras de amarre deciden si el molde se mantiene en su lugar durante el disparo. Busca una placa lo suficientemente grande para tu molde, incluyendo líneas de enfriamiento, eyectores y el soporte — no solo la pieza más grande que fabricarás. Una placa flexible compensa cada vez que cambias la herramienta.
Control de llenado e inyección
Aquí es donde reside la calidad. Un relleno con rampa fija produce buenas piezas y malas por igual; un perfil de inyección con circuito cerrado y basado en recetas te permite ajustar la velocidad de subida y la presión de mantenimiento por pieza. Para trabajos de paredes delgadas y alto volumen, la diferencia se refleja en menos cerraduras frías y menos porosidad. Ajusta la filosofía de control a tu aleación y grosor de pared, no a un folleto.
Horno y entrega de metal
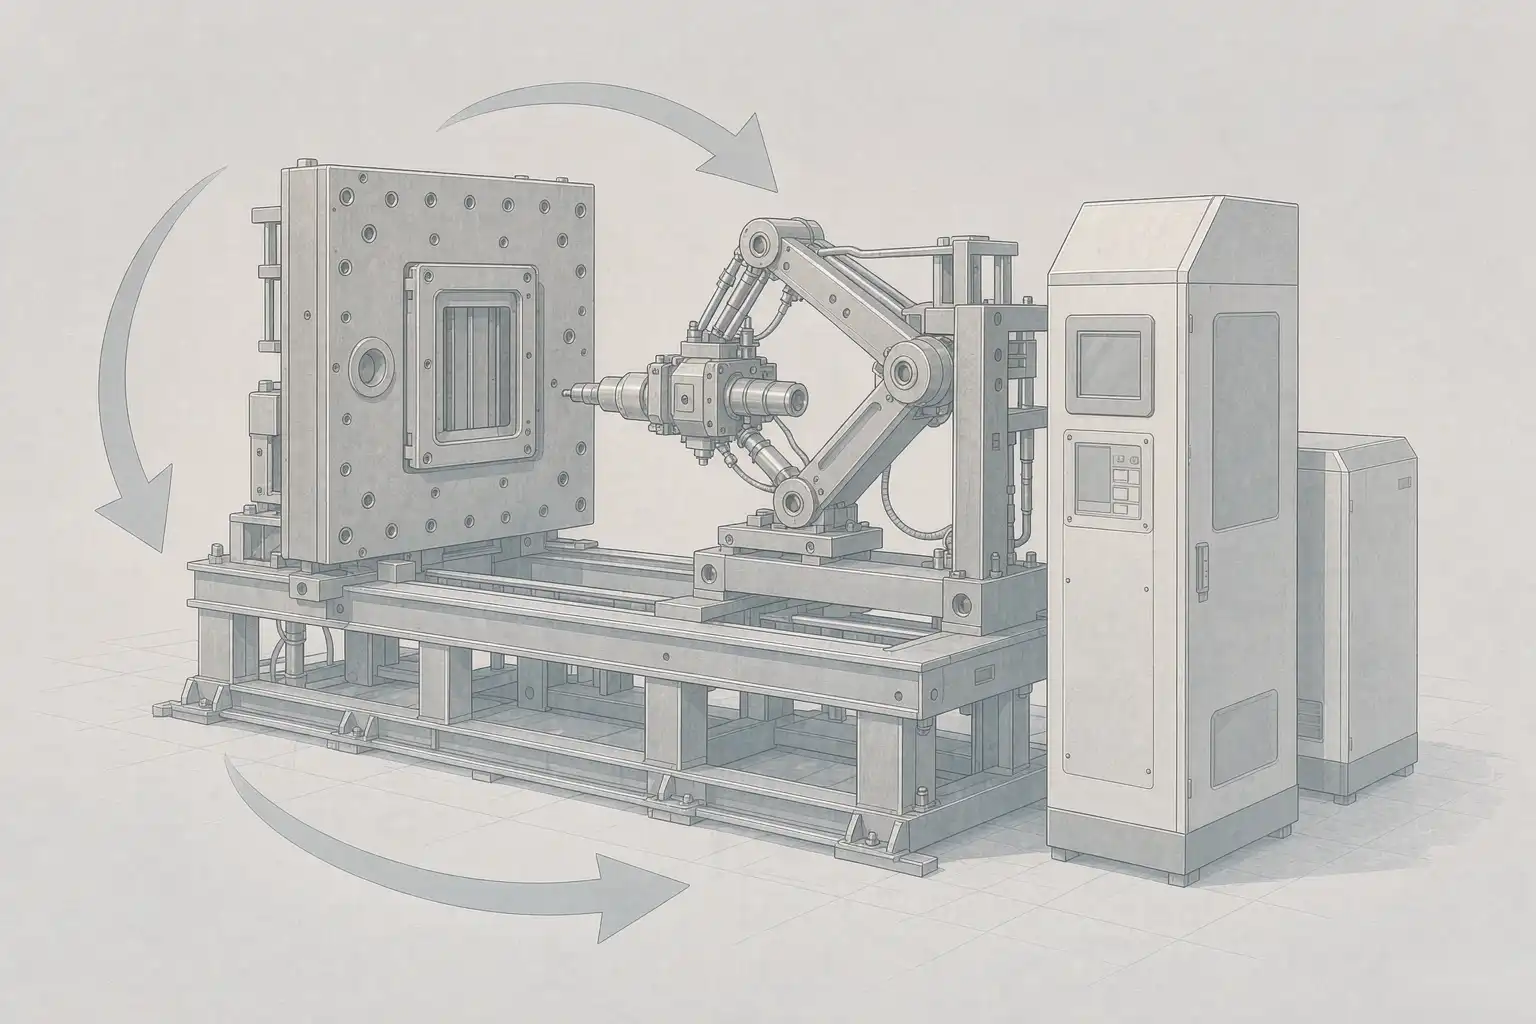
Cómo la máquina alimenta el metal es tan importante como el disparo. Busca una entrega limpia con mínima oxidación y un método de recarga que no detenga la producción. Si estás comparando tipos de proceso, nuestro comparación entre gravedad y baja presión te ayuda a escoger el método correcto antes de especificar el hierro.
Enfriamiento del molde y equilibrio térmico
El tiempo de ciclo se determina principalmente por qué tan rápido el pieza disipa el calor, y eso depende del diseño de enfriamiento, no de la marca. Busca circuitos controlados y flujo equilibrado para reducir segundos en cada disparo sin deformaciones. Nuestras notas sobre enfriamiento del molde muestran cómo debe ser una buena colocación en la práctica.
Automatización y extracción
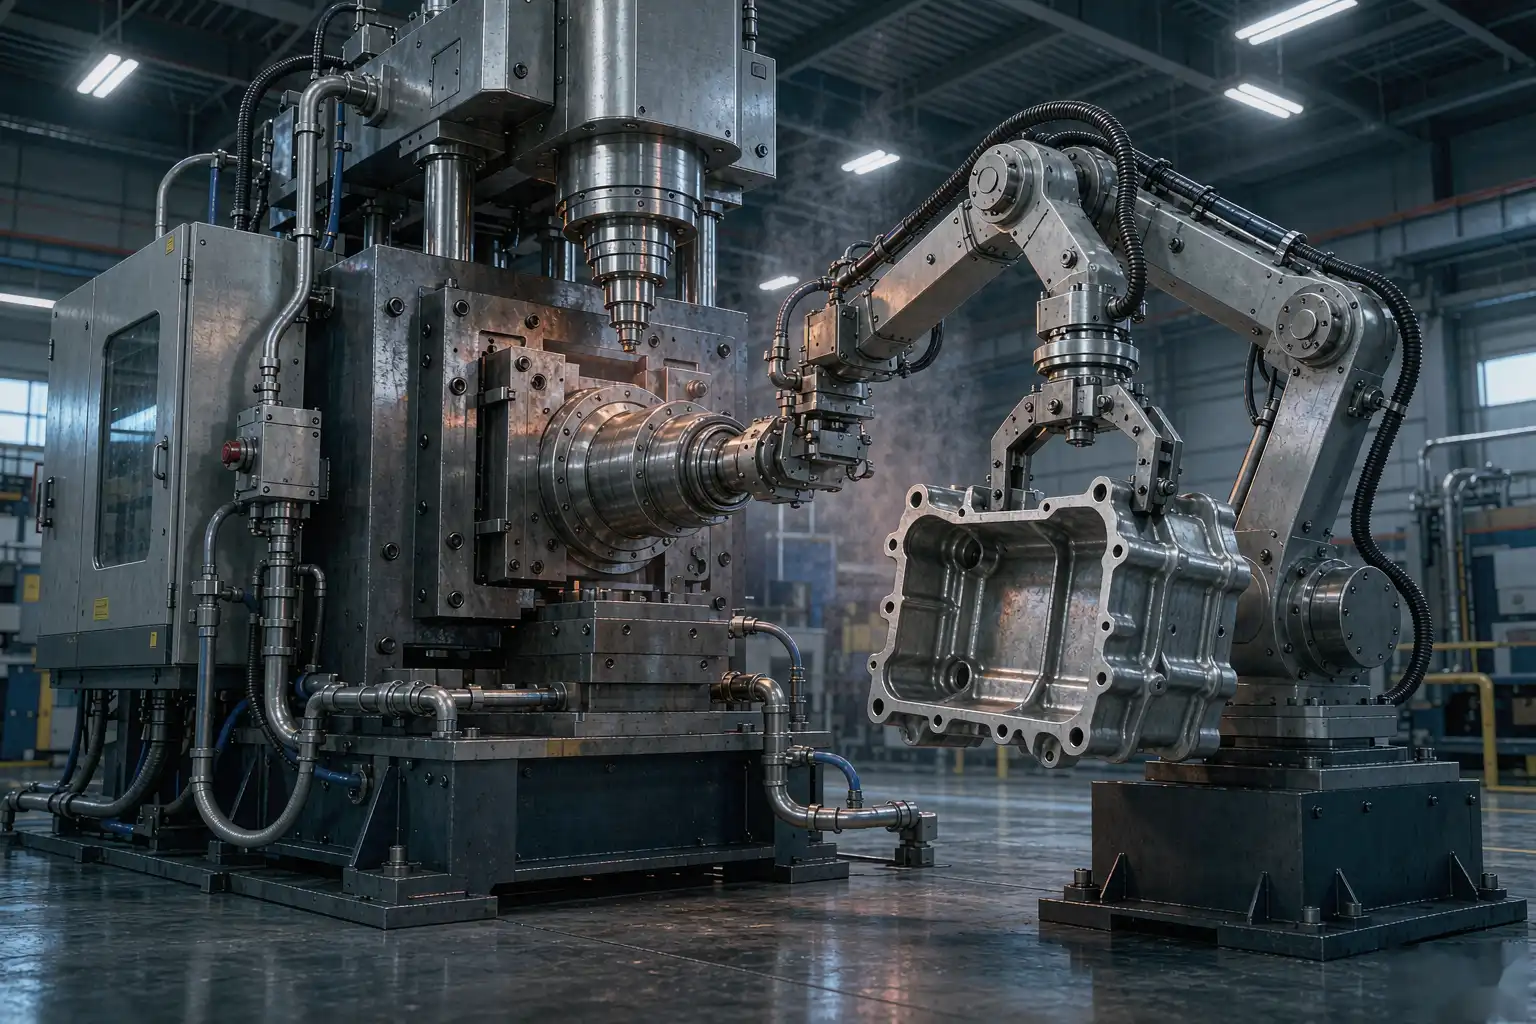
La extracción robotizada, el enfriamiento integrado y el manejo posterior son lo que hacen que una máquina sea “automática” en lugar de “motorizada”. Confirma que el extractor alcanza la pieza de manera segura, que las piezas enfriadas van directamente a recortar, y que la celda no depende de que un operador esté en la zona caliente. La fabricación interna versus externalización compensación es realmente una cuestión de si tu volumen justifica el robot — y la mayoría de las líneas que producen más de unos pocos miles de piezas al mes lo hacen.
Controles, recetas y datos
Un buen controlador almacena recetas por parte y te muestra tendencias, no solo fallos. Busca recetas de llenado y presión que puedas ajustar, alarmas que describan problemas y datos que puedas extraer para mantenimiento. La misma línea que alimenta a una célula de acabado robótico debería reportar su propia salud.
Seguridad y Servicio
La protección, captura de humos y un proveedor que atienda llamadas de soporte importan más que un número en la hoja de especificaciones. Confirma los tiempos de entrega de repuestos y el soporte local antes de firmar — una máquina que está parada una semana esperando un sello no está generando ingresos.
Tres errores que cometen los compradores
1. Perseguir la tonelada de sujeción. El número que importa es el coste por pieza buena, que incluye chatarra, energía y retrabajo — no la fuerza máxima.
2. Ignorar el control de llenado. Una rampa fija entierra la porosidad hasta que se convierte en una queja del cliente. La inyección basada en recetas es lo que mantiene la tolerancia a lo largo de toda la producción.
3. Olvidar el paso downstream. La fundición es la mitad del trabajo. Planifica la extracción, el recorte y el acabado antes de comprometerte, o la hermosa máquina se acumula en el WIP.
Una lista de verificación previa a la cotización
- Aleación de la pieza, peso y grosor de la pared
- Tamaño de la platina y separación de barras de atadura para tu molde, además de refrigeración
- Control de inyección basado en recetas, no una rampa fija
- Circuitos de enfriamiento y flujo equilibrado especificados
- Extracción del robot directamente a recorte y acabado
- Controles que almacenan recetas y reportan tendencias
- Tiempos de entrega de repuestos y soporte local confirmados
Preguntas frecuentes
¿Cuál es la característica más importante en una máquina de fundición a presión?
Control de llenado e inyección. La tonelada de sujeción es lo que aparece en los titulares, pero un perfil de inyección cerrado y basado en recetas es lo que mantiene el grosor de pared y la porosidad constantes durante toda la producción.
¿Debería priorizar la automatización o una máquina más grande?
Automatización, una vez que superas unos pocos miles de piezas al mes. Un extractor robotizado y un acabado integrado mantienen la célula en funcionamiento y consistente; una pinza más grande solo añade costes que quizás no utilices.
¿Cómo afecta la refrigeración a la calidad del fundido a presión?
El tiempo de ciclo y la deformación por warping se determinan principalmente por la refrigeración del molde, no por la marca de la máquina. Circuitos controlados y equilibrados en cantidad suficiente reducen segundos por disparo y disminuyen defectos.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las prioridades de características mencionadas reflejan prácticas habituales; confirma las especificaciones exactas con tu pieza y proveedor.
Etiquetas: máquina de fundición a presión, fundición a presión, Fundición a presión de alta presión, fundición a presión de aluminio, selección de máquinas, compra