Husillo de Desbarbado Robótico, Selección de Herramientas y Abrasivos
Una celda de desbarbado robótica es solo tan capaz como la combinación de husillo, herramientas y abrasivos montados en la muñeca del robot. La cinemática del robot y el controlador de fuerza establecen el volumen de trabajo, pero la calidad del corte, el tiempo de ciclo y la vida útil de la herramienta se deciden en la interfaz entre la herramienta rotatoria y el borde fundido. Si esa interfaz se equivoca, o bien quedan rebabas, se ara la pieza o se queman las herramientas cada pocos cientos de piezas. Este artículo es una referencia de trabajo para la selección de husillos, herramientas y abrasivos para fundiciones de aluminio y zinc, basada en cómo configuramos las celdas de desbarbado DZ Smart Manufacturing en plantas de producción.
Tipos de husillos y cómo los elegimos
El husillo es la fuente de potencia en la herramienta. Para el desbarbado de fundiciones trabajamos con tres familias, cada una con una ventana de operación distinta.
Los husillos eléctricos de alta velocidad funcionan aproximadamente entre 20.000 y 60.000 rpm y entregan par controlado mediante un servo o accionamiento sin escobillas. Son adecuados para rebabas pequeñas, bordes finos y herramientas abrasivas que necesitan una velocidad superficial constante. Debido a que la velocidad es en circuito cerrado, el corte se mantiene consistente a medida que la herramienta se desgasta. Utilizamos estos para zinc y aluminio delgado donde el calor y el arañado deben mantenerse mínimos.
Los husillos neumáticos son más sencillos y económicos, típicamente de 20.000 a 50.000 rpm impulsados por aire de taller, pero su velocidad disminuye bajo carga, por lo que la tasa de corte varía con el tamaño de la rebaba. Son una opción razonable para rebabas ligeras y uniformes donde la trayectoria del robot está bien controlada y el presupuesto es ajustado, pero son más difíciles de mantener en especificación durante un turno.
Los husillos y dispositivos de cumplimiento son los que realmente resuelven las variaciones en las fundiciones. Una cabeza con cumplimiento permite que la herramienta flote radial y axialmente para seguir el contorno de la pieza y mantener una fuerza normal estable incluso cuando la fundición sobresale 0,3 mm o la sujeción está ligeramente desajustada. Para fundiciones a presión, que siempre presentan cierta dispersión dimensional, el cumplimiento no es opcional para un borde limpio; es la diferencia entre una eliminación de rebabas repetible y una aleatoria.
La tabla a continuación relaciona la elección del husillo con el trabajo.
| Tipo de husillo | Rango de velocidad | Mejor para | Limitación |
|---|---|---|---|
| Servo eléctrico, 40-60k rpm | Alto | Bordes finos, zinc, aluminio delgado | Mayor coste, necesita accionamiento |
| Eléctrico, 20-40k rpm | Medio | Desbarbado general de aluminio | Menos precisión en micro-rebabas |
| Neumático 20-50k rpm | Medio | Rebabas ligeras y uniformes | Caída de velocidad bajo carga |
| Radial/axial conforme | Dependiente de la herramienta | Fundiciones variables | Necesita ajuste de flotación y fuerza |
RPM, torque y velocidad superficial para aluminio y zinc
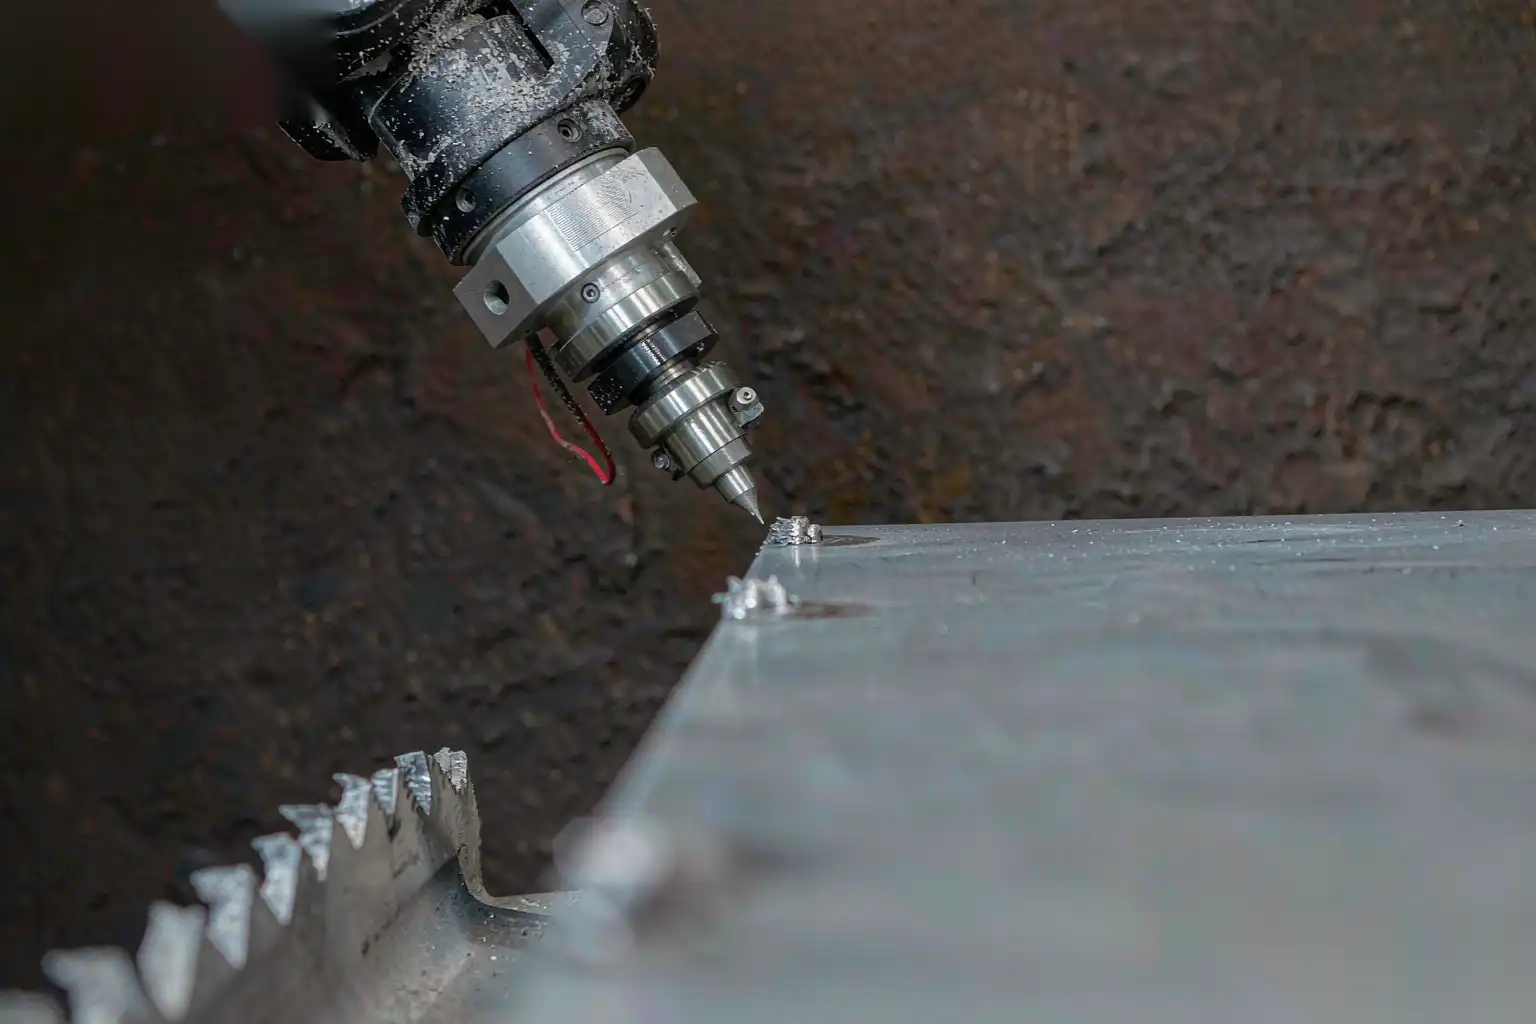
La velocidad del husillo por sí sola significa poco; lo que importa es la velocidad superficial en contacto con la herramienta, que es una función de las rpm y el diámetro de la herramienta. Para desbarbar, buscamos una velocidad periférica que corte limpiamente sin fundir aluminio ni emborronar zinc.
Para fundiciones de aluminio, las rebabas abrasivas y los cortadores de carburo funcionan bien con velocidades periféricas de aproximadamente 30 a 60 m por segundo. Una rebaba de carburo de 6 mm a 40,000 rpm da aproximadamente 12.5 m por segundo, lo cual es bajo; la misma rebaba a 60,000 rpm alcanza unos 19 m por segundo, todavía conservador. Impulsamos discos abrasivos y puntos montados a velocidades superficiales más altas porque el área de contacto es mayor y el enfriamiento importa más. El torque debe ser suficiente para mantener la velocidad cuando la herramienta muerde en un tope de puerta grueso; un husillo que cae de 50,000 a 20,000 rpm bajo carga convierte un corte limpio en una fricción que emborrona el aluminio y carga el abrasivo.
Para zinc, el material es más blando y tiene un punto de fusión más bajo, por lo que mantenemos la velocidad periférica moderada, alrededor de 15 a 35 m por segundo, y preferimos pasadas más ligeras. Demasiada velocidad en zinc genera calor que emborrona el borde y carga la herramienta con una acumulación cerosa. Una pasada conforme y de menor velocidad con un carburo afilado o un abrasivo fino limpia el borde sin calentar la pieza.
Siempre dimensionamos el torque del husillo, no solo las rpm, contra la rebaba de peor caso: un vestigio de tope en una sección gruesa puede requerir un pico de torque breve. Subdimensionar el torque significa que el robot se ralentiza o la herramienta se detiene, lo cual se manifiesta como una rebaba perdida o un borde ondulado.
Selección de herramientas por tipo de rebaba
La morfología de la rebaba debe determinar la elección de la herramienta. Clasificamos las rebabas de fundición de la misma manera que clasificamos las piezas, porque la herramienta equivocada o bien no captura la rebaba o bien daña la característica.
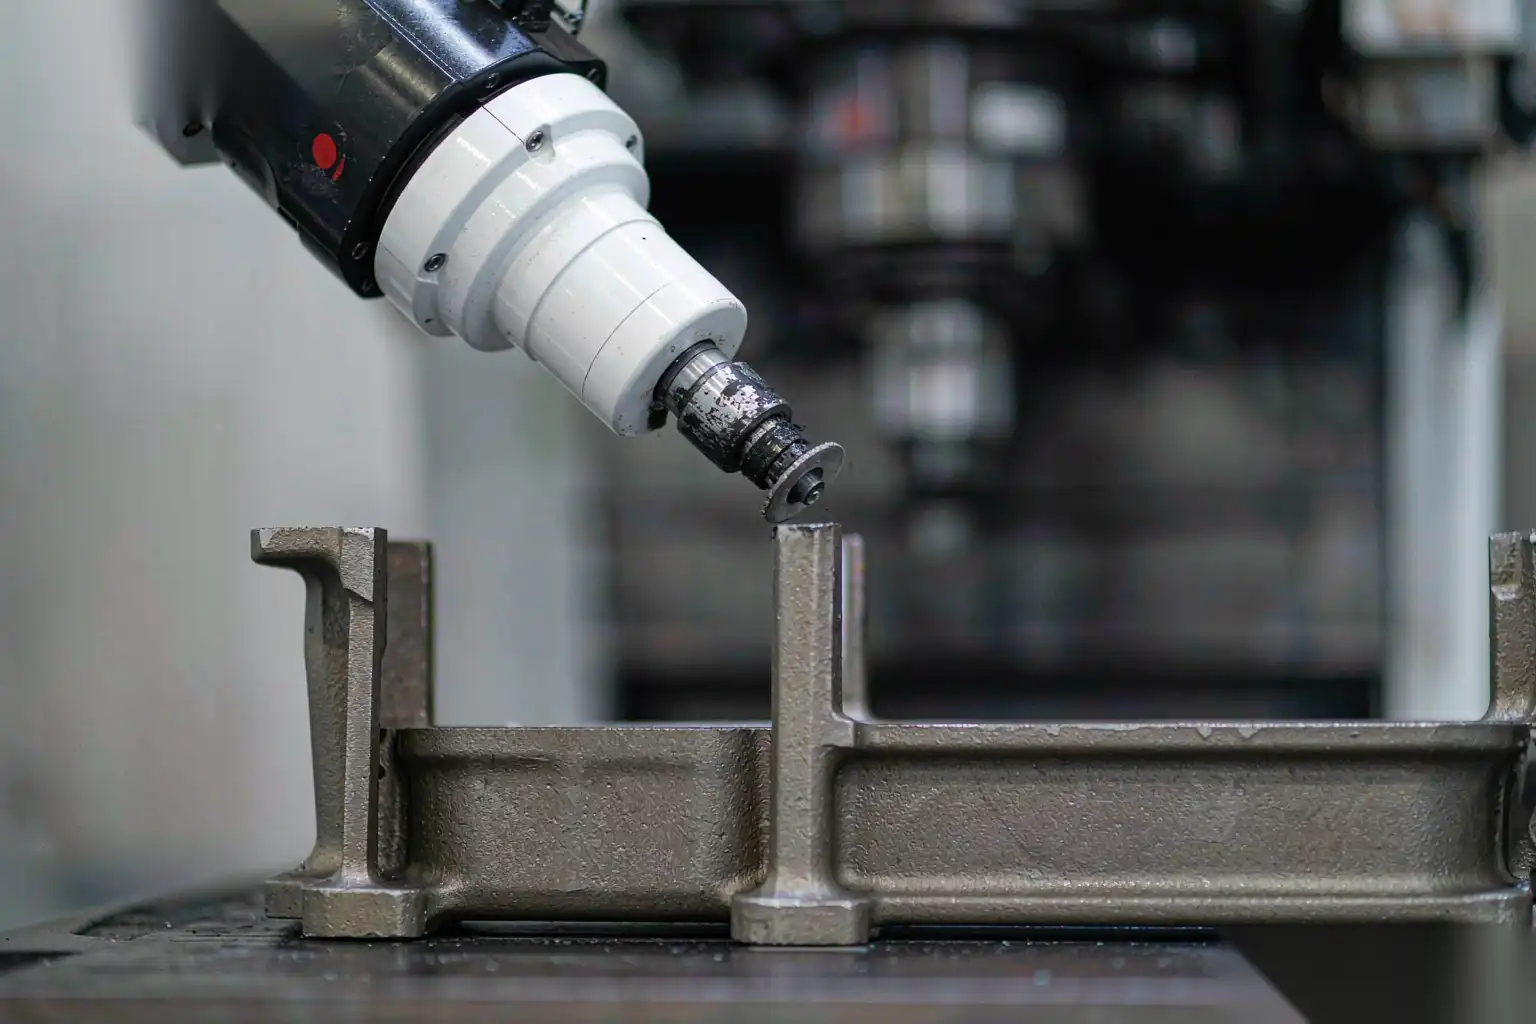
Las rebabas de carburo (fresadoras rotativas) son las herramientas principales para rebabas duras y discretas: vestigios de tope, aletas en la línea de separación y rebabas de émbolo de expulsión. Seleccionamos la geometría de corte según el material: una rebaba para aluminio (flauta gruesa y profunda) limpia las virutas de aluminio sin cargar, mientras que un corte estándar o fino es adecuado para zinc y aleaciones blandas. El diámetro de la rebaba, de 3 a 10 mm, se elige según el acceso a la característica; los bordes internos estrechos necesitan una punta de bola de 3 mm, las caras abiertas pueden usar una punta de árbol o cilindro de 8 mm.
Los discos abrasivos y los puntos montados manejan radios de borde y finas aletas. Un punto montado en un husillo conforme realiza una rotura de borde controlada de 0.1 a 0.3 mm en una cara de sellado sin eliminar la función. Los discos de fibra y los discos de escamas trabajan en líneas de separación planas donde se desea un chaflán uniforme.
Las escobillas y las ruedas radiales estilo Scotch-Brite son para la rotura final y la rebaba suave. No eliminarán un vestigio de tope duro, pero limpian micro-escamas y perfeccionan un borde a un radio seguro y consistente sin hacer marcas. Los usamos como última estación para que la pieza salga sin borde afilado ni marcas de herramienta.
La lógica de selección en nuestra guía de operaciones secundarias de fundición a presión alinean la herramienta con la operación; el método específico para desbarbar está en nuestro cómo desbarbar fundiciones de aluminio por automatización guía.
| Tipo de rebaba | Herramienta | Notas |
|---|---|---|
| Vestigio de tope, grueso | Rebaba de carburo, corte de aluminio | Alto par, bajo avance |
| Brida de línea de separación | Punto montado o disco de aleta | Seguimiento compatible |
| Chorro de expulsión de rebaba | Carburo o abrasivo fino | Ubicación del pasador de reloj |
| Micro-rebaba, rotura de borde | Cepillo radial / Scotch-Brite | Radio final seguro |
| Esquina interna | Rebar de bola de 3 mm | Acceso limitado |
Cumplimiento: flotación radial y axial para seguir piezas de fundición variables
Las fundiciones a presión no son idénticas de una pieza a otra. La variación en el llenado, deriva térmica y la repetibilidad del fijador dejan el borde real en una banda, a menudo más o menos 0,2 a 0,5 mm en una cara no mecanizada. Una herramienta rígida programada para un borde nominal, en una pieza sobresaliente, rasgará; en una pieza tímida, no alcanzará la rebaba. El cumplimiento cierra esa brecha.
La flotación radial permite que la herramienta se mueva lateralmente para seguir el contorno. Ajustamos la rigidez de la flotación para que la herramienta vuelva a la superficie después de cruzar un escalón, pero no se desvíe por su propio resorte. La flotación axial permite que la herramienta se retraiga a lo largo de su eje cuando encuentra un punto alto, protegiendo la pieza y la herramienta. La combinación, impulsada por un punto de control de fuerza, mantiene la fuerza normal aproximadamente constante en toda la banda.
El punto de control de fuerza es la verdadera variable de control. Para romper bordes en aluminio, mantenemos alrededor de 10 a 30 N de fuerza normal dependiendo de la herramienta y el borde; para zinc, 5 a 20 N. Demasiado alto y la herramienta cavará; demasiado bajo y saltará. Ajustamos esto en los primeros artículos con una traza de fuerza, no a simple vista, porque la ventana aceptable es estrecha en un borde visible.
El cumplimiento también protege la vida útil de la herramienta. Un golpe rígido en un borde sobresaliente aumenta la carga y astilla el carburo; un paso con cumplimiento distribuye la carga y la herramienta dura más. En una célula de producción, esta es la diferencia entre cambiar herramientas cada turno y cada pocos días.
Refrigerante, chorro de aire y gestión de virutas
El desbarbado genera calor y virutas, y ambos necesitan manejo o el proceso se degrada.
El chorro de aire es la opción predeterminada para la mayoría de los desbarbados. Un chorro de aire continuo en la zona de corte expulsa las virutas lejos de la herramienta y la pieza, evita que el abrasivo se cargue, y permite que el operador o el sistema de visión vean el borde. Dimensionamos la boquilla para colocar un flujo enfocado justo en contacto, típicamente entre 3 y 6 bar, y dirigimos el escape a través de la recolección de polvo de la celda.
Se utiliza niebla o refrigerante en inundación cuando el corte es agresivo o la pieza es sensible al calor. Para aluminio, una niebla ligera reduce el ensuciamiento y prolonga la vida del abrasivo en trabajos largos; para zinc, evitamos el corte húmedo donde existe riesgo de corrosión y preferimos aire a chorro seco con una limpieza posterior inhibidora de óxido si la pieza permanecerá antes de terminar.
El manejo de virutas es un aspecto de seguridad y calidad. Las partículas finas de aluminio representan un riesgo de explosión de polvo por encima de ciertas concentraciones, por lo que la celda cuenta con un sistema de recolección de polvo de presión negativa dimensionado a la tasa de generación, con detección de chispas cuando el volumen lo justifica. Las partículas finas de zinc y latón son menos peligrosas, pero aún necesitan recolección para no contaminar el suelo ni la siguiente pieza. Nuestro guía de mejora del OEE y tiempo de actividad en celda robótica cubre cómo el polvo y los cambios de herramienta influyen en la disponibilidad.
Cambio de herramienta, vida útil y estructura del programa
Una celda de desbarbado solo es rentable en trabajos mixtos si el cambio es rápido y la vida útil de la herramienta es predecible.
La vida útil de la herramienta se controla por conteo y desgaste, no por calendario. Una fresa de carburo en puertas de aluminio puede cortar entre 5,000 y 20,000 bordes antes de que la flauta se desgaste, dependiendo de la dureza del burr y del refrigerante; un punto abrasivo se desgasta más rápido, a menudo entre 1,000 y 5,000 contactos. Establecemos un conteo de reemplazo con margen y dejamos que el controlador de fuerza detecte desviaciones, para que una herramienta desgastada se cambie antes de que comience a faltar en los bordes.
El cambio automático de herramienta multiplica esto. Una celda DZ con un soporte para herramientas puede cambiar de una fresa de carburo a un cepillo en segundos, permitiendo que un robot opere varias estaciones en una pieza o cambie de familia con un cambio de receta. El programa almacena los desplazamientos de herramientas por estación para que el punto de ajuste de fuerza y la trayectoria se adapten cuando la herramienta cambia.
El cambio entre familias de piezas es principalmente un intercambio de fijaciones y recetas. Diseñamos fijaciones con pasadores de ubicación rápida y pinzas neumáticas para que una nueva pieza quede colocada en el mismo marco repetible, y la receta del robot llame a la secuencia correcta de herramientas. Una celda bien ajustada cambia de familia en 10 a 30 minutos, incluyendo la revisión del primer artículo.
Integración en una celda de desbarbado DZ con fijaciones
El husillo y la herramienta están montados en un robot de 6 ejes, pero la celda se define por cómo sostiene y presenta la pieza. Nuestro diseño típico:
- Una mesa rotatoria de dos o cuatro estaciones con fijaciones neumáticas o hidráulicas que colocan la pieza en características de referencia mecanizadas o fundidas.
- El robot presenta la herramienta al borde con una cabeza flexible, controlando el punto de fuerza y la secuencia de herramientas desde la receta.
- Una revisión visual o de sonda en la primera pieza confirma la banda del borde antes de que comience la producción, y revisiones periódicas mantienen la traza de fuerza en rango.
- La recolección de polvo, las protecciones y una cortina de luz mantienen seguro al operador y el suelo limpio.
- En la etapa final, la pieza pasa a una estación de lavado o inspección para que la mano de obra de acabado vea un componente limpio y sin rebabas.
El diseño de la fijación es tan importante como el husillo. La pieza debe mantenerse de modo que el borde con rebaba sea accesible y que las vibraciones durante el corte sean mínimas; una fijación que vibra arruina la calidad del borde independientemente de la herramienta. La ubicamos en un punto de referencia estable y la sujetamos lejos del borde que se va a cortar, manteniendo la cara de la fijación libre del camino de la herramienta con margen para el movimiento flexible.
Herramienta de coincidencia con la tasa de remoción y el tiempo de ciclo
El tiempo de ciclo es el producto de la longitud del camino, la velocidad de avance y el número de estaciones. La herramienta establece el límite superior de la velocidad de avance: una fresa de carburo afilada a la velocidad superficial adecuada puede realizar un paso rápido, mientras que un cepillo cargado debe moverse lentamente. Calculamos la tasa de remoción a partir del volumen de rebaba y el ciclo objetivo, luego seleccionamos la herramienta que lo cumple con margen.
Un ejemplo práctico: una palanca de zinc con un tope de puerta de 1,5 mm y una aleta de separación de 0,3 mm. La puerta necesita una fresa de carburo a aproximadamente 40,000 rpm y una fuerza de 15 N, alimentada a 200 a 400 mm por minuto, tomando aproximadamente de 4 a 8 segundos. La aleta se rompe con un cepillo radial a 30 N durante 2 a 3 segundos. La desbarbación total dura cerca de 8 a 15 segundos por pieza, lo que en una mesa de dos estaciones da un rendimiento de aproximadamente 250 a 500 piezas por hora, dependiendo del tiempo de carga de los soportes.
Equilibramos las estaciones para que ninguna herramienta sea el cuello de botella. Si la fresa de carburo domina, añadimos una segunda estación de fresado o dividimos el camino entre dos robots; si el cepillo domina, lo aceleramos o añadimos una estación. El objetivo es una línea equilibrada donde el robot y los soportes, no la herramienta, marquen el ritmo.
Seleccionar un husillo, herramientas y abrasivos para aluminio fundido y zinc es una decisión de ingeniería, no una elección del catálogo. Combine la velocidad y el par del husillo con la rebaba, seleccione la herramienta según la morfología de la rebaba, añada cumplimiento para que el borde siga la pieza de parte en parte, y gestione el calor y los residuos para que la celda permanezca segura y consistente. DZ Machinery fabrica estas celdas robóticas de desbarbado, rectificado y pulido con husillos conformes, cambio automático de herramientas y paquetes de fijación ajustados a su fundición; si tiene planos de las piezas y un tiempo de ciclo objetivo, nuestro equipo de ingeniería puede especificar el husillo, la secuencia de herramientas y la distribución de la celda para su línea.