


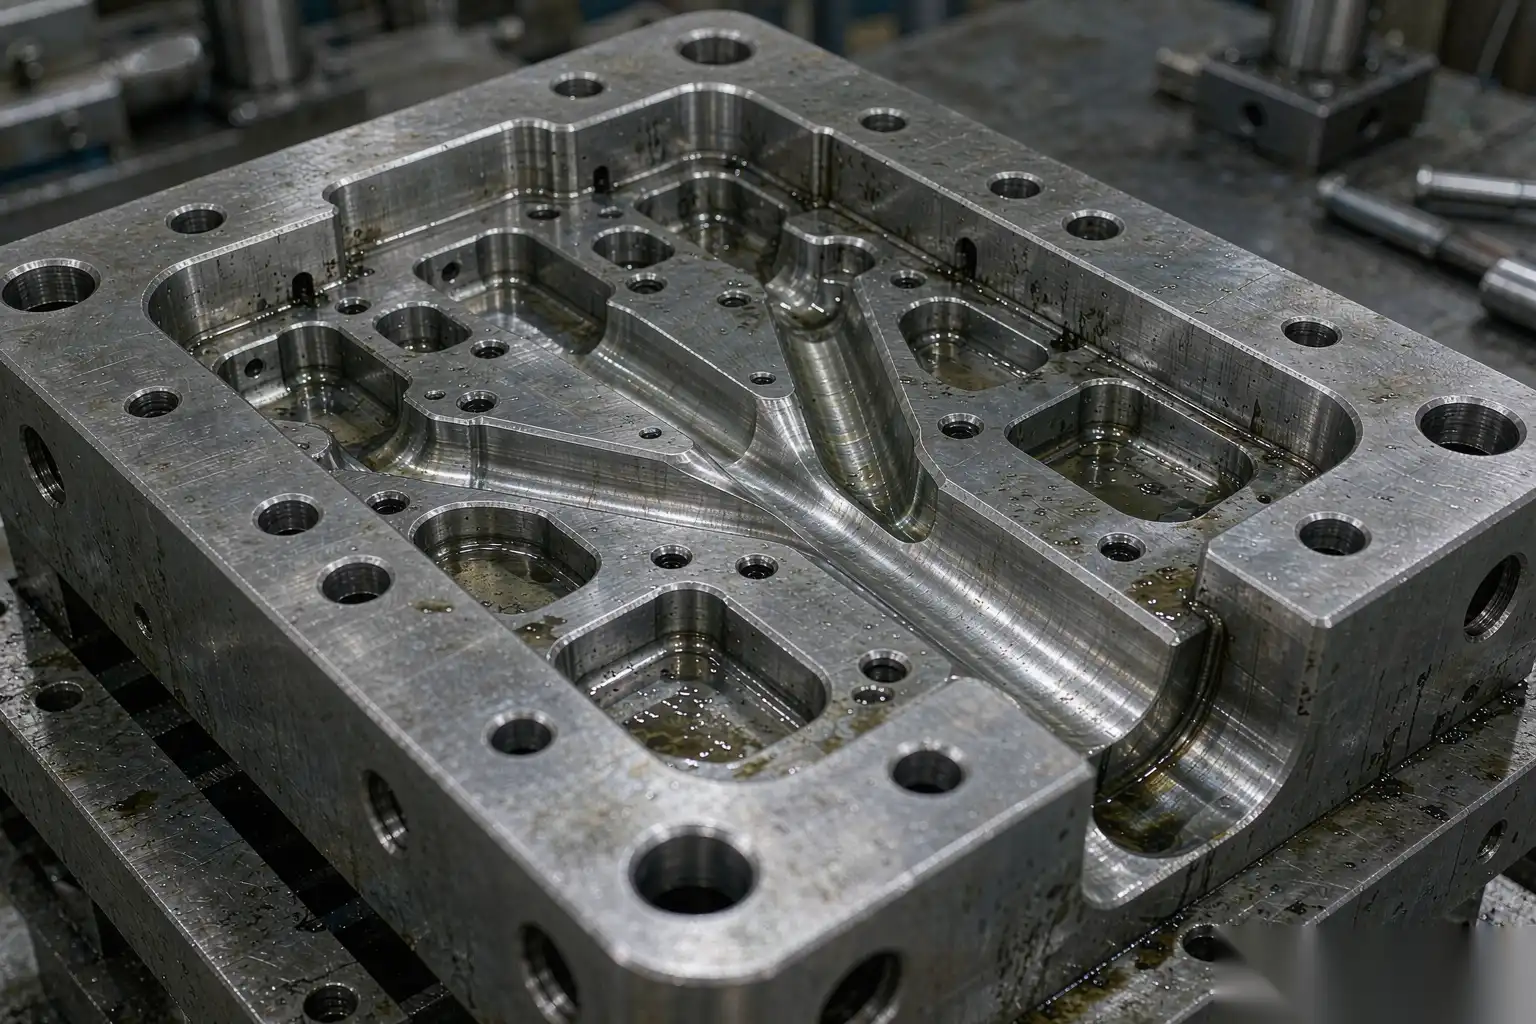
Diseño del Sistema de Alimentación en Fundición a Presión: Estrategia de Canal, Compuerta y Rebosadero
Por qué el llenado equilibrado es más que simetría geométrica
En la fundición a presión de alta presión, el sistema de alimentación es la única interfaz hidráulica entre el cilindro de disparo y la cavidad. Su función es entregar aluminio fundido a una velocidad y temperatura controladas en cada punto de la cavidad antes de que el metal se solidifique, mientras mantiene el aire atrapado, la oxidación y el biscuit re-solidificado por debajo de un umbral de defectos. Un modo de fallo común entre los fabricantes de moldes es confundir “equilibrado” con “simétrico”. Una disposición de conductos simétrica con longitudes iguales no garantiza un llenado igual cuando las secciones transversales, la temperatura local del molde y la capacidad de ventilación difieren entre ramas.
Tratamos el equilibrio como un problema de resistencia al flujo, no como un problema de trazado. El objetivo del diseño es presión igual y tiempo de llenado igual en cada puerta. Eso significa que cada rama debe transportar el flujo de masa que necesita su cavidad mientras presenta la misma resistencia efectiva al colector. La resistencia está dominada por el diámetro hidráulico del conducto, la longitud del conducto y la sección transversal restrictiva de la puerta. Si dos cavidades idénticas son alimentadas por conductos de la misma sección transversal pero uno es 40 mm más largo, la rama más larga experimenta una mayor caída de presión y se llena más tarde. La cavidad que se llena tarde entonces extrae metal de la más temprana, produciendo lapsos fríos en la unión y propiedades mecánicas inconsistentes entre las dos piezas.
Las reglas prácticas que aplicamos en la etapa de diseño de la puerta:
- Calcular el volumen total del disparo (cavidad + conducto + desbordamiento + biscuit) y dividirlo por el tiempo de llenado objetivo, típicamente 15-45 ms para aluminio a una velocidad de puerta de 30-60 m/s.
- Dimensionar el conducto principal para que su velocidad se mantenga por debajo de aproximadamente 10 m/s; por encima de eso, la generación de película de óxido y el congelamiento prematuro en la pared del conducto se convierten en el factor limitante.
- Dividir las ramas para que cada una tenga una resistencia al flujo igual, no una longitud igual. La resistencia igual es lo que produce una llegada simultánea.
- Verificar el equilibrio con una simulación de llenado en lugar de confiar en el dibujo, porque el calentamiento local del molde y la masa de acero cambian la resistencia durante una producción.
Un sistema equilibrado también hace que la celda de acabado robótico aguas abajo sea más económica de operar. Cuando el llenado es uniforme, la línea de separación es más limpia, el reborde es más delgado y la trayectoria de desbarbado robótico puede enseñarse una vez y repetirse. Cuando el llenado no está equilibrado, los operadores compensan ensanchando las puertas, lo que arroja más metal a la línea de separación y crea una banda de reborde más gruesa que el cómo desbarbar fundiciones de aluminio por automatización la celda luego tiene que limar con mayor carga en el husillo.
Sección transversal del conducto, velocidad de flujo y caída de presión
El conducto es un conducto de presión. Su área transversal establece la velocidad del metal para un flujo dado, y la velocidad determina la caída de presión a través de los términos de Bernoulli y fricción. Para un conducto trapezoidal o redondo de diámetro hidráulico D_h, la velocidad media v_conducto iguala el flujo volumétrico dividido por el área. La pérdida de presión por fricción a lo largo de la longitud L escala con v^2 y 1/D_h, por lo que duplicar el diámetro del conducto reduce la velocidad en un factor de cuatro a flujo fijo y reduce la pérdida por fricción en aproximadamente un factor de dieciséis.
Dimensionamos los conductos con tres restricciones en mente:
- El conducto no debe congelarse antes de que la cavidad se llene. El aluminio en un conducto delgado pierde calor rápidamente hacia una cara fría del molde; un conducto con diámetro equivalente menor a 6 mm para A380 a 50 m/s se recubre en partes largas.
- La velocidad del conducto debe ser lo suficientemente alta para mantener el metal en movimiento como una corriente coherente, pero lo suficientemente baja para que no atomice en la cavidad. Entre 5 y 10 m/s en el conducto es una ventana operativa para la mayoría de los trabajos con aluminio.
- El volumen del conducto debe ser una pequeña fracción del disparo para que el biscuit y los desechos se mantengan manejables. Un sistema de conductos que excede el 35% del peso total del disparo es un problema de coste y térmico, no un margen de seguridad.
La tabla a continuación es un punto de partida típico para la fundición a presión de aluminio en una máquina de 400-900 toneladas. Trátela como una primera estimación que se ajustará mediante simulación, no como un diseño terminado.
| Ø del conducto o equivalente D_h (mm) | Velocidad del corredor (m/s) | Peso de la pieza inyectada (g) | Tiempo típico de llenado de cavidad (ms) | Riesgo si es sobredimensionado | Riesgo si es subdimensionado |
|---|---|---|---|---|---|
| 6 | 8-10 | 200-400 | 30-45 | Galleta demasiado grande, más desperdicio | Congelación en el bebedero |
| 8 | 6-9 | 400-900 | 25-40 | Recuperación térmica más lenta | Ninguno a este tamaño |
| 10 | 5-8 | 900-1800 | 20-35 | Alto peso de desperdicio | Ninguno a este tamaño |
| 12 | 4-7 | 1800-3200 | 18-32 | Tiempo de ciclo por enfriamiento | Ninguno a este tamaño |
La caída de presión no es solo teórica. En una máquina de 660 toneladas con una manga de inyección de 60 mm y una velocidad del émbolo de 4 m/s, la presión de intensificación disponible es de alrededor de 70-90 MPa en la manga. Parte de esta se pierde por fricción en la manga, por la aceleración de la masa de la pieza y por la restricción de la compuerta. Si la compuerta es demasiado pequeña, la desaceleración del émbolo aumenta y la cavidad nunca alcanza la velocidad de diseño; la pieza se llena lentamente y se oxida. Si la compuerta es demasiado grande, el metal entra a baja velocidad y produce un llenado turbulento, frío y laminar con óxido. La compuerta es la válvula de control y el bebedero es la línea de suministro.
Selección del tipo de compuerta por geometría de la pieza
La compuerta es el punto donde la velocidad se convierte en llenado de cavidad. El tipo de compuerta se selecciona según la geometría de la pieza, el espesor de la pared, los requisitos cosméticos y dónde la downstream automatización robótica de desbarbado la celda cortará o rectificará el muñón de la compuerta. Las cuatro familias que utilizamos:
Compuerta de abanico
Una compuerta de abanico distribuye el flujo a través de una entrada ancha y delgada, reduciendo la velocidad local mientras cubre un borde largo. Es la opción predeterminada para placas planas, carcasas de electrodomésticos y paneles grandes de pared delgada donde se desea evitar que un solo chorro de alta velocidad perfore la pared opuesta. Las compuertas de abanico producen una cicatriz de compuerta ancha y de bajo perfil que es fácil de rectificar, pero requiere una ruta de recorte o fresado larga.
Compuerta de pestaña
Una puerta de pestaña es una conexión localizada y más gruesa, a menudo en un borde no estético o en una extensión del canal, que aísla el chorro de alta velocidad de la pieza. Luego, la pestaña se recorta. La usamos donde la superficie de la pieza no puede tolerar líneas de flujo relacionadas con la puerta, como en un hombro visible del cuerpo del grifo. El costo es una operación de recorte o fresado separado y una pequeña pestaña de chatarra.
Puerta de punto
Una puerta de punto (o pin) es una restricción pequeña circular o rectangular, común en herramientas de múltiples cavidades y en herramientas familiares, y en zinc. Ofrece control preciso del llenado y una cicatriz limpia y pequeña, pero la alta velocidad local y la pequeña sección transversal la hacen sensible a la congelación en aluminio y al desgaste. Reservamos las puertas de punto para zinc y para pequeñas características de aluminio alimentadas desde un canal robusto.
Puerta de desbordamiento (reserva)
Un desbordamiento no es una puerta de alimentación, sino un bolsillo deliberado colocado en zonas de llenado final o metal frío para captar el metal más frío, oxidado y de primer llenado, y desplazar la frontera de aire por delante de él. Los desbordamientos están dimensionados para absorber entre 5 y 15% del volumen de disparo en las zonas problemáticas y se recortan con el canal. Son el seguro más económico contra cierre en frío y porosidad al final del llenado.
Criterios de selección que documentamos en el dibujo de la herramienta:
- Espesor de pared inferior a 1,5 mm: preferir puerta de borde asistida por ventilador o desbordamiento para mantener la velocidad controlada a lo largo de un camino largo y delgado.
- Requiere cara estética: usar puerta de pestaña en una extensión de chatarra o en un borde oculto, luego fresar.
- Multi-cavidad simétrica: puerta de punto o ventilador equilibrado con resistencia igual verificada por simulación.
- Cajones/núcleos profundos: colocar desbordamientos al final del camino de flujo más largo, no en la puerta.
Cómo la ubicación de la puerta determina el riesgo de cierre en frío y de óxido
El cierre en frío se forma donde dos frentes de flujo se encuentran con demasiado poco calor y velocidad para soldar. La ubicación de la puerta decide dónde se encuentran esos frentes. Una puerta central en una pieza rectangular larga envía dos frentes hacia los extremos; si se encuentran en una esquina lejana que también es la zona de aire final, se produce un cierre en frío envuelto alrededor de una cavidad de aire. Mover la puerta o añadir un desbordamiento en esa esquina cambia el punto de encuentro a una ubicación donde aún hay calor y presión.
El riesgo de óxido está determinado por cuánto metal está expuesto al aire durante el llenado. Un chorro de alta velocidad que entra en una cavidad profunda salpicará y rodará, doblando la capa de óxido superficial en la pieza. Reducir la velocidad de la puerta, ensanchar la puerta o cambiar a una entrada de ventilador reduce las salpicaduras. Medimos los defectos relacionados con el óxido mediante seccionado de piezas sospechosas y pruebas de fuga por decaimiento de presión en características selladas; una pieza que pasa la radiografía pero falla en la prueba de fuga a menudo tiene una doblez de óxido localizada en un frente de flujo impuesto por la puerta.
La ubicación de la puerta también interactúa con la línea de separación del molde. Una puerta colocada a través de un deslizamiento móvil o en un borde de núcleo complica la herramienta y produce una costura propensa a rebabas. Mantenemos las puertas en superficies de separación estables y planas siempre que sea posible, y documentamos la cicatriz de la puerta como una característica definida con una altura máxima y un método de recorte definido para que la célula de acabado tenga un objetivo repetible.
Verificaciones prácticas antes de cortar el acero de la herramienta:
- Marcar en el modelo 3D la zona de último llenado prevista y confirmar que allí se sitúa un desbordamiento o ventilación.
- Confirmar que la puerta no se sitúa opuesta a una pared delgada que se congelará antes de que llegue el frente.
- Confirmar que la cicatriz de la puerta está en una superficie que el proceso de acabado puede alcanzar; una puerta enterrada en una cavidad profunda no puede ser recortada con un husillo robótico estándar sin una herramienta personalizada.
- Ejecutar una simulación de llenado y leer el “tiempo de llenado” y la “temperatura en el llenado” en la puerta y en la zona de último llenado; ambos deben estar dentro de la ventana de proceso.
Aquí es donde un simulación de flujo paso se paga por sí mismo: muestra el encuentro de frentes de flujo y la temperatura en cada uno, convirtiendo la ubicación de la compuerta de conjetura en un parámetro ajustado.
Estrategia de desbordamiento: dimensionamiento, colocación y recorte
Los desbordamientos son chatarra diseñada. Cumplen tres funciones: absorber el primer metal frío/oxidado, proporcionar un camino para que el aire atrapado se mueva por delante del frente, y calentar localmente el molde para que el extremo del llenado permanezca líquido. El error es omitirlos (herramienta barata, piezas defectuosas) o dimensionarlos en exceso (metal desperdiciado y enfriamiento más largo).
Dimensionamos los desbordamientos en función del defecto que deben solucionar:
- Para un cierre frío en una esquina: un solo desbordamiento de 0,5-1,5 cc colocado directamente en la esquina, conectado por un canal corto y ancho para que se llene al final y atraiga el metal frío.
- Para óxido en una línea de encuentro de frentes de flujo: dos desbordamientos a ambos lados de la línea de encuentro, dimensionados para absorber el primer 30-50% del metal que llega a esa línea.
- Para aire en un bolsillo profundo: una abertura de desbordamiento en el último punto de llenado del bolsillo, a veces ventilada por sí misma.
Reglas de colocación:
- Coloca los desbordamientos en zonas de último llenado, no cerca de la compuerta.
- Conecta los desbordamientos con un canal al menos tan grueso como la compuerta para que realmente se llenen.
- Mantén los desbordamientos alejados de superficies cosméticas o mecanizadas; se recortan y dejan una cicatriz.
- El volumen total de desbordamiento suele ser del 5-15% del disparo; por encima del 20% revisa todo el equilibrio de la compuerta porque estás enmascarando un problema de equilibrio con chatarra.
El recorte es importante para la celda de acabado. Los desbordamientos recortados por una prensa de recorte dejan un pequeño saliente; si ese saliente está donde un robot lijará, planifica la trayectoria para que el husillo lo tome en la misma pasada que la rebaba de la línea de separación. Si los desbordamientos se dejan y solo se fresan después, su ubicación debe estar en el programa CNC o robótico desde el principio.
Compuertas que hacen que el lijado y el fresado robótico sean más baratos
La decisión de la compuerta se toma una sola vez, en el diseño de la herramienta, pero se paga o se ahorra en cada pieza a lo largo de la vida útil de la herramienta. Un diseño de compuertas que respeta la celda de acabado aguas abajo reduce el costo total mucho más que eliminar metal del canal de alimentación. Diseñamos la compuerta y la trayectoria de acabado robótico juntos, porque son el mismo sistema de producción.
Opciones de diseño que reducen el costo de acabado:
- Mantén la línea de separación recta y en un solo plano para que la banda de rebaba sea uniforme y la trayectoria robótica sea un barrido simple en 2D. Una línea de separación ondulada o escalonada obliga a un husillo de seguimiento en 3D y ralentiza el ciclo.
- Ubica las compuertas y los desbordamientos en superficies donde un husillo o banda puedan alcanzarlos sin una herramienta personalizada. Evita enterrarlos en bolsillos más profundos que el alcance de la herramienta.
- Minimizar el área total de cicatrices en la puerta y el desbordamiento; cada milímetro cuadrado de cicatriz es una operación de rectificado o fresado. Una puerta de ventilador en un borde no crítico es más económica de terminar que un racimo de puntos en una cara visible.
- Mantener el grosor del flash por debajo de 0,15 mm en la línea de separación. Por encima de eso, la celda de desbarbado robótico necesita una mayor carga en el husillo y más desgaste en la correa, y el control de planitud del pieza puede verse afectado por un recorte desigual.
Cuantificamos esto en la etapa de cotización. Una pieza con una banda de rebaba de 0,10 mm y un molde de entrada simple puede ser desbarbada en una sola pasada robótica a una alimentación definida; la misma pieza con una banda de rebaba de 0,30 mm y tres toberas de rebose necesita una segunda pasada y un cambio de banda en cada pocos cientos de piezas. En una producción de 200.000 piezas, esa diferencia representa miles de minutos de acabado y un riesgo medible de scrap por sobreacabado.
El equipo de ingeniería de fabricación inteligente DZ diseña el sistema de moldeo y las celdas de desbarbado, rectificado y pulido robóticas post-casting como un sistema único, por lo que la ubicación del molde, la banda de rebaba y la trayectoria de acabado se especifican juntos desde el primer dibujo de la herramienta. Si está cotizando una nueva pieza de aluminio, envíenos el modelo 3D y el volumen anual esperado y le devolveremos una propuesta de moldeo y una estimación del ciclo de la celda de acabado.



