


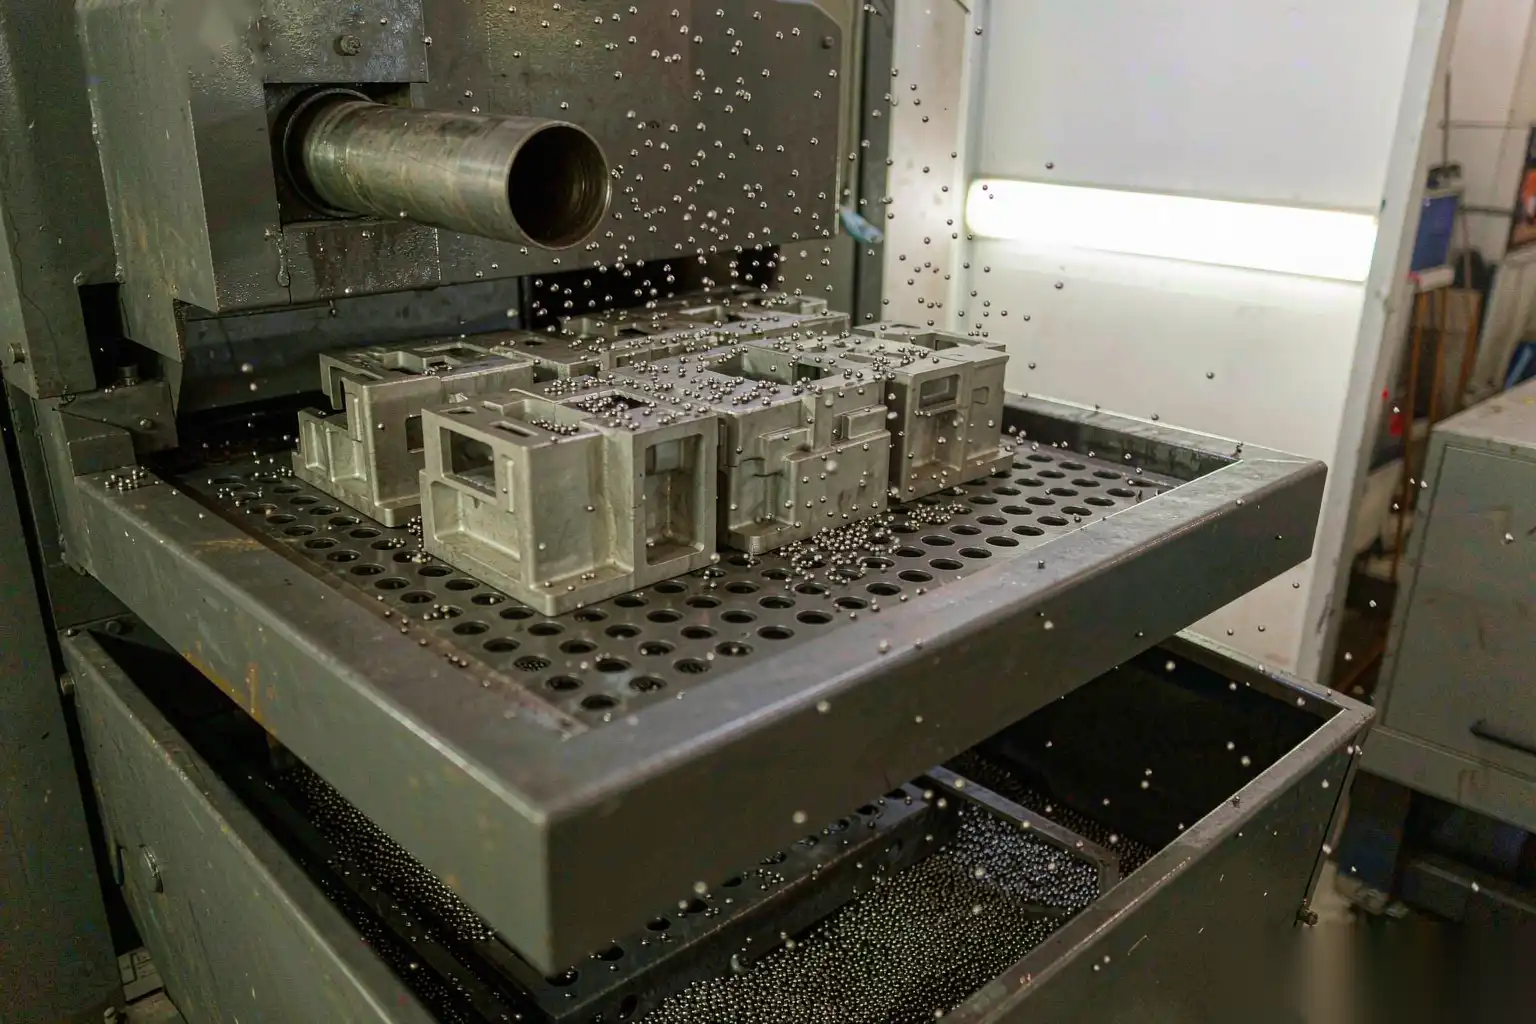
Proyección con chorro de aluminio fundido a presión: medios, perfil de superficie y qué hace con tu carga de lijado
El chorro de proyección se sitúa entre la máquina de fundición y la celda de acabado, y generalmente es especificado por quien sea dueño de la sala de chorreado en lugar de por quien tiene que lograr el acabado superficial al final de la línea. Así es como los talleres terminan comprando medios por precio por kilogramo y pagando en consumo de banda, retrabajos y agujeros de punción que solo aparecen después del pulido.
Este artículo está escrito desde el extremo de acabado hacia atrás. Ejecutamos celdas de lijado y pulido robotizadas para piezas de fundición, cuerpos de grifos y manijas de hardware, y la condición de la pieza que llega a la celda decide el número de pasos abrasivos, el tiempo de ciclo y el rendimiento más que cualquier parámetro del robot. El chorreado es uno de los tres mayores insumos para esa condición de entrada, junto con la condición del molde y la calidad de la fundición.
Cubierto aquí: qué elimina realmente el chorreado, selección de medios con una tabla comparativa, cómo el tamaño de grano y la dureza establecen el perfil superficial que mides, tipos de máquinas y su control de exposición, ventanas de parámetros que vale la pena incluir en una instrucción de trabajo, lo que el chorreado nunca arreglará, economía de medios y polvo por hora de máquina, y finalmente cómo la superficie chorreada cambia la carga en el lijado y pulido robotizado aguas abajo.
Qué elimina realmente el chorreado, mecánicamente
Una pieza de fundición deja la máquina llevando varias cosas en su superficie, y la mayoría son perjudiciales para el acabado.
- Residuos de lubricante de fundición. Una película carbonácea o cerosa, típicamente de 1 a 5 µm de grosor, concentrada en áreas donde el patrón de pulverización se acumuló o donde la fundición estuvo caliente. Esta película carga las bandas abrasivas en segundos y causa que los compuestos de pulido patinen en lugar de cortar.
- Sólidos del agente de liberación y acumulaciones de la fundición transferidos a la pieza. De manera puntual, duros y a menudo confundidos con defectos de fundición.
- Óxido superficial y manchas por manipulación. Días de almacenamiento en una planta húmeda producen una floración gris que es cosmética pero inconsistente.
- Luz de destello y pluma en la línea de separación. Cualquier cosa por debajo de aproximadamente 0.1 a 0.2 mm de altura. Por encima de eso, el chorreado lo redondea pero no lo elimina.
Lo que el chorreado hace mecánicamente es impacto, no corte. Cada partícula crea un pequeño cráter con un borde elevado. El resultado visible es una textura mate, uniforme, isotrópica y sin dirección, que es exactamente por qué oculta bien los defectos superficiales de fundición y por qué se fotografía de manera consistente en piezas cosméticas. Los bordes elevados de los cráteres importan aguas abajo: cuando pulas, esos bordes son el primer material que elimina tu banda, y los primeros 5 a 15 µm de tu margen de pulido desaparecen al nivelarlos.
El otro efecto mecánico que nadie incluye en la especificación es la deformación plástica de la capa superficial. El chorreado trabaja en frío la piel en aproximadamente 50 a 200 µm de profundidad y la pone en compresión. Esto suele ser inofensivo y ocasionalmente útil, pero se derivan dos consecuencias. Primero, el metal doblado puede cubrir por encima de poros subsuperficiales, haciendo que desaparezcan en la inspección de recepción y vuelvan a aparecer en la rueda de pulido o en el baño de anodizado. Segundo, ese mismo plegado incrusta fragmentos de medio en la superficie, lo que para el acero al carbono en aluminio significa hierro libre y oxidación que florece después del plating.
Selección de medios
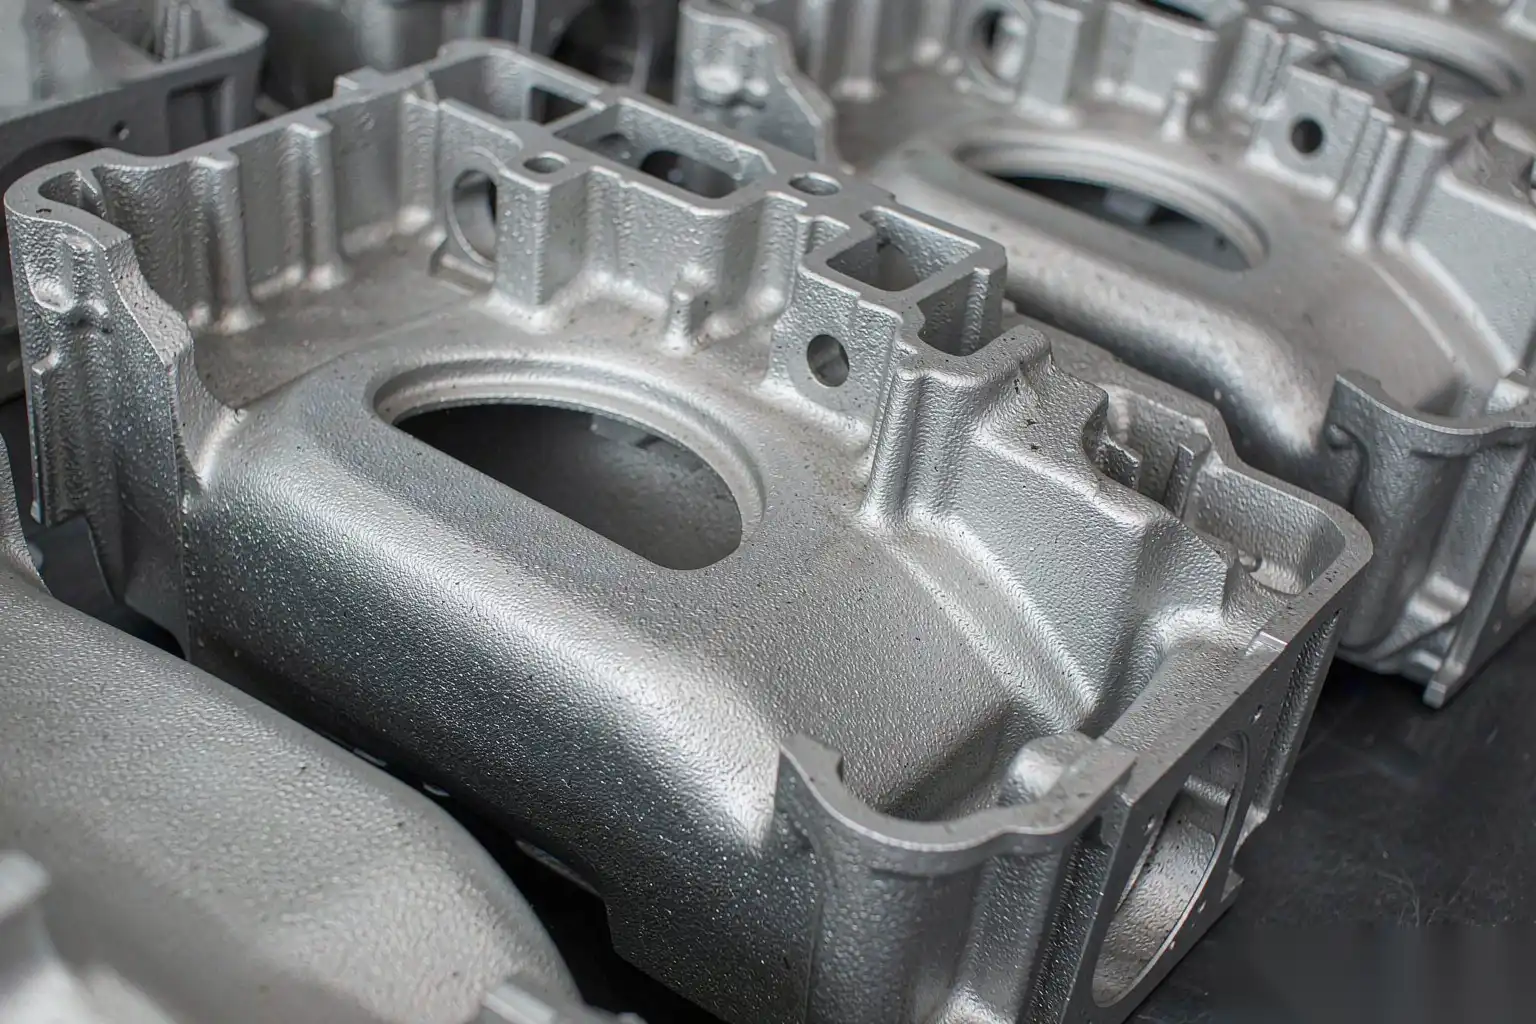
La elección de medios es un equilibrio entre agresividad, contaminación por hierro, duración del medio y coste operativo. La tabla a continuación refleja lo que vemos que funciona en producción en lugar de la mercadotecnia del catálogo.
| Medios | Rango de tamaño típico | Dureza | Resultado típico en ADC12 | Mejor utilizado para | Costo por kg (USD, indicativo) | Vida media / notas |
|---|---|---|---|---|---|---|
| Proyectil de acero fundido, esférico | S110–S550 (0.3–1.7 mm) | 40–52 HRC | Limpia y martillea, Ra cambia poco (+0 a +1.5 µm) | Piezas estructurales, soportes, carcasas antes del mecanizado | 0.9–1.6 | 500–1500 reciclajes; riesgo de contaminación con hierro; más barato por tonelada limpia |
| Granalla de acero, angular | G25–G80 | 55–64 HRC | Acción de corte, Rz puede duplicarse | Limpieza pesada antes de pintar o recubrir | 1.0–1.8 | Desgaste más rápido que el proyectil; perfil agresivo |
| Alambre cortado inoxidable | 0,3–1,0 mm | 30–40 HRC (condicionado) | Limpio, sin recogida de hierro | Piezas destinadas a cromo decorativo o níquel químico | 8–14 | 3 a 5 veces la vida del disparo de fundición; polvo muy bajo |
| Óxido de aluminio | Grano de 24–220 | ~2000 HV | Perfil angular afilado, mayor Rz por pasada | Patrón de anclaje antes de recubrimiento en polvo o pintura húmeda | 1,2–2,2 | Alta tasa de ruptura; polvo alto; perfil angular para adhesión |
| Perlas de vidrio | Malla de 40–325 | ~48 HRC equivalente | Corte bajo, cierra la textura, aspecto satinado uniforme | Piezas Cosmatte antes del anodizado; limpieza suave | 1,5–2,5 | Frágil a alta presión; excelente uniformidad cosmética |
| Perla de cerámica de zirconia | 0,1–0,8 mm | ~700 HV | Satinado uniforme, remoción mínima de metal | Fundiciones de zinc, paredes delgadas, piezas con puntos de referencia ajustados | 15–30 | Vida muy larga y polvo muy bajo; alto precio de compra |
La regla que damos a los clientes es sencilla. Si la pieza va a una celda de pulido robótico que debe alcanzar un acabado espejo o satinado, no la blast con nada más duro de lo necesario. Los medios más duros que el sustrato son lo que arruga la piel y cierra los poros. Para piezas que van a recubrimiento en polvo, se aplica lo contrario y un perfil de anclaje angular deliberado es un activo genuino.
Un caso especial: el chorro de acero al carbono seguido de anodizado es una fuente recurrente de defectos de manchas negras. El hierro incrustado no se elimina con el grabado alcalino normal en el tiempo disponible, y cada una de esas manchas se convierte en un hoyo. Si ya tienes una máquina de chorro de acero y no puedes cambiar el medio, añade un paso corto de desoxidación tolerante a hierro alto o cambia la última pasada a medio de acero inoxidable o cerámico.
Tamaño de grano, dureza y perfil superficial medido
El perfil superficial después del chorreado está gobernado por el tamaño de partícula, la dureza de la partícula en relación con la aleación, la forma de la partícula, la velocidad de impacto y el tiempo de exposición. De estos, el tamaño y la velocidad dominan, y la velocidad es la variable que más equivocan los operadores porque “más presión” es la respuesta estándar a una pieza que parece sucia.
El perfil se mide correctamente como un par: Ra (media aritmética) y Rz o Rmax (altura del pico sobre la línea media). Solo Ra oculta todo lo que importa para la apariencia, porque dos superficies pueden tener Ra idéntico y poblaciones de picos completamente diferentes. Una superficie blast y una superficie mecanizada con Ra 2,0 µm no se parecen en nada. También considera RSm, la separación media de picos: el chorreado produce separaciones en el rango de 60 a 200 µm dependiendo del tamaño del medio, lo que da agarre a los recubrimientos y lo que hace que el pulido requiera un paso adicional.
Valores medidos típicos en fundiciones de aluminio ADC12, medidor de rugosidad manual, corte de 0,8 mm, cinco lecturas promediadas:
| Condición | Ra (µm) | Rz (µm) | RSm (µm) |
|---|---|---|---|
| En estado de fundición, buena condición del molde | 1,2–3,2 | 8–18 | — |
| Áreas de matriz, erosionadas o soldadas | 4.0–8.0 | 25–45 | — |
| Disparo de acero S230, velocidad de punta de 65 m/s, 45 s | 3.0–5.0 | 18–30 | 120–200 |
| Óxido de aluminio 60 grano, chorro de aire a 5.5 bar | 5.0–9.0 | 30–55 | 80–150 |
| Óxido de aluminio 120 grano, 4.5 bar | 3.0–5.5 | 20–35 | 60–120 |
| Bola de vidrio 100/170 malla, 4.0 bar | 1.8–3.2 | 12–22 | 90–160 |
| Bola de vidrio 200 malla, 3.0 bar | 1.2–2.0 | 8–14 | 60–110 |
| Bola cerámica de 0.3 mm, 4.0 bar | 1.5–2.8 | 10–18 | 70–130 |
Dos implicaciones prácticas para la celda de acabado. Primero, un blast de óxido de aluminio de 60 grit te coloca aproximadamente entre 4 y 6 µm por encima del Ra de fundición, lo que significa que tu primer paso abrasivo debe eliminar esa diferencia antes de comenzar a hacer trabajo útil. En un cuerpo de grifo que típicamente requiere una pasada adicional de banda, de 8 a 15 segundos de tiempo robotizado, y una vida útil notablemente más corta en la banda gruesa. En segundo lugar, la variabilidad importa más que el promedio. Un lote donde Ra varía de 3 a 9 µm ofrece a un robot controlado por fuerza un objetivo en movimiento; el husillo flotante sigue el contorno, las zonas bajas se sobrepulen, y la productividad de la celda disminuye. Preferiríamos recibir Ra de 4 µm ±1 que Ra de 3 µm ±4.
El efecto dimensional es pequeño pero real. El blasting elimina entre 5 y 30 µm de aluminio, ocasionalmente más en las esquinas donde la exposición se concentra. Para tolerancias de fundición que ya son generosas, esto es irrelevante, pero si tienes datums mecanizados, caras de sellado o orificios de ajuste a presión ya en la pieza, cúbrelos o realiza el blasting antes del mecanizado. Véase guía de tolerancias para fundiciones de aluminio para entender cómo eso interactúa con el esquema de datum.
Tipos de equipos y cómo cada uno controla la exposición
La consistencia en la exposición es el objetivo principal de la selección de máquinas. Las tres familias utilizadas para fundiciones a presión difieren casi por completo en cómo presentan de manera uniforme cada pieza y cada cara al flujo de medios.
| Tipo de máquina | Cómo se presentan las piezas | Lote o tasa típica | Consistencia en la exposición | Fortalezas | Debilidades |
|---|---|---|---|---|---|
| Tumblast (lote en barril) | Las piezas giran en un molino de banda de goma o acero en rotación; la rueda lanza medios hacia la masa en rotación | De 100 a 400 kg por lote, ciclo de 4 a 10 minutos | Pobre a moderada. Contacto aleatorio pieza con pieza; las caras en sombra reciben menos exposición | Menor costo de capital, simple, alto rendimiento por euro | Daño pieza con pieza en caras cosméticas; se pueden deformar secciones delgadas; no apto para superficies pulidas |
| Colgador giratorio | Piezas colgadas en ganchos o árboles que giran y orbitan pasando por uno o más ruedas | 1–6 accesorios por ciclo, 60–240 s por gancho | Moderado a bueno. Sin contacto entre piezas si se coloca correctamente; cada accesorio recibe exposición repetible | Bueno para piezas medianas, piezas críticas mecanizadas, mangos de zinc | Carga intensiva en mano de obra; el diseño del accesorio importa; marcas de contacto en el gancho |
| Cinta continua / cinta de malla metálica | Una capa de piezas pasa bajo múltiples ruedas a una velocidad fija de la cinta | Velocidad de la cinta de 0.8–3.0 m/min; 20–60 s bajo cada cabeza | La mejor opción. Distancia fija, ángulo fijo, tiempo fijo para cada pieza | Máxima consistencia, fácil de integrar en una línea, consistente para automatización | Requiere piezas con geometría estable; necesita múltiples cabezas para formas complejas |
| Monorraíl continuo / mesa rotatoria | Piezas en satélites giratorios pasan por estaciones de rueda fijas | 2–8 satélites, indexación cada 20–60 s | Bueno, especialmente con satélites indexados | Versátil; puede combinar el chorreado con una célula robot de carga | Mayor inversión; mayor huella |
Para una pieza que posteriormente será pulida por robot o manualmente, dirigimos a los clientes hacia los diseños de cinta continua o mesa rotatoria. La razón no es el rendimiento, sino la variabilidad. Una célula de acabado automatizada puede programarse para tolerar una entrada predecible; no puede programarse para tolerar una entrada aleatoria, y el coste de una entrada variable se refleja en retrabajos o en un proceso sobredimensionado con demasiadas pasadas.
Para trabajos de bajo volumen o talleres donde ya existe un tumblast, la salvación es la disciplina simple del proceso: peso fijo del lote, tiempo de chorreado fijo, programa de recarga de medio fijo, y nunca llenar por encima del 60 al 70 por ciento del volumen nominal. Sobrecargar un tumblast es la causa más común de mala limpieza y daño en las piezas.
Parámetro de Windows que vale la pena incluir en una instrucción de trabajo
Cada uno de estos debe ser un número con una tolerancia, no una costumbre.
- Velocidad de punta de la rueda. Las ruedas centrífugas típicas alcanzan una velocidad de punta de 55 a 85 m/s. Para una rueda de 380 mm de diámetro, eso equivale aproximadamente a 2.760 a 4.270 rpm; la mayoría de las máquinas operan a 2.250 o 3.000 rpm, lo que proporciona unos 45 a 60 m/s en ese diámetro. El desgaste del medio aumenta aproximadamente con el cuadrado o cubo de la velocidad de impacto, por lo que una máquina que funciona a 80 m/s en lugar de 60 m/s limpiaría de manera adecuada pero estaría consumiendo dos o tres veces más medio. Operar a la velocidad más baja que logre una cobertura efectiva.
- Caudal de medio. Aproximadamente 8 a 12 kg por minuto de medio de acero por kW de potencia de la rueda. Una rueda de 11 kW funciona entre 90 y 130 kg/min; una de 15 kW entre 130 y 180 kg/min. El óxido de aluminio tiene un caudal menor, típicamente de 40 a 90 kg/min, porque el flujo de masa más alto simplemente destruye el medio. Un flujo bajo en relación con esa ventana significa tiempos de exposición largos y mala cobertura; un flujo alto desperdicia medio y sobrecarga el separador.
- Tiempo de exposición. Colgador de girador: de 45 a 180 segundos dependiendo de la complejidad de la sección. Cinta continua: de 20 a 50 segundos por cabeza, a menudo con dos cabezas en ángulos opuestos para cubrir geometrías sombreadas. Tumblast: de 4 a 8 minutos, y recuerda que solo las partes en la parte superior de la masa que gira están siendo golpeadas en ese instante.
- Presión de chorro de aire (cuando se usa en lugar de ruedas). De 4 a 7 bar en la boquilla, nunca por encima de lo que la tarea de limpieza requiere. Una boquilla de 6 mm a 6 bar consume aproximadamente 2.5 m³/min de aire libre, lo que equivale a 15 a 18 kW de entrada del compresor. Cada bar que puedas reducir ahorra aproximadamente un 10 por ciento de eso.
- Distancia y ángulo de la boquilla. De 100 a 250 mm de distancia, impacto en ángulo de 45 a 90 grados. Más allá de 300 mm, el chorro se dispersa y la limpieza se colapsa; por debajo de 100 mm, se produce sobreimpacto localizado y remolinos visibles en caras cosméticas.
- Separador y acondicionamiento del medio. Mantén la mezcla operativa dentro de las especificaciones. Para el chorro de acero, apunta a que más del 80 por ciento de la mezcla de trabajo esté dentro de un tamaño de malla cercano al nominal. El medio roto y las partículas finas en la mezcla son la causa de la mayoría de las quejas de.
Qué arreglos de chorreado funcionan y qué nunca lo harán
Sé explícito sobre esto en la documentación del proceso, porque es donde comienzan la mayoría de las disputas de calidad entre los departamentos de fundición y acabado.
Los arreglos de chorreado que realmente funcionan:
- Residuos de lubricante de molde y acumulación de transferencia en la superficie de la pieza.
- Textura cosmética uniforme, que hace que las líneas de flujo de fundición y las marcas de flujo en frío sean mucho menos visibles.
- Destello de luz de aproximadamente 0,1 a 0,2 mm de altura, donde la pluma es lo suficientemente delgada como para ser desprendida en lugar de doblada.
- Adhesión del recubrimiento, mediante la producción de una superficie limpia y activa con un perfil de anclaje definido.
El chorreado no fija, y pretender lo contrario cuesta dinero:
- Desajuste en la línea de separación. La desviación típica de los dados es de 0,05 a 0,25 mm de altura de paso. El chorreado redondea el borde, lo que reduce su nitidez visual bajo luz rasante, pero el paso sigue allí y aún necesita rectificado. Esta es la mayor idea equivocada sobre el chorreado.
- Destello intenso por encima de aproximadamente 0,2 mm. Se pliega en una cresta y puede acabar siendo más difícil de eliminar que antes.
- Marcas de hundimiento y depresiones por contracción. El chorreado no puede añadir metal.
- Porosidad subsuperficial. El chorreado puede ocultarlo temporalmente doblando la piel sobre el poro. Reaparece en el pulido, en el anodizado, en una prueba de fuga o en servicio. Nuestra opinión es que el chorreado antes de la prueba de fuga es una mala práctica para cualquier cosa que sea hermética a presión. Ver las soluciones de porosidad en fundición de aluminio para las causas aguas arriba.
- Defectos dimensionales. Nada en el chorreado corrige dimensiones.
El criterio de aceptación que recomendamos: definir la pieza entrante en términos de dimensiones del defecto, no de apariencia. Si el paso en la línea de separación máximo aceptable después del rectificado es de 0,05 mm, inclúyalo tanto en el programa de mantenimiento del troquel de recorte como en la especificación del chorreado, y mídalo con un indicador de dial o un perfilómetro en lugar de a simple vista. El normas de acabado de superficies de fundición a presión artículo explica cómo redactar esas indicaciones para que sobrevivan al contacto con un proveedor.
Consumo de medios, carga de polvo y coste por hora
La economía del chorreado está menos determinada por el precio de compra de la máquina que por el consumo de medios y la gestión de residuos. Cifras indicativas para una máquina de rueda de uso medio en un turno:
| Artículo | Proyectil de acero | Óxido de aluminio | Perlas de vidrio | Bola cerámica |
|---|---|---|---|---|
| Consumo por hora de funcionamiento | 3–8 kg | 25–60 kg | 15–35 kg | 0.5–2 kg |
| Consumo por tonelada de piezas limpiadas | 2–6 kg | 20–45 kg | 12–30 kg | 0.3–1.2 kg |
| Polvos finos y polvo al colector por hora | 1–3 kg | 20–40 kg | 10–25 kg | 0.3–1 kg |
| Comentarios sobre la eliminación | Residuos reciclables o residuos generales según las normas locales | Generalmente residuos industriales | Polvos de vidrio, verificar las normas locales | Volumen muy bajo pero costoso por kg |
Una comparación útil es el coste por tonelada de piezas en lugar del coste por kilogramo de medio. La escoria de acero a 1.2 USD/kg consumida a 4 kg por tonelada de fundiciones es aproximadamente 5 USD por tonelada. La alúmina de aluminio a 1.6 USD/kg consumida a 30 kg por tonelada es aproximadamente 48 USD por tonelada, diez veces más. La cerámica a 20 USD/kg consumida a 0.8 kg por tonelada es alrededor de 16 USD por tonelada, y generalmente ofrece un menor coste downstream porque el perfil es más suave y más consistente.
Dos elementos de seguridad pertenecen aquí porque se suelen pasar por alto en las plantas de aluminio. Los polvos finos de aluminio por debajo de aproximadamente 500 µm son polvo inflamable con valores Kst que pueden superar los 300 bar·m/s, situándolos en las clases de severidad de explosión más altas. Eso significa que los colectores secos necesitan ventilación o supresión de deflagración, las velocidades de los conductos deben mantener el polvo en suspensión (típicamente mínimo 20 a 25 m/s), y la limpieza tiene un límite estricto en lugar de una sugerencia. Los colectores húmedos son una opción, pero generan un problema de eliminación de lodos y pueden producir hidrógeno por la reacción del aluminio con agua si el lodo se mantiene caliente. Diseñe el colector antes de instalar la máquina, no después.
El polvo también afecta directamente la calidad aguas abajo. Las piezas que salen de la máquina de chorro y permanecen durante horas acumulan finos de medio y polvo en su superficie, y esa contaminación va directamente a la primera banda de abrasivo. Mantenga las piezas chorreada cubiertas y limite el intervalo entre el chorreado y el acabado a un turno.
Cómo la superficie chorreada cambia su carga de lijado y pulido robótico
Esta es la sección que la mayoría de las especificaciones de chorreado omiten, y donde está el dinero.
Una celda robótica con un husillo flotante controlado por fuerza depende de mecánicas de contacto predecibles. Todo lo que el chorreado hace en la superficie cambia esas mecánicas de tres maneras.
- Volumen de remoción. El robot debe llevar la pieza desde el Ra/Rz entrante hasta lo que espera el primer pulidor. Si el chorreado añade 5 µm de Ra y 30 µm de Rz, eso es de 5 a 30 µm que debe eliminarse de toda la cara cosmética antes de que la superficie quede nivelada. En una cara cosmética de 200 cm², eso equivale aproximadamente a 0,4 a 0,6 cm³ de aluminio por pieza, lo cual parece trivial hasta que se multiplica por un turno y se valora en la vida útil de la banda.
- Carga de abrasivo. Eliminar el lubricante de molde antes del acabado es claramente beneficioso: las bandas duran un 20 a un 40 por ciento más y los compuestos de pulido se comportan de manera consistente. El chorreado que deja medios incrustados logra lo contrario, porque los fragmentos duros actúan como contaminantes entre el abrasivo y el trabajo.
- Estabilidad del proceso. La textura uniforme por chorreado en realidad mejora la estabilidad del control de fuerza una vez que se han realizado los pases iniciales, porque el coeficiente de fricción es constante en toda la pieza. El chorreado desigual, especialmente el sobrechorreado localizado en esquinas cercanas a las boquillas, produce puntos duros que se interpretan como variación en la geometría por el lazo de fuerza.
La siguiente tabla resume lo que normalmente observamos en un cuerpo de grifo de tamaño medio que pasa por una línea de pulido robótico de seis pasos.
| Condición de entrada | Pasadas adicionales de desbaste requeridas | Tiempo adicional en la celda por pieza | Vida útil de la banda gruesa, piezas por banda | Rendimiento en la primera pasada hasta acabado espejo |
|---|---|---|---|---|
| En estado bruto, molde limpio, sin chorrear | 0 | línea base | 900–1200 | 96–98 por ciento |
| Bola de vidrio ligera, Ra 2.0–3.0 | 0 | +3 a 6 s | 1200–1600 | 96–98 por ciento |
| Disparo de acero fino S170–S230 | 0 a 1 | +6 a 12 s | 1000–1300 | 94–97 por ciento |
| Óxido de aluminio 120 malla | 1 | +10 a 18 s | 700–950 | 92–96 por ciento |
| Óxido de aluminio 60 malla, pesado | 2 | +20 a 35 s | 450–700 | 85–93 por ciento, retrabajo de orificios de alta calidad |
La conclusión no es “nunca blastear”. Es que la especificación de blast debe establecerse en conjunto con quien posea el rendimiento del acabado. Para mangos de zinc cosméticos y cuerpos de grifo que van a pulido espejo, nuestra recomendación suele ser vidrio cerámico ligero o bola de vidrio fino en la ventana Ra 1.5 a 3.0, o nada en absoluto si la fundición está limpia y el molde en buenas condiciones. Cuando sea necesario blastear para ocultar líneas de flujo antes de la pintura en polvo, use el medio más agresivo que aún deje suficiente material para el mecanizado posterior, y recuerde que el blast no reemplaza el lijado de la línea de separación.
La maquinaria DZ construye células robotizadas de desbarbado, lijado y pulido con husillos flotantes controlados por fuerza, mesas de indexación multiestación y extracción de polvo integrada, y rutinariamente realizamos pruebas con las piezas entrantes para establecer exactamente estas ventanas en función de los tiempos de ciclo reales. Si desea que su especificación de blast se concilie con su célula de pulido en lugar de optimizarse en aislamiento, envíenos los planos de las piezas y los datos de rugosidad de entrada.



