Fundición a presión de aluminio de pared delgada: límites de llenado, reglas de diseño y qué le hace a su línea de acabado
La fundición a presión de aluminio de pared delgada es la forma más eficaz de reducir costos en una pieza fundida: menos metal por pieza, menor tiempo de solidificación, ciclos más rápidos. También es la forma más rápida de destruir un programa si la pared se especifica sin tener en cuenta la longitud de flujo, la velocidad de la puerta, la distorsión y lo que le sucede a la pieza cuando alguien la presiona contra una cinta transportadora.
Este artículo está escrito para diseñadores e ingenieros de procesos que tienen que tomar la decisión del espesor de la pared y luego vivir con ella. Cubre el espesor mínimo práctico de la pared frente a la longitud de flujo, cómo calcular el tiempo de llenado y dimensionar la puerta, las reglas de nervios y filetes, la predicción y el control de la deformación, el efecto sobre el tiempo de ciclo y la vida útil del troquel, cómo se inspeccionan realmente las paredes delgadas y por qué una pieza de pared delgada generalmente obliga a la línea de acabado a ser robótica.
Qué significa “pared delgada” en términos de producción
Las definiciones varían, pero en máquinas de cámara fría de producción, los rangos prácticos son:
- Convencional: Pared nominal de 2.5 a 4.0 mm en piezas de hasta aproximadamente 1 kg.
- Pared delgada: Nominal de 1.2 a 2.0 mm, con longitudes de flujo de hasta 300 a 500 mm y velocidades de puerta de 35 a 60 metros por segundo.
- Pared ultradelgada: inferior a 1.0 mm, generalmente solo viable en piezas pequeñas de menos de 100 mm en cualquier dimensión con longitudes de flujo cortas y vacío agresivo.
El espesor de la pared no se puede elegir de forma aislada del área proyectada, porque la máquina tiene que entregar presión de intensificación sobre esa área. La siguiente tabla es una guía de trabajo para aleaciones tipo ADC12 y A380.
| Área proyectada de la pieza fundida | Pared mínima convencional | Mínimo práctico de pared delgada | Tamaño típico de la máquina |
|---|---|---|---|
| Menos de 100 centímetros cuadrados | 1.2 a 1.5 mm | 0.8 a 1.0 mm | 80 a 160 t |
| 100 a 300 centímetros cuadrados | 1.5 a 2.0 mm | 1.0 a 1.3 mm | 160 a 350 t |
| 300 a 800 centímetros cuadrados | 2.0 a 2.5 mm | 1.3 a 1.8 mm | 350 a 800 t |
| 800 a 1.500 centímetros cuadrados | 2.5 a 3.5 mm | 1.8 a 2.5 mm | 800 a 1.600 t |
| Más de 1.500 centímetros cuadrados | 3.0 a 4.0 mm | 2.5 mm en adelante | 1.600 t en adelante |
Dos advertencias aplican a cada fila. Primero, el grosor mínimo de pared se aplica al área que el metal debe alcanzar por última vez; características locales como salientes y orificios con núcleo siempre son más gruesos. Segundo, la pared mínima es un límite de llenado, no un límite de resistencia o rigidez. Una pared de 1.2 mm puede llenarse perfectamente y aún así ser inaceptable para cargas de ensamblaje, extracción de roscas o impacto.
Longitud de flujo contra grosor de pared
La longitud de flujo es la distancia que recorre el metal desde la puerta hasta el último punto a llenar. Está gobernada por qué tan lejos puede viajar el frente del metal antes de enfriarse por debajo de la temperatura a la que aún fluye y se fusiona. Para ADC12 y A380, el frente debe mantenerse por encima de aproximadamente 585 a 600 grados Celsius; por debajo de eso, aparecen fallos de llenado, cerraduras frías y marcas visibles de flujo.
| Grosor de pared | Longitud máxima de flujo, convencional | Longitud máxima de flujo, vacío más metal a 700 grados Celsius |
|---|---|---|
| 1,0 mm | 200 a 280 mm | 300 a 380 mm |
| 1,5 mm | 320 a 420 mm | 420 a 520 mm |
| 2,0 mm | 450 a 560 mm | 560 a 680 mm |
| 2,5 mm | 560 a 700 mm | 700 a 850 mm |
| 3,0 mm | 650 a 820 mm | 820 a 1.000 mm |
| 4,0 mm | 850 a 1.050 mm | 1.000 a 1.200 mm |
La segunda columna asume una temperatura del molde de aproximadamente 200 grados Celsius, sin vacío y un régimen estándar de lubricación del molde. La tercera asume un vacío en la cavidad por debajo de 50 mbar al final del llenado y metal a 700 grados Celsius. Si su diseño necesita más longitud de flujo de la que permite la tabla en la pared elegida, las opciones en orden de costo son: mover la compuerta, agregar una segunda compuerta, aumentar la temperatura del molde entre 20 y 40 grados, agregar vacío o elevar la pared. La simulación es la herramienta adecuada para confirmar cualquiera de ellas, pero estos números son un buen primer filtro antes de dedicar días a un modelo.
Tiempo de llenado, velocidad de la compuerta y intensificación
El tiempo de llenado de la cavidad se estima a partir del balance térmico entre el calor supercalentado entrante más el calor latente y el calor perdido al molde. Una forma empírica ampliamente utilizada es:
t = 0.0347 x T x (Ti menos Tf más 30 x S) dividido por (Tf menos Td)
donde t es el tiempo de llenado en segundos, T es el grosor de la pared en milímetros, Ti es la temperatura del metal en la compuerta, Tf es la temperatura mínima de flujo, Td es la temperatura de la superficie del molde, y S es la fracción tolerable de sólido, típicamente del 5 al 15 por ciento.
Ejemplo práctico para una pared de 1.8 mm: Ti = 660 grados, Tf = 590 grados, Td = 220 grados, S = 10.
- Numerador: 660 menos 590 más 30 x 10 = 70 más 300 = 370.
- Denominador: 590 menos 220 = 370.
- t = 0.0347 x 1.8 x 1.0 = 0.062 segundos, aproximadamente 62 milisegundos.
Eso es un número realista para una pieza en la clase de 100 a 300 centímetros cuadrados, y determina todo lo demás.
Dimensionamiento de la compuerta. Si el volumen de la cavidad de fundición es de 85 centímetros cúbicos y el llenado debe completarse en 45 milisegundos, la tasa de flujo requerida es 85 dividido por 0.045, aproximadamente 1,890 centímetros cúbicos por segundo, o 1.89 millones de milímetros cúbicos por segundo. Con una velocidad objetivo de la compuerta de 45 metros por segundo, el área de la compuerta es 1,890,000 dividido entre 45,000, aproximadamente 42 milímetros cuadrados. Con un grosor de compuerta de 1.1 milímetros, eso es una compuerta de 38 milímetros de ancho.
Directrices de velocidad de la compuerta:
- Piezas convencionales: de 25 a 40 metros por segundo en la compuerta.
- Pared delgada: de 40 a 60 metros por segundo. Por encima de aproximadamente 60 metros por segundo, la erosión de la compuerta y el lavado del molde se aceleran notablemente.
- Grosor de la compuerta: de 0.6 a 1.2 veces el grosor de la pared, típicamente de 0.8 a 1.2 milímetros, con una zona de 2 a 3 milímetros. Compuertas más gruesas prolongan el tiempo de congelación y permiten el flujo inverso durante la intensificación.
Intensificación. La fuerza de cierre requerida es el área proyectada multiplicada por la presión específica. Para la misma pieza con 126 centímetros cuadrados de área proyectada y una presión específica objetivo de 80 megapascales: 12,600 milímetros cuadrados por 80 newtons por milímetro cuadrado equivalen a 1.008 meganewtons, aproximadamente 103 toneladas. Añada un margen del 15 al 20 por ciento y seleccione una máquina de 160 a 200 toneladas.
Otros ajustes de fin de colada en los que depende el trabajo de paredes finas:
- Velocidad de colada lenta de 0,2 a 0,4 metros por segundo con un llenado de manguito del 35 al 45 por ciento, para evitar la formación de ondas y la entrada de aire.
- Tiempo de aumento de la presión de intensificación inferior a 20 a 30 milisegundos, verificado con un registro de monitorización de la colada en lugar de asumido a partir del ajuste de la máquina.
- Temperatura del molde de 180 a 250 grados Celsius, mantenida con refrigeración conformada o deflectora cerca de la compuerta, porque las secciones finas pierden sobrecalentamiento más rápido de lo que el molde puede reemplazarlo.
Costillas, filetes, transiciones de boceto y sección
| Característica | Recomendado | Límite duro | Qué sucede si se viola |
|---|---|---|---|
| Grosor de la costilla | 0.6 a 0.8 veces el grosor de la pared adyacente | Más de 1.0 veces la pared | Marcas de hundimiento, porosidad en la raíz de la costilla |
| Altura de la costilla | Hasta 3 a 5 veces la pared | 6 veces la pared | Fallo de llenado en la punta de la costilla, erosión del molde |
| Filete en la raíz de la costilla | R = 0.5 a 1.0 veces la pared, mínimo 0.5 mm | Menos de 0.3 mm | Inicio de grietas, puntos calientes, inspección térmica del molde |
| Ángulo de inclinación de la costilla | 0.5 a 1.0 grado por lado | Menos de 0.25 grados | Marcas de arrastre, daño en los pasadores, picos en la fuerza de expulsión |
| Radio interior de la esquina | 1.0 a 1.5 mm preferido | Menos de 0.5 mm | Concentración de tensiones, agrietamiento del troquel en la esquina |
| Radio exterior de la esquina | Radio interior más pared | Radio cero | Borde afilado del troquel que se astilla |
| Ángulo de desmoldeo, superficies internas | 1.0 a 2.0 grados por lado | Menos de 0.5 grados | Adherencia, distorsión en la eyección |
| Ángulo de desmoldeo, superficies externas | 0.5 a 1.0 grado por lado | Menos de 0.25 grados | Arrastre en la mitad de la cavidad |
| Diámetro del agujero perforado | 3.0 mm mínimo | Menos de 2.5 mm | Rotura del núcleo, vida útil inaceptablemente corta del núcleo |
| Profundidad del agujero perforado | Hasta 5 a 8 veces el diámetro | Más de 10 veces el diámetro | Deflexión del núcleo, deriva del espesor de la pared |
| Transición de sección | Conicidad a lo largo de 3 a 5 veces la diferencia de espesor | Salto brusco | Punto caliente, porosidad por contracción, marca de flujo visible |
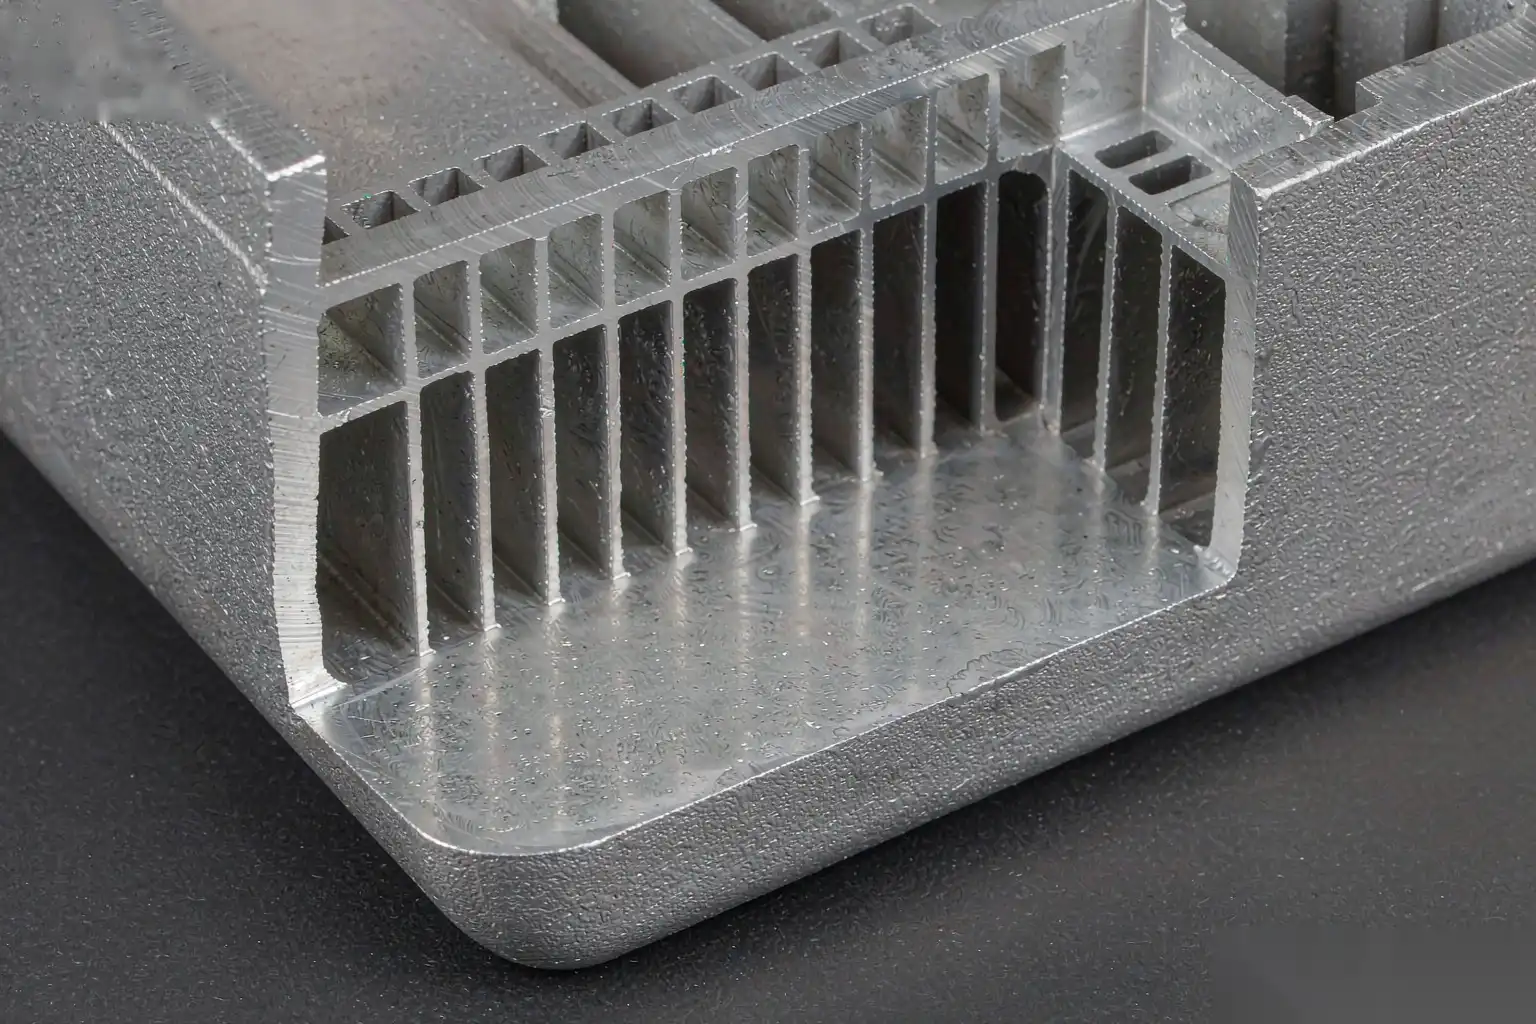
La regla detrás de todo esto es la misma: cada lugar donde el espesor local de la sección excede la pared nominal se convierte en un punto caliente, y cada punto caliente en una pieza de pared delgada es un vacío de contracción potencial, porque no hay un reservorio adyacente de metal líquido para alimentarlo.
Deformación y distorsión: predicción y control
El aluminio se contrae aproximadamente entre un 0,5 y un 0,6 por ciento linealmente al solidificarse. Si esa contracción es uniforme y la pieza está libre, la fundición simplemente se hace más pequeña. La deformación ocurre cuando la contracción es no uniforme: diferentes espesores de sección se enfrían a diferentes velocidades, y el molde restringe la pieza hasta la eyección, por lo que las tensiones liberadas en la eyección doblan la fundición.
El patrón que vemos con más frecuencia es la nervadura unilateral. Una carcasa de 240 milímetros de largo con una pared de 1,8 milímetros y cuatro nervaduras en la cara interior, ninguna en la exterior, típicamente se curvará entre 0,8 y 1,5 milímetros a lo largo de su longitud. Las correcciones estándar, en orden:
- Reflejar el nervado. Añadir nervaduras en la cara opuesta a entre 0,5 y 0,7 veces la altura de las nervaduras primarias. Esto mantiene la mayor parte de la rigidez y reduce a la mitad la asimetría térmica.
- Equilibrar el enfriamiento. Hacer que la mitad de la cavidad en el lado nervado esté entre 20 y 40 grados más caliente para que ambas caras alcancen la temperatura de eyección juntas. En el ejemplo anterior, esto solo reduce típicamente la curvatura a menos de 0,5 milímetros.
- Equilibrar la eyección. Colocar los expulsores a entre 10 y 15 milímetros de cada nervadura y saliente, dimensionar los expulsores para la carga local y verificar la eyección con un registro de presión. Una eyección desequilibrada dobla una pieza delgada independientemente de lo bien que se haya llenado.
- Controlar el temple y el apilamiento. Las piezas delgadas se enfrían rápida e irregularmente en un temple con agua. Utilizar enfriamiento por aire o un utillaje controlado, y nunca apilar piezas de pared delgada sueltas en un contenedor mientras estén por encima de los 150 grados Celsius.
- Enderezar o aliviar el estrés solo como último recurso. Una operación de prensa controlada con un límite de deflexión definido funciona en aleaciones dúctiles; el alivio de tensiones térmicas a 180 a 220 grados Celsius durante 2 a 4 horas reduce las tensiones residuales, pero por encima de aproximadamente 350 a 400 grados Celsius el gas atrapado se expande y aparecen ampollas, por lo que el tratamiento térmico de piezas de HPDC tiene una ventana estrecha.
La simulación vale la pena aquí, pero trate los números con honestidad: un modelo acoplado de llenado, solidificación y estrés generalmente predecirá la dirección y la magnitud aproximada de la deformación correctamente, y el valor absoluto dentro del 30 al 50 por ciento. Eso es suficiente para elegir entre alternativas de diseño, no suficiente para omitir la medición del primer artículo.
Tiempo de ciclo, vida del molde y consecuencias de costo
El beneficio de paredes delgadas es el tiempo de solidificación, que escala aproximadamente con el cuadrado del grosor de la sección. Usando una estimación basada en el módulo de t = B x M al cuadrado, con M la mitad del grosor de la pared y B alrededor de 0.15 a 0.25 segundos por milímetro cuadrado para aluminio en un molde H13 bien enfriado:
- Pared de 1.5 mm: 0.3 a 0.6 segundos.
- Pared de 2.0 mm: 0.6 a 1.0 segundos.
- Pared de 3.0 mm: 1.4 a 2.3 segundos.
- Pared de 4.0 mm: 2.4 a 4.0 segundos.
La solidificación es solo parte del ciclo, pero en piezas de paredes delgadas deja de ser el término dominante, y el ciclo seco total suele reducirse de 45 a 60 segundos a 25 a 35 segundos. La cantidad de metal por pieza disminuye entre un 20 y un 40 por ciento. Esos dos números constituyen el caso comercial.
Los costos se reflejan en tres lugares:
- Tamaño de la máquina. Las paredes delgadas requieren una presión específica más alta y una velocidad de entrada mayor, por lo que la misma pieza a menudo pasa a una o dos tallas de máquina superiores. La tonelada se paga esté o no en uso.
- Vida útil del troquel. Los moldes convencionales de aluminio en H13 funcionan entre 80,000 y 150,000 disparos antes de una reparación mayor. Con velocidades de entrada de 45 a 60 metros por segundo y canales de entrada delgados, la erosión y el lavado de los canales suelen acortar esa cifra a 50,000 a 100,000 disparos. La inspección térmica en la almohadilla del canal puede comenzar a los 20,000 a 50,000 disparos. El acero de trabajo en caliente ESR de primera calidad, la nitruración a una capa de 0.10 a 0.15 milímetros a 1,000 a 1,100 HV, y la refrigeración conformal ayudan, pero todo cuesta dinero.
- Ventana de proceso. Las paredes delgadas operan más cerca del límite de rechazo. Una caída de 30 grados en la temperatura del metal o un molde que se ha enfriado durante una pausa puede mover la tasa de rechazo del 1 por ciento al 10 por ciento en un turno. La supervisión y la disciplina no son opcionales.
Inspección de paredes delgadas
Las piezas de paredes delgadas derrotan la técnica de inspección convencional de dos maneras: la pieza se deforma bajo la fuerza de medición, y el modo de fallo es interno.
- Contactar con CMM. Utilice una fuerza de sondeo baja, de 0,1 a 0,3 newtons, y apoye la pieza en las características de referencia utilizadas en el utillaje, no en una placa plana. Una pared de 1,2 milímetros medida con una sonda estándar de 0,5 newtons puede deflectarse entre 0,05 y 0,10 milímetros, lo que supone una fracción significativa de la tolerancia.
- Escaneo óptico y de luz estructurada. Precisión de 0,02 a 0,05 milímetros en superficies de forma libre, con la ventaja de datos de campo completo. Bueno para la forma y para detectar hundimientos locales, pero no ve vacíos internos.
- Tomografía computarizada. Esta es la herramienta para el espesor de pared y la porosidad interna en piezas de pared delgada. Tamaños de vóxel de 30 a 80 micrómetros resuelven el espesor de pared a aproximadamente más o menos 0.02 milímetros y detectan poros de hasta aproximadamente 0.15 milímetros. Un escaneo completo dura de 5 a 20 minutos, por lo que es un método de muestreo y de primera pieza, no en línea, típicamente 1 pieza de cada 200 a 1.000 más 100 por ciento al lanzamiento.
- Espesor ultrasónico. Funciona por encima de aproximadamente 1.0 milímetro con una resolución de 0.01 milímetros, pero es poco fiable en superficies curvas y en regiones de grano grueso, y necesita correlación con microsecciones.
- Pruebas de fuga. Caída de presión a 3 a 6 bar con límites de 1 a 5 centímetros cúbicos por minuto para la mayoría de las carcasas; espectrometría de masas de helio hasta 1 x 10 a la menos 5 mbar litros por segundo para refrigeración y recipientes a presión.
Para las tolerancias, las piezas de pared delgada se mantienen frecuentemente en ISO 8062-3 DCTG 4 o 5 en dimensiones críticas en lugar del DCTG 6 que es típico de las fundiciones a presión generales, lo cual es factible pero debe ser diseñado. La interacción entre la tolerancia alcanzable, el espesor de pared y la sobremedida de mecanizado se establece en nuestro guía de tolerancias para fundiciones de aluminio, y los defectos relacionados con el llenado a los que son propensas las paredes delgadas se cubren en defectos y soluciones en fundición de aluminio a presión.
Lo que las paredes delgadas le hacen a la línea de acabado
La última consecuencia es la que sorprende a la gente. Una pared de 1.2 a 1.8 milímetros con un muñón de bebedero es un objeto difícil de esmerilar a mano.
- Deflexión bajo carga. Un operador manual que aplica 40 a 80 newtons a una banda deflectará elásticamente una pared delgada. La banda pasa sobre el bebedero en lugar de cortarlo, el operador empuja más fuerte, y el resultado es una concavidad en el panel o una rotura en el bebedero.
- Calor. El calor de esmerilado local por encima de aproximadamente 120 grados Celsius recoce la superficie localmente y, en una sección delgada, distorsiona la pieza. Esa distorsión es permanente una vez que la pieza se enfría.
- Pérdida dimensional. En una pared de 1.2 milímetros no hay margen de material para una muesca. El desperdicio de retrabajo manual en piezas de pared delgada es comúnmente dos o tres veces la tasa en piezas convencionales.
Una celda robótica cambia la mecánica. Con un husillo flotante controlado por fuerza que mantiene la fuerza de contacto en 5 a 25 newtons en lugar de 40 a 80, con el utillaje respaldando la pared a 5 a 10 milímetros del punto de contacto, y con una trayectoria programada que nunca se detiene, el mismo bebedero se elimina con una altura residual mantenida dentro de más o menos 0.08 milímetros. La velocidad de la banda se mantiene alta, 25 a 30 metros por segundo, y el grano se mantiene afilado, por lo que el metal se corta en lugar de empujarse.
El resto de la línea de acabado tiene que seguir la misma lógica. El manejo entre estaciones tiene que soportar la pieza en lugar de dejarla colgar o caer en un contenedor. El pulido, si es necesario, tiene que funcionar con la misma disciplina de fuerza que el esmerilado. Y la inspección tiene que medir la pieza en el mismo estado en que se ensamblará, lo que generalmente significa un utillaje en lugar de un banco.
DZ Machinery construye celdas robóticas de desbarbado, esmerilado y pulido para fundiciones a presión de pared delgada, desde celdas individuales con husillos flotantes controlados por fuerza y cambiadores automáticos de medios hasta líneas completas que transportan la pieza desde la sierra de cinta a través de CNC, esmerilado robótico, pulido automático e inspección sin liberarla de su datum. Si está diseñando una pieza de pared delgada, el momento útil para hablar con nosotros es antes de que se corte el molde: envíe el modelo y la distribución del espesor de pared, y le diremos dónde se pueden colocar los bebederos para que la celda de acabado pueda alcanzarlos, qué tiempo de ciclo tendrá la pieza y cuál es el riesgo de desperdicio a ese espesor de pared.