Rectificado de accesorios hidráulicos: precisión para piezas de alta presión
Un taller hidráulico en el norte de Italia rechazaba accesorios en la prueba de presión porque los asientos no eran redondos — un asiento pulido a mano variaba unos pocos micrones de una pieza a otra, y a 350 bar esas pocas micrones filtraban. “La especificación dice redondo,” dijo el ingeniero, “y lo hecho a mano dice lo suficientemente cerca.” El rectificado de accesorios hidráulicos es un trabajo de redondez: el asiento debe ser preciso porque el sello depende de ello.
Esta guía cubre cómo rectificar accesorios hidráulicos para cumplir con las necesidades de servicio de alta presión en cuanto a redondez.
Por qué la redondez es todo el trabajo
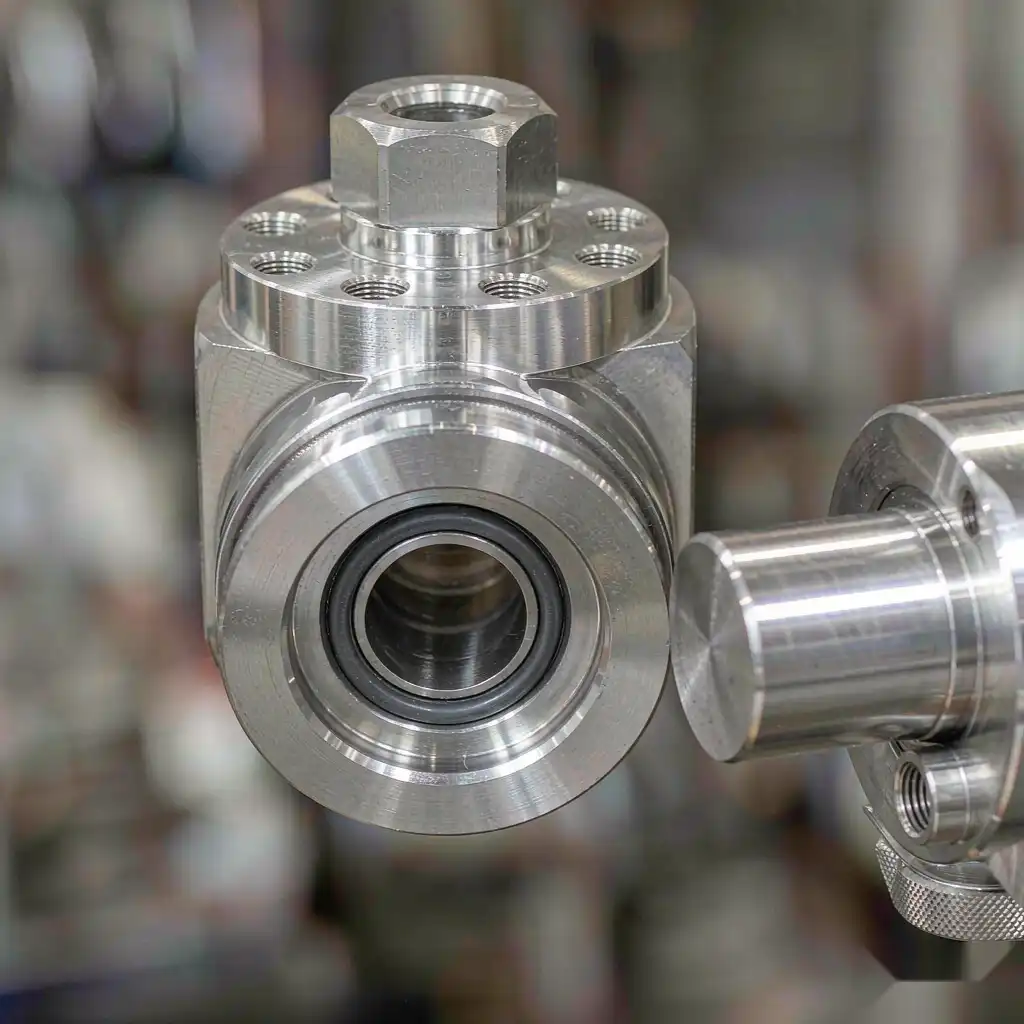
Un sello hidráulico presiona sobre un asiento. Si el asiento no es redondo, el sello toca en puntos, la carga se concentra y puede gotear o explotar. El rectificado a mano se desvía con el operador y el tiempo. El asiento debe ser redondo y reproducible, no solo brillante.
Cómo el rectificado robótico mantiene la redondez
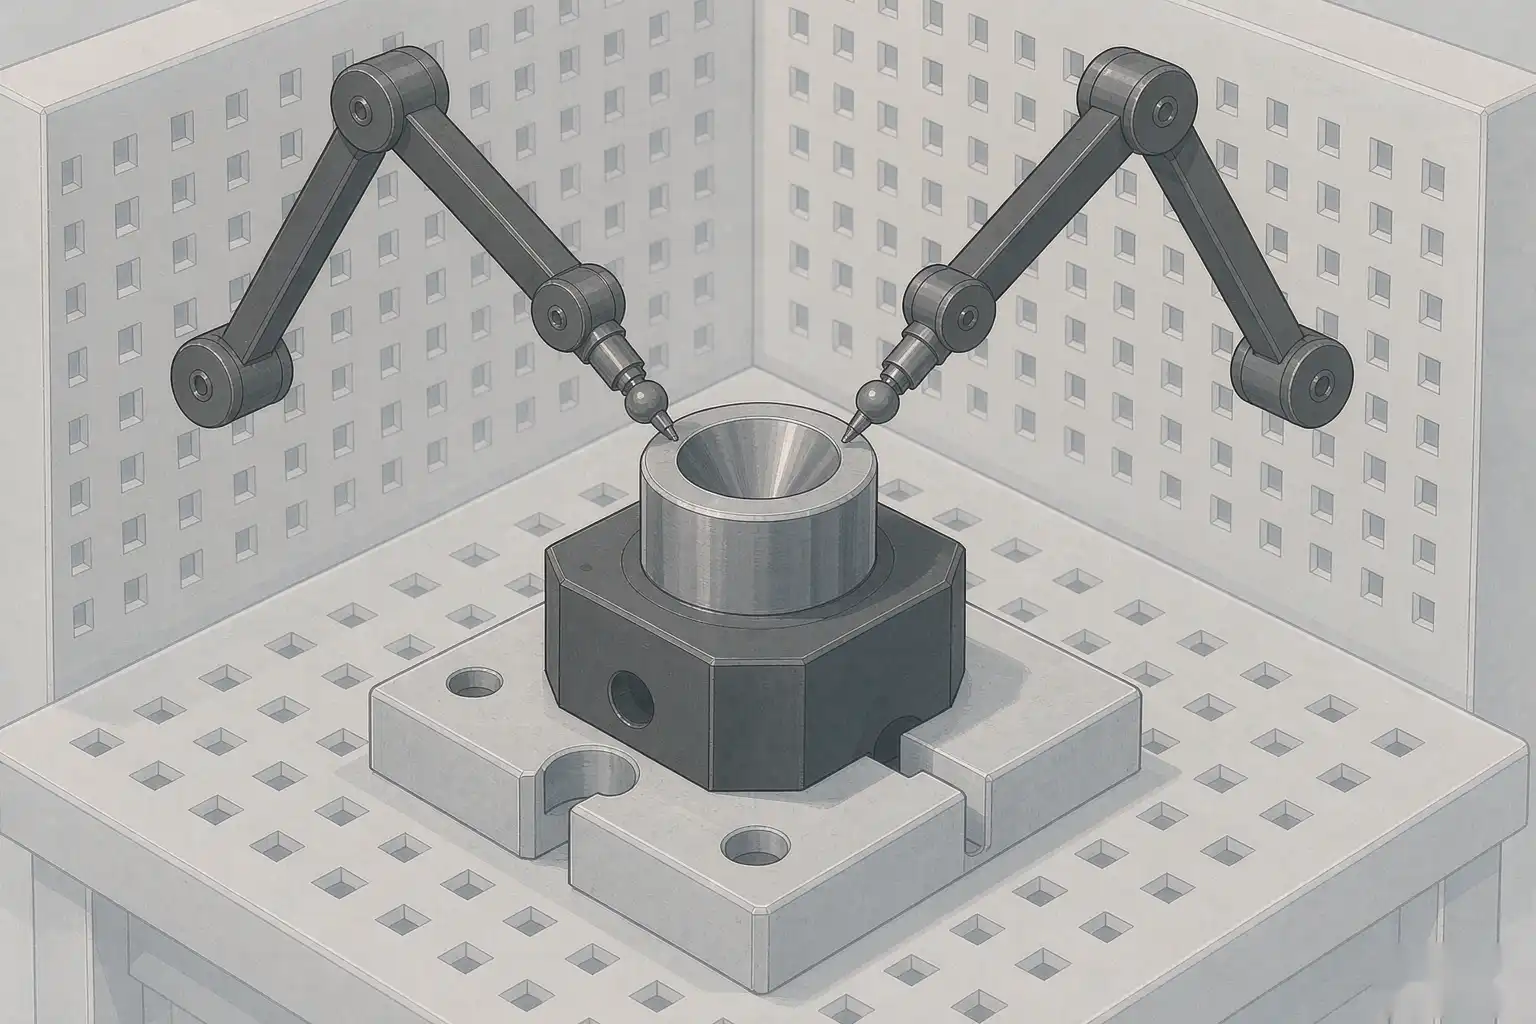
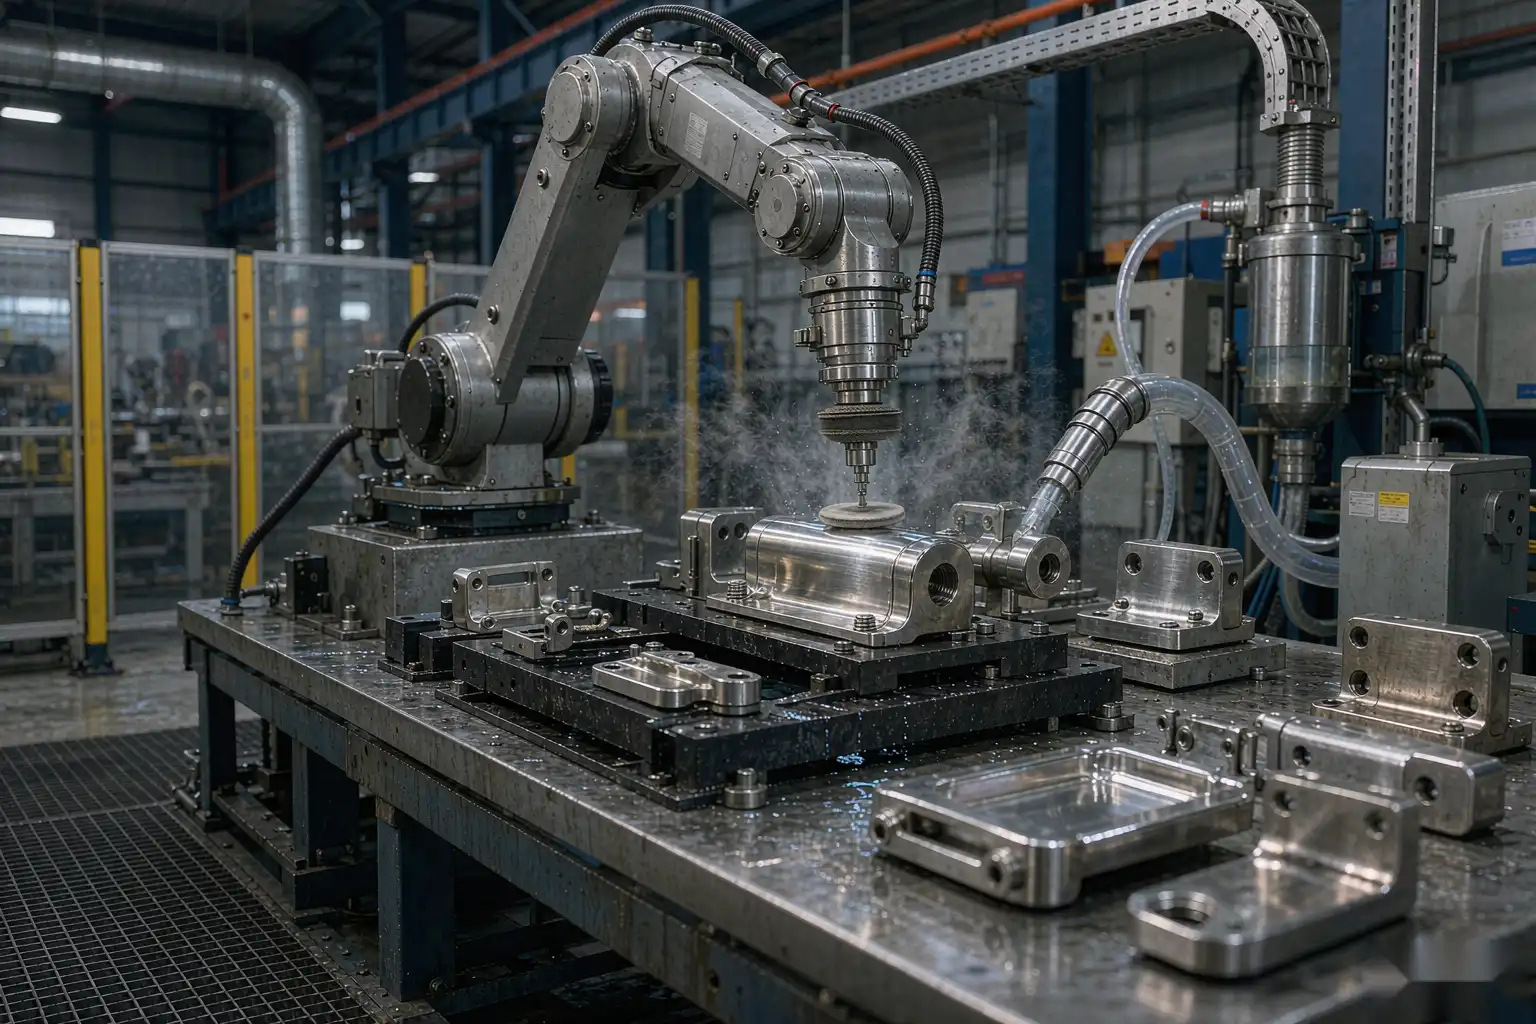
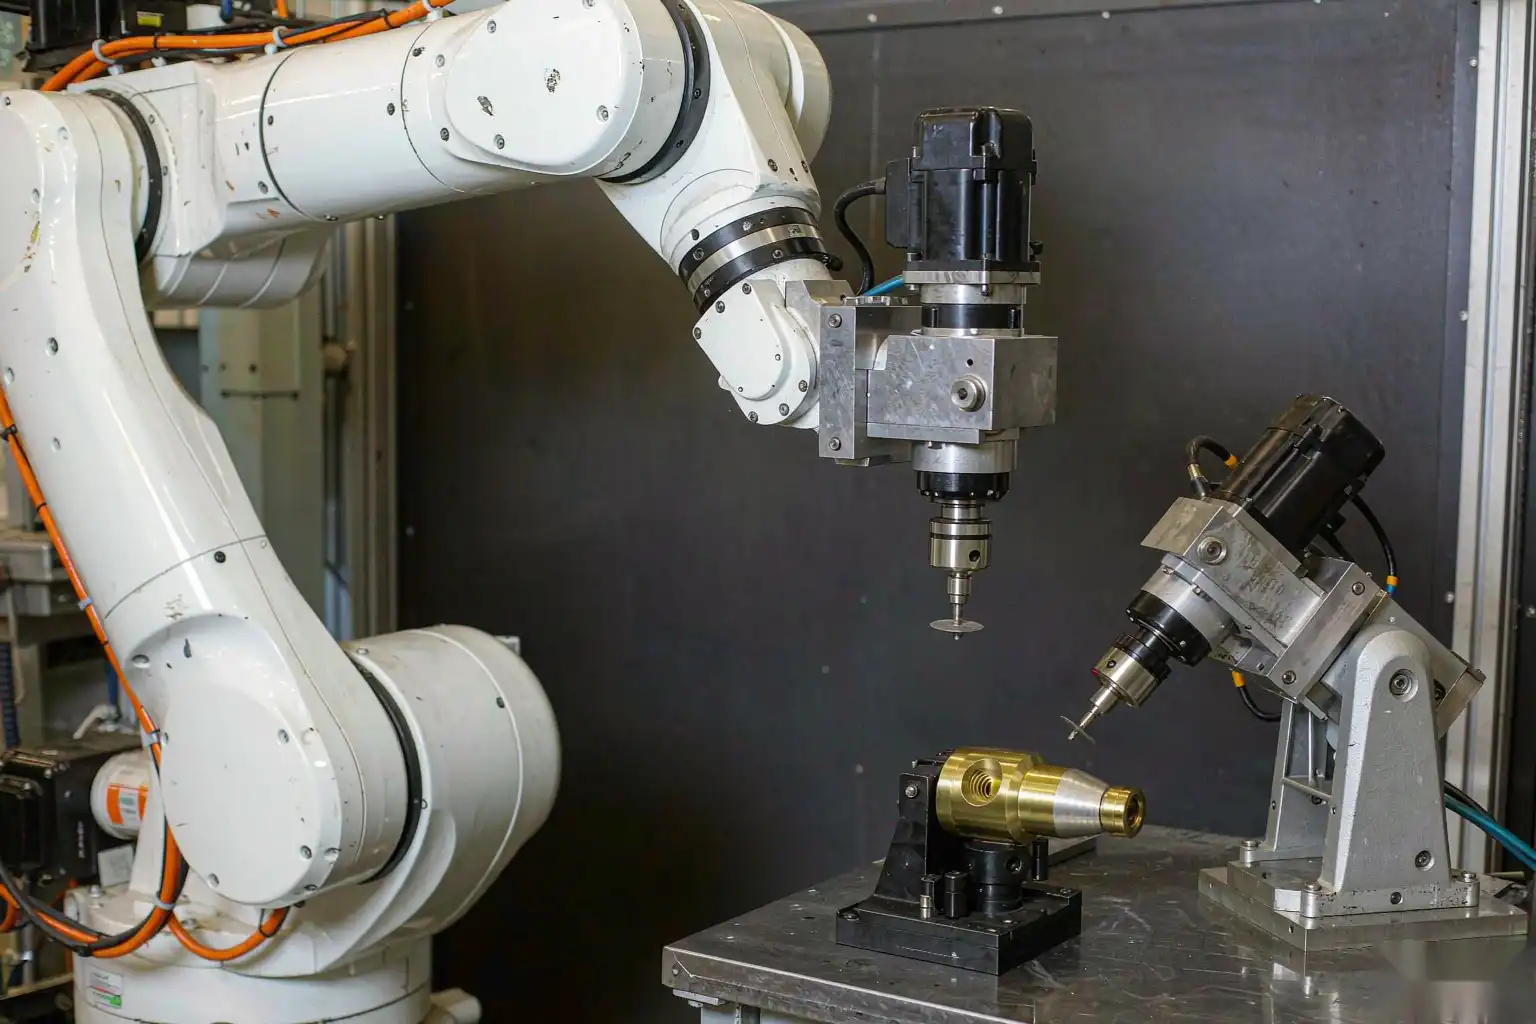
Una celda robótica localiza el accesorio en un datum fijo y rectifica el asiento con fuerza bloqueada, siguiendo el eje verdadero en cada ciclo. El control de fuerza es lo que mantiene el asiento redondo en lugar de ovalado bajo presión manual. Cada accesorio sale con dimensiones coincidentes, que es lo que exige una prueba de presión. La lógica de asiento redondo es la misma que usamos en rectificado de válvulas de bola para un sello sin fugas.
Para cuerpos de alta presión en general, la misma disciplina de precisión se aplica en desbarbado de accesorios de tubería antes de cortar el asiento.
Qué debe ser cierto primero
Datum fijo
Ubique el accesorio en su verdadero centro para que la rectificadora rectifique el asiento de forma concéntrica. Un datum desplazado termina un lado más duro que el otro y el asiento se vuelve ovalado.
Trayectoria del eje verdadero
La rueda debe seguir el eje del orificio, no la desviación exterior del molde. Programar para el asiento, no para la pieza en bruto.
Redondez medida
La redondez no es visible. Mídala en el proceso para que la celda mantenga la especificación durante toda la producción, no solo en la primera pieza.
Tres errores que cometen los compradores
1. Rectificado de piezas en bruto inconsistentes. La automatización revela un asiento que se desvía. Corrija primero el molde.
2. Omitiendo el control de fuerza. Un recorrido fijo sin retroalimentación de fuerza deja el asiento ovalado. El control de fuerza lo mantiene redondo.
3. No medir la redondez. Un asiento brillante aún puede tener fugas. Mida en la salida para que la especificación se mantenga.
Preguntas frecuentes
¿Puede un robot mantener la redondez mejor que un amoladora manual?
Lo mantiene a lo largo de toda la carrera. Un acabado manual alcanza un asiento; una celda coincide con cada asiento, que es lo que evalúa la prueba de presión.
¿Qué accesorios son adecuados para el rectificado automatizado?
Accesorios asentados, adaptadores y colectores con una superficie de sello redonda. Las diferentes tamaños se usan con accesorios de cambio rápido y programas almacenados.
¿Cuántos accesorios caben en una celda?
Varios, con accesorios de cambio rápido. Cambio de diseño para que las ejecuciones con diferentes SKU no detengan la celda.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las notas de acabado reflejan resultados típicos en accesorios hidráulicos; confirme con su aleación y especificaciones de presión antes de la compra.
Etiquetas: Acabado de Fundición Hidráulica de Alta Precisión, rectificado, Rectificado Robótico, acabado superficial, calidad de superficie, accesorios de fontanería