Mecanizado CNC para grifos: Cómo mejorar la precisión dimensional
Un fabricante de grifos en España perdió un distribuidor importante por un hilo de medio milímetro que no encajaba. La fundición estaba bien; el mecanizado no lo estaba. Cada cuerpo se cortaba a mano en un torno modificado, y “casi correcto” se traducía en un rechazo del 6% en el ensamblaje. La solución no fue una aleación mejor o un molde nuevo; fue quitar los asientos y roscas de manos humanas y ponerlo en un programa CNC. La precisión dimensional en los grifos vive o muere en la estación de mecanizado, y eso es un problema de control, no de artesanía.
Esta guía cubre de dónde proviene realmente la precisión dimensional en los grifos y cómo mantenerla.
Qué dimensiones realmente importan
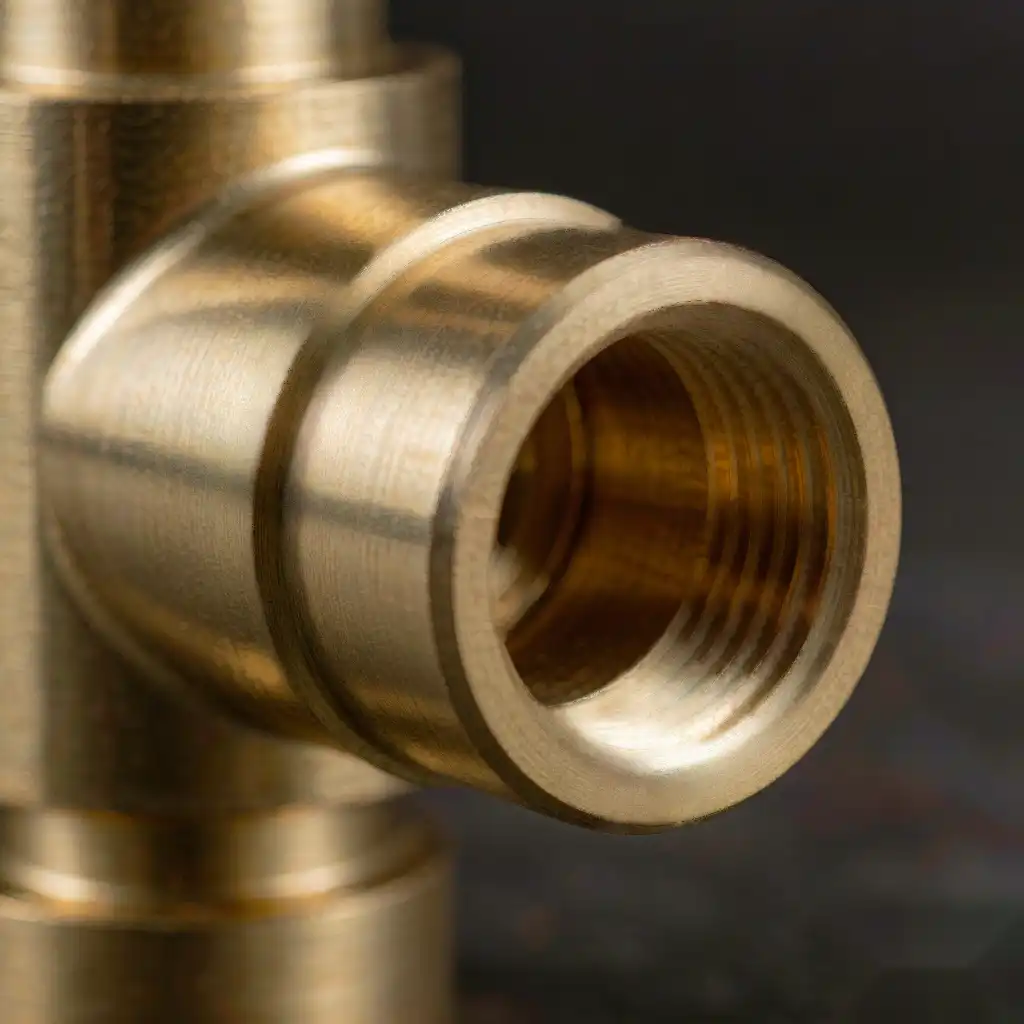
En un cuerpo de grifo, tres cosas deciden si sella y se ensambla: la rosca, la cara del asiento y la ranura para la junta tórica. Cometer errores en cualquiera de ellas hace que la pieza tenga fugas o no se pueda ensamblar, sin importar lo bonito que esté el pulido. El objetivo del CNC aquí no es la velocidad, sino mantener esas pocas dimensiones críticas dentro de la tolerancia, pieza tras pieza.
Cómo el CNC mejora la precisión
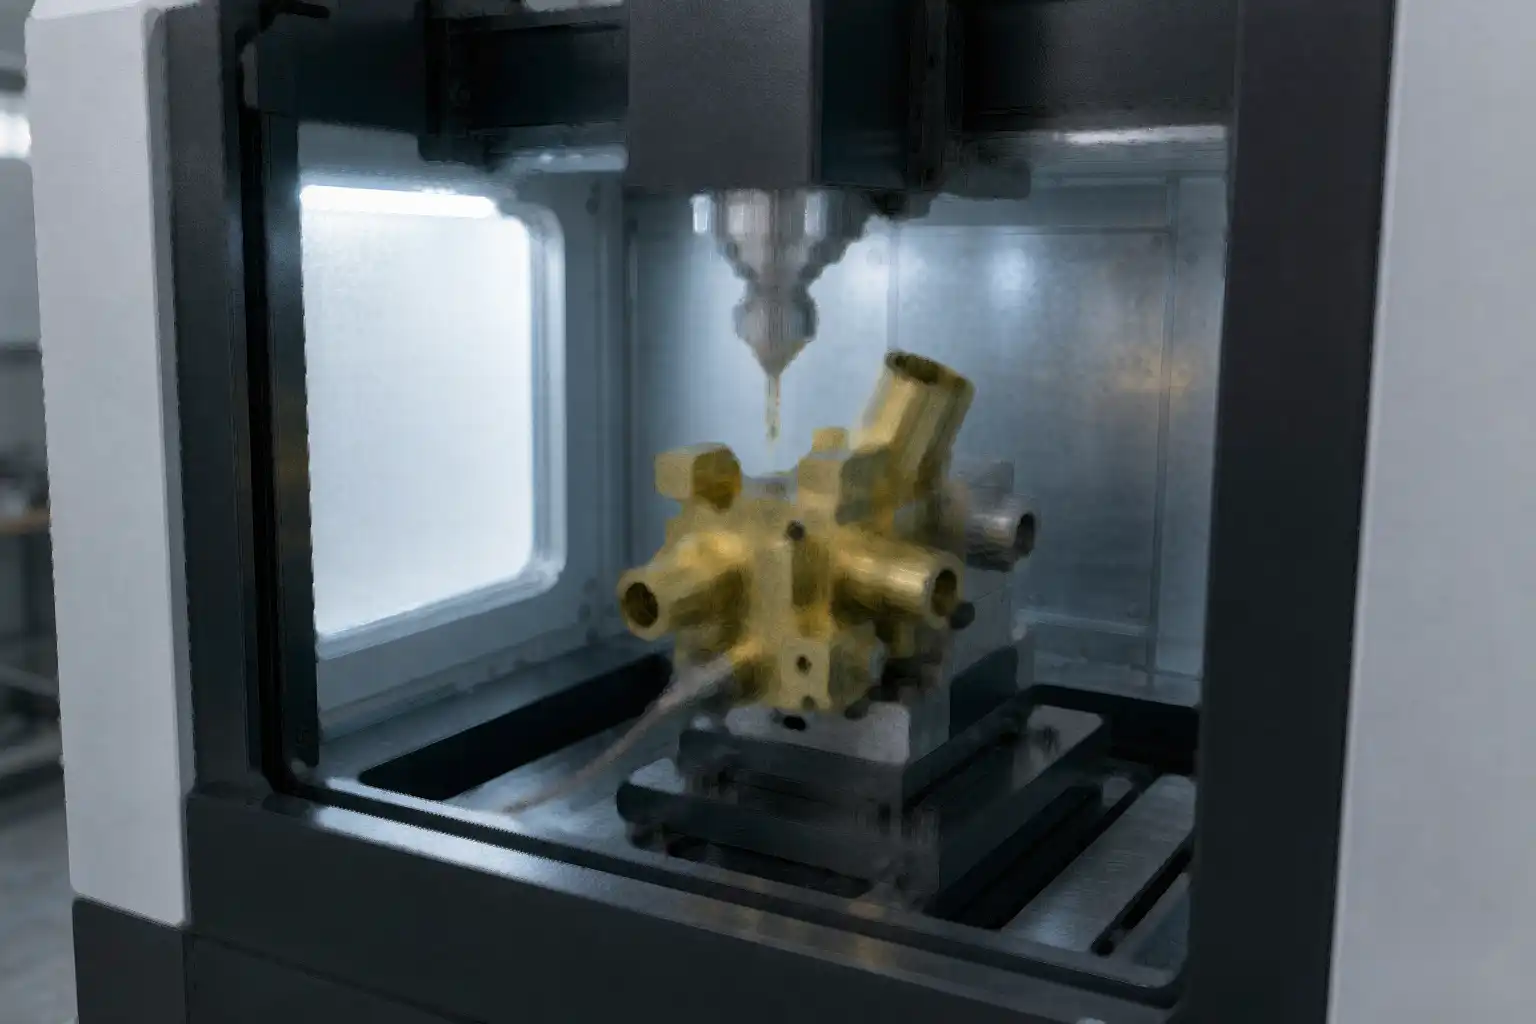
Un programa CNC corta la misma trayectoria cada vez. Las compensaciones de herramienta se miden, no se adivinan. La velocidad del husillo y el avance están bloqueados. El resultado es un asiento que es plano en micrones y una rosca que encaja a la primera — en todas las piezas, no solo en las buenas del operario. Cuando dejas de hacer el montaje a mano, tu tasa de rechazo en el ensamblaje deja de ser un problema de personas.
Para contextualizar dónde se sitúa el mecanizado en todo el proceso, nuestra guía de estación de línea de grifos muestra cómo alimenta el rectificado y el pulido.
Los detalles que deciden la precisión real
Fijación
La pieza solo puede ser tan precisa como la sujeten. Una fijación defectuosa permite que el cuerpo se desplace unos milésimas bajo la herramienta, y eso se nota como una oscilación en el asiento. Invierte en una fijación que localice en un datum consistente — generalmente el agujero ciego — para que la pieza no pueda moverse.
Gestión del desgaste de la herramienta
El latón y el zinc son suaves, pero las herramientas aún se desgastan. Una herramienta desgastada abre la ranura y comienza la fuga. Establece límites de vida útil de la herramienta y compensaciones por conteo, no a simple vista, para que la pieza de milésimas coincida con la primera.
Consistencia en la fundición
El CNC no puede arreglar un núcleo que se movió. Si el agujero ciego varía, la fijación lucha contra ello y la precisión se desvía. Por eso los núcleos consistentes desde el primer paso hacen posible el trabajo de la celda de mecanizado.
Tres errores que cometen los compradores
1. Velocidad en el ciclo de compra sobre la precisión. Una máquina rápida que no puede mantener el asiento le cuesta en el ensamblaje. Especifique la tolerancia, luego la tasa.
2. Ignorar el crecimiento térmico. Los husillos se calientan y se desplazan. Deje que la máquina alcance la temperatura y verifique las compensaciones después del calentamiento, o sus primeras piezas del turno se desvían.
3. Saltarse las verificaciones en proceso. Mida un cuerpo cada pocos cientos de piezas. Detectar una desviación temprano ahorra un montón de chatarra, no una sola pieza.
Preguntas frecuentes
¿Qué tan precisa puede ser la fabricación CNC de grifos?
Con un fijado adecuado y control de compensaciones de herramientas, la planitud del asiento y los asientos de rosca se mantienen dentro de unos pocos micrones de forma constante. El límite suele ser el datum de fundición en el que se ubica, no la CNC en sí.
¿La CNC reemplaza el acabado manual en los grifos?
No. La CNC se encarga de las dimensiones de sellado — rosca, asiento, ranura. La cosmética como pulido y buffing es una estación separada. Los dos a menudo se confunden, pero resuelven problemas diferentes.
¿Por qué mis grifos siguen goteando después de la CNC?
Si la fabricación mantiene el asiento pero la tasa de fuga sigue siendo alta, la causa suele estar en etapas anteriores — un agujero ciego inconsistente o un fijador que se ubica en un datum en movimiento. Corrija el núcleo y el fijador antes de culpar a la herramienta.
Esta guía fue preparada por el equipo de ingeniería de aplicaciones de Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), que diseña y pone en marcha líneas de desbarbado, rectificado, pulido y fundición a presión para fabricantes en más de una docena de países. Las tolerancias reflejan la práctica típica de fabricación de grifos; confirme las especificaciones exactas con su pieza, aleación y proveedor antes de la compra.
Etiquetas: grifo, fabricación de grifos, línea de producción de grifos, Equipo de fabricación de grifería, selección de máquinas