Desbarbado térmico para piezas de fundición a presión: Cuando TEM supera a lo mecánico
Lo que realmente hace el método de energía térmica a una rebaba
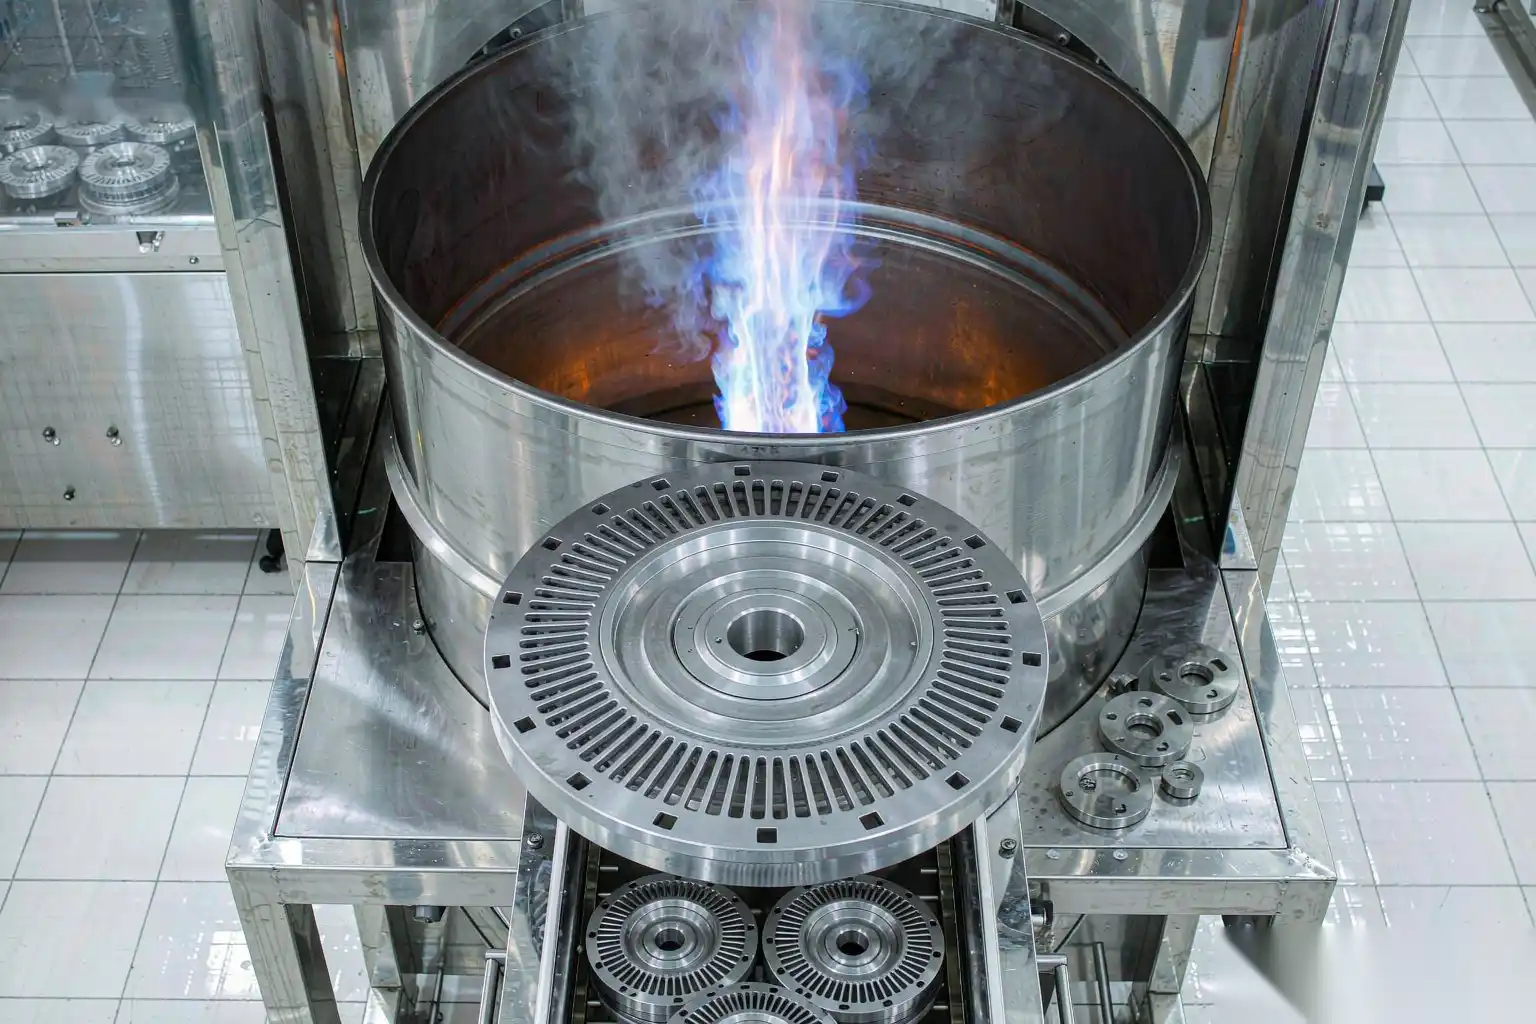
El desbarbado térmico, formalmente conocido como método de energía térmica (TEM), elimina rebabas mediante una micro-detonación controlada dentro de una cámara de presión sellada. La pieza, o un conjunto de piezas, se coloca en la cámara. La máquina inyecta una mezcla casi estequiométrica de gas combustible y oxígeno, y luego la enciende con una bujía. La mezcla arde en unos pocos milisegundos. Las temperaturas máximas del gas alcanzan aproximadamente entre 1.800 y 3.000 °C durante un tiempo de permanencia medido en milisegundos, sin que la pieza en sí misma supere aproximadamente entre 150 y 200 °C, ya que la energía es absorbida por la rebaba, que tiene casi ninguna masa, antes de que pueda conducir al volumen de la fundición.
El mecanismo no implica fundición en el sentido convencional. Es una oxidación rápida en la raíz de la rebaba. Una rebaba en una pieza de fundición a presión es una lámina delgada de metal, a menudo de 0,05 a 0,4 mm de grosor, a veces hasta 1 mm en una cicatriz de puerta pesada, con una relación superficie-volumen muy alta. Cuando la mezcla combustible se enciende, el oxígeno en el gas caliente reacciona con la superficie expuesta de la rebaba más rápido de lo que el calor puede propagarse hacia el material principal. La rebaba se oxida y se vaporiza efectivamente o se convierte en un polvo de óxido suelto en su sección más delgada, que es la unión con la pieza. La fundición principal, siendo mucho más masiva en comparación, disipa el calor hacia las paredes de la cámara y el gas sin elevarse por encima de su punto de fusión.
Esta es la única propiedad que hace que el TEM sea útil: es insensible a la geometría a nivel de la rebaba. Un robot con un husillo o un cepillo solo puede alcanzar lo que una herramienta puede tocar físicamente. El TEM alcanza todas las superficies internas donde el gas de detonación puede fluir, incluyendo orificios transversales, cavidades ciegas y perforaciones intersectadas que ningún efector final puede ingresar. Para cuerpos de plomería de fundición a presión, colectores hidráulicos y piezas de sistemas de combustible, ese alcance es la diferencia entre un proceso confiable y un cuello de botella en el acabado manual.
Física de la combustión: por qué la rebaba se quema pero la pieza sobrevive

La supervivencia de la pieza depende de la proporción de masa térmica. Considera una lámina de rebaba de 0,2 mm de grosor y 5 mm de longitud en un soporte de aluminio A380. Su masa es del orden de 10⁻⁵ kg. El soporte en el que se encuentra puede pesar unos 200 g. La proporción es aproximadamente 1 a 20.000. Cuando la temperatura del gas aumenta repentinamente, la lámina alcanza casi instantáneamente la temperatura de ignición y oxidación. El soporte absorbe la misma cantidad de calor en una superficie millones de veces mayor en masa y simplemente se calienta unos pocos grados. La ecuación del calor trabaja a favor del proceso porque la lámina delgada tiene casi ninguna inercia térmica.
Dos parámetros dominan la ventana del proceso:
- Selección de combustible. El hidrógeno más oxígeno es la pareja industrial más común porque la llama es limpia y deja residuos mínimos de carbono. También se utilizan metano, gas natural o propano mezclados con oxígeno cuando el suministro de hidrógeno es poco práctico. Las mezclas de hidrógeno/oxígeno producen vapor de agua como principal producto de combustión; los combustibles hidrocarbonados añaden CO₂ y agua, además de algunas partículas de hollín de carbono que deben ser lavadas posteriormente.
- Proporción de la mezcla. La cámara se carga a una presión objetivo, típicamente entre 2 y 8 bar absolutos dependiendo del tamaño de la pieza y del volumen de la cámara, y luego se añade una fracción de combustible. Para aluminio, una mezcla ligeramente rica en oxígeno, alrededor de 1,0 a 1,3 veces la estequiometría, asegura una oxidación completa de la rebaba. Demasiado pobre y la rebaba solo se elimina parcialmente; demasiado rica y aumenta la acumulación de hollín de carbono y se espesa la capa de óxido.
El evento de ignición es breve, en el orden de 5 a 20 ms de combustión activa, seguido de una ventilación y purga rápidas. La pieza nunca experimenta una temperatura elevada sostenida. En la práctica, medimos la temperatura de la pieza en masa con una sonda de contacto después del ciclo y rara vez la vemos superar los 80 a 150 °C en fundiciones de paredes delgadas, y mucho menos de 100 °C en la mayoría de las piezas de zinc. Ese rango de temperatura está muy por debajo del rango de recocido o distorsión para fundiciones de aluminio y zinc, por lo que el cambio dimensional causado por el evento TEM es insignificante.
Geometrías en las que el TEM gana
Las ventajas más claras son en características internas y que intersectan, que derrotan las herramientas mecánicas. La Tabla 1 enumera las clases de geometría y la razón por la cual el TEM es preferido sobre un enfoque robótico o con cepillo.
| Geometría | Por qué los robots tienen dificultades | Resultado del TEM | Ejemplos típicos de piezas |
|---|---|---|---|
| Orificios transversales perforados (dos ejes que se intersectan) | La fresa o el cepillo no pueden entrar en la zona de intersección | Rebaba en el cruce eliminada de manera uniforme | Cuerpos de válvula, colectores, bloques hidráulicos |
| Cavidades internas ciegas | Sin línea de visión para el husillo o cepillo | Superficie interna completamente tratada | Carcasas de bombas, orificios para sensores |
| Aletas delgadas entre costillas | Riesgos de presión en la herramienta que pueden dañar paredes delgadas | Sin fuerza de contacto, sin rayar | Fundiciones similares a disipadores de calor, cajas para electrónica |
| Salpicadura en la línea de separación interna | La salpicadura queda debajo de un saliente, inaccesible | El gas alcanza la parte inferior del saliente | Conexiones de plomería, cuerpos de grifos |
| Micro-bordes después de taladrar (<0.1 mm) | La repetibilidad del robot no puede ser confiablemente dirigida | La oxidación elimina de manera constante | Carriles de combustible, asientos de inyectores |
Un ejemplo común es un colector de fluidos con tres orificios intersectados de 6 mm. El desbarbado mecánico requeriría una herramienta de cepillo de orificio cruzado personalizada, un soporte de orientación dedicado para cada eje de orificio, y aún así deja una corona residual en la intersección. TEM trata las tres intersecciones en un ciclo sin desgaste de herramienta. En piezas como estas, TEM no es un lujo; es el único método que elimina el reborde sin diseñar una herramienta de alcance a medida.
Lo que TEM no ayuda es en el flash accesible externo en caras planas grandes, o rebabas adheridas a superficies que se pretenden mantener dimensionalmente pristinas. La oxidación deja una capa delgada y opaca de óxido que generalmente necesita ser lavada o sometida a un ligero chorro después. TEM debe especificarse para el problema interno, no como un reemplazo general para cada borde en la celda.
Límites de aleación y seguridad: aluminio, zinc, magnesio
No todas las aleaciones de fundición a presión son igualmente adecuadas para TEM. Los factores decisivos son el punto de fusión, el comportamiento ante la oxidación y si la pieza contiene porosidad abierta que atraparía la mezcla de gases y produciría una mancha visible de residuo.
| Familia de aleaciones | Adecuación para TEM | Precaución clave | Notas prácticas |
|---|---|---|---|
| Aluminio (A380, A360, ADC12) | Excelente | La porosidad abierta ventila gas, puede opacar la superficie | Aplicación más común de TEM |
| Zinc (Zamak 3/5, ZA8) | Muy buena | Punto de fusión más bajo, mantener la mezcla moderada | Limpio, bajo residuo |
| Magnesio (AZ91D, AM60) | Restringido | Alta inflamabilidad, necesita mezcla con bajo contenido de oxígeno | A menudo excluido de celdas estándar |
| Basado en cobre | Limitado | Posible oxidación intensa | Raro en fundición a presión |
El aluminio es el caballo de batalla. El riesgo no es la pieza de gran volumen, sino la porosidad. El aluminio fundido a presión es inherentemente algo poroso; si la porosidad está abierta a la superficie, el gas de ignición puede penetrar y el residuo post-quema puede aparecer como una mancha oscura. Especificamos una inspección previa para las caras de sellado críticas y, en piezas con rutas de fuga, a veces combinamos TEM con una prueba de decaimiento de presión posterior para que un labio de residuo oculto no comprometa un sello.
Las fundiciones de zinc por fundición a presión se desbarban limpiamente y toleran bien el evento térmico porque su masa y rango de fusión manejan el calor breve sin deformaciones. La tarea principal es eliminar residuos; el óxido de zinc es un polvo blanco a gris fino que debe lavarse antes del recubrimiento o pintado. Debido a que el zinc tiene un punto de fusión más bajo que el aluminio, alrededor de 380 °C frente a 595 °C para A380, la mezcla se ajusta ligeramente más pobre y la presión de carga se mantiene en el extremo inferior del rango de 2 a 8 bar.
El magnesio exige respeto. El magnesio se enciende cerca de 450 °C en aire y arde vigorosamente una vez iniciado. En una cámara TEM, la mezcla de gases debe controlarse cuidadosamente, a menudo con poco oxígeno o con un amortiguador inerte, y la densidad de carga de la pieza limitada para que el evento no sostenga la combustión. Muchas empresas de trabajo por contrato simplemente excluyen el magnesio de su ciclo estándar de TEM y lo derivan a desbarbado robótico o vibratorio. En DZ tratamos el magnesio en una revisión de ingeniería caso por caso en lugar de como un proceso predeterminado, y le informaremos directamente a un cliente cuando una pieza no deba pasar por TEM.
Tiempo de ciclo, costo de medios y economía de rendimiento
TEM es un proceso por lotes, no continuo para una sola pieza, lo que define su perfil de costos y su lugar en la línea.
Un ciclo representativo para un cesto de soportes de aluminio se desglosa de la siguiente manera:
- Llenado de la cámara y carga de gas: 8 a 15 s
- Encendido y combustión: menos de 1 s
- Ventilación, purga y apertura de puerta: 10 a 20 s
- Carga o descarga del cesto, manual o con cinta indexada: 15 a 40 s
El tiempo total por cesto ronda entre 40 y 90 s, y un cesto puede contener de 10 a 50 piezas pequeñas dependiendo del volumen. Eso equivale aproximadamente a 400 a 3,600 piezas por hora en la cámara, antes de la mano de obra de carga. No hay medios abrasivos que comprar; el consumible es gas combustible y electricidad. Una celda TEM de hidrógeno/oxígeno típicamente consume entre 0.2 y 1.0 m³ de mezcla de gases por ciclo, dependiendo del volumen de la cámara, lo que a precios industriales de gases equivale a unos pocos céntimos o decenas de céntimos por cesto.
Comparar eso con el rectificado robótico, donde el costo de medios es bajo pero el tiempo de ciclo es por pieza y el desgaste de la herramienta es un gasto recurrente real. La diferencia suele ser:
- Utilice TEM cuando la rebaba sea interna o inaccesible y el volumen de piezas justifique una cámara por lotes.
- Utilice desbarbado robótico cuando las rebabas sean externas y accesibles, la pieza sea grande o necesite mantener una tolerancia dimensional estricta en la misma característica que está limpiando.
El costo de medios y herramientas para células robóticas incluye bandas abrasivas de aproximadamente $2 a $15, cada una con una duración de 200 a 2,000 piezas, y ruedas o cepillos de molienda reemplazados cada turno o cada pocos días. TEM evita ese ítem, pero añade suministro de gas y mantenimiento de la cámara, reemplazo de sellos cada 6 a 12 meses y desgaste de la bujía de ignición. Los dos procesos no son competidores solo en costo; compiten en alcance, y el alcance es lo que decide la ruta.
Dónde TEM complementa en lugar de reemplazar el desbarbado robótico en una celda DZ
La pregunta productiva no es “¿TEM o robot?” sino “¿TEM y robot en qué orden?” Una celda de acabado híbrida de DZ suele secuenciar las operaciones para que cada tecnología haga lo que mejor sabe:
- El desbarbado robótico elimina las grandes cicatrices externas de la compuerta y el reborde de línea de separación que dominan el tiempo de ciclo si se dejan a TEM.
- TEM limpia las rebabas internas en los orificios transversales y las aletas de cavidades ciegas que el robot no puede alcanzar.
- Un lavado o una etapa de vibración ligera o de chorro elimina los residuos de óxido.
- El pulido o cepillado robótico restaura la superficie cosmética externa cuando es necesario.
Esta división del trabajo importa porque el TEM por sí solo es lento en grandes destellos externos y deja un óxido mate, mientras que los robots por sí solos no pueden alcanzar las intersecciones internas. En una celda DZ, montamos la cámara TEM como una estación en la misma cinta transportadora o índice rotatorio que los rectificadores robóticos, de modo que una sola pieza fluye sin necesidad de re-fixturación manual. El diseño del soporte para la etapa robot y el diseño de la cesta para la etapa TEM se diseñan juntos para que los puntos de referencia de localización sobrevivan a la transferencia, y la estrategia de referencia y sujeción se planifica desde el principio en lugar de después. guía de operaciones secundarias de fundición a presión el orden de TEM frente a robot es una de las primeras decisiones que tomamos con un cliente, porque establece el fijador, el paso de lavado y la huella de la celda.
Para talleres que ya operan desbarbado automatizado de aluminio, agregar una estación TEM suele ser un cambio de huella pequeña que desbloquea una categoría de piezas que anteriormente se terminaban a mano. El robot realiza el 80 por ciento de los bordes que puede ver; TEM hace el 20 por ciento que no puede. Juntos eliminan completamente el banco manual.
Aceptación, residuos y limpieza post-TEM
Después de la detonación, la pieza lleva tres cosas:
- Polvo de óxido suelto en la ubicación de la rebaba.
- Una película superficial atenuada y ligeramente oxidada sobre las áreas tratadas.
- Posible residuo ligero de carbono si la mezcla era rica o se utilizó un combustible hidrocarbonado.
La aceptación suele ser visual más una prueba táctil o de fibra: una sonda de nylon o gasa no debe engancharse en el borde de la rebaba anterior. Para superficies de sellado, añadimos una prueba de burbuja o de caída de presión porque el óxido atenuado puede enmascarar un labio residual que posteriormente puede provocar fugas. También es común una sonda calibrada de pasar/no pasar a través del orificio transversal para piezas de fluidos.
La limpieza es obligatoria antes del recubrimiento, anodizado o pintado. Opciones en orden de agresividad:
- Lavado acuoso con un limpiador alcalino suave, 40 a 60 °C, de 30 a 90 segundos.
- Limpieza con medio de chorro suave, perlas de vidrio de 50 a 150 µm, para piezas que serán cosméticas.
- Limpieza ultrasónica para pasajes internos donde se debe evacuar polvo suelto.
No enviamos piezas tratadas con TEM a una línea de recubrimiento sin una etapa de lavado en la celda, porque la película de óxido interfiere con la adhesión y un bolsillo de polvo atrapado lateramente puede sangrar posteriormente como un defecto superficial. La etapa de lavado es parte de la ventana del proceso, no una ocurrencia posterior.
Reglas de diseño que hacen que TEM sea confiable
Los ingenieros pueden reducir el riesgo de TEM en la etapa de dibujo, y la mayoría de las reglas consisten en dar al gas un camino y al robot un primer corte:
- Evitar diseñar bolsillos de gas atrapados sin camino de ventilación; la mezcla debe llegar y limpiar la rebaba.
- Mantener las superficies de sellado alejadas de chispas internas pesadas cuando sea posible, o planear una pasada de mecanizado adicional.
- Especificar límites de rebaba de manera realista; TEM maneja rebabas de 0,05 a 1,0 mm, mientras que una cicatriz de puerta de 3 mm pertenece primero al robot.
- Para magnesio, marque el material en el dibujo para que la celda lo dirija a desbarbado no-TEM.
- Considere el ángulo de inclinación y la ubicación de la línea de separación para que la rebaba se forme donde un robot pueda realizar el primer corte, dejando solo micro-rebabas internas para TEM.
- Dimensione las intersecciones internas con una pequeña tolerancia de radio si el proceso del cliente lo permite, porque un cruce afilado es donde se oculta la corona residual.
Cuando la pieza está diseñada con esta división en mente, TEM se convierte en un paso de acabado rápido y de bajo costo de medios en lugar de una operación de rescate.
Cuándo incorporar DZ en el diseño de la celda
DZ Machinery construye celdas integradas de desbarbado y acabado que combinan rectificado robótico de seis ejes con estaciones de método de energía térmica y lavado o pulido downstream, diseñadas en torno a la geometría de su pieza y aleación. Si tiene piezas de fundición a presión con orificios internos, cavidades ciegas o rebabas que un robot no puede alcanzar, envíenos los dibujos de su pieza y modelaremos la distribución de la celda, el equilibrio del ciclo y el paso de limpieza de residuos para que la línea cumpla con sus objetivos de producción y acabado superficial.