Defectos en la línea de flujo de acabado por fundición a presión y cómo el pulido automatizado los maneja
Las líneas de flujo son el defecto que inicia una discusión. El proveedor de fundición dice que la pieza está dentro de las especificaciones. El platador dice que la superficie es inaceptable. La planta de ensamblaje dice que puede verlas desde dos metros bajo una luz de sala de exposición. Nadie está mintiendo — cada uno usa un estándar de aceptación diferente, porque nadie lo documentó.
Construimos células robotizadas de rectificado y pulido para fundición a presión y hardware de grifos, por lo que estamos exactamente donde los defectos cosméticos se vuelven costosos. Vemos líneas de flujo, marcas de remolino, flujo en frío, transferencia por adherencia de la matriz, testigos del émbolo y piel de naranja después del plating que llegan a la célula de acabado todos los días, y vemos cuáles de estos defectos un proceso de pulido puede absorber y cuáles no. Este artículo es ese mapa: causa raíz, contramedida del proceso y qué hacer cuando el defecto está en la parte upstream de la línea de acabado.
Líneas de flujo y marcas de remolino
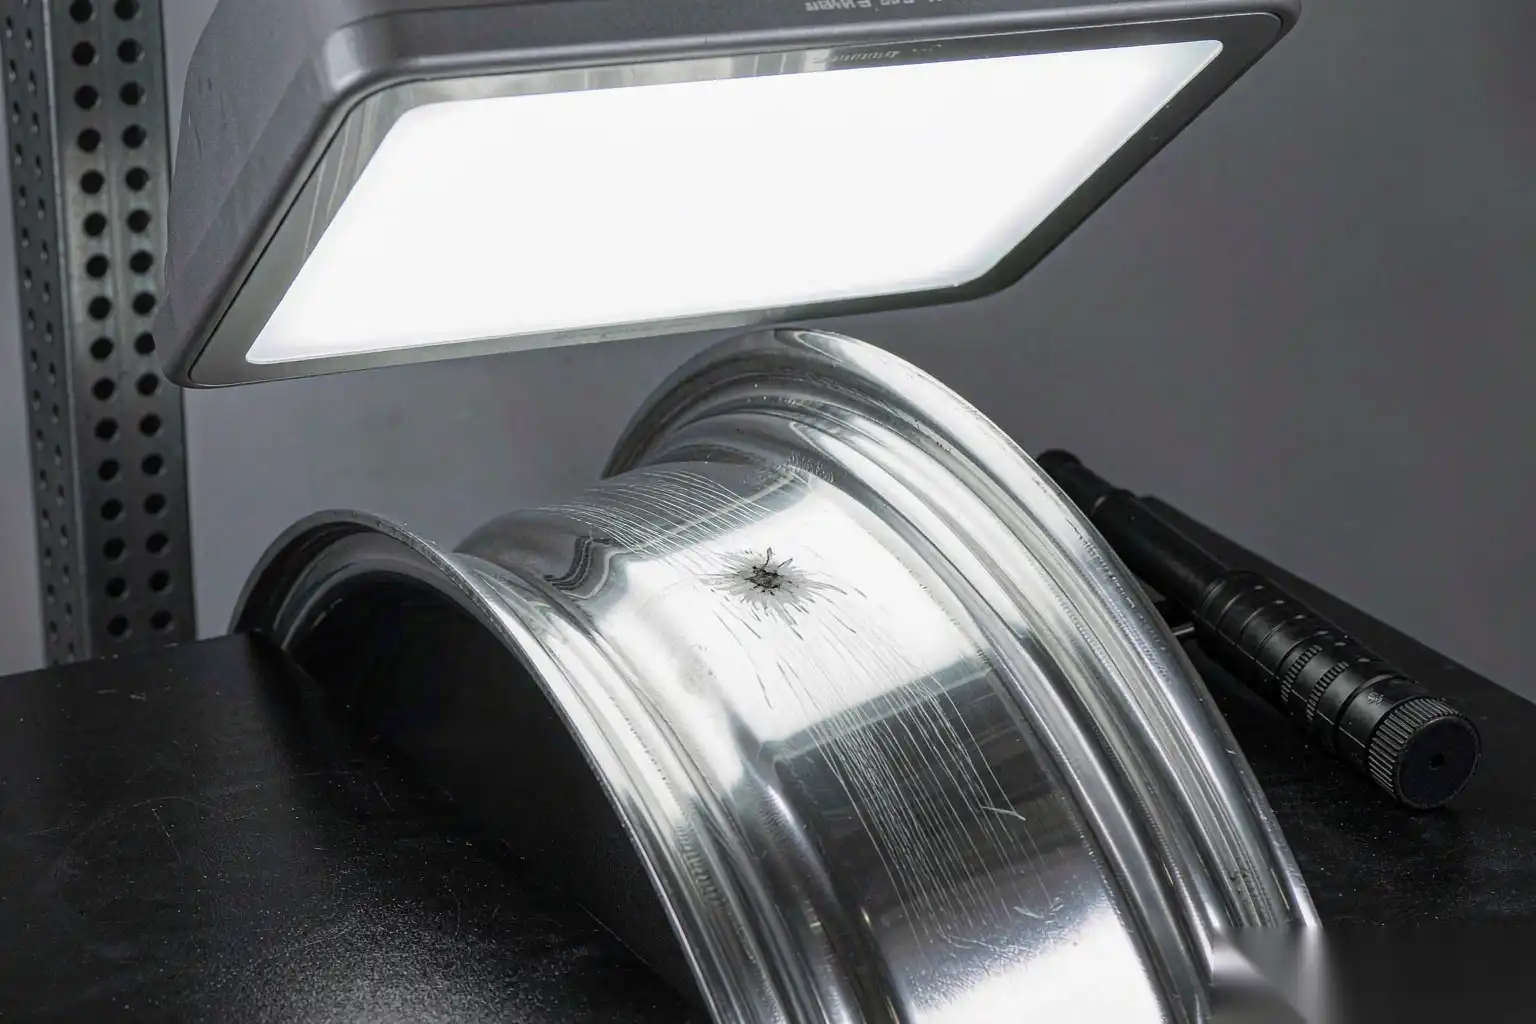
Cómo se ven. Líneas concéntricas o curvas en la superficie de la pieza fundida siguiendo el frente de flujo del metal, típicamente de 0.1 a 0.5 mm de profundidad, visibles como una diferencia en la reflectividad en lugar de un escalón. Bajo luz rasante parecen una huella dactilar o un patrón de veta de madera. En una pieza plateada pueden desaparecer bajo una capa brillante de cromo o volverse mucho más visibles, dependiendo de su profundidad y nitidez.
Causa raíz. El frente de metal llega a la pared de la cavidad, se solidifica parcialmente y luego es empujado hacia adelante y doblado por el metal que le sigue. El pliegue es una película superficial de óxido y lubricante, y se replica en cada pieza posterior. Las variables que controlan:
- Temperatura del metal en la entrada demasiado baja, típicamente por debajo de 620 °C para ADC12/AlSi9Cu3.
- Temperatura de la superficie de la matriz demasiado baja, por debajo de 180 °C en el área del frente de flujo.
- Velocidad de inyección lenta demasiado alta en la primera fase, causando que la ola se rompa y doble.
- Tiempo de llenado demasiado largo para el grosor de la pared: una pared de 1.5 mm llena en 120 ms mostrará líneas de flujo; la misma pared en 40 ms generalmente no.
- Demasiado lubricante, o lubricante que no se atomiza, dejando una película líquida sobre la que el frente de metal pasa.
Contramedidas del proceso, en orden de efectividad:
- Aumentar la temperatura de la superficie de la matriz en la zona afectada a 200 a 240 °C. Este es el cambio más efectivo, y generalmente implica un coste en el ciclo. Una cámara térmica en la cara de la matriz en estado estable te dirá el valor real en lugar del punto de ajuste en el controlador de temperatura.
- Reducir el tiempo de llenado aumentando la velocidad de disparo rápido, para que el frente de metal llegue antes de que pueda formar una piel sólida. Primero verifica tu cálculo PQ2; si la velocidad en la entrada ya es de 55 m/s, la respuesta es una entrada más grande, no más velocidad.
- Aumentar la temperatura del metal a 640 a 670 °C en la entrada. Observa el compromiso: cada aumento de 20 °C cuesta aproximadamente entre un 8 y un 12 por ciento de la vida útil de la matriz debido a un aumento en la fatiga térmica.
- Cambiar a un pulverizador de cantidad mínima con mejor atomización y reducir el tiempo de pulverización. Si tu ciclo de pulverización dura más de 2.5 segundos en un ciclo de 45 segundos, estás enfriando más la matriz de lo que la lubricas.
- Agregar vacío. El vacío no elimina directamente las líneas de flujo, pero permite realizar un llenado más lento y menos turbulento sin penalización por porosidad, y un frente de flujo suave produce muchas menos dobleces.
¿Puede el pulido eliminarlos? Sí, si son superficiales en relación con tu presupuesto de remoción de material. Una línea de flujo de 0,1 mm de profundidad necesita aproximadamente de 0,15 a 0,2 mm de corte para eliminarla completamente, lo cual se logra con un paso de banda de 120 granos seguido de 180 y 240. Una línea de flujo de 0,4 mm de profundidad, o una con un pliegue de óxido afilado, requiere 0,5 mm o más, y en ese punto estás cambiando la geometría de la pieza, adelgazando paredes y creando un punto bajo que se lee como una ola en la reflexión después del plating. Eliminar líneas de flujo mediante pulido es una solución solo para las superficiales.
Flujo en frío y cierre en frío
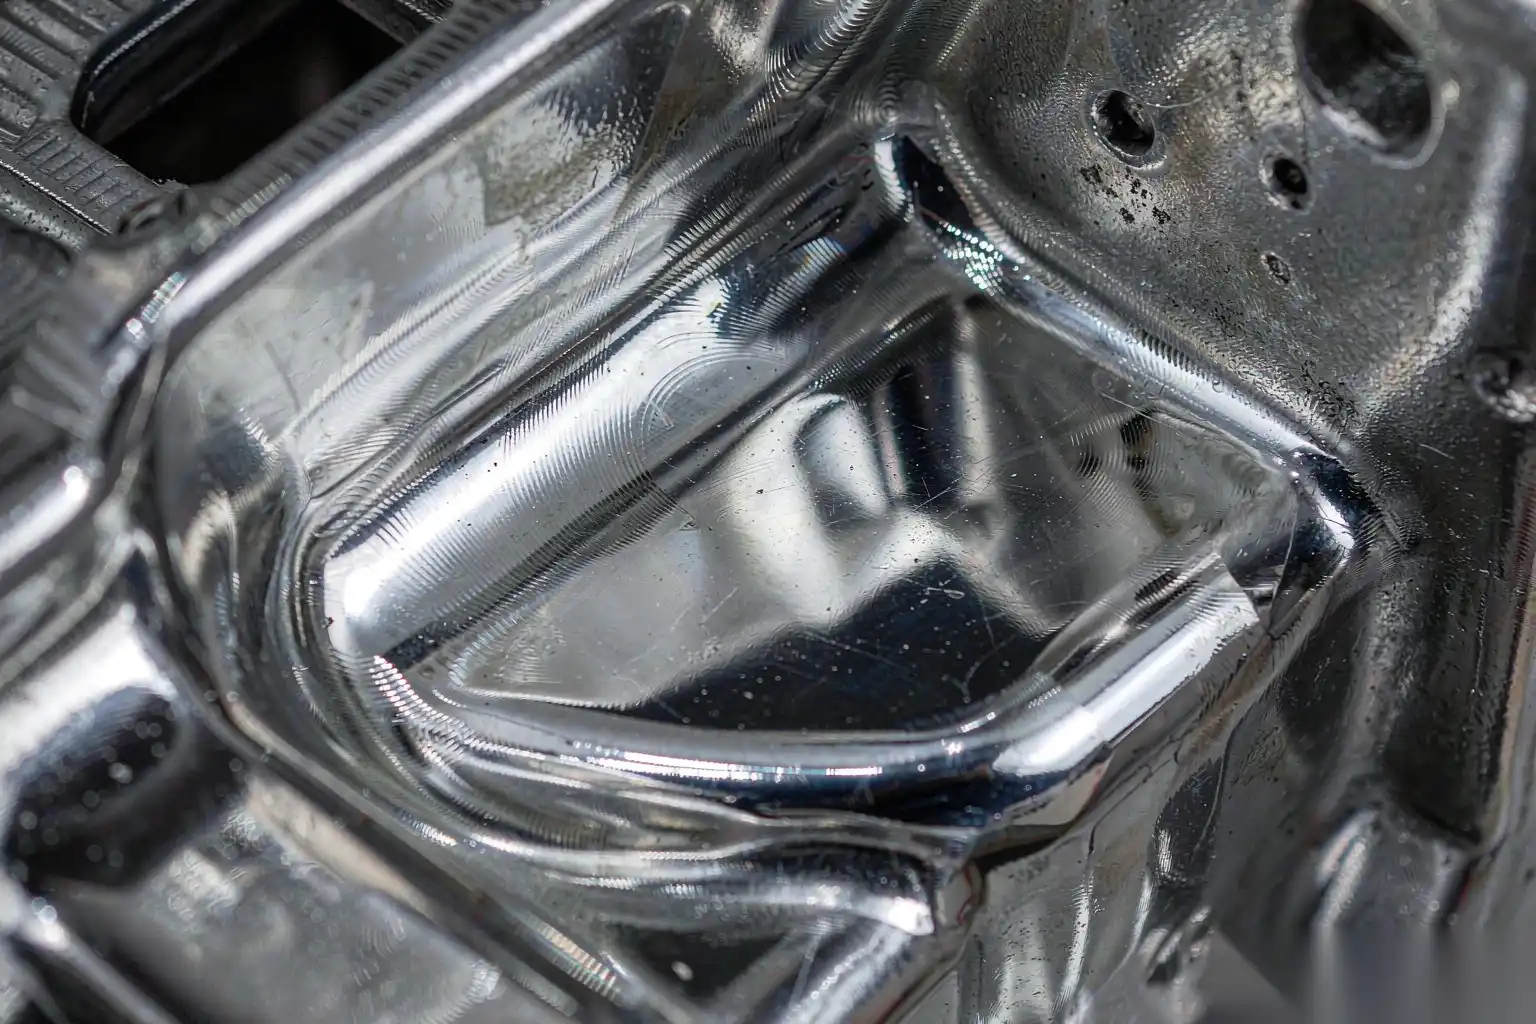
Cómo se ve. Una línea distinta, a veces con un escalón visible de hasta 1 mm, donde dos frentes de metal se encontraron y no fusionaron. A diferencia de una línea de flujo, un cierre en frío es una discontinuidad, no una textura superficial. Bajo aumento de magnificación, es una característica similar a una grieta. En una pieza plateada, aparece como una línea oscura que ninguna cantidad de pulido elimina.
Causa raíz. Dos frentes de flujo se encuentran después de que ambos han desarrollado una piel sólida, o el frente de metal se detiene contra un enfriamiento antes de que la cavidad esté llena. Las causas son de la misma familia que las líneas de flujo, pero un paso más adelante: menor temperatura, llenado más largo, sección más delgada o una obstrucción como un núcleo que divide el flujo y fuerza a que se vuelvan a unir.
Medidas correctivas:
- Aumentar el área de la compuerta o reubicar la compuerta para que los frentes de flujo se encuentren en una zona no estética y no sometida a tensiones. Esto requiere un cambio en la herramienta, y es la única solución confiable.
- Agregar sobreflujos en la línea de encuentro prevista para llevar el frente frío fuera de la cavidad.
- Aumentar la temperatura del metal y del molde como en las líneas de flujo.
- Incrementar la ventilación en la línea de encuentro; la presión de retroceso del aire atrapado detiene el frente y lo hace más frío.
¿Puede el pulido eliminarlo? No. No de manera fiable. El pulido a través de un cierre en frío lo une con metal difuso y compuesto de pulido, y la línea reaparece después del plating, después del anodizado o después de que la pieza sufre ciclos térmicos en servicio. Una pieza con un cierre en frío en una cara de clase A es una pieza de desecho, y la acción correcta es rechazarla en el proceso de fundición, no en el pulido. Este es el defecto donde la distinción entre un defecto cosmético y uno estructural importa más: un cierre en frío en un límite de presión es una vía de fuga, y pulirlo lo hace invisible a la inspección mientras no lo hace menos real.
Pegado en el molde y transferencia de grietas por fatiga térmica
Cómo se ve. Áreas ásperas, marcas de arrastre o una red de grietas en espejo transferidas a la superficie de la pieza, siempre en la misma ubicación, y que empeoran durante la producción a medida que el molde se calienta.
Causa raíz. Dos mecanismos diferentes con apariencia similar.
- Soldadura: El aluminio se une químicamente al acero del molde donde la superficie carece de lubricante, está demasiado caliente o donde el acero ha perdido su capa protectora de nitruro. Al expulsar, el material se desprende de la superficie del casting, dejando una mancha áspera, y el aluminio se acumula en el molde, lo que luego daña la siguiente pieza. Las ubicaciones clásicas son las nervaduras profundas y los núcleos delgados con mala cobertura de pulverización.
- Transferencia de fatiga térmica: la superficie del molde ha sufrido fatiga térmica formando una red de grietas. Las grietas tienen entre 0,05 y 0,3 mm de profundidad y el casting las replica en relieve invertido. Esto es un fenómeno de vida útil del molde, no un fenómeno de parámetros del proceso.
Medidas correctivas:
| Mecanismo | Acción inmediata | Acción a medio plazo |
|---|---|---|
| Soldadura | Aumentar la pulverización en el área, añadir un enfriador puntual, reducir la temperatura local del molde | Mejorar la ventilación, añadir una inserción nitrurada o recubierta con PVD, revisar el ángulo de arrastre |
| Verificación de transferencia de calor | Reducir la temperatura del metal en 20 °C, reducir la temperatura máxima del molde, ralentizar el ciclo | Ajustar la cavidad, nitrurar nuevamente o reemplazar con una inserción de acero remolido de alta calidad |
| Arrastre por arrastre insuficiente | Aumentar el ángulo de arrastre a un mínimo de 1.5 grados en las paredes externas | Pulir el molde solo en la dirección de tracción, nunca en sentido transversal |
¿Puede el pulido eliminarlo? Daños por soldadura, sí, si son superficiales y se dispone del material. Verificación de transferencia de calor, parcialmente y a mayor coste a medida que el molde envejece. Esta es la clase de defecto donde el pulido automatizado justifica su utilidad de una manera no obvia: porque un robot elimina una cantidad constante de material en un camino fijo con una fuerza fija, la profundidad de la transferencia de calor que la célula debe eliminar se convierte en un número medible y trazable. Puedes observar el deterioro del molde desde la célula de acabado y programar el mantenimiento del molde basado en datos en lugar de en quejas de la línea de galvanoplastia.
Marcas de testigos en el pasador de expulsión y en la línea de separación
Cómo se ve. Marcas circulares u ovaladas en las ubicaciones de los pasadores de expulsión, ya elevadas o hundidas entre 0.02 y 0.15 mm, y una marca lineal a lo largo de la línea de separación.
Causa raíz.
- Pasadores de expulsión demasiado elevados o demasiado profundos. El objetivo es que queden a ras con un margen de 0.05 mm, y los pasadores deben ser rectificados como conjunto después de montar el molde.
- Pasadores de expulsión que presionan sobre una cara estética. Esto es una decisión de diseño de la herramienta tomada antes de cortar el molde.
- Área de expulsión insuficiente que causa deformación local durante la expulsión mientras la pieza aún está caliente.
- Saliente en la línea de separación por fuerza de sujeción insuficiente o por una cara del molde desgastada, dejando una cresta después del recorte.
Medidas correctivas:
- Reubicar la expulsión en áreas no estéticas, o usar expulsores de manguito alrededor de los salientes.
- Ajustar los pasadores de molienda al mismo nivel como un conjunto, y verificar la configuración en cada mantenimiento del dado.
- Aumentar la fuerza de sujeción a la cantidad calculada más un 15 por ciento en lugar de confiar en una regla general.
- Controlar el estado del dado de recorte; un borde de recorte desgastado produce una rebaba que la celda de rectificado debe eliminar, lo que añade tiempo de ciclo y crea una marca propia.
¿Puede el pulido eliminarlo? Sí, y este es el uso legítimo más común de una celda robótica. La marca del pasador expulsor es superficial, determinista y está ubicada en un lugar conocido, que es exactamente el tipo de defecto que la automatización maneja bien: un camino fijo, una fuerza fija, un resultado repetible. También es el defecto que el pulido manual maneja con menos consistencia, porque es precisamente el tipo de variación local pequeña que un operador sobrepuliría en una depresión o simplemente pasaría por alto.
Piel de naranja después del plating
Cómo se ve. Una textura granulada, de piel de naranja, visible solo después del plating o anodizado, en una superficie que parecía aceptable al fundir y después del pulido.
Causa raíz. Este es un problema de grano del sustrato amplificado por el recubrimiento. Ocurre cuando:
- El fundido tiene un grano superficial grueso por solidificación lenta en una sección gruesa, y la secuencia de pulido no fue lo suficientemente fina para cerrarlo antes del plating.
- La secuencia de pulido pasó de un abrasivo grueso a un pulidor sin los pasos intermedios, dejando líneas de arañazos profundas que el pulidor difumina en lugar de eliminar. La capa difuminada luego libera gases o se refluye en el baño de plating.
- La pieza fue sobrepulida, generando suficiente calor local para difuminar la capa superficial de aluminio. El aluminio se difumina fácilmente por encima de aproximadamente 200 °C localmente, y la capa difuminada tiene una estructura de grano diferente y una respuesta diferente al plating.
- Existe porosidad cerca de la superficie. Los poros subsuperficiales se abren durante el pulido, y la química del plating los ataca. Esta es la misma causa raíz que el problema de porosidad en fundiciones de aluminio que aparece al final de la cadena de procesos.
Medidas correctivas:
- Completar la secuencia de abrasivos. Para cuerpos de grifo con recubrimiento de cromo, la ruta típica es 180, luego 240, luego 320 de grano en la banda, después una etapa de sisal o corte y color, y finalmente un pulidor de algodón suelto con el compuesto adecuado. Saltarse el 320 y pasar de 240 a pulir es la causa más común del efecto piel de naranja que encontramos.
- Controlar la presión y el tiempo de pulido. En un husillo controlado por fuerza, 30 a 60 N con un tiempo de permanencia inferior a 1.5 segundos por zona es una ventana inicial razonable para herrajes de zinc y aluminio; en una rueda manual, los operadores superan rutinariamente los 150 N sin darse cuenta.
- Verificar la superficie del fundido entrante. Medir Ra antes del pulido. Si el Ra del fundido en estado bruto supera aproximadamente 3.2 µm en una cara de clase A, ningún proceso de pulido producirá un acabado de calidad para plating de manera económica, y la solución debe estar en el fundido.
- Verificar la porosidad cerca de la superficie en una muestra antes de comprometer el lote. Una sección de 10 minutos y pulir bajo un microscopio a 50x ahorrará una bandeja de recubrimiento de chatarra.
Especificar la Clase Cosmética con muestras límite en lugar de adjetivos
Casi todas las disputas cosméticas en las que nos involucramos tienen el mismo origen: la especificación decía “sin defectos visibles” o “estéticamente aceptable”. Esas palabras significan cosas diferentes para un fundidor, un pulidor y un recubridor.
Una especificación cosmética viable tiene cinco elementos:
- Zonas. Áreas de Clase A, B y C marcadas en el dibujo o en una vista 3D sombreada. La clase A es lo que el usuario final ve a distancia de brazo; la clase B es visible durante el manejo o la instalación; la clase C nunca se ve. En el cuerpo de un grifo, todo el exterior visible es de clase A; la parte inferior que se encuentra con el lavabo es de clase C.
- Condiciones de visualización. Distancia, tiempo y luz. Un estándar realista para la clase A: 500 mm de distancia de visión, 5 segundos por cara, 800 a 1.000 lux de luz blanca difusa, visto sin aumento en un ángulo de lectura normal. Escriba esto, porque es la diferencia entre una tasa de rechazo del 2 por ciento y del 20 por ciento.
- Muestras límite. Piezas físicas, selladas, fechadas, firmadas por ambas partes, en posesión de ambas ubicaciones y reemplazadas en un ciclo definido. Las muestras límite superan a las descripciones escritas porque no requieren interpretación. Para las líneas de flujo específicamente, la muestra límite útil es una pieza con la peor línea de flujo aceptable, no una pieza perfecta.
- Aceptación cuantificada. Donde pueda, use números: líneas de flujo no mayores a 8 mm y no más profundas de 0,10 mm en la clase A; ningún escalón en la línea de separación superior a 0,05 mm; ninguna marca visible del expulsor a 500 mm. Donde no pueda, diga “muestra límite de coincidencia”.”
- Método de medición. Ra o Rz con la longitud de corte y el número de lecturas, y la dirección de medición. Ra 0,4 µm en un hombro de grifo curvado medido a lo largo del lay es un requisito diferente al mismo número medido a lo largo de él.
La normas de acabado de superficies de fundición a presión El artículo en nuestro sitio explica con más detalle el marco de rugosidad y muestra límite, y vale la pena alinear su RFQ y su plan de inspección con los mismos números.
Por qué el pulido manual oculta el problema y el pulido automatizado lo revela
Este es el punto al que la mayoría de las personas resisten, y es el más valioso.
Un pulidor manual experto es un controlador de retroalimentación con una banda pasante muy alta. Cuando una pieza llega con una línea de flujo ligeramente más profunda, el pulidor presiona un poco más y se detiene un poco más, y la pieza sale aceptable. Cuando la fundición se desplaza durante un turno a medida que el molde se calienta, el pulidor compensa de manera continua e invisible. La salida parece consistente porque la variación de entrada ha sido absorbida por la adaptación humana.
Eso es realmente útil a corto plazo. También es la razón por la que el problema subyacente nunca se corrige:
- Nadie mide la variación entrante, porque la salida terminada nunca varía.
- El molde se degrada aún más, porque nada indica que está sucediendo.
- La capacidad es inestable, porque el tiempo de compensación no está en el ciclo estándar — en un día malo, el tiempo de ciclo por pieza es un 30 por ciento más alto y nadie puede explicar por qué.
- El proceso no puede ser transferido. Vive en manos de dos personas, y cuando uno de ellos se va, la producción cosmética disminuye y nadie puede explicarlo.
Una celda robótica con un husillo flotante controlado por fuerza funciona al revés. La trayectoria está fija, la fuerza se establece, la secuencia abrasiva se programa, y el tiempo de ciclo es el mismo en cada pieza. Si la fundición entrante tiene una línea de flujo de 0,3 mm de profundidad en lugar de 0,1 mm, el robot elimina la misma cantidad de material y el defecto permanece. La celda no oculta la variación; la reporta.
Eso es exactamente lo que quieres, por tres razones. Primero, te da una señal para actuar en la etapa anterior — el conteo de defectos de la celda de acabado se convierte en un disparador de mantenimiento del molde. Segundo, hace que el resultado cosmético sea reproducible, que es lo que realmente significa un requisito de clase A. Tercero, hace que el proceso sea auditable y transferible, que es lo que tu auditor solicitará.
La transición es incómoda. Cuando una planta pasa del pulido manual al robótico en una pieza cosmética, las rechazos cosméticos suelen aumentar durante dos a cuatro semanas. Eso no es que el robot sea peor; es que el proceso de fundición existente se está exponiendo. Las plantas que lo superan son las que usan la exposición: llevan el mapa de defectos desde la celda hasta la fundición, ajustan la temperatura del molde y la pulverización, y salen del otro lado con un proceso verdaderamente capaz en lugar de un subsidio invisible del departamento de pulido.
DZ Machinery construye células robóticas de rectificado y pulido para fundición a presión y herrajes de grifería con husillos flotantes controlados por fuerza, gestión automática de abrasivos y compuestos, y diseños rotativos o en línea de múltiples estaciones para manguitos de zinc, cuerpos de grifería y placas de cierre. Si estás enfrentando líneas de flujo o un resultado cosmético inconsistente en una pieza recubierta, envíanos los dibujos de la pieza, tu secuencia actual de abrasivos y una muestra límite si tienes una, y nuestro equipo de ingeniería ejecutará las piezas en una célula y te devolverá el mapa de defectos y una ventana de proceso.