


Herramientas de fundición a presión de aluminio: Diseño de moldes, materiales y gestión del ciclo de vida
Por qué el dado es la decisión más importante
El dado (la herramienta de acero que da forma a la pieza) es el factor más importante en la economía y calidad del moldeo por gravedad. El dado determina:
- Calidad de la pieza — acabado superficial, precisión dimensional, tasa de defectos
- Tiempo de ciclo — cuán rápido se pueden producir las piezas
- Vida útil de la herramienta — cuántas piezas produce el dado antes de su renovación
- Costo de mantenimiento — cuidado y reparación continuos del dado
- Flexibilidad — qué tan fácilmente se puede modificar el dado para cambios de ingeniería
Un dado bien diseñado se amortiza muchas veces. Un dado mal diseñado crea un problema crónico de calidad y costos.
Conceptos básicos de diseño de dados
Dado de cavidad única vs de múltiples cavidades
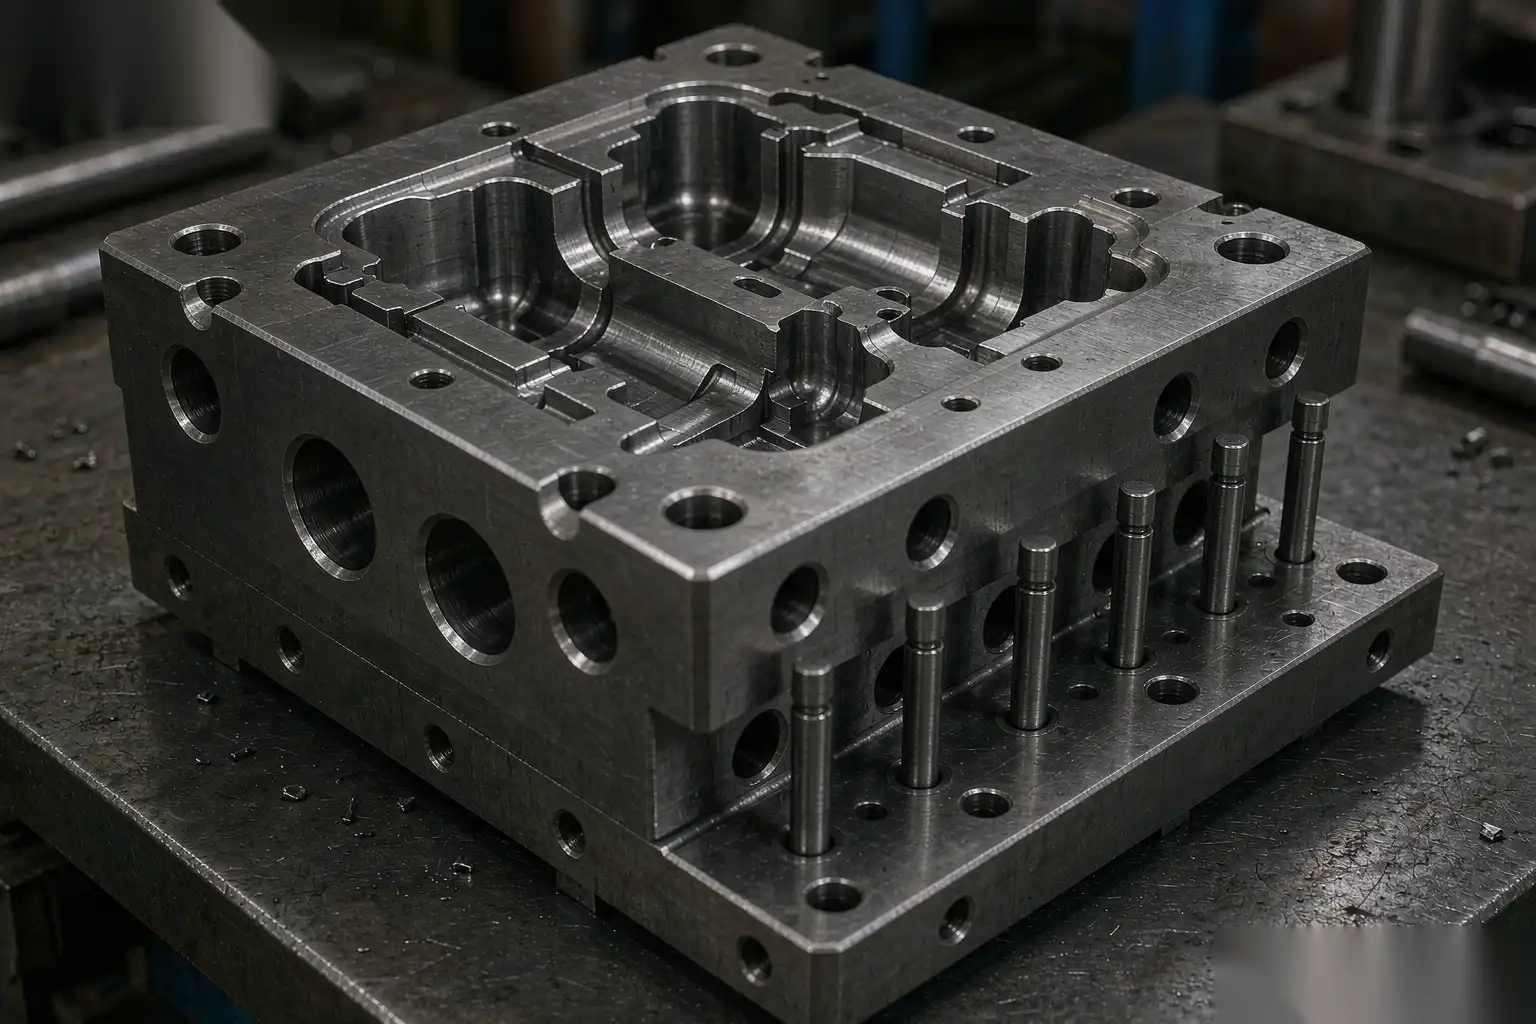
- Dado de cavidad única: una pieza por ciclo. Menor costo de herramienta, ciclo más largo por pieza. Mejor para piezas grandes, bajo volumen, o cuando el tiempo de ciclo no es la restricción.
- Dado de múltiples cavidades: 2, 4, 8 o más piezas por ciclo. Mayor costo de herramienta, ciclo más corto por pieza. Mejor para piezas pequeñas, alto volumen, o cuando la tasa de producción es crítica.
El punto de equilibrio suele estar alrededor de 50,000-100,000 piezas/año. Por debajo de eso, generalmente es más barato el de cavidad única. Por encima de eso, el de múltiples cavidades recupera el mayor costo de la herramienta.
Línea de separación
La línea donde se encuentran las dos mitades del molde. Determina:
- Ubicación del flash — el flash siempre ocurre en la línea de separación
- Apariencia cosmética — la línea de separación a menudo es visible
- Diseño del molde de corte — afecta la complejidad del molde de corte
- Ubicación de la compuerta — la entrada suele estar en o cerca de la línea de separación
El diseñador del molde elige la línea de separación, pero debes revisar la propuesta. Busca:
- Línea de separación en una superficie no cosmética (o en una superficie que puede ser oculta por una junta o recorte)
- Trazado uniforme en ambas mitades del molde
- Undercuts mínimos
- Acceso fácil para el molde de recorte
Sistema de alimentación
El canal por donde entra el aluminio fundido en la cavidad:
- Tipo de entrada: entrada en pestaña, entrada en abanico, entrada en anillo o entrada en espiga
- Ubicación de la entrada: debe llenar la cavidad con flujo frontal único (sin flujo convergente)
- Grosor de la compuerta: 0.8-2.5 mm dependiendo del tamaño de la pieza
- Pozos de rebose: al final del camino de llenado para capturar metal frío y aire
- Válvulas de ventilación: al final de la cavidad para permitir la salida del aire
Una mala alimentación causa más del 50% de todos los defectos en fundición a presión. El diseño de la compuerta es el factor más importante para reducir defectos.
Sistema de enfriamiento
Los canales por los que circula agua o aceite para controlar la temperatura del molde:
- Canales de enfriamiento: típicamente a 8-15 mm de la superficie de la cavidad
- Refrigerante: agua (más común) o aceite (para áreas de altas temperaturas)
- Tabiques y burbujas: para enfriar características de cavidades profundas
- Enfriamiento conformal: Canales de enfriamiento impresos en 3D para cavidades complejas (tecnología emergente)
- Balance de enfriamiento: el enfriamiento uniforme previene deformaciones y reduce el tiempo de ciclo
Una mala refrigeración causa deformaciones, puntos calientes, tiempos de ciclo más largos y una menor vida útil del molde. La simulación térmica durante el diseño del molde identifica puntos calientes y optimiza la disposición de los canales.
Sistema de expulsión
El mecanismo que empuja la pieza fuera del molde después de la solidificación:
- Pasadores de expulsión: el más común, utilizado para la mayoría de las piezas
- Mangas de expulsión: para piezas con características internas (orificios, roscas)
- Placas desmoldeadoras: para piezas con gran superficie
- Pasadores de expulsión: para piezas que necesitan expulsión positiva
El diseño del pasador de expulsión afecta:
- La calidad de la superficie de la pieza — las marcas del pasador de expulsión son visibles
- Deformación de la pieza — fuerza de expulsión desigual causa distorsión
- Vida útil del molde — los pasadores de expulsión se desgastan y necesitan reemplazo
Selección de acero para herramientas
El grado de acero del molde determina la vida útil, costo y capacidad del molde:
| Grado de acero | Dureza (HRC) | La Vida (disparos) | Costo | Caso de Uso |
|---|---|---|---|---|
| P20 (pre-endurecido) | 30-36 | 50,000-150,000 | bajo | bajo volumen, prototipo |
| H11 | 48-52 | 100,000-300,000 | medio | fundición a presión estándar |
| H13 | 48-52 | 100,000-500,000 | medio-alto | el acero para fundición a presión más común |
| W302 (alto-H13) | 50-54 | 300,000-1,000,000 | alto | producción de alto volumen |
| Dievar (Uddeholm) | 50-54 | 500,000-1,500,000 | muy alto | alta gama de alto volumen |
| Aluminio fundido (acero suave) | — | 1,000-5,000 | muy bajo | solo prototipo |
Recomendación estándar: Acero herramienta H13, endurecido a 48-52 HRC, con superficie de cavidad nitrurada o recubierta para mayor resistencia al desgaste. Esto ofrece el mejor equilibrio entre coste, duración y capacidad para la mayoría de los proyectos.
Para proyectos de alto volumen (más de 1 millón de piezas/año): W302 o Dievar prolongan la vida útil del molde y reducen el coste de reacondicionamiento.
Para prototipos o bajo volumen: P20 pre-endurecido es más barato y rápido de mecanizar, con una vida útil aceptable para 50.000-100.000 piezas.
Tratamiento de superficie de cavidades
Después del mecanizado, la cavidad suele tratarse para mejorar la resistencia al desgaste y la liberación:
- Nitruración: difunde nitrógeno en la superficie para formar nitruros duros. Estándar para fundición a presión. Mejora la resistencia al desgaste y reduce el agarre.
- Recubrimiento de cromo: cromo duro en la superficie de la cavidad para resistencia al desgaste. Menos común ahora debido a preocupaciones ambientales.
- Recubrimiento PVD: deposito físico de vapor de TiN, CrN o similar. Opción premium para áreas de alto desgaste.
- Pulido: para piezas cosméticas, la cavidad se pule para obtener un acabado espejo. Crítico para piezas visibles.
- Texturizado por EDM: el mecanizado por descarga eléctrica puede crear texturas controladas para apariencia cosmética.
Proceso de fabricación de matrices
Una fabricación típica de matrices toma de 4 a 8 semanas:
- Semana 1-2: diseño de la matriz (CAD 3D, simulaciones, revisión de diseño)
- Semana 2-4: mecanizado en bruto (bloques de acero mecanizados a forma casi neta)
- Semana 4-5: tratamiento térmico (endurecimiento y revenido)
- Semana 5-6: acabado de mecanizado (mecanizado de cavidades y núcleos a dimensiones finales)
- Semana 6-7: tratamiento superficial (nitruración, pulido, recubrimiento)
- Semana 7-8: montaje y prueba de matrices (prueba de primer disparo)
Una matriz de primer disparo rara vez es perfecta. Espere de 2 a 4 iteraciones de muestreo (T0, T1, T2) para optimizar la matriz.
Cambios y modificaciones en ingeniería
Después del primer artículo, casi siempre son necesarios cambios en ingeniería (CE):
- Cambios comunes en CE: agregar desmoldeo, cambiar el grosor de la pared, agregar filete, modificar la ubicación del canal
- Costo de los CE: 5-15% del costo de la matriz original, dependiendo de la complejidad
- Tiempo para los CE: 2-6 semanas, dependiendo del alcance
- Mejor práctica: incluir un presupuesto de CE de 10-15% en el plan del proyecto
Intentar omitir los CE logrando que el diseño sea perfecto en el primer intento generalmente cuesta más a largo plazo.
La gestión del ciclo de vida de la matriz
Una matriz es un activo a largo plazo que requiere cuidado continuo:
Mantenimiento preventivo
- Diario: limpiar la matriz, lubricar los pines de expulsión, inspeccionar en busca de daños
- Semanal: verificar el flujo de agua/aceite, inspeccionar los canales de enfriamiento, verificar la alineación
- Mensual: limpieza profunda, inspeccionar el desgaste, calibrar los sensores
- Anual: inspección completa de la matriz, reacondicionar las áreas desgastadas, reemplazar los pines de expulsión
Fallos comunes de la matriz
- Erosión: el aluminio fundido desgasta la superficie de la cavidad
- Soldadura: el aluminio se adhiere a la cavidad, dejando pits
- Grietas por calor: la fatiga térmica causa grietas en la superficie de la cavidad
- Grietas: Las concentraciones de tensión causan grietas, a menudo en las esquinas
- Deformación: el calentamiento/enfriamiento desigual deforma el molde
Un molde bien mantenido puede producir entre 500.000 y 1.000.000 de piezas antes de una reparación mayor. Un molde mal mantenido puede fallar a las 50.000 piezas.
El molde
Cuando el molde no está en producción:
- Almacenamiento controlado por clima (20-25°C, <60% humidity)
- Tratamiento anticorrosivo en todas las superficies expuestas
- Ubicación de almacenamiento documentada con identificación clara
- Inspección periódica durante el almacenamiento para detectar corrosión
Estructura de costos de las herramientas de fundición a presión
Para un molde típico de acero H13:
- Diseño y ingeniería: 10-15% de costo
- Material de acero: 15-25% de costo
- Mecanizado: 35-45% de costo (el componente individual más grande)
- Tratamiento térmico: 5-10% de coste
- Tratamiento superficial: 5-10% de coste
- Montaje y prueba: 5-10% de coste
Coste por tipo de troquel:
- Troquel simple de cavidad única: $15,000-40,000
- Troquel complejo de cavidad única con slides: $40,000-100,000
- Troquel multicavidad (2-4 cavidades): $60,000-200,000
- Troquel para pieza estructural grande: $100,000-300,000+
Estos costes son para proveedores típicos en China. Los proveedores occidentales suelen cobrar de 2 a 3 veces más.
Errores comunes en la fabricación de herramientas
En nuestra experiencia, los errores más comunes en la fabricación de herramientas:
- Revisión DFM no realizada antes de la fabricación — diseño congelado, troquel fabricado, problemas descubiertos demasiado tarde
- Grado de acero barato — P20 cuando se necesita H13, lo que conduce a una corta vida útil del troquel
- Diseño de enfriamiento insuficiente — ciclo de producción largo, puntos calientes, deformaciones
- Mal diseño de la compuerta — problemas de llenado, porosidad, líneas de soldadura
- Sin presupuesto EC — cambios en órdenes que causan sobrecostes y retrasos en el calendario
- Sin plan de mantenimiento — fallos prematuros en el dado debido a un cuidado deficiente
- Herramientas de fuente única — sin respaldo si la tienda de herramientas tiene problemas
Un proyecto de herramientas bien gestionado evita todo esto.
Cómo debe ser un buen programa de mantenimiento de matrices
La vida útil de un dado no la decide solo la calidad del acero; la decide lo que sucede entre cada uso. Un programa de mantenimiento que se respete tiene cuatro marcas visibles, y todas ellas son verificables durante una visita del proveedor. Primero, un registro escrito por cada dado: golpes acumulados, fechas de limpieza, fechas de nitruración, reparaciones de soldadura con ubicaciones y reemplazos de pasadores de expulsión. Si la tienda no puede producir el registro en cinco minutos, el programa no existe. Segundo, intervalos programados de limpieza de cavidades y nitruración ligados a los golpes, no a las fallas — un dado que se vuelve a nitrurar cada 50.000 golpes envejece según lo previsto, mientras que uno nitrurado después de soldar ya ha perdido dureza superficial en las zonas críticas. Tercero, almacenamiento controlado: estanterías, identificación, protección contra la corrosión y una lista de verificación ejecutada tanto al insertar como al retirar. Cuarto, verificación del circuito de agua en cada ciclo de mantenimiento, porque un canal de enfriamiento parcialmente bloqueado alarga silenciosamente el tiempo de ciclo y cocina una esquina de la cavidad mucho antes de que alguien lo note.
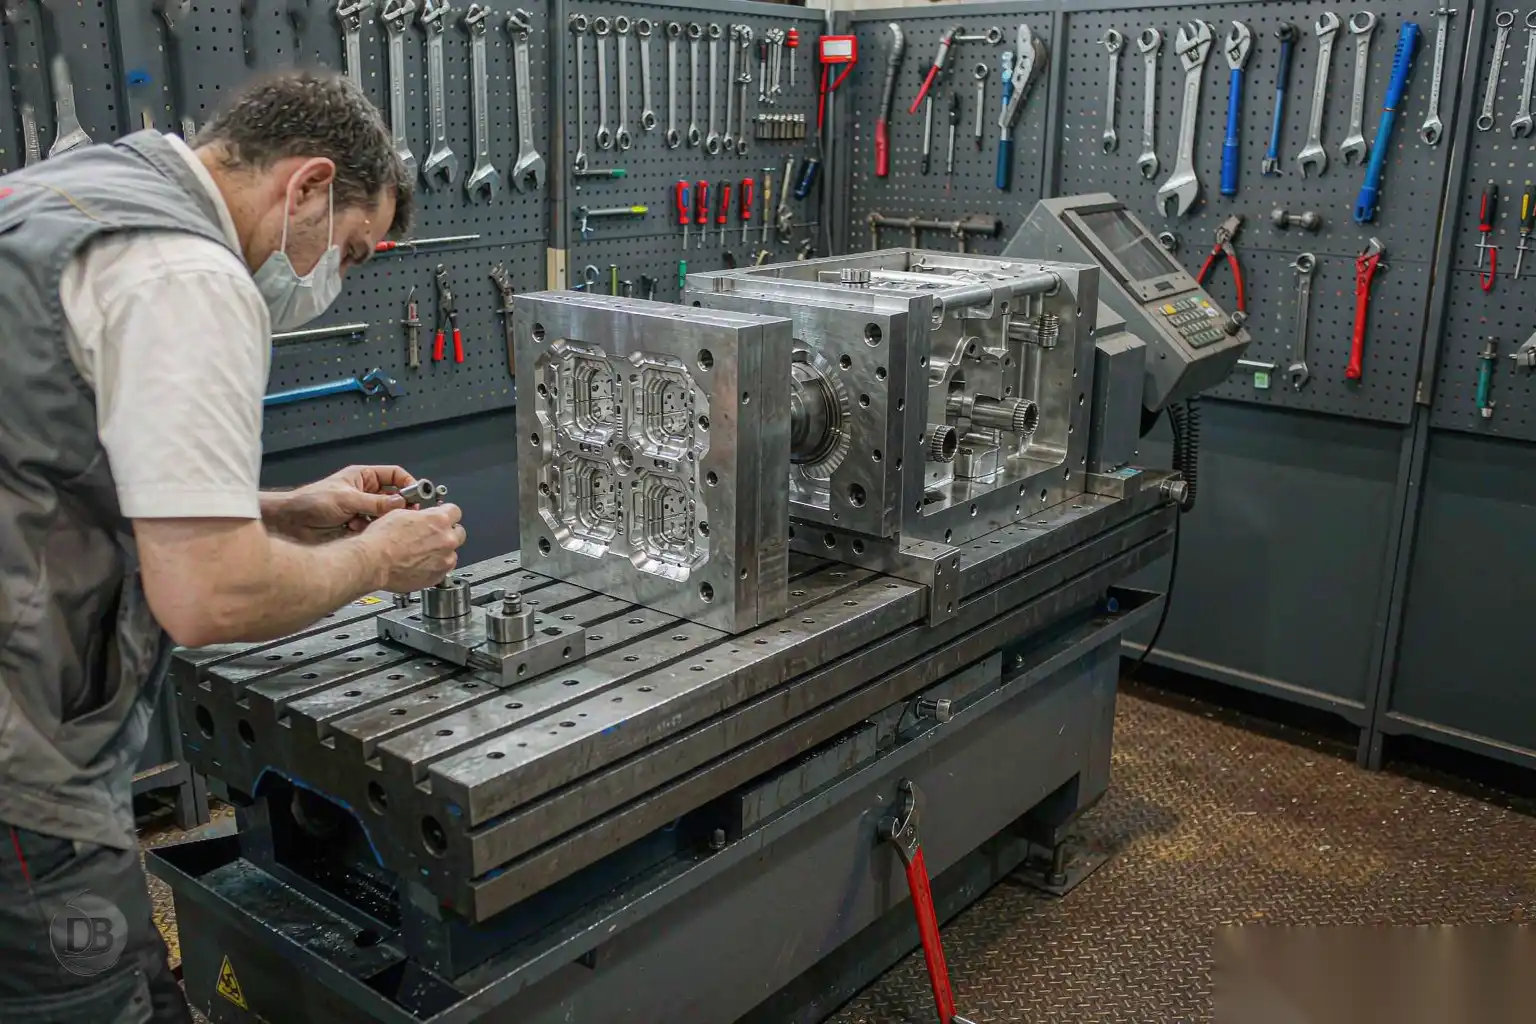
Pida ver el área de mantenimiento en sí. Matrices abiertas en bancos, pasadores dispuestos en bandejas, equipos de medición a mano — eso es una tienda que cuida la salud de las matrices. Un almacén de cajas selladas sin registros es una tienda que sufre fallos en las matrices.
La conexión con el acabado es directa: el estado de la matriz se refleja en la línea de separación de la pieza, el peso del reborde y la textura superficial, y los tres aspectos influyen en la carga de trabajo de la celda de desbarbado. Las células robotizadas de DZ Machinery mantienen sus programas mejor en piezas fundidas de tiendas con mantenimiento real de matrices, porque un reborde consistente significa una eliminación de material constante y un ciclo estable. Si sus costos de acabado aumentan trimestre tras trimestre, pida ver los registros de las matrices antes de ajustar cualquier otra cosa.
Preguntas frecuentes sobre herramientas de fundición de aluminio
¿Cuánto tiempo tarda en fabricarse una matriz de fundición de aluminio?
Planifique de 6 a 10 semanas para una matriz de cavidad sencilla típica: 1-2 semanas para el diseño, 4-6 semanas para la fabricación, 1-2 semanas para la muestra. Las matrices complejas con slides y configuraciones multicavidad pueden tardar de 10 a 14 semanas.
¿Cuál es la vida útil típica de una matriz de fundición de aluminio?
El acero de herramienta H13 con un mantenimiento adecuado produce entre 100.000 y 500.000 piezas. Los aceros premium (W302, Dievar) pueden alcanzar más de 1.000.000 de piezas. La vida de la matriz depende de la aleación (A380 es más fácil para las matrices que A390), la geometría de la pieza, los parámetros del proceso y el mantenimiento.
¿Se puede modificar la matriz después de fabricarla?
Sí, pero a un coste. Los cambios de ingeniería (EC) después del primer artículo suelen costar entre el 5 y el 15% del coste original de la matriz y toman de 2 a 6 semanas. Los EC comunes incluyen añadir desmoldeo, cambiar el grosor de la pared, modificar la ubicación de la entrada y añadir o quitar slides.
¿Debería comprar el dado del mismo proveedor que realiza la fundición?
Generalmente sí, pero no siempre. Una tienda de dados que no opera sus propias máquinas de fundición puede no entender el proceso tan bien. Por otro lado, un fundidor que no tiene un taller de herramientas interno fuerte puede subcontratar el diseño o la fabricación, lo que puede generar problemas de comunicación. La mejor situación es un fundidor con un taller de herramientas interno fuerte y experiencia directa con el tipo de pieza que estás fabricando.
Construcción de un dado que dure
Un dado es una inversión a largo plazo. Las decisiones que tomes en la fase de diseño y fabricación determinan la vida útil del dado, la calidad de la pieza y el coste total de propiedad durante la vida del dado.
En DZ Smart Manufacturing, nuestro equipo tiene experiencia en diseño de dados, selección de aleaciones y optimización de procesos para fundición de aluminio. Si estás comenzando un nuevo proyecto y deseas retroalimentación sobre el diseño de las herramientas, la elección de la aleación o los parámetros del proceso, nuestro equipo de ingeniería puede revisar las especificaciones de tu pieza y ofrecer recomendaciones prácticas.
Consulta nuestro soporte para fundición a presión y soluciones automatizadas de acabado



